

Toz Boya Üretim Hattı Kapasitesini Karıştırma Aşamasından Öğütme Aşamasına Kadar Nasıl Eşleştirirsiniz?
Toz Boya Üretim Hattı Kapasitesini Karıştırma Aşamasından Öğütme Aşamasına Kadar Nasıl Eşleştirirsiniz?
Toz boya üretim hattının hızı, malzeme akışını sınırlayan aşamanın hızıyla doğru orantılıdır. Bir karıştırıcı büyük bir parti hazırlayabilir, ancak daha küçük bir ekstrüder ön karışımı bekletebilir. Ekstrüder sürekli çalışabilir, ancak yetersiz boyutlandırılmış bir soğutma veya öğütme aşaması, aşağı yönde bir tampon oluşturabilir. Bu nedenle kapasite, makine makine seçilerek değil, tek bir rota olarak eşleştirilmelidir.
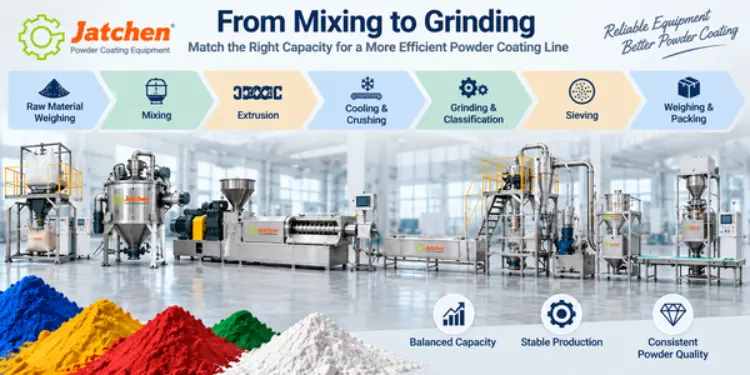
Pratik işlem sırası şu şekildedir: hammadde tartımı → karıştırma → ekstrüzyon → soğutma ve kırma → öğütme ve sınıflandırma → eleme → tartım ve paketleme. Hattın boyutunu belirlemek için, öncelikle gerekli nihai ürün miktarını hesaplayın, etkili çalışma saatlerini belirleyin ve ardından her aşamanın pratik kapasitesini karşılaştırın.
Bu yaklaşım, özellikle bir şeyi karşılaştırırken faydalıdır. toz boya için otomatik konteyner karıştırıcı ile çift vidalı ekstrüder ve aşağı akış yönündeki öğütme sistemi.
Gerçekten Ne Kadar Toz Boya Hattı Kapasitesine İhtiyacınız Var?
Günlük Üretim ve Etkin Üretim Saatleri ile başlayın.
Günlük nihai toz üretim hedefinin etkin üretim saatlerine bölünmesiyle elde edilen değeri ilk planlama temel değeri olarak kullanın. Örneğin, günde 4 ton ve 8 etkin saat üretim, yaklaşık 500 kg/saatlik bir başlangıç gereksinimi verir. Bu, garantili bir üretim sonucu değil, bir planlama değeridir.
Etkin çalışma saatleri, temizlik, formül değişiklikleri, denetim, paketleme kesintileri ve normal işletme duraklamaları için beklenen süreleri içermemelidir. Üretim hattı vardiya boyunca birkaç kez renk değiştiriyorsa, pratik saatlik gereksinim daha kısa üretim aralığına göre değerlendirilmelidir.
Nominal Çıktıyı Pratik Çıktıdan Ayırın
Bir ürün sayfasında model çıktısı veya parti kapasitesi belirtilebilir, ancak gerçek üretim formüle, yığın yoğunluğuna, besleme koşullarına, çalışma ayarlarına, soğutma koşullarına, partikül boyutu hedefine, temizleme sıklığına ve malzeme transferine bağlıdır. Hem nominal ekipman aralığını hem de rutin kesintilerden sonra gerekli olan pratik çıktıyı kaydedin.
Kapasite Planlamasına Geçiş Süresini Dahil Edin
Sık formül ve renk değişiklikleri, sürekli üretim süresini azaltır. Hareketli kaplar, erişilebilir temizlik yolları ve her aşamayı engellemeden hazırlık ve temizliğin yapılmasını sağlayan bir yerleşim, zaman kaybını azaltabilir. Bu nedenle kapasite planlaması, yalnızca motor boyutu veya maksimum kg/saat değil, geçiş ritmini de içermelidir.
Mikser kapasitesi, ekstrüder üretim kapasitesiyle nasıl eşleşmelidir?
Konteyner Mikserinin Parti Kapasitesini Saatlik Ritme Dönüştürün
Toz boyama için kullanılan bir konteyner karıştırıcı genellikle parti veya tank kapasitesi üzerinden değerlendirilirken, ekstrüzyon ve taşlama ekipmanları genellikle saatlik verim üzerinden karşılaştırılır. Aşamaları karşılaştırmadan önce parti işlemini dönüştürün.
Faydalı bir planlama formülü şöyledir: pratik karıştırıcı çıktısı = parti ağırlığı × saatte tamamlanan parti sayısı. Tamamlanan parti döngüsü, yükleme, kaldırma, konumlandırma, karıştırma, boşaltma, araba değiştirme, inceleme ve ilgili temizlik süresini içermelidir. Saatlik çıktıyı yalnızca 3-5 dakikalık karıştırma süresinden hesaplamayın.
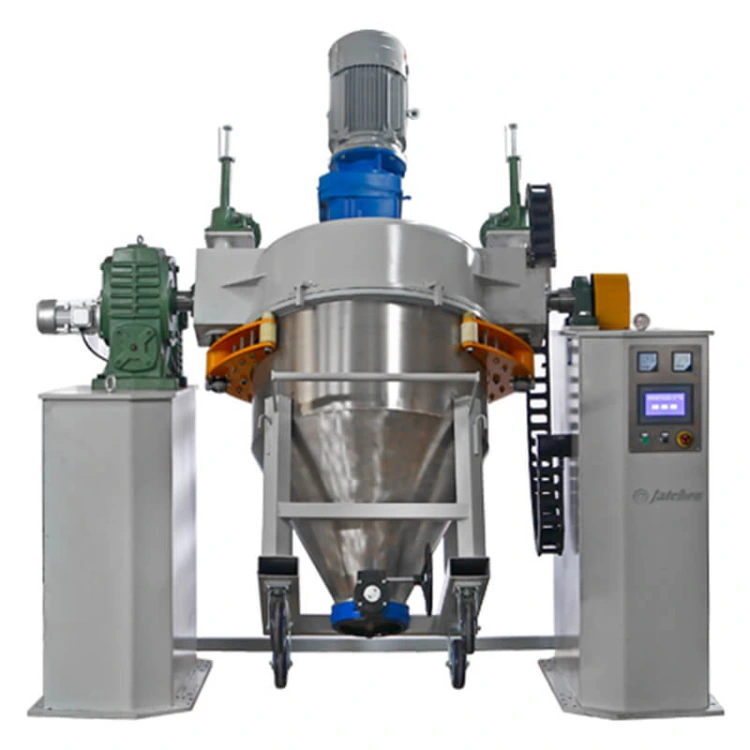
Jatchen CM serisi, tank başına 150 kg kapasiteli CM300, 300 kg kapasiteli CM600, 500 kg kapasiteli CM1000 ve 1.000 kg kapasiteli CM2000 modellerini içermektedir. konteynerli toz karıştırıcılar PLC kontrolü kullanırlar ve tekrarlanan parti işlemleri için tasarlanmıştır.
Ekstrüderde Malzeme Yetersizliğinden Kaçının
Toz boya karıştırıcısı, ekstrüderin malzemeye ihtiyaç duymasından önce bir sonraki partiyi hazırlayıp aktaramazsa, ekstrüder bekleyebilir. Bunun nedeni karıştırıcı kapasitesi olabilir, ancak tartım, yükleme, araba hareketi, boşaltma veya temizlik de olabilir. Daha büyük bir karıştırıcıya ihtiyaç duyulduğuna karar vermeden önce, ön karıştırma döngüsünün tamamını ölçün.
Fazla ön karışım ve gereksiz yarı mamulden kaçının.
Aşırı büyük bir karıştırıcı, ekstrüderin tüketebileceğinden daha fazla önceden karıştırılmış malzeme üretebilir. Ekstrüzyon sınırlayıcı aşama olarak kaldığı sürece bu, nihai çıktıyı artırmaz. Uygun bir tampon, önceden karıştırılmış malzemeyi kalıcı depolamaya dönüştürmeden kısa zamanlama farklılıklarını karşılamalıdır.
Jatchen'in üst düzey rehberi Toz boya için doğru kap karıştırıcıyı nasıl seçersiniz? Parti büyüklüğü ve kap karıştırıcı seçimi için kullanışlı bir dahili referanstır.
Ekstrüzyon ve Soğutma Kapasitesini Nasıl Eşleştirirsiniz?
Ekstrüder Verimliliğini ve Besleme Dengesini Birlikte Kontrol Edin
Çift vidalı ekstrüder, ön karıştırma ve soğutma aşamaları arasında yer alır. Pratik verimliliği, yalnızca seçilen modele değil, aynı zamanda istikrarlı beslemeye ve vidalara giren malzemenin durumuna da bağlıdır. Köprü oluşumunu önleyen vida beslemesi, düzgün besleme, derin oluklu düşük kesme kuvvetli vida tasarımı ve çok bölgeli kontrol önemlidir çünkü istikrarsız besleme pratik verimi azaltabilir.
Karıştırma işleminden ekstrüzyona geçiş yapan üreticiler için, toz boya ekstrüzyon işlemi, istikrarlı besleme, vida konfigürasyonu ve proses kontrolünün sürekli üretime nasıl etki ettiğini değerlendirmek açısından faydalı bir sonraki adımdır.
Soğutma bandının sürekli ekstrüzyonu kabul edebildiğinden emin olun.
Ekstrüzyondan sonra, sıcak malzemenin soğutulması, levha veya pul haline getirilmesi, yonga haline getirilmesi ve öğütme işlemine gönderilmesi gerekir. Soğutma sistemi ekstrüderin çıktısını kabul edemezse, karıştırıcı ve ekstrüder doğru boyutlandırılmış olsa bile malzeme akışı yavaşlar.
Bir su soğutma kemeri Bu soğutma yöntemi, hat ve altyapı koşullarının bu soğutma yöntemini desteklediği durumlarda düşünülebilirken, bir hava soğutma kayışı Farklı bir tesis yerleşimi ve soğutma düzeni düşünülebilir. Soğutma yöntemi, ekstrüder çıkışına, tesis yardımcı ekipmanlarına, alana ve bir sonraki öğütme aşamasına uygun olmalıdır.
Maksimum kg/saat değerini tek eşleştirme kuralı olarak kullanmayın.
Bir üretim hattında, nominal kapasiteleri görünüşte benzer olan ekipmanlar olsa bile, transfer noktalarında, temizlik duraklamalarında, besleme dengesizliklerinde veya soğutma sınırlamalarında üretim kaybı yaşanabilir. Bu nedenle, kapasite eşleştirmesi, her makine için basılan en büyük sayıya değil, pratik malzeme akışına göre yapılmalıdır.
Öğütme, sınıflandırma ve paketleme işlemleri üretim hattıyla nasıl uyumlu olmalıdır?
Öğütme kapasitesi soğutma aşamasını takip etmelidir.
Öğütücü, soğutulmuş talaş çıkışını büyüyen bir tampon oluşturmadan işlemelidir. Jatchen ACM öğütme sistemleri farklı üretim gereksinimlerini karşılarken, ICM sistemleri partikül boyutu kontrol gereksinimlerinin bu konfigürasyonu haklı çıkardığı durumlarda kullanılır. Sınıflandırma, siklon ayırma, eleme ve ince toz toplama işlemleri, yalnızca öğütme motorunu saymak yerine kapasite değerlendirmesine dahil edilmelidir.
İnce Toz, Büyük Boy ve Parçacık Boyutu Kontrolünü Kontrol Edin
Bir öğütme sistemi girişte hızlı görünebilir ancak aşırı ince toz, büyük boyutlu malzeme veya toplama sınırlamaları yolu kesintiye uğratırsa pratik kapasitesini kaybedebilir. D50 ve D90 gibi partikül boyutu hedefleri, çıktı ile birlikte değerlendirilmelidir. Sıralama verileri ayrıca arama görünürlüğünü de göstermektedir. Öğütme işleminde toz boyut kontrolüBu da öğütme aşaması için önemli bir iç bağlantı oluşturmaktadır.
Ambalajlama, Nitelikli Tozla Aynı Hızda İlerlemelidir
Son tartım ve paketleme aşaması, elekten gelen nitelikli tozu başka bir kuyruk oluşturmadan alabilmelidir. Paketleme ritmi, karton taşıma, dara alma, tartım, toz toplama ve operatör hareketleri, hattan çıkabilecek nihai ürünü etkileyen faktörlerdir.
Üretimdeki gerçek darboğazı nasıl bulursunuz?
Her Aşama İçin Bir Kapasite Tablosu Oluşturun
Karıştırma, ekstrüzyon, soğutma, öğütme, eleme ve paketleme için birer satır oluşturun. Model, nominal kapasite, pratik kapasite, ilgiliyse parti büyüklüğü, geçiş süresi ve bir sonraki aşamanın girdi limitini kaydedin. En düşük pratik değer, incelenecek ilk darboğazdır.
Örneğin, pratik karıştırma kapasitesi 800 kg/saat, ekstrüzyon 600 kg/saat ve öğütme 400 kg/saat ise, karıştırıcının kapasitesini 800 kg/saatten 1.000 kg/saate çıkarmak nihai üretim hattı çıktısını artırmayacaktır. Öğütme, sınırlayıcı aşama olmaya devam edecektir.
Besleme ve Transfer Noktalarını Kontrol Edin
Makineler arasında sıklıkla kapasite kaybı yaşanır. Çıkış yüksekliğini, alıcı hazne boyutunu, taşıma arabası güzergahını, kaldırma aralığını, transfer yöntemini, toz toplama sistemini, temizleme erişimini ve bağlı ekipmanlar arasındaki kontrol sırasını kontrol edin. Bir hat, yeterli büyüklükte makinelere sahip olsa bile, malzeme sürekli olarak aralarında beklerse yine de düşük performans gösterebilir.
Bitki alanı ve altyapı ihtiyaçlarını önceden kontrol edin.
Komple bir toz boyama hattı için yeterli tesis yüksekliği, bakım erişimi ve taşlama bölümünün etrafında çalışma alanı gereklidir. Ekipman kapasitesini kesinleştirmeden önce güç kaynağını, gerekirse soğutma suyu sirkülasyonunu, toz giderme alanını, hammadde güzergahlarını, paketlenmiş ürün güzergahlarını ve bakım erişimini doğrulayın.
Projenize Hangi Kapasite Eşleştirme Stratejisi Uygun?
Yeni Bir Toz Boya Üretim Hattı İçin
Yeni bir proje, karıştırma, ekstrüzyon, soğutma, öğütme, eleme, tartım ve paketleme işlemlerini tek bir etkili çıktı hedefi etrafında boyutlandırabilir. Bu, ekipman konumları sabitlenmeden önce parti ritmini, saatlik verimi, malzeme transferini, PLC/HMI mantığını ve bakım erişimini koordine etmeyi kolaylaştırır.
Jatchen'in toz boya üretim hattı çözümleri Bu yöntem, ekipman rotasını ayrı ayrı makinelerden oluşan bir koleksiyon yerine, birbirine bağlı bir sistem olarak incelemek için kullanılabilir.
Mevcut Hat Yükseltmesi İçin
Mevcut bir tesiste, ekipman değiştirilmeden önce mevcut darboğazın belirlenmesi gerekir. Daha yüksek kapasiteli bir mikser, ekstrüder veya öğütücü, bir sonraki aşama daha küçük kalırsa veya mevcut düzen daha hızlı malzeme transferini destekleyemezse, nihai üretimi iyileştirmez.
Gelecekteki Formül ve Kapasite Değişiklikleri İçin
Normal büyüme, formül değişiklikleri, renk değiştirme sıklığı, temizlik erişimi ve olası partikül boyutu gereksinimleri için makul bir esneklik bırakın. Amaç, kullanılmayan ekipman kapasitesini en üst düzeye çıkarmak değil, aşamalar arasında tekrarlanan yetersiz beslenmeyi veya birikmeyi önlerken istikrarlı bir akış sağlamaktır.
Sonuç
Toz boya üretim hattı kapasitesinin eşleştirilmesi, karıştırmadan öğütmeye ve paketlemeye kadar tüm süreci eşleştirmek anlamına gelir. Etkin günlük üretimle başlayın, geçiş süresini dahil edin, karıştırıcı parti kapasitesini pratik bir saatlik ritme dönüştürün ve bu sonucu ekstrüzyon, soğutma, öğütme, sınıflandırma, eleme ve paketleme ile karşılaştırın.
En güçlü kapasite planı, malzemenin beklemeye başladığı noktayı belirleyen plandır. Ekstrüder ön karışımı bekliyorsa, karıştırma ve transfer döngüsünü inceleyin. Ön karışım ekstrüzyonu bekliyorsa, karıştırıcı kapasitesi eklemek yardımcı olmayabilir. Talaş veya toz aşağı akışta birikiyorsa, soğutma veya öğütme gerçek sınırlayıcı faktör olabilir.
Üreticiler, belgenin tamamını inceleyebilirler. Jatchen toz boya ekipmanları yelpazesi ve kullanın Jatchen hizmeti veya iletişim sayfası Üretim hedefleri, formül bilgileri, atölye koşulları ve mevcut ekipman verilerini sağlayarak hat eşleştirmesine olanak tanımak.
Sık Sorulan Sorular
Toz Boya Üretim Hattı İçin Başlangıç Kapasitesini Nasıl Hesaplarım?
Günlük nihai ürün hedefini etkin üretim saatlerine bölün, ardından temizlik, formül değişiklikleri, denetim, paketleme ve normal işletme duraklamalarını hesaba katın.
Toz Boya Karıştırıcısı ve Ekstrüderinin Kapasitesi Aynı Olmalı Mı?
Bunlar, pratik parti ritmi ve saatlik tüketimle eşleştirilmelidir. Mikser, tekrarlanan beklemeler olmadan ekstrüdere besleme sağlamalıdır, ancak aşırı ön karışım kapasitesi otomatik olarak nihai ürün miktarını artırmaz.
Toz Boya Üretim Hattında Genellikle İlk Engel Nedir?
Her zaman ilk olan tek bir aşama yoktur. Karıştırma, ekstrüzyon, soğutma, öğütme, toplama, eleme ve paketleme aşamalarındaki pratik çıktıları karşılaştırın, ardından ekipmanın beklediği veya malzemenin biriktiği yerleri belirleyin.
Konteynerli toz karıştırıcılar hat kapasitesini nasıl etkiler?
Üretim partilerinin büyüklüğü ve tam çevrim süresi, önceden karıştırılmış malzemenin ekstrüder için ne sıklıkla kullanılabilir hale geldiğini belirler. Yükleme, kaldırma, karıştırma, boşaltma, araba değiştirme ve temizleme işlemlerinin tümü bu süreye dahil edilmelidir.
Su soğutma mı yoksa hava soğutma mı tercih etmeliyim?
Ekstrüder çıkış kapasitesine, tesis olanaklarına, yerleşime, bakım güzergahına ve öğütme işleminden önce gereken soğutma koşullarına göre seçim yapın.
Kapasite Eşleştirme İçin Hangi Bilgileri Vermeliyim?
Hedef günlük üretim miktarını, etkin çalışma saatlerini, formül türlerini, parti büyüklüğünü, geçiş sıklığını, mevcut ekipmanı, atölye boyutlarını, yardımcı tesisleri, transfer yöntemini ve hedef partikül boyutunu belirtin.


