

Как согласовать производительность линии порошковой окраски, от смешивания до измельчения?
Как согласовать производительность линии порошковой окраски, от смешивания до измельчения?
Скорость производственной линии порошковой окраски зависит от этапа, ограничивающего поток материала. Смеситель может подготовить большую партию, но экструдер меньшего размера может оставить предварительно смешанный материал в ожидании. Экструдер может работать стабильно, но недостаточная по размеру стадия охлаждения или измельчения может создать буфер на последующем этапе. Поэтому производительность необходимо подбирать в рамках одного маршрута, а не выбирать оборудование для каждого отдельно.
Практическая последовательность этапов следующая: взвешивание сырья → смешивание → экструзия → охлаждение и измельчение → помол и классификация → просеивание → взвешивание и упаковка. Для расчета параметров линии необходимо исходить из требуемого объема готовой продукции, рассчитать эффективное время работы, а затем сравнить практическую производительность каждого этапа.
Этот подход особенно полезен при сравнении автоматический контейнерный смеситель для порошковой окраски с двойный винтовый экструдер и последующей системы измельчения.
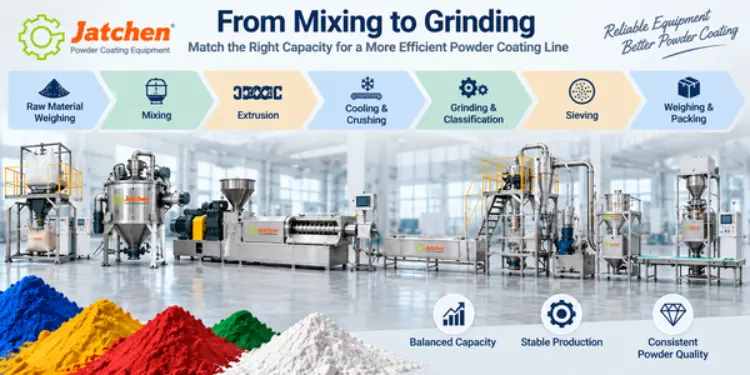
Какова реальная потребность в мощности линии порошковой покраски?
Начните с анализа ежедневной производительности и эффективного рабочего времени.
В качестве первого базового показателя планирования используйте суточный целевой объем готового порошка, разделенный на эффективное рабочее время. Например, 4 тонны в день при 8 эффективных часах дают начальную потребность около 500 кг/ч. Это плановое значение, а не гарантированный результат производства.
Эффективное рабочее время не должно включать ожидаемое время на уборку, изменение рецептуры, проверку, перерывы в упаковке и обычные производственные паузы. Если линия меняет цвет несколько раз за смену, практическую потребность в часах следует оценивать с учетом более короткого производственного окна.
Разделение номинального и практического объемов производства
На странице продукта может быть указана производительность модели или объем партии, но фактическое производство зависит от формулы, насыпной плотности, условий подачи, настроек работы, условий охлаждения, целевого размера частиц, частоты очистки и транспортировки материала. Запишите как номинальный диапазон оборудования, так и требуемый практический объем производства после плановых перерывов.
Учитывайте время переналадки при планировании производственных мощностей.
Частая смена рецептуры и цвета сокращает время непрерывного производства. Передвижные контейнеры, доступные пути очистки и планировка, позволяющая проводить подготовку и очистку, не блокируя каждый этап, могут сократить потери времени. Поэтому планирование производственных мощностей должно включать ритм переналадки, а не только мощность двигателя или максимальную производительность в кг/ч.
Как производительность смесителя должна соответствовать производительности экструдера?
Преобразуйте производительность смесителя в почасовой ритм.
Контейнерный смеситель для порошковой окраски обычно сравнивают по объему партии или емкости, в то время как экструзионное и шлифовальное оборудование обычно сравнивают по почасовой производительности. Перед сравнением этапов необходимо перевести процесс на периодический режим.
Полезная формула планирования: практическая производительность смесителя = вес партии × количество готовых партий в час. Полный цикл обработки партии должен включать загрузку, подъем, размещение, смешивание, выгрузку, замену тележки, осмотр и соответствующее время очистки. Не следует рассчитывать почасовую производительность, основываясь только на времени смешивания (3–5 минут).
В серию Jatchen CM входят модели CM300 (150 кг на бак), CM600 (300 кг), CM1000 (500 кг) и CM2000 (1000 кг). контейнерные порошковые смесители Они используют ПЛК-управление и предназначены для многократной обработки партий товаров.
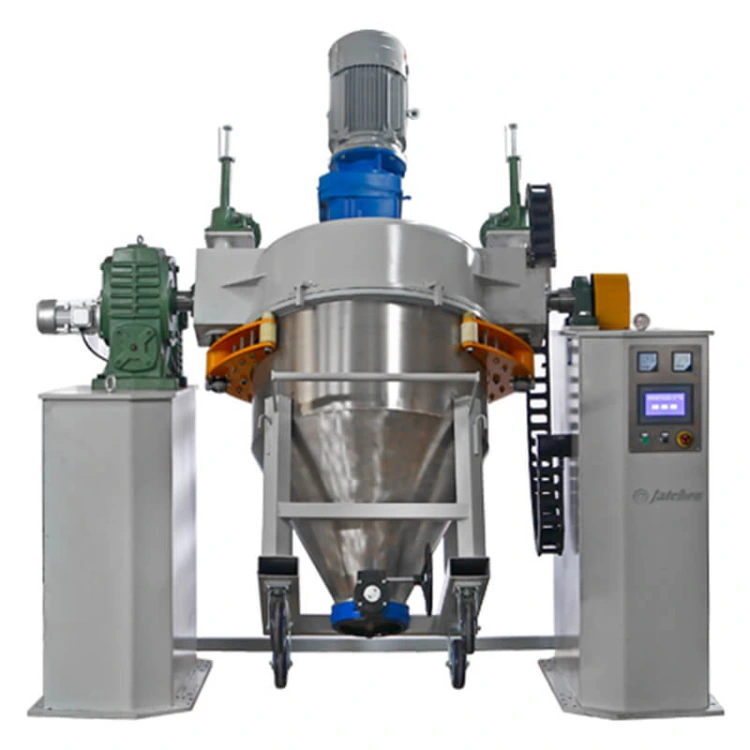
Предотвратите недостаток материала в экструдере.
Если смеситель для порошковой окраски не может подготовить и перелить следующую партию материала до того, как экструдеру потребуется материал, экструдер может подождать. Причиной может быть недостаточная вместимость смесителя, а также взвешивание, загрузка, перемещение тележки, выгрузка или очистка. Перед принятием решения о необходимости более мощного смесителя измерьте полный цикл предварительного смешивания.
Избегайте избытка премикса и ненужной промежуточной обработки.
Слишком большой смеситель может производить больше предварительно смешанного материала, чем может переработать экструдер. Это не увеличивает выход готовой продукции, если экструзия остается ограничивающим этапом. Подходящий буфер должен компенсировать кратковременные перепады времени, не превращая предварительно смешанный материал в постоянное хранилище.
Высокорейтинговый путеводитель Джатчена по... Как выбрать подходящий смеситель для порошковой окраски Это полезный внутренний справочник для выбора размера партии и смесителя для контейнеров.
Как подобрать оптимальное соотношение между мощностью экструзии и мощностью охлаждения?
Одновременно проверяйте производительность экструдера и стабильность подачи.
Двухшнековый экструдер занимает промежуточное положение между этапами предварительного смешивания и охлаждения. Его практическая производительность зависит не только от выбранной модели, но и от стабильности подачи материала и его состояния на входе в шнеки. Важное значение имеют противозасоряющая подача материала, равномерная подача, конструкция шнека с глубоким пазом и низким сдвиговым усилием, а также многозонное управление, поскольку нестабильная подача может снизить практическую производительность.
Для производителей, переходящих от смешивания к экструзии, процесс экструзии порошкового покрытия является полезным следующим шагом для оценки того, как стабильная подача, конфигурация шнека и управление процессом влияют на непрерывное производство.
Убедитесь, что охлаждающая лента способна принимать непрерывный экструдат.
После экструзии горячий материал необходимо охладить, раскатать в листы или хлопья, измельчить в стружку и направить на помол. Если система охлаждения не справляется с потоком материала из экструдера, скорость потока замедляется, даже если смеситель и экструдер имеют правильные размеры.
А Пояс водного охлаждения может рассматриваться в тех случаях, когда условия трубопровода и энергоснабжения позволяют использовать данный метод охлаждения, в то время как ремень воздушного охлаждения Можно рассмотреть различные варианты компоновки установки и системы охлаждения. Метод охлаждения должен соответствовать производительности экструдера, коммуникациям установки, занимаемой площади и следующему этапу измельчения.
Не используйте максимальное значение кг/ч в качестве единственного критерия соответствия.
Производственная линия может включать оборудование с, казалось бы, схожей номинальной производительностью, но при этом терять производительность в точках перегрузки, при остановках очистки, нестабильности подачи или ограничениях охлаждения. Поэтому при подборе производительности следует сравнивать практический поток материала, а не только наибольшее количество материала, напечатанного на каждом станке.
Как должны быть согласованы процессы измельчения, классификации и упаковки на производственной линии?
Производительность помола должна определяться после стадии охлаждения.
Измельчитель должен обрабатывать охлажденную стружку, не создавая при этом растущего буфера. Системы измельчения Jatchen ACM отвечают различным производственным требованиям, в то время как системы ICM используются там, где требования к контролю размера частиц оправдывают такую конфигурацию. Классификация, циклонная сепарация, просеивание и сбор мелкого порошка должны быть включены в оценку производительности, а не учитывать только измельчительный двигатель.
Проверьте контроль мелкого порошка, крупных частиц и размера частиц.
Система измельчения может казаться быстрой на входе, но при этом терять практическую производительность, если избыточное количество мелкого порошка, крупнозернистого материала или ограничения по сбору частиц прерывают процесс. Следует учитывать целевые значения размера частиц, такие как D50 и D90, наряду с выходной производительностью. Данные ранжирования также показывают видимость поиска вокруг Контроль размера частиц порошка при измельченииТаким образом, это делает данную внутреннюю связь важной для этапа измельчения.
Упаковка должна соответствовать требованиям к качеству порошка.
На заключительном этапе взвешивания и упаковки необходимо обеспечить прием качественного порошка из сита без образования дополнительной очереди. Ритм упаковки, обработка коробок, тарирование, взвешивание, пылеулавливание и перемещения оператора — все это влияет на конечный продукт, который может покинуть линию.
Как выявить реальное узкое место в производстве?
Создайте таблицу вместимости для каждого этапа.
Создайте одну строку для этапов смешивания, экструзии, охлаждения, измельчения, просеивания и упаковки. Запишите модель, номинальную производительность, практическую производительность, размер партии (при необходимости), время переналадки и предельное значение входного параметра для следующего этапа. Наименьшее практическое значение является первым узким местом, которое следует исследовать.
Например, если практическая производительность смесителя составляет 800 кг/ч, экструзия — 600 кг/ч, а измельчение — 400 кг/ч, то увеличение производительности смесителя с 800 до 1000 кг/ч не приведет к увеличению конечной производительности линии. Измельчение остается ограничивающим этапом.
Проверьте точки подачи и перегрузки.
Часто происходит потеря производительности между машинами. Проверьте высоту выходного отверстия, размер приемного бункера, маршрут движения тележек, дальность подъема, метод перемещения, систему пылеудаления, доступ для очистки и последовательность управления между подключенным оборудованием. Линия может иметь машины достаточной мощности, но при этом работать плохо, если материал постоянно задерживается между ними.
Заранее проверьте наличие места для размещения оборудования и коммуникаций.
Для полноценной линии порошковой окраски необходима достаточная высота установки, доступ для технического обслуживания и рабочее пространство вокруг шлифовального участка. Перед окончательным определением мощности оборудования необходимо убедиться в наличии электропитания, циркуляции охлаждающей воды (где это применимо), пространства для пылеудаления, маршрутов подачи сырья, маршрутов подачи упакованной продукции и доступа для технического обслуживания.
Какая стратегия согласования мощностей подходит для вашего проекта?
Для новой линии по порошковой покраске
В рамках нового проекта можно оптимизировать процессы смешивания, экструзии, охлаждения, измельчения, просеивания, взвешивания и упаковки, ориентируясь на одну эффективную целевую производительность. Это упрощает координацию режима работы партий, почасовой производительности, перемещения материалов, логики ПЛК/ЧМИ и доступа для технического обслуживания до определения местоположения оборудования.
Джатченс Решения для производственных линий порошковой окраски Его можно использовать для анализа маршрута поставки оборудования как целостной системы, а не как совокупности отдельных машин.
Для модернизации существующей линии
Перед заменой оборудования на существующем предприятии следует определить узкое место. Установка более производительного смесителя, экструдера или измельчителя не улучшит конечный результат, если следующий этап останется меньшим по размеру или существующая компоновка не позволяет ускорить подачу материала.
Информация о будущих изменениях формулы расчета и мощности
Предусмотрите разумную гибкость с учетом нормального роста, изменений в рецептуре, частоты изменения цвета, доступности для очистки и возможных требований к размеру частиц. Цель состоит не в том, чтобы максимально использовать неиспользуемую мощность оборудования. Задача состоит в поддержании стабильного потока, избегая при этом повторного голодания или накопления между этапами.
Вывод
Согласование производственной мощности линии порошковой окраски означает согласование всего процесса — от смешивания до измельчения и упаковки. Начните с эффективной суточной производительности, учтите время переналадки, переведите производительность смесителя в практичный почасовой ритм и сравните этот результат с экструзией, охлаждением, измельчением, классификацией, просеиванием и упаковкой.
Наиболее эффективным является план увеличения производственных мощностей, который определяет, где начинается задержка поступления материала. Если экструдер ожидает предварительной смеси, следует изучить цикл смешивания и транспортировки. Если предварительная смесь ожидает экструзии, увеличение мощности смесителя может не помочь. Если на выходе накапливаются стружка или порошок, реальным пределом может стать охлаждение или измельчение.
Производители могут ознакомиться с полным текстом. Ассортимент оборудования для порошковой покраски Jatchen и использовать Обслуживание на кухне или Контактная страница предоставить целевые показатели производительности, информацию о формулах, условиях работы цеха и данные о имеющемся оборудовании для согласования производственных линий.
Часто задаваемые вопросы
Как рассчитать начальную производительность линии порошковой окраски?
Разделите суточный целевой показатель выпуска готовой продукции на эффективное рабочее время, затем учтите затраты на очистку, изменение рецептуры, проверку качества, упаковку и обычные перерывы в работе.
Должны ли смеситель и экструдер для порошковой окраски иметь одинаковую производительность?
Их следует сопоставлять с практическим ритмом работы партии и почасовым потреблением. Смеситель должен подавать смесь в экструдер без повторных задержек, но избыточная емкость для предварительной смеси не автоматически увеличивает выход готовой продукции.
Что обычно является первым узким местом в линии порошковой покраски?
Нет ни одного этапа, который всегда выполнялся бы первым. Сравните практический результат на этапах смешивания, экструзии, охлаждения, измельчения, сбора, просеивания и упаковки, а затем определите, где оборудование простаивает или где скапливается материал.
Как контейнерные порошковые смесители влияют на производительность производственной линии?
Размер партии и время полного цикла определяют, как часто предварительно смешанный материал становится доступен экструдеру. Загрузка, подъем, смешивание, выгрузка, замена тележки и очистка — все эти этапы должны быть включены в цикл.
В каких случаях следует выбирать водяное или воздушное охлаждение?
Выбор параметров зависит от производительности экструдера, инженерных коммуникаций предприятия, планировки, маршрута технического обслуживания и необходимых условий охлаждения перед измельчением.
Какую информацию мне следует предоставить для сопоставления мощностей?
Укажите целевой суточный объем производства, эффективное время работы, типы рецептур, размер партии, частоту переналадки, имеющееся оборудование, размеры цеха, энергоснабжение, метод переноса и целевой размер частиц.


