

Come si fa a bilanciare la capacità di una linea di produzione di verniciatura a polvere, dalla miscelazione alla macinazione?
Come si fa a bilanciare la capacità di una linea di produzione di verniciatura a polvere, dalla miscelazione alla macinazione?
La velocità di una linea di produzione di verniciatura a polvere è limitata dalla fase che ne restringe il flusso. Un miscelatore può preparare un lotto di grandi dimensioni, ma un estrusore più piccolo può causare un'attesa nella premiscela. L'estrusore può funzionare a regime, ma una fase di raffreddamento o macinazione sottodimensionata può creare un buffer a valle. La capacità, pertanto, deve essere bilanciata lungo tutto il percorso, anziché essere selezionata macchina per macchina.
La sequenza pratica è: pesatura delle materie prime → miscelazione → estrusione → raffreddamento e frantumazione → macinazione e classificazione → setacciatura → pesatura e confezionamento. Per dimensionare la linea, si parte dalla produzione finale richiesta, si calcolano le ore di funzionamento effettive e si confronta la capacità pratica di ogni fase.
Questo approccio è particolarmente utile quando si confronta un Miscelatore automatico per contenitori di verniciatura a polvere con un estrusore a vite doppia e il sistema di macinazione a valle.
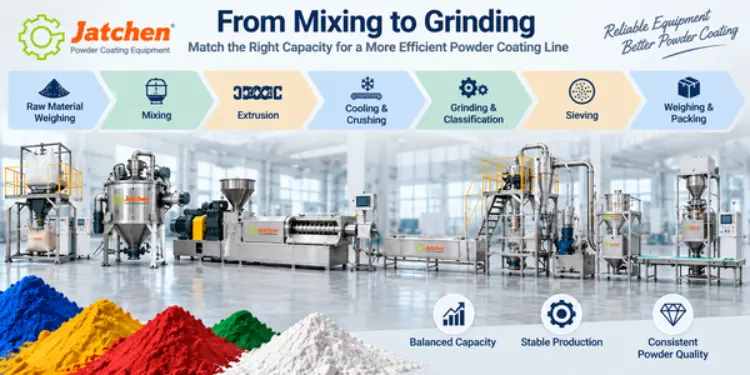
Di quanta capacità produttiva per la linea di verniciatura a polvere hai realmente bisogno?
Partiamo dalla produzione giornaliera e dalle ore di produzione effettive.
Utilizzare come primo parametro di pianificazione l'obiettivo giornaliero di polvere finita diviso per le ore di produzione effettive. Ad esempio, 4 tonnellate al giorno su 8 ore effettive danno un fabbisogno iniziale di circa 500 kg/h. Questo è un valore di pianificazione, non un risultato di produzione garantito.
Le ore effettive non devono essere calcolate in base al tempo previsto per la pulizia, i cambi di formula, le ispezioni, le interruzioni di confezionamento e le normali pause operative. Se la linea cambia colore più volte per turno, il fabbisogno orario effettivo deve essere valutato in relazione alla finestra di produzione più breve.
Separare la produzione nominale dalla produzione effettiva.
La pagina di un prodotto può indicare la capacità produttiva di un modello o di un lotto, ma la produzione effettiva dipende dalla formula, dalla densità apparente, dalle condizioni di alimentazione, dalle impostazioni operative, dalle condizioni di raffreddamento, dalla granulometria desiderata, dalla frequenza di pulizia e dal trasferimento del materiale. Registrare sia la gamma nominale dell'apparecchiatura sia la produzione effettiva richiesta dopo le interruzioni di routine.
Includere i tempi di cambio formato nella pianificazione della capacità produttiva.
I frequenti cambi di formula e colore riducono i tempi di produzione continua. Contenitori mobili, percorsi di pulizia accessibili e una disposizione che consenta la preparazione e la pulizia senza bloccare ogni fase possono ridurre i tempi morti. La pianificazione della capacità dovrebbe quindi includere il ritmo di cambio formato, non solo la potenza del motore o la portata massima in kg/h.
Come deve essere la capacità del miscelatore corrispondere alla portata dell'estrusore?
Convertire la capacità del lotto del miscelatore di contenitori in un ritmo orario
Un miscelatore per contenitori per verniciatura a polvere viene solitamente descritto in base alla capacità del lotto o del serbatoio, mentre le apparecchiature di estrusione e macinazione vengono comunemente confrontate in base alla produttività oraria. Convertire il processo a lotti prima di confrontare le fasi.
Una formula di pianificazione utile è: produzione effettiva del miscelatore = peso del lotto × lotti completati all'ora. Il ciclo di lotto completo deve includere carico, sollevamento, posizionamento, miscelazione, scarico, sostituzione del carrello, ispezione e relativo tempo di pulizia. Non calcolare la produzione oraria basandosi solo sul tempo di miscelazione di 3-5 minuti.
La serie Jatchen CM comprende CM300 da 150 kg per serbatoio, CM600 da 300 kg, CM1000 da 500 kg e CM2000 da 1.000 kg. Questi miscelatori di polveri containerizzati Utilizzano il controllo PLC e sono progettati per la gestione di lotti ripetuti.
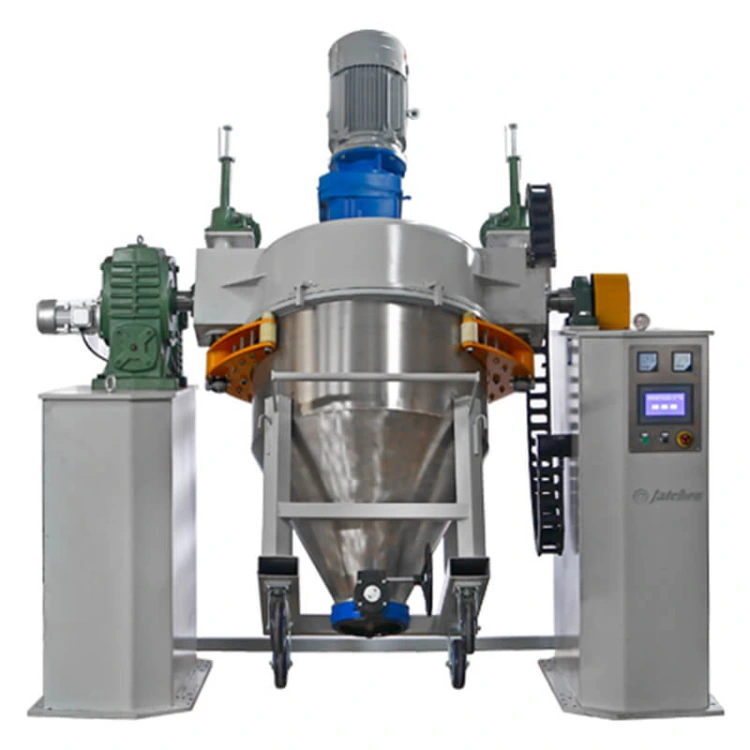
Evitare la carenza di materiale nell'estrusore
Se il miscelatore per verniciatura a polvere non riesce a preparare e trasferire il lotto successivo prima che l'estrusore necessiti del materiale, quest'ultimo potrebbe dover attendere. La causa potrebbe essere la capacità del miscelatore, ma anche la pesatura, il carico, lo spostamento del carrello, lo scarico o la pulizia. Prima di decidere se è necessario un miscelatore più grande, è opportuno misurare l'intero ciclo di premiscelazione.
Evitare premiscelazione eccessiva e lavorazioni in corso non necessarie.
Un miscelatore sovradimensionato può produrre una quantità di materiale premiscelato superiore a quella che l'estrusore è in grado di consumare. Ciò non si traduce in un aumento della produzione finale se l'estrusione rimane la fase limitante. Un buffer adeguato dovrebbe compensare brevi differenze di temporizzazione senza trasformare il materiale premiscelato in un deposito permanente.
La guida di alto livello di Jatchen su Come scegliere il miscelatore per contenitori più adatto per la verniciatura a polvere è un utile riferimento interno per la selezione della dimensione del lotto e del miscelatore del contenitore.
Come si abbinano la capacità di estrusione e quella di raffreddamento?
Verificare contemporaneamente la portata dell'estrusore e la stabilità dell'alimentazione.
L'estrusore bivite si colloca tra la fase di premiscelazione e quella di raffreddamento. La sua produttività effettiva dipende non solo dal modello selezionato, ma anche da un'alimentazione stabile e dalle condizioni del materiale in ingresso alle viti. L'alimentazione anti-ponte, l'alimentazione uniforme, la progettazione delle viti a basso attrito con scanalatura profonda e il controllo multizona sono elementi importanti, poiché un'alimentazione instabile può ridurre la produzione effettiva.
Per i produttori che passano dalla miscelazione all'estrusione, il processo di estrusione per la verniciatura a polvere rappresenta un utile passo successivo per valutare come l'alimentazione stabile, la configurazione della vite e il controllo del processo influenzino la produzione continua.
Assicurarsi che il nastro di raffreddamento possa accettare l'estrusione continua
Dopo l'estrusione, il materiale caldo deve essere raffreddato, laminato in fogli o scaglie, frantumato in scaglie e trasferito alla macinazione. Se il sistema di raffreddamento non è in grado di gestire il materiale in uscita dall'estrusore, il flusso rallenta anche se il miscelatore e l'estrusore sono dimensionati correttamente.
Un cintura di raffreddamento ad acqua può essere preso in considerazione laddove le condizioni della linea e dell'utenza supportino tale metodo di raffreddamento, mentre un cinghia di raffreddamento ad aria Si può considerare una diversa configurazione dell'impianto e del sistema di raffreddamento. Il metodo di raffreddamento deve essere compatibile con la produzione dell'estrusore, i servizi dell'impianto, lo spazio disponibile e la successiva fase di macinazione.
Non utilizzare il valore massimo in kg/h come unica regola di corrispondenza.
Una linea di produzione può essere composta da apparecchiature con capacità nominali apparentemente simili, eppure subire perdite di produzione nei punti di trasferimento, durante le fasi di pulizia, a causa di instabilità nell'alimentazione o limitazioni del sistema di raffreddamento. Pertanto, l'abbinamento delle capacità dovrebbe confrontare il flusso effettivo di materiale piuttosto che limitarsi a considerare il numero massimo di stampe ottenibili con ciascuna macchina.
Come dovrebbero essere integrate le fasi di macinazione, classificazione e confezionamento della linea di produzione?
La capacità di macinazione deve seguire la fase di raffreddamento
Il frantumatore deve processare il materiale di scarto raffreddato senza creare un buffer crescente. I sistemi di frantumazione Jatchen ACM coprono diverse esigenze produttive, mentre i sistemi ICM vengono utilizzati laddove i requisiti di controllo della granulometria giustificano tale configurazione. La classificazione, la separazione ciclonica, la vagliatura e la raccolta delle polveri fini dovrebbero essere incluse nella valutazione della capacità produttiva, anziché considerare solo il motore di frantumazione.
Verificare la presenza di polveri fini, particelle di grandi dimensioni e il controllo della granulometria.
Un sistema di macinazione può apparire veloce all'ingresso ma perdere comunque capacità pratica se una quantità eccessiva di polvere fine, materiale di dimensioni eccessive o limitazioni di raccolta interrompono il percorso. Gli obiettivi di dimensione delle particelle come D50 e D90 dovrebbero essere considerati insieme alla produzione. I dati di classificazione mostrano anche la visibilità della ricerca intorno controllo della granulometria della polvere nella macinazione, rendendo questo un collegamento interno rilevante per la fase di macinazione.
Il confezionamento deve tenere il passo con la polvere qualificata
La fase finale di pesatura e confezionamento deve poter ricevere polvere qualificata dal setaccio senza creare un'ulteriore coda. Il ritmo di confezionamento, la movimentazione dei cartoni, la tara, la pesatura, l'aspirazione delle polveri e i movimenti degli operatori influiscono tutti sulla qualità del prodotto finito che può lasciare la linea.
Come si individua il vero collo di bottiglia nella produzione?
Creare una tabella di capacità per ogni fase
Creare una riga per le fasi di miscelazione, estrusione, raffreddamento, macinazione, setacciatura e confezionamento. Annotare il modello, la capacità nominale, la capacità pratica, la dimensione del lotto (ove pertinente), il tempo di cambio formato e il limite di input della fase successiva. Il valore pratico più basso rappresenta il primo collo di bottiglia da analizzare.
Ad esempio, se la capacità di miscelazione effettiva è di 800 kg/h, l'estrusione di 600 kg/h e la macinazione di 400 kg/h, aumentare la capacità del miscelatore da 800 a 1.000 kg/h non comporterà un aumento della produzione finale della linea. La macinazione rimane la fase limitante.
Ispezionare i punti di alimentazione e di trasferimento.
Spesso si verificano perdite di capacità tra le macchine. Verificare l'altezza di uscita, la dimensione della tramoggia di ricezione, il percorso del carrello, la portata di sollevamento, il metodo di trasferimento, l'aspirazione delle polveri, l'accesso per la pulizia e la sequenza di controllo tra le apparecchiature collegate. Una linea può avere macchine di dimensioni adeguate e comunque avere prestazioni scadenti se il materiale rimane ripetutamente in attesa tra di esse.
Verificate in anticipo lo spazio disponibile e le utenze.
Una linea completa di verniciatura a polvere necessita di un'altezza adeguata, di un accesso per la manutenzione e di spazio di lavoro sufficiente intorno alla sezione di molatura. Prima di finalizzare la capacità delle attrezzature, è necessario verificare l'alimentazione elettrica, la circolazione dell'acqua di raffreddamento (ove applicabile), lo spazio per l'aspirazione delle polveri, i percorsi delle materie prime, i percorsi dei prodotti confezionati e l'accesso per la manutenzione.
Quale strategia di abbinamento delle capacità è più adatta al tuo progetto?
Per una nuova linea di produzione di verniciatura a polvere
Un nuovo progetto può dimensionare le fasi di miscelazione, estrusione, raffreddamento, macinazione, setacciatura, pesatura e confezionamento attorno a un unico obiettivo di produzione efficace. Ciò semplifica il coordinamento del ritmo di produzione, della produttività oraria, del trasferimento dei materiali, della logica PLC/HMI e dell'accesso per la manutenzione, prima che le posizioni delle apparecchiature siano definitive.
Jatchen's soluzioni per linee di produzione di verniciatura a polvere Può essere utilizzato per esaminare il percorso delle apparecchiature come un sistema connesso piuttosto che come un insieme di macchine separate.
Per un aggiornamento di linea esistente
Un impianto esistente dovrebbe identificare il collo di bottiglia attuale prima di sostituire le apparecchiature. Un miscelatore, un estrusore o un macinatore con una maggiore capacità produttiva non miglioreranno la produzione finale se la fase successiva rimane di dimensioni inferiori o se la configurazione esistente non consente un trasferimento del materiale più rapido.
Per future modifiche alla formula e alla capacità.
È necessario prevedere una ragionevole flessibilità per la crescita normale, le modifiche alla formula, la frequenza di cambio colore, l'accesso per la pulizia e gli eventuali requisiti di granulometria. L'obiettivo non è massimizzare la capacità inutilizzata delle apparecchiature, bensì mantenere un flusso stabile evitando ripetute interruzioni o accumuli tra le fasi.
Conclusione
Abbinare la capacità di una linea di produzione di verniciatura a polvere significa abbinare l'intero processo, dalla miscelazione alla macinazione e al confezionamento. Si parte dalla produzione giornaliera effettiva, si include il tempo di cambio formato, si converte la capacità del lotto del miscelatore in un ritmo orario pratico e si confronta tale risultato con le fasi di estrusione, raffreddamento, macinazione, classificazione, vagliatura e confezionamento.
Il piano di capacità più efficace è quello che individua il punto in cui il materiale inizia ad attendere. Se l'estrusore attende la premiscelazione, è necessario esaminare il ciclo di miscelazione e trasferimento. Se la premiscelazione attende l'estrusione, aumentare la capacità del miscelatore potrebbe non essere d'aiuto. Se si accumulano trucioli o polvere a valle, il raffreddamento o la macinazione potrebbero rappresentare il vero limite.
I produttori possono rivedere l'intero Gamma di attrezzature per verniciatura a polvere Jatchen e utilizzare Servizio Jatchen o il pagina contatto Fornire obiettivi di produzione, informazioni sulle formule, condizioni dell'officina e dati sulle attrezzature esistenti per l'allineamento della linea.
Domande frequenti
Come si calcola la capacità iniziale di una linea di produzione di verniciatura a polvere?
Dividete l'obiettivo di produzione giornaliera per le ore effettive di produzione, quindi tenete conto della pulizia, dei cambi di formula, dell'ispezione, del confezionamento e delle normali pause operative.
Un miscelatore e un estrusore per verniciatura a polvere devono avere la stessa capacità?
È necessario che siano calibrati in base a un ritmo di produzione pratico e a un consumo orario. Il miscelatore deve alimentare l'estrusore senza attese ripetute, ma una capacità di premiscelazione eccessiva non aumenta automaticamente la produzione del prodotto finito.
Qual è solitamente il primo collo di bottiglia in una linea di verniciatura a polvere?
Non esiste una singola fase che venga sempre considerata la prima. Confrontate la resa pratica nelle fasi di miscelazione, estrusione, raffreddamento, macinazione, raccolta, setacciatura e confezionamento, quindi individuate i punti in cui le attrezzature si attardano o il materiale si accumula.
In che modo i miscelatori di polveri containerizzati influiscono sulla capacità della linea di produzione?
La dimensione del lotto e la durata del ciclo completo determinano la frequenza con cui il materiale premiscelato è disponibile per l'estrusore. Queste fasi includono il caricamento, il sollevamento, la miscelazione, lo scarico, la sostituzione del carrello e la pulizia.
Quando è meglio scegliere il raffreddamento a liquido o ad aria?
La scelta deve tenere conto della portata dell'estrusore, delle utenze dell'impianto, della disposizione, del percorso di manutenzione e delle condizioni di raffreddamento necessarie prima della macinazione.
Quali informazioni devo fornire per l'abbinamento delle capacità?
Fornire la produzione giornaliera target, le ore di funzionamento effettive, i tipi di formula, la dimensione del lotto, la frequenza di cambio formato, le attrezzature attualmente in uso, le dimensioni dell'officina, le utenze, il metodo di trasferimento e la granulometria target.


