
Un sistema di levigatura per verniciatura a polvere è in grado di gestire frequenti cambi di colore? Una guida alla pulizia e al cambio formato.
Un sistema di levigatura per verniciatura a polvere è in grado di gestire frequenti cambi di colore? Una guida alla pulizia e al cambio formato.
I frequenti cambi di colore possono rendere difficile la gestione di un sistema di macinazione per la verniciatura a polvere. La polvere rimasta nel mulino, nel classificatore, nel ciclone, nel setaccio o nella linea di raccolta può compromettere il lotto successivo, mentre una pulizia frettolosa può generare polvere e tempi di inattività non necessari. La soluzione pratica consiste nel considerare il cambio di colore come una fase di produzione pianificata, con una sequenza fissa, punti di accesso ben definiti e impostazioni operative salvate.
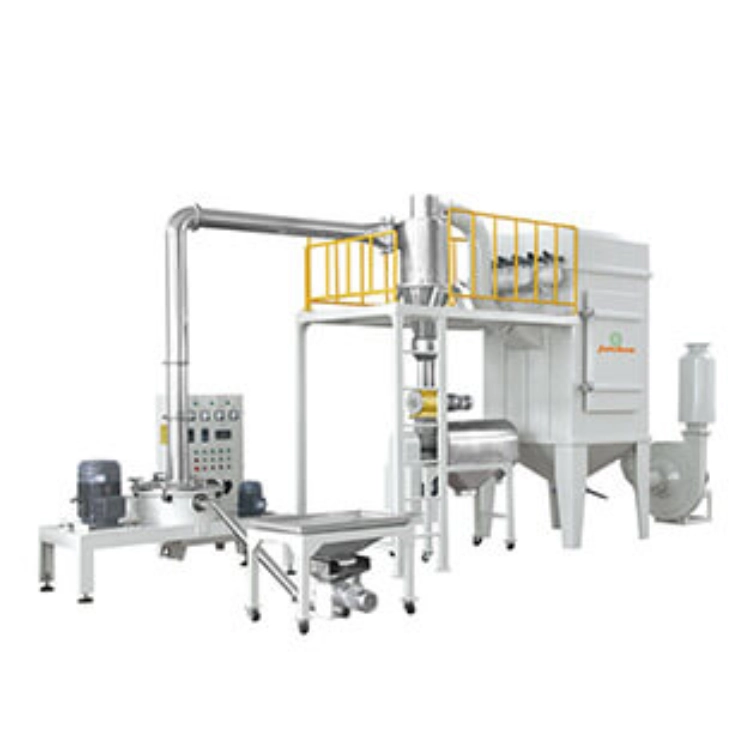
Il Sistema di macinatura ACM La macchina per la lavorazione di vernici in polvere di Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. è progettata per la macinazione, la classificazione ad aria, la separazione ciclonica, la vagliatura e la raccolta di polveri fini. La sua struttura di facile pulizia, il touch screen programmabile, la gestione delle ricette e l'accesso per la manutenzione la rendono un prodotto da prendere in considerazione quando i cambi di colore sono parte integrante della produzione quotidiana.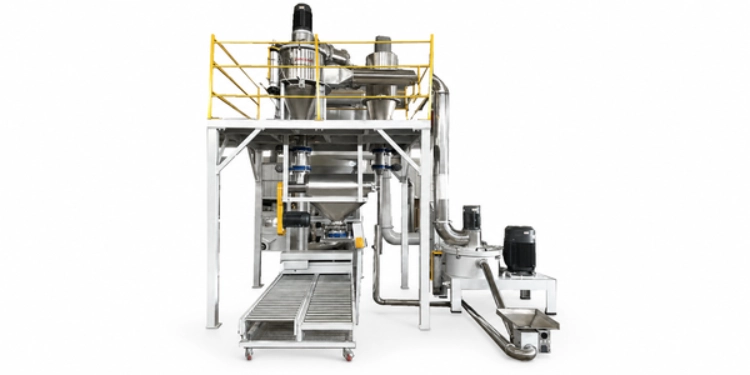
Perché i cambi di colore diventano un problema di macinazione
Sono presenti residui di polvere in diversi punti.
Un cambiamento di colore non riguarda solo la camera di macinazione. I residui possono depositarsi nel punto di alimentazione, nell'area del classificatore, nel ciclone, nel vaglio, nel collettore di polveri fini, nel tubo di trasferimento e nella valvola di scarico. L'operatore ha bisogno di un percorso completo, non di una rapida pulizia all'ingresso del mulino. Una semplice lista di controllo dovrebbe elencare tutti i punti in cui la polvere può depositarsi.
È facile non notare la polvere fine
La polvere fine può depositarsi su sporgenze, guarnizioni, superfici dei setacci e angoli non visibili durante una rapida ispezione. Il sistema deve essere aperto o accessibile secondo il suo progetto di manutenzione e il team di pulizia deve utilizzare procedure di raccolta e pulizia adeguate. L'obiettivo è una transizione pulita senza disperdere la polvere nell'officina.
Le impostazioni salvate necessitano di una revisione
Formulazioni diverse possono richiedere impostazioni di macinazione e classificazione differenti. Un touchscreen programmabile con funzioni di gestione delle ricette e di richiamo dei parametri aiuta gli operatori a tornare a un'impostazione nota. Ciò non elimina la necessità di confermare le condizioni di alimentazione, la granulometria desiderata e il primo prodotto in uscita dopo un cambio di formato.
Creare una sequenza di cambio affidabile
Completa prima il materiale precedente
Prima di avviare il sistema, lasciare che il materiale precedente percorra il normale percorso di scarico fino al limite consentito dal processo. Annotare la formula, l'impostazione del classificatore e qualsiasi osservazione anomala. Ciò riduce la quantità di vecchio materiale residuo nell'apparecchiatura e fornisce all'operatore successivo un punto di partenza chiaro.
Pulizia completa, dall'alimentazione alla raccolta.
Seguire la direzione del materiale: punto di alimentazione, camera di macinazione, classificatore, ciclone, setaccio, collettore e scarico finale. Pulire i punti in cui la polvere può depositarsi, quindi ispezionare le guarnizioni e le aree di connessione. La struttura del sistema di macinazione ACM è progettata per facilitare la pulizia e la manutenzione, aspetto importante quando la frequenza di cambio colore è elevata. Sistema di macinatura ACM Può essere configurato in base alla capacità produttiva, ai requisiti di pulizia e alla frequenza di cambio colore.
Avvia la prossima formula sotto controllo
Carica i parametri salvati successivi, conferma la correttezza dei granuli di materia prima e avvia un'alimentazione controllata. Verifica la presenza di tracce di colore e la distribuzione granulometrica del primo campione prima di passare alla produzione di routine. Se il risultato non è accettabile, interrompi il processo e individua la causa del residuo o del problema di impostazione, anziché miscelare il primo campione con l'intero lotto.
Dettagli delle attrezzature che semplificano la pulizia
Aree di molatura aperte e accessibili
Un sistema di macinazione difficile da aprire trasforma ogni cambio di colore in una lunga interruzione. La facilità di pulizia e di manutenzione dovrebbe essere considerata già in fase di preventivo. Chiedete dove è possibile ispezionare la camera, il classificatore, il vaglio e le aree di raccolta, e quali strumenti o dispositivi di sollevamento sono necessari per gli interventi di routine.
Punti di raccolta separati
Il processo ACM utilizza la separazione ciclonica, la vagliatura e la raccolta di polveri fini. Mantenere puliti questi punti aiuta a impedire che il vecchio materiale entri nella formula successiva. Un sistema a bassa emissione di polvere impedisce inoltre che la polvere fuoriuscita diventi un secondo problema di pulizia intorno alla macchina. Gamma di prodotti Jatchen È possibile rivederla quando si abbina il processo di macinazione alle apparecchiature di vagliatura e confezionamento.
Controllo e ripetibilità
PLC/HMI e un touch screen programmabile offrono agli operatori un modo ripetibile per richiamare i parametri di processo. L'estrusione a basso taglio a monte può fornire un'alimentazione più costante, mentre un'adeguata Miscelatore per contenitori per verniciatura a polvere Possono semplificare la gestione dei materiali a monte e la pianificazione del cambio colore. Questi dettagli a monte non sostituiscono la pulizia tramite molatura, ma rendono l'intero processo più gestibile.
Proteggere la dimensione delle particelle durante i frequenti cambiamenti
Pulizia separata dalla regolazione dell'impostazione
Quando un lotto cambia, due variabili possono variare contemporaneamente: il materiale residuo e le impostazioni di processo. È importante tenerle separate nella registrazione della risoluzione dei problemi. Innanzitutto, verificare che il sistema sia pulito. Quindi, verificare la ricetta, la velocità di alimentazione, l'impostazione del classificatore e il percorso di raccolta. Questo facilita l'identificazione della vera causa di una variazione D50 o D90.
Utilizzare la classificazione per il bersaglio effettivo
Il sistema ACM supporta la regolazione della dimensione delle particelle e la classificazione dell'aria. Se il processo produce troppa polvere fine o troppo materiale sovradimensionato, controllare il classificatore e il sistema opzionale di ottimizzazione PSD del ciclone del classificatore. Il controllo stabile di D50 e D90 dipende anche dalla relazione tra velocità di alimentazione, impostazioni del classificatore e flusso d'aria. Ulteriori dettagli sono disponibili nella guida a controllo della granulometria del mulino di macinazione.
Non abbiate fretta durante la prima ispezione.
Dopo un cambio di colore, ispezionate il primo prodotto prima che la linea funzioni a pieno regime. Verificate la presenza di residui, polvere fine inaspettata, particelle grossolane e differenze rispetto al prodotto registrato. Una breve fase di verifica è più semplice da gestire rispetto al ritrovamento di materiale di colore misto dopo il confezionamento.
Pianifica l'intera linea in base ai cambi di produzione.
Coordinare il raffreddamento e la macinazione
Il lavoro di cambio inizia prima che i trucioli raggiungano il mulino. Il percorso del nastro di raffreddamento, del frantumatore, del macinatore, del vaglio e dell'imballaggio deve avere una sequenza di arresto e pulizia compatibile. Se la fase di raffreddamento continua mentre la macinazione viene pulita, il materiale può accumularsi e creare un'altra interruzione. Rivedere il cintura di raffreddamento ad acqua O cinghia di raffreddamento ad aria in base alle condizioni della linea.
Tenere la polvere metallica separata
Cipria normale e rivestimenti in polvere metallica È preferibile gestirli su percorsi di produzione separati. Laddove la capacità è limitata, le apparecchiature di incollaggio offline possono evitare di occupare la linea principale. Questa separazione riduce il rischio di trasportare materiale da una fase di produzione al successivo cambio di produzione.
Fornire agli operatori una lista di controllo scritta
La checklist dovrebbe includere l'esaurimento del materiale, l'ordine di arresto, i punti di accesso, la pulizia del sistema di raccolta, l'ispezione del vaglio, l'ispezione della guarnizione, la chiamata dei parametri, l'approvazione del primo prodotto e la pulizia generale. Una chiara definizione delle responsabilità è particolarmente utile quando più operatori condividono lo stesso sistema di macinazione per la verniciatura a polvere.
Quando valutare un nuovo sistema di macinazione
Il tuo sistema attuale non può essere pulito completamente
Se gli operatori non riescono a raggiungere i punti in cui si accumula la polvere, i ripetuti cambi di colore rimarranno rischiosi. Chiedete a un fornitore di esaminare l'accesso alla camera, la progettazione del sistema di raccolta e il flusso di lavoro di pulizia. Jatchen's team di assistenza Possiamo discutere un percorso di produzione basato sulle vostre formule e sul vostro schema di cambio formato.
La linea perde troppo tempo tra le formule
Non giudicare un macinatore solo in base alla sua produzione nominale. Registra la frequenza con cui la linea cambia colore, il tempo necessario per la pulizia, quali componenti devono essere rimossi e la quantità di materiale di prima uscita che viene scartata. Questi dettagli ti aiuteranno a scegliere il modello e la configurazione migliori.
Il modello successivo deve essere compatibile con le attrezzature esistenti.
Gli impianti esistenti possono sostituire una singola macchina anziché ricostruire l'intera linea. Condividere l'attuale produzione dell'estrusore, il percorso di raffreddamento, la dimensione dei trucioli, il setaccio, la raccolta delle polveri e le attrezzature di confezionamento. Utilizzare Contatta Jatchen per discutere una configurazione ACM compatibile e l'accesso necessario ad essa.
Un sistema di macinazione per verniciatura a polvere è in grado di gestire frequenti cambi di colore quando l'attrezzatura è accessibile, la sequenza di pulizia è completa e la formula successiva parte da impostazioni controllate. Il sistema di macinazione ACM integra in un unico processo macinazione, classificazione ad aria, separazione ciclonica, setacciatura, raccolta di polveri fini, gestione delle ricette e facile manutenzione. Jatchen può aiutarvi ad integrarlo con le fasi di raffreddamento, estrusione, aspirazione delle polveri e confezionamento, in modo che il cambio di colore rimanga un'attività di produzione pianificata.
FAQ
Un sistema di rettifica ACM è in grado di gestire frequenti cambi di colore?
Sì, quando gli operatori utilizzano una sequenza di pulizia completa e confermano il primo risultato dopo aver richiamato le impostazioni della formula successiva.
Dove devono pulire gli operatori durante un cambio di colore?
Pulire il punto di alimentazione, la camera di macinazione, il classificatore, il ciclone, il setaccio, il collettore di polveri fini, il tubo di trasferimento e le aree di scarico.
Come posso ridurre il trasferimento di colore?
Svuotare il materiale precedente, pulire tutti i punti di raccolta, ispezionare guarnizioni e filtri, quindi verificare la prima uscita prima della produzione di routine.
La gestione delle ricette sostituisce le pulizie?
No. La gestione delle ricette aiuta a ricordare i parametri di processo, mentre la pulizia fisica è comunque necessaria per rimuovere la polvere residua.
Quali informazioni sono necessarie a Jatchen per una revisione del passaggio di produzione?
Fornire i tipi di formula, la frequenza di cambio colore, l'obiettivo di produzione, la configurazione attuale della linea, l'obiettivo di dimensione delle particelle, il metodo di pulizia e le apparecchiature a valle.


