
Toz Boya Taşlama Sistemi Sık Renk Değişimlerine Dayanabilir mi? Temizlik ve Değişim Kılavuzu
Toz Boya Taşlama Sistemi Sık Renk Değişimlerine Dayanabilir mi? Temizlik ve Değişim Kılavuzu
Sık renk değişimleri, toz boya öğütme sisteminin yönetimini zorlaştırabilir. Değirmen, sınıflandırıcı, siklon, elek veya toplama hattında kalan toz, bir sonraki partiyi etkileyebilir; aceleyle yapılan temizlik ise toz oluşumuna ve gereksiz arıza sürelerine yol açabilir. Pratik çözüm, renk değişimini sabit bir sıra, net erişim noktaları ve kaydedilmiş işletim ayarlarıyla planlı bir üretim adımı olarak ele almaktır.
Şu ACM AYIMLEME SİSTEMİ Yantai Jatchen Toz Boya İşleme Ekipmanları Şirketi tarafından üretilen bu ürün, öğütme, hava sınıflandırma, siklon ayırma, eleme ve ince toz toplama işlemleri için tasarlanmıştır. Kolay temizlenebilir yapısı, programlanabilir dokunmatik ekranı, reçete yönetimi ve bakım erişimi sayesinde, renk değişimlerinin günlük üretimin bir parçası olduğu durumlarda incelenmeye değer bir üründür.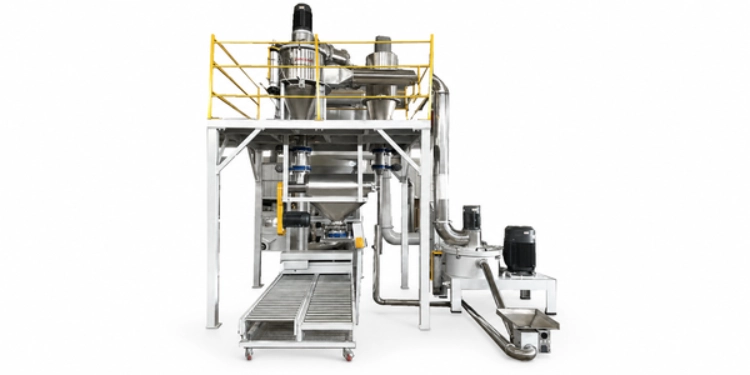
Renk Değişimleri Neden Can Sıkıcı Bir Sorun Haline Geliyor?
Kalıntı toz çeşitli yerlerde bulunuyor.
Renk değişimi sadece öğütme haznesini ilgilendirmez. Kalıntılar besleme noktasında, sınıflandırıcı alanında, siklonda, elekte, ince toz toplayıcıda, transfer borusunda ve boşaltma vanasında da kalabilir. Operatörün, değirmen girişinde hızlı bir silme işlemi yerine, tüm güzergahı kontrol etmesi gerekir. Basit bir kontrol listesi, tozun birikebileceği her yeri belirtmelidir.
İnce Tozları Gözden Kaçırmak Kolaydır
İnce toz, hızlı bir inceleme sırasında görünmeyen çıkıntılar, contalar, elek yüzeyleri ve köşelerde kalabilir. Sistem, bakım tasarımına göre açılmalı veya erişilmeli ve temizlik ekibi uygun toplama ve temizlik uygulamalarını kullanmalıdır. Amaç, atölye genelinde toz yaymadan temiz bir geçiş sağlamaktır.
Kaydedilen Ayarların Gözden Geçirilmesi Gerekiyor
Farklı formüller farklı öğütme ve sınıflandırma ayarları gerektirebilir. Tarif yönetimi ve parametre çağırma fonksiyonlarına sahip programlanabilir dokunmatik ekran, operatörlerin bilinen bir ayara geri dönmesine yardımcı olur. Ancak bu, geçişten sonra besleme koşulunu, hedef partikül boyutunu ve ilk çıktıyı onaylama ihtiyacını ortadan kaldırmaz.
Güvenilir Bir Geçiş Sırası Oluşturun
Önceki bölümü önce bitirin.
Sistemi açmadan önce, önceki malzemenin normal boşaltma yolundan, işlemin izin verdiği ölçüde ilerlemesine izin verin. Formülü, sınıflandırıcı ayarını ve olağandışı gözlemleri kaydedin. Bu, ekipmanda kalan eski malzeme miktarını azaltır ve bir sonraki operatöre net bir başlangıç noktası sağlar.
Yemden Toplamaya Kadar Temiz
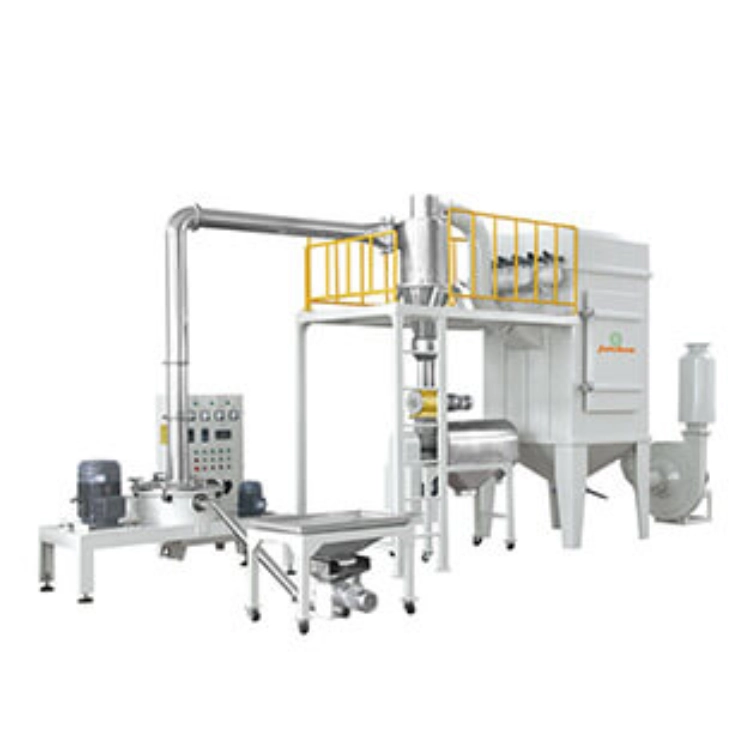
Malzemenin yönünü takip edin: besleme noktası, öğütme haznesi, sınıflandırıcı, siklon, elek, toplayıcı ve son boşaltma. Tozun birikebileceği noktaları temizleyin, ardından contaları ve bağlantı alanlarını kontrol edin. ACM öğütme sisteminin yapısı, özellikle renk değişim sıklığı yüksek olduğunda önemli olan temizlik ve bakımı destekleyecek şekilde tasarlanmıştır. ACM AYIMLEME SİSTEMİ Üretim kapasitesine, temizlik gereksinimlerine ve renk değiştirme sıklığına göre yapılandırılabilir.
Sonraki Formülü Kontrol Altında Başlatın
Kaydedilen bir sonraki parametreleri yükleyin, doğru ham madde yongalarını onaylayın ve kontrollü bir besleme ile başlayın. Rutin üretime geçmeden önce ilk çıktıyı renk geçişi ve parçacık boyutu davranışı açısından kontrol edin. Çıktı kabul edilebilir değilse, ilk malzemeyi tüm partiye karıştırmak yerine durun ve kalıntı veya kıvam sorununu bulun.
Temizliği Kolaylaştıran Ekipman Detayları
Açık ve Erişilebilir Öğütme Alanları
Açılması zor bir öğütme sistemi, her renk değişimini uzun bir kesintiye dönüştürür. Kolay temizlik ve bakım erişimi, teklif aşamasında dikkate alınmalıdır. Hazne, sınıflandırıcı, elek ve toplama alanlarının nerede incelenebileceğini ve rutin işler için hangi aletlere veya kaldırma düzeneklerine ihtiyaç duyulduğunu sorun.
Ayrı Toplama Noktaları
ACM yöntemi siklon ayırma, eleme ve ince toz toplama işlemlerini kullanır. Bu noktaların temiz tutulması, eski malzemenin bir sonraki formüle girmesini önlemeye yardımcı olur. Düşük tozlu bir düzenleme ayrıca, kaçan tozun makine çevresinde ikinci bir temizlik sorununa dönüşmesini de engeller. Jatchen ürün yelpazesi Öğütme rotasını eleme ve paketleme ekipmanıyla eşleştirirken gözden geçirilebilir.
Kontrol ve Tekrarlanabilirlik
PLC/HMI ve programlanabilir dokunmatik ekran, operatörlere proses parametrelerini tekrarlanabilir bir şekilde çağırma olanağı sunar. Düşük kesme kuvvetli ekstrüzyon, daha tutarlı bir besleme sağlarken, uygun bir toz boya için kap karıştırıcı Bu, yukarı akış malzeme taşıma ve renk değiştirme planlamasını kolaylaştırır. Bu yukarı akış detayları, öğütme temizliğinin yerini almaz, ancak genel rotanın yönetimini kolaylaştırır.
Sık Değişimler Sırasında Parçacık Boyutunu Koruyun
Temizleme işlemini ayarların yapılması işleminden ayrı tutun.
Bir parti değiştiğinde, iki değişken aynı anda değişebilir: artık malzeme ve proses ayarları. Bunları sorun giderme kaydında ayrı tutun. Öncelikle sistemin temiz olduğundan emin olun. Ardından reçeteyi, besleme hızını, sınıflandırıcı ayarını ve toplama yolunu doğrulayın. Bu, D50 veya D90 kaymasının gerçek nedenini belirlemeyi kolaylaştırır.
Gerçek Hedef İçin Sınıflandırma Kullanın
ACM sistemi, ayarlanabilir partikül boyutu ve hava sınıflandırmasını destekler. İşlem çok fazla ince toz veya çok fazla büyük boyutlu malzeme üretiyorsa, sınıflandırıcıyı ve isteğe bağlı Sınıflandırıcı Siklon PSD Optimizasyon Sistemini kontrol edin. Kararlı D50 ve D90 kontrolü ayrıca besleme hızı, sınıflandırıcı ayarları ve hava akışı arasındaki ilişkiye de bağlıdır. Daha fazla ayrıntı kılavuzda mevcuttur. öğütme değirmeni partikül boyutu kontrolü.
İlk muayeneyi aceleye getirmeyin.
Renk değişimi sonrasında, üretim hattı tam hızda çalışmaya başlamadan önce ilk çıktıyı kontrol edin. Kalıntı olup olmadığını, beklenmedik ince tozları, iri parçacıkları ve kaydedilen ürün kaydından farklılıkları arayın. Kısa bir doğrulama adımı, paketlemeden sonra karışık renkli malzeme bulmaktan daha kolaydır.
Tüm üretim hattını vardiya değişimlerine göre planlayın.
Koordineli Soğutma ve Öğütme
Talaşlar değirmene ulaşmadan önce geçiş çalışmaları başlar. Soğutma bandı, kırıcı, öğütücü, elek ve paketleme hattının uyumlu bir durdurma ve temizleme sırasına sahip olması gerekir. Öğütme işlemi temizlenirken soğutma aşaması devam ederse, malzeme birikebilir ve başka bir kesintiye neden olabilir. Gözden geçirin. su soğutma kemeri veya hava soğutma kayışı Hat koşullarına göre.
Metal tozunu ayrı tutun.
Normal toz ve metalik toz boyalar Bu işlemler ayrı üretim hatlarında daha iyi gerçekleştirilir. Kapasitenin sınırlı olduğu durumlarda, çevrimdışı bağlama ekipmanı ana hattı işgal etmekten kaçınabilir. Bu ayrım, malzemenin bir üretim amacından diğerine taşınması riskini azaltır.
Operatörlere Yazılı Bir Kontrol Listesi Verin
Kontrol listesi, malzeme bitimi, kapatma emri, erişim noktaları, toplama temizliği, elek muayenesi, conta muayenesi, parametre çağrısı, ilk çıktı onayı ve genel düzeni içermelidir. Özellikle birkaç operatörün aynı toz boya taşlama sistemini paylaştığı durumlarda net sorumluluklar belirlemek çok faydalıdır.
Yeni bir öğütme sistemi hakkında ne zaman konuşulmalı?
Mevcut sisteminiz tamamen temizlenemez.
Operatörler tozun biriktiği yerlere ulaşamıyorsa, tekrarlanan renk değişimleri riskli olmaya devam edecektir. Tedarikçiden hazne erişimi, toplama tasarımı ve temizleme iş akışını gözden geçirmesini isteyin. Jatchen's servis ekibi Formüllerinize ve geçiş düzeninize bağlı olarak bir üretim rotası hakkında görüşebiliriz.
Yarış çizgisi formüller arasında çok fazla zaman kaybediyor.
Bir öğütücüyü yalnızca nominal üretim kapasitesine göre değerlendirmeyin. Hattın renginin ne sıklıkla değiştiğini, temizliğin ne kadar sürdüğünü, hangi bileşenlerin çıkarılması gerektiğini ve ilk çıktı malzemesinin ne kadarının reddedildiğini kaydedin. Bu ayrıntılar, daha iyi bir model ve yerleşim kararı vermenize yardımcı olur.
Yeni model mevcut ekipmanla uyumlu olmalıdır.
Mevcut tesisler, tüm hattı yeniden inşa etmek yerine tek bir makineyi değiştirebilir. Mevcut ekstrüder çıkışını, soğutma yolunu, talaş boyutunu, eleği, toz toplama sistemini ve paketleme ekipmanlarını paylaşın. Kullanın Jatchen ile iletişime geçin. Uyumlu bir ACM yapılandırması ve bununla ilgili gerekli erişim hakkında görüşmek üzere.
Toz boya öğütme sistemi, ekipmana erişim mümkün olduğunda, temizleme işlemi tamamlandığında ve bir sonraki formül kontrollü ayarlardan başladığında sık renk değişimlerini yönetebilir. ACM ÖĞÜTME SİSTEMİ, öğütme, hava sınıflandırması, siklon ayırma, eleme, ince toz toplama, reçete yönetimi ve kolay bakımı tek bir yolda birleştirir. Jatchen, soğutma, ekstrüzyon, toz toplama ve paketleme aşamalarıyla uyumlu hale getirilmesine yardımcı olarak renk değiştirme çalışmalarının planlı bir üretim görevi olarak kalmasını sağlar.
FAQ
ACM taşlama sistemi sık renk değişimlerine dayanabilir mi?
Evet, operatörler eksiksiz bir temizleme dizisi kullandıklarında ve bir sonraki formül ayarlarını çağırdıktan sonra ilk çıktıyı onayladıklarında.
Renk değişimi sırasında operatörler nereleri temizlemelidir?
Besleme noktasını, öğütme haznesini, sınıflandırıcıyı, siklonu, eleği, ince toz toplayıcıyı, transfer borusunu ve boşaltma alanlarını temizleyin.
Renk geçişlerini nasıl azaltabilirim?
Önceki malzemeyi boşaltın, tüm toplama noktalarını temizleyin, contaları ve elekleri kontrol edin, ardından rutin üretime başlamadan önce ilk çıktıyı doğrulayın.
Yemek Tarifi Yönetimi Temizlik İşleminin Yerini Alır mı?
Hayır. Tarif yönetimi, işlem parametrelerinin hatırlanmasına yardımcı olurken, kalan tozları gidermek için fiziksel temizlik yine de gereklidir.
Jatchen'in Devir Teslim Değerlendirmesi İçin Hangi Bilgilere İhtiyacı Var?
Formül türlerini, renk değiştirme sıklığını, çıktı hedefini, mevcut hat düzenini, partikül boyutu hedefini, temizleme yöntemini ve sonraki aşama ekipmanlarını belirtin.


