
Toz Boya Üretiminde Hava Soğutmalı ve Su Soğutmalı Bantlar Arasında Nasıl Seçim Yapılır?
Toz Boya Üretiminde Hava Soğutmalı ve Su Soğutmalı Bantlar Arasında Nasıl Seçim Yapılır?
Toz boyama hattı için soğutma bandı seçmeniz mi gerekiyor? Pratik cevap, üretim kapasitesine, mevcut soğutma suyuna, tesis düzenine ve bandın ekstrüzyon ve taşlama işlemlerine nasıl bağlanması gerektiğine bağlıdır. Su soğutmalı bant, soğutma suyu sirkülasyon sistemi mevcut olduğunda genellikle daha yüksek kapasiteli üretim için uygundur. Hava soğutmalı bant ise genellikle kompakt 100-500 kg/saatlik hatlarda veya uygun su koşulları olmayan tesislerde daha kolay yerleştirilir.
Bu seçim sadece soğutma hızını etkilemekle kalmaz, aynı zamanda sac kalınlığını, talaş kalitesini, temizleme erişimini, bakım çalışmalarını ve tüm hattın çalışma ritmini de etkiler. Yantai Jatchen Toz Kaplama İşleme Ekipmanları Co., Ltd. Her iki seçeneği de sunar, böylece bir model seçmeden önce işlem koşullarını karşılaştırabilirsiniz.
Hat Koşullarıyla Başlayın
İstenen Çıktıyı Eşleştirin
Öncelikle çift vidalı ekstrüderin saatlik üretim kapasitesiyle başlayalım. Ekstrüderden çıkan malzemeyi kabul edemeyen bir bant, soğutma aşamasında bir kuyruk oluşturur. Hattın geri kalanından çok daha büyük bir bant da kapasitenin kullanılmamasına neden olabilir. GDJ serisindeki su soğutmalı bantlar modele bağlı olarak yaklaşık 200-1200 kg/saat, YPJ serisindeki hava soğutmalı bantlar ise yaklaşık 30-1000 kg/saat kapasiteye sahiptir. Bu rakamları model tartışması için başlangıç noktası olarak kullanın, ardından tedarikçiyle gerçek formülü ve çalışma koşullarını teyit edin.
Soğutma Suyu Mevcutluğunu Kontrol Edin
Su soğutmalı bir bant sistemi, soğutma suyu sirkülasyonu koşullarına ihtiyaç duyar. Bu, ilgili sirkülasyon ekipmanı için alan ve işletme ve bakım için pratik bir güzergahı içerir. Bu koşullar zaten mevcutsa, su sistemi daha yüksek çıkışlı bir hat için uygun olabilir. Tesis bu düzenlemeyi sağlayamıyorsa, hava soğutmalı bir bant sistemi yerleşimi basitleştirebilir. Daha önceki kılavuzda bu konuya değinilmişti. toz boya üretiminde tutarlı soğutma Bu yöntem, asıl amaç üretim hattı boyunca soğutma koşullarını istikrarlı tutmak olduğunda faydalıdır.
Mevcut zemin ve tavan yüksekliğini ölçün.
Soğutma ekipmanı, merdaneler, bant, kırıcı ve erişim noktalarının etrafında çalışılabilir alan bırakmalıdır. Ekstrüder kalıp başlığından soğutma bandına olan bağlantıyı kontrol edin, ardından iki aşamalı kırma ve öğütme yönüne giden yolu kontrol edin. Komple bir hat genellikle en az 4,5 m tesis yüksekliğine ihtiyaç duyarken, öğütme alanı en az 5 m'ye ihtiyaç duyabilir. Yerleşim planlaması, yalnızca makine ayak izini değil, temizlik hareketini, toz toplamayı ve bakım erişimini de içermelidir.
Su Soğutma Kayışı Ne Zaman Daha Uygundur?
Daha Yüksek Çıkışlı Soğutma
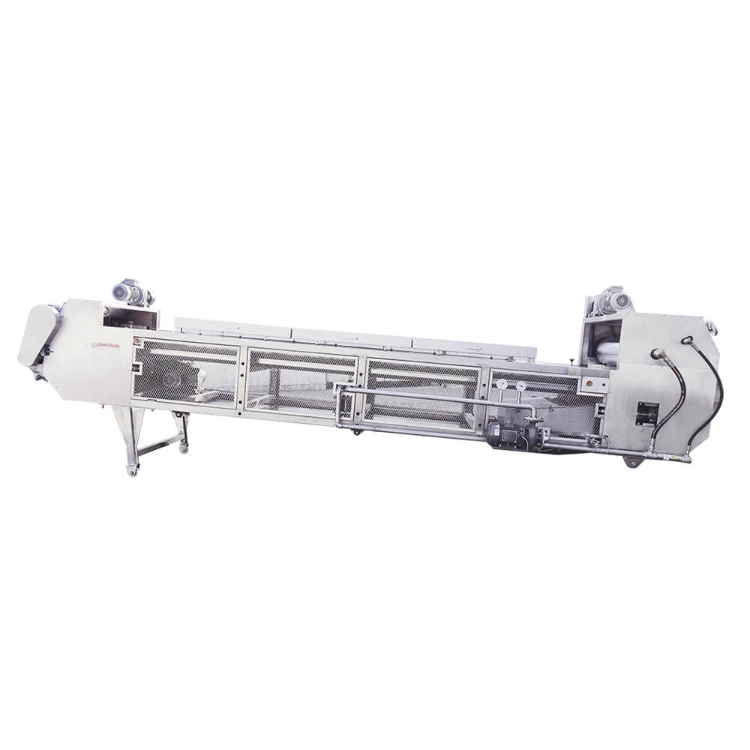
GDJ su soğutmalı bant sistemi, soğutma silindirleri, paslanmaz çelik bir konveyör, bir kırıcı ve bir soğutma suyu püskürtme sistemi kullanır. Ekstrüde edilen erimiş malzemeyi ince bir tabakaya yuvarlamak, soğutmak, talaş haline getirmek ve talaşları öğütme için boşaltmak üzere tasarlanmıştır. Bu yapı, yukarı akış ekstrüderi ve aşağı akış öğütme sisteminin daha yüksek bir üretim hızı için boyutlandırıldığı durumlarda mantıklı bir seçimdir.
Ayarlanabilir Levha ve Talaş Kontrolü
Şu Su Soğutma Kemeri Ayarlanabilir talaş kalınlığını ve silindir hızını destekler. Bir kılavuz cihazı, kayış deformasyonunu azaltmaya yardımcı olurken, kırıcı seçilen konfigürasyona göre parmak pimli veya dişli tip yapılar kullanabilir. Öğütme sisteminin düzensiz büyük parçalar yerine öngörülebilir bir beslemeye ihtiyaç duyduğu durumlarda bu ayrıntılar önemlidir.
img.WATER COOLING BELT.webp
Tam Hat Bağlantısı
Soğutma kayışı konusu, ilgili taraflarla birlikte ele alınmalıdır. İKIZ VIDALI EkstrüderÖğütücü, elek ve paketleme ekipmanları. PLC/HMI kontrolü, düşük kesme kuvvetli ekstrüzyon, sızdırmaz malzeme transferi, yukarı akış karıştırma ekipmanında otomatik kaldırma ve düşük toz toplama, hattın tek bir güzergah olarak ne kadar temiz çalıştığını etkileyen faktörlerdir. Jatchen's su soğutma kemeri Bu sayfa, bu seçime ilişkin ürün bağlamını sunmaktadır.
Hava Soğutma Kayışı Ne Zaman Daha Uygundur?
Kompakt Küçük ve Orta Boy Seriler
YPJ hava soğutmalı bant, genellikle 100-500 kg/saat kapasiteli küçük ve orta ölçekli hatlar için tercih edilir. Hava soğutma, paslanmaz çelik lamelli zincir, soğutma silindirleri, kırıcı ve kompakt bir taşıma yolu kullanır. Bu, zemin alanının sınırlı olduğu veya su sirkülasyon sisteminin eklenmesinin tesis düzenini karmaşıklaştıracağı durumlarda pratik olabilir.
Soğutma Suyu Gerektirmeyen Bitkiler
Hava soğutma bandı, soğutma suyu sirkülasyon güzergahı planlama ihtiyacını ortadan kaldırır. Ancak bu, her hava sisteminin otomatik olarak uygun olduğu anlamına gelmez; çıkış gücü, bekleme süresi, oda sıcaklığı ve ekstrüzyona bağlantı yine de gözden geçirilmelidir. hava soğutmalı bantlı konveyör kılavuzu Bu düzenleme sorununa ilişkin ilgili bir referans sağlar.
Daha Basit Günlük Operasyon Planlaması
Hava soğutma, hattın yardımcı ekipman tarafının planlamasını kolaylaştırabilir. Operatörlerin yine de bantı, silindirleri, kırıcıyı, kılavuz cihazlarını, emniyet şalterini ve isteğe bağlı klima fanını kontrol etmeleri gerekir. Otomatik geri dönüş kontrolü ve hata önleme fonksiyonları daha tekrarlanabilir bir rutini desteklerken, sızdırmaz malzeme yolu ve düşük tozlu toplama sistemi temizlik işini yönetilebilir kılar.
Sipariş vermeden önce iki seçeneği karşılaştırın.
Soğutma Yöntemi ve Proses Kararlılığı
Hava ve suyu sadece "daha hızlı" kelimesiyle karşılaştırmayın. Her yöntemin, gerçek çıktınız, formülünüz, bant hızınız ve mevcut alanınız göz önüne alındığında, malzemeyi nasıl soğutacağını karşılaştırın. İstikrarlı soğutma, kırıcıya daha tutarlı bir durumda malzeme girmesine yardımcı olur; bu da öğütme aşamasını ve partikül boyutu kontrolünü destekler.
Bakım ve Temizlik Güzergahı
Operatörlerin bant, merdaneler, kırıcı ve toplama noktalarını nerede temizleyeceğini sorun. Ayrıca su sirkülasyon bileşenlerinin veya hava tarafı bileşenlerinin nasıl inceleneceğini de sorun. Otomatik zamanlama ve PLC/HMI kontrollerine sahip bir hat bile net bir bakım rutinine ihtiyaç duyar. En iyi seçim, ekibinizin tüm üretim yolunu aksatmadan inceleyip temizleyebileceği olanıdır.
Aşağı Akış Öğütme Kapasitesi
Soğutma kapasitesi ancak şu durumlarda faydalıdır: ACM AYIMLEME SİSTEMİ Çipleri eşleşen bir hızda işleyebilir. ACM yöntemi, öğütme, hava sınıflandırması, siklon ayırma, eleme ve ince toz toplama işlemlerini birleştirir. Komple hattı tartışırken hedef çıktıyı, partikül boyutu gereksinimini ve soğutma yöntemini paylaşın. Önceki kılavuzda kararlı D50 ve D90 kontrolü Bu, faydalı bir ilgili referanstır.
Pratik Bir Seçim Kontrol Listesi
Beş Sayı ve Koşul Hazırlayın
Tedarikçiyle iletişime geçmeden önce, hedef kg/saat miktarını, ekstrüder modelini veya çıkış kapasitesini, mevcut tesis yüksekliğini, mevcut taban uzunluğunu ve soğutma suyu sirkülasyonunun mümkün olup olmadığını hazırlayın. Gerekli sac veya talaş durumunu, temizleme sıklığını ve planlanan taşlama modelini de ekleyin. Bu ayrıntılar, sadece en büyük soğutma bandını istemekten daha iyi bir öneri sunmanızı sağlar.
Toz ve Malzeme Transferini Birlikte Planlayın
Soğutma ve kırma işlemleri, düşük tozlu bir toplama planına bağlanmalıdır. Yukarı akış karıştırma ekipmanı, sızdırmaz bir yapı ve otomatik kaldırma sistemi kullanabilirken, öğütme ve paketleme alanları kendi pratik toz giderme düzenlemelerine ihtiyaç duyar. Gözden geçirin. Jatchen ürün yelpazesi Soğutma, ekstrüzyon, taşlama ve yardımcı ekipmanların nasıl eşleştirilebileceğini görmek için.
Yerleşim planı sabitlenmeden önce hizmetin onaylanması
Modelin son halini almadan önce formül tipini, çıktı hedefini, tesis çizimini, soğutma suyu koşullarını ve temizlik gereksinimlerini Jatchen'e gönderin. Kullanın Jatchen hizmeti hat planlaması için ve Jatchen ile iletişime geçin. Su veya hava soğutma kayışı ile ilgili özel tartışma için.
En iyi soğutma bandı, üretim kapasitenize ve tesis koşullarınıza uygun olanıdır. Daha yüksek kapasiteli üretim ve soğutma suyu sirkülasyonu pratik olduğunda su soğutmalı bir bant seçin. Kompakt 100-500 kg/saat hat veya daha basit bir yardımcı sistem önceliğiniz olduğunda hava soğutmalı bir bant seçin. Jatchen, seçilen bandı düşük kesme ekstrüzyonu, PLC/HMI işletimi, sızdırmaz malzeme transferi, yukarı akışta otomatik kaldırma ve üretim yolu boyunca düşük toz toplama özellikleriyle eşleştirebilir.
Sık Sorulan Sorular
Hava soğutmalı bant ile su soğutmalı bant arasında nasıl seçim yaparım?
Üretim çıktısını, soğutma suyu bulunabilirliğini, tesis yerleşimini, sac kontrolünü, temizleme yolunu ve aşağı akış öğütme sisteminin kapasitesini karşılaştırın.
Daha yüksek verim için hangi soğutma bandı daha iyidir?
Tesisin soğutma suyu sirkülasyonu sağlayabildiği durumlarda, su soğutma bandı genellikle daha yüksek üretim kapasitesi için daha iyi bir başlangıç noktasıdır.
Hava soğutma kayışı ne zaman kullanışlıdır?
Özellikle tesisin alanının sınırlı olduğu veya uygun soğutma suyu düzenlemesinin bulunmadığı durumlarda, birçok küçük ve orta ölçekli üretim hattı için pratiktir.
Soğutma bandının ekstrüderle uyumlu olması gerekiyor mu?
Evet. Konveyör bandı, ekstrüderden çıkan malzemeyi kabul etmeli ve soğutulmuş malzemeyi hat tıkanıklığı yaratmadan kırma ve öğütme işlemlerine iletmelidir.
Soğutma kayışı modeli sormadan önce ne göndermeliyim?
Hedef çıktı miktarını, ekstrüder bilgilerini, tesis yerleşimini, soğutma suyu koşullarını, temizlik ihtiyaçlarını ve sonraki öğütme gereksinimlerini gönderin.


