

Comment adapter la capacité d'une ligne de production de revêtement en poudre, du mélange au broyage ?
Comment adapter la capacité d'une ligne de production de revêtement en poudre, du mélange au broyage ?
La vitesse d'une ligne de production de revêtement en poudre est directement liée à l'étape qui limite le flux de matière. Un mélangeur peut préparer un grand lot, mais une extrudeuse de plus petite capacité risque de laisser le prémélange en attente. L'extrudeuse peut fonctionner de manière constante, mais une étape de refroidissement ou de broyage sous-dimensionnée peut créer un engorgement en aval. Il est donc essentiel d'optimiser la capacité de l'ensemble de la ligne de production plutôt que de la sélectionner machine par machine.
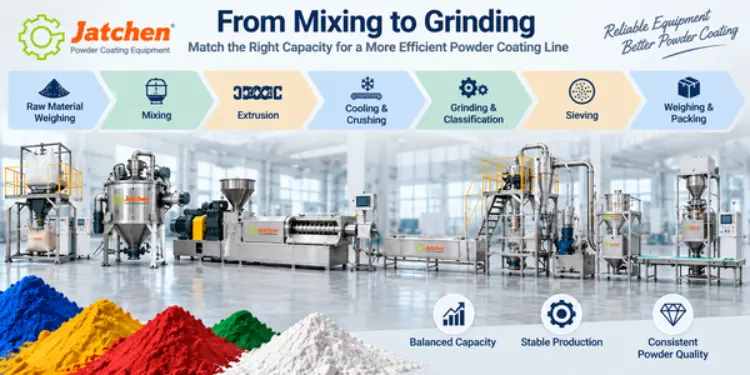
Le processus se déroule en plusieurs étapes : pesage des matières premières → mélange → extrusion → refroidissement et concassage → broyage et classification → tamisage → pesage et conditionnement. Pour dimensionner la ligne, il faut partir du volume de production final souhaité, calculer les heures de fonctionnement effectives, puis comparer la capacité pratique de chaque étape.
Cette approche est particulièrement utile pour comparer un Mélangeur automatique à conteneur pour revêtement en poudre avec un extrudeuse à double vis et le système de broyage en aval.
De quelle capacité de ligne de revêtement en poudre avez-vous réellement besoin ?
Commencez par le rendement quotidien et les heures de production effectives.
Utilisez le volume journalier cible de poudre finie divisé par le nombre d'heures de production effectives comme première base de planification. Par exemple, 4 tonnes par jour pendant 8 heures effectives donnent un besoin initial d'environ 500 kg/h. Il s'agit d'une valeur prévisionnelle et non d'un résultat de production garanti.
Les heures effectives doivent exclure le temps prévu pour le nettoyage, les changements de formule, l'inspection, les interruptions d'emballage et les pauses normales de production. Si la ligne change de couleur plusieurs fois par poste, le temps horaire réel requis doit être évalué en fonction de la durée de production la plus courte.
Distinguer la production nominale de la production pratique
Une fiche produit peut indiquer une capacité de production ou de lot théorique, mais la production réelle dépend de la formulation, de la masse volumique apparente, des conditions d'alimentation, des paramètres de fonctionnement, des conditions de refroidissement, de la granulométrie cible, de la fréquence de nettoyage et du transfert de matière. Il est important de consigner à la fois la plage de fonctionnement nominale de l'équipement et la production réelle requise après les interruptions courantes.
Intégrer le temps de transition dans la planification des capacités
Les changements fréquents de formule et de couleur réduisent le temps de production continue. Des contenants mobiles, des voies de nettoyage accessibles et une configuration permettant la préparation et le nettoyage sans bloquer chaque étape peuvent réduire les temps d'arrêt. La planification des capacités doit donc prendre en compte le rythme de changement de format, et pas seulement la taille du moteur ou le débit maximal (kg/h).
Comment la capacité du mélangeur doit-elle correspondre au débit de l'extrudeuse ?
Convertir la capacité de production par lots d'un mélangeur à conteneur en un rythme horaire
On compare généralement les mélangeurs à cuve pour le revêtement en poudre en fonction de leur capacité de traitement par lots ou par réservoir, tandis que les équipements d'extrusion et de broyage sont généralement comparés en fonction de leur débit horaire. Il convient de convertir le processus par lots avant de comparer les étapes.
Une formule de planification utile est la suivante : débit pratique du mélangeur = poids du lot × nombre de lots traités par heure. Le cycle de traitement d'un lot doit inclure le chargement, le levage, le positionnement, le mélange, le déchargement, le remplacement du chariot, l'inspection et le temps de nettoyage nécessaire. Ne calculez pas le débit horaire uniquement à partir du temps de mélange de 3 à 5 minutes.
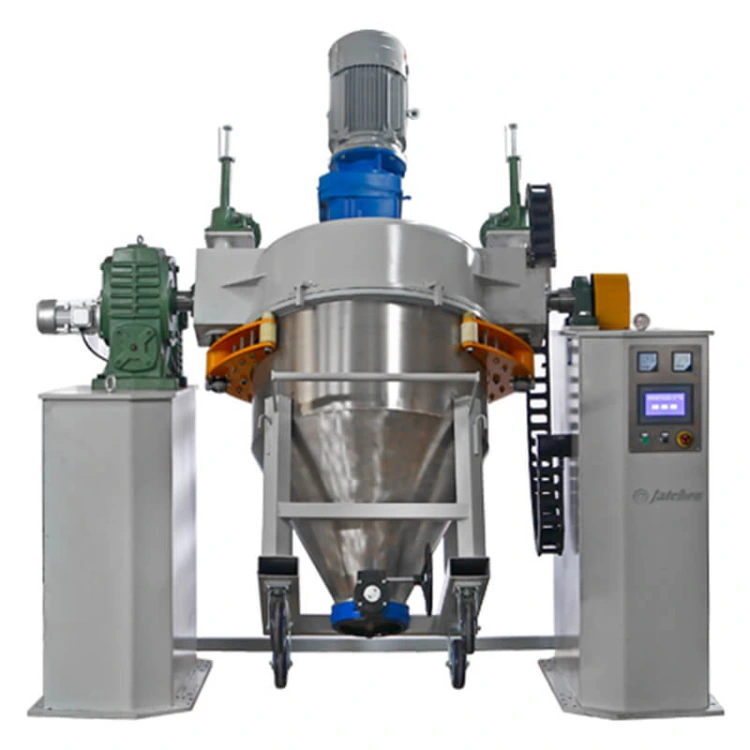
La série Jatchen CM comprend le CM300 (150 kg par réservoir), le CM600 (300 kg), le CM1000 (500 kg) et le CM2000 (1 000 kg). mélangeurs de poudre en conteneur Ils utilisent une commande par automate programmable et sont conçus pour le traitement par lots répétés.
Évitez le manque de matière à l'extrudeuse
Si le mélangeur de revêtement en poudre ne peut pas préparer et transférer le lot suivant avant que l'extrudeuse n'ait besoin de matière, cette dernière risque d'être mise en attente. Cela peut être dû à la capacité du mélangeur, mais aussi au pesage, au chargement, aux déplacements du chariot, au déchargement ou au nettoyage. Mesurez la durée totale du cycle de prémélange avant de conclure à la nécessité d'un mélangeur plus grand.
Évitez les excès de prémélange et les travaux en cours inutiles.
Un mélangeur surdimensionné peut produire plus de matériau prémélangé que l'extrudeuse ne peut en consommer. Cela n'augmente pas le rendement final si l'extrusion demeure l'étape limitante. Un tampon adapté devrait permettre de compenser les courts décalages temporels sans transformer le matériau prémélangé en stockage permanent.
Le guide de Jatchen, très bien classé, sur Comment choisir le bon mélangeur à cuve pour le revêtement en poudre ? constitue une référence interne utile pour le choix de la taille des lots et du mélangeur de conteneur.
Comment adapter la capacité d'extrusion et de refroidissement ?
Vérifier simultanément le débit de l'extrudeuse et la stabilité de l'alimentation
L'extrudeuse à double vis intervient entre le prémélange et le refroidissement. Son débit réel dépend non seulement du modèle choisi, mais aussi de la stabilité de l'alimentation et de l'état de la matière entrant dans les vis. L'alimentation par des vis anti-pontage, l'homogénéité de l'alimentation, la conception de vis à gorge profonde et à faible cisaillement, ainsi que la régulation multizone sont des éléments importants, car une alimentation instable peut réduire le rendement.
Pour les fabricants qui passent du mélange à l'extrusion, le procédé d'extrusion de revêtement en poudre constitue une étape utile pour évaluer comment la stabilité de l'alimentation, la configuration de la vis et le contrôle du processus affectent la production en continu.
Assurez-vous que la bande de refroidissement puisse accepter un extrudat continu.
Après extrusion, le matériau chaud doit être refroidi, laminé ou floconné, broyé en copeaux, puis acheminé vers le broyeur. Si le système de refroidissement ne peut absorber le débit de l'extrudeuse, le flux de matériau ralentit même si le mélangeur et l'extrudeuse sont correctement dimensionnés.
Un ceinture de refroidissement à l'eau peut être envisagé lorsque les conditions de la ligne et du réseau permettent cette méthode de refroidissement, tandis qu'un ceinture de refroidissement par air Il est possible d'envisager une configuration d'usine et un système de refroidissement différents. La méthode de refroidissement doit être adaptée au débit de l'extrudeuse, aux utilités de l'usine, à l'espace disponible et à l'étape de broyage suivante.
N’utilisez pas le débit maximal en kg/h comme seul critère de correspondance.
Une ligne de production peut comporter des équipements aux capacités nominales apparemment similaires et présenter des pertes de rendement aux points de transfert, lors des arrêts pour nettoyage, en cas d'instabilité d'alimentation ou de limitations de refroidissement. L'adéquation des capacités doit donc prendre en compte le flux de matière réel et non uniquement le nombre maximal d'impressions pour chaque machine.
Comment les opérations de broyage, de classification et de conditionnement doivent-elles s'intégrer à la ligne de production ?
La capacité de broyage doit suivre l'étape de refroidissement
Le broyeur doit traiter les copeaux refroidis sans créer de tampon croissant. Les systèmes de broyage Jatchen ACM répondent à différents besoins de production, tandis que les systèmes ICM sont utilisés lorsque les exigences de contrôle granulométrique le justifient. La classification, la séparation par cyclone, le tamisage et la collecte des poudres fines doivent être pris en compte dans l'analyse de capacité, et non pas seulement le moteur du broyeur.
Contrôle des poudres fines, des particules surdimensionnées et de la granulométrie
Un système de broyage peut sembler rapide à l'entrée, mais perdre en capacité pratique si une quantité excessive de poudre fine, de matériaux surdimensionnés ou des limitations de collecte interrompent le processus. Les objectifs granulométriques, tels que D50 et D90, doivent être considérés conjointement avec le débit de sortie. Les données de classement montrent également la visibilité de la recherche autour de Contrôle de la granulométrie des poudres lors du broyage, ce qui en fait un lien interne pertinent pour la phase de broyage.
L'emballage doit suivre le rythme de production des poudres qualifiées.
L'étape finale de pesage et de conditionnement doit pouvoir recevoir la poudre conforme issue du tamis sans créer de nouvelle file d'attente. Le rythme de conditionnement, la manutention des cartons, la tare, le pesage, le dépoussiérage et les déplacements de l'opérateur influent tous sur le produit fini qui quitte la ligne.
Comment identifier le véritable goulot d'étranglement de la production ?
Élaborer un tableau des capacités pour chaque étape
Créez une ligne pour le mélange, l'extrusion, le refroidissement, le broyage, le tamisage et le conditionnement. Notez le modèle, la capacité nominale, la capacité pratique, la taille du lot (le cas échéant), le temps de changement de format et la limite d'entrée de l'étape suivante. La valeur pratique la plus faible constitue le premier goulot d'étranglement à analyser.
Par exemple, si la capacité de mélange pratique est de 800 kg/h, l'extrusion de 600 kg/h et le broyage de 400 kg/h, augmenter la capacité du mélangeur de 800 à 1 000 kg/h n'augmentera pas le rendement final de la ligne. Le broyage demeure l'étape limitante.
Inspecter les points d'alimentation et de transfert
Il arrive fréquemment que la capacité soit perdue entre les machines. Vérifiez la hauteur de sortie, la taille de la trémie de réception, le parcours du chariot, la plage de levage, la méthode de transfert, le système de dépoussiérage, l'accès pour le nettoyage et la séquence de commande entre les équipements connectés. Une ligne peut comporter des machines de taille adéquate et pourtant présenter de faibles performances si des matériaux sont constamment immobilisés entre elles.
Vérifiez l'espace disponible pour les plantes et les services publics à l'avance
Une ligne de revêtement en poudre complète nécessite une hauteur sous plafond suffisante, un accès pour la maintenance et un espace de travail adéquat autour de la section de meulage. Avant de finaliser le dimensionnement de la capacité de l'équipement, il convient de vérifier la puissance électrique, la circulation d'eau de refroidissement (le cas échéant), l'espace nécessaire au dépoussiérage, les circuits d'acheminement des matières premières et des produits emballés, ainsi que l'accès pour la maintenance.
Quelle stratégie d'adéquation des capacités convient à votre projet ?
Pour une nouvelle ligne de production de revêtement en poudre
Un nouveau projet peut dimensionner les opérations de mélange, d'extrusion, de refroidissement, de broyage, de tamisage, de pesage et de conditionnement en fonction d'un objectif de production optimal. Ceci facilite la coordination du rythme de production par lots, du débit horaire, du transfert de matières premières, de la logique PLC/IHM et de l'accès pour la maintenance avant même que l'emplacement des équipements ne soit fixé.
Jatchen's solutions pour lignes de production de revêtement en poudre peut être utilisé pour analyser le parcours des équipements comme un système connecté plutôt que comme un ensemble de machines séparées.
Pour une mise à niveau de ligne existante
Avant de remplacer un équipement, une usine existante doit identifier son goulot d'étranglement. Un mélangeur, une extrudeuse ou un broyeur à plus haut rendement n'améliorera pas la production finale si l'étape suivante reste plus petite ou si la configuration actuelle ne permet pas un transfert de matière plus rapide.
Pour les futures modifications de formule et de capacité
Prévoyez une marge de manœuvre raisonnable pour la croissance normale, les modifications de formule, la fréquence des changements de couleur, l'accès pour le nettoyage et les éventuelles exigences en matière de granulométrie. L'objectif n'est pas de maximiser la capacité inutilisée des équipements, mais de maintenir un débit stable tout en évitant les ruptures de flux ou les accumulations répétées entre les étapes.
Conclusion
Pour adapter la capacité d'une ligne de production de revêtement en poudre, il faut adapter l'ensemble du processus, du mélange au broyage et au conditionnement. Il convient de partir du rendement journalier effectif, d'inclure le temps de changement de format, de convertir la capacité du mélangeur en un rythme horaire réaliste et de comparer ce résultat avec les étapes d'extrusion, de refroidissement, de broyage, de classification, de tamisage et de conditionnement.
Le plan de capacité le plus efficace est celui qui identifie les points d'attente de matière. Si l'extrudeuse attend le prémélange, il convient d'examiner le cycle de mélange et de transfert. Si le prémélange attend l'extrusion, l'augmentation de la capacité du mélangeur ne sera peut-être pas utile. Si des copeaux ou de la poudre s'accumulent en aval, le refroidissement ou le broyage pourraient constituer la véritable limite.
Les fabricants peuvent consulter l'intégralité du document. Gamme d'équipements de revêtement en poudre Jatchen et utiliser Service Jatchen ou le page de contact Fournir les objectifs de production, les informations sur les formules, les conditions d'atelier et les données sur les équipements existants pour l'adaptation des lignes de production.
FAQ (questions fréquentes)
Comment calculer la capacité initiale d'une ligne de production de revêtement en poudre ?
Divisez l'objectif de production journalière par les heures de production effectives, puis tenez compte du nettoyage, des changements de formule, de l'inspection, de l'emballage et des pauses de fonctionnement normales.
Un mélangeur et une extrudeuse pour revêtement en poudre doivent-ils avoir la même capacité ?
Il convient d'adapter ces valeurs au rythme de production et à la consommation horaire. Le mélangeur doit alimenter l'extrudeuse sans interruption, mais une capacité de prémélange excessive n'augmente pas automatiquement le rendement final.
Quel est généralement le premier goulot d'étranglement dans une ligne de revêtement en poudre ?
Il n'existe pas d'étape qui soit toujours la première. Comparez le rendement pratique au niveau du mélange, de l'extrusion, du refroidissement, du broyage, de la collecte, du tamisage et du conditionnement, puis identifiez les points d'immobilisation des équipements ou d'accumulation de matière.
Quel est l'impact des mélangeurs de poudres conteneurisés sur la capacité de la ligne ?
La taille des lots et la durée du cycle complet déterminent la fréquence d'approvisionnement de l'extrudeuse en matière prémélangée. Le chargement, le levage, le mélange, le déchargement, le remplacement du chariot et le nettoyage doivent être pris en compte.
Quand dois-je choisir le refroidissement par eau ou le refroidissement par air ?
Choisissez en fonction du débit de l'extrudeuse, des utilités de l'usine, de l'agencement, du circuit de maintenance et des conditions de refroidissement nécessaires avant le broyage.
Quelles informations dois-je fournir pour l'appariement des capacités ?
Fournir les informations suivantes : production journalière cible, heures de fonctionnement effectives, types de formules, taille des lots, fréquence de changement de production, équipements actuels, dimensions de l’atelier, utilités, méthode de transfert et granulométrie cible.


