

Comment nettoyer une extrudeuse à double vis entre deux formulations de revêtement en poudre ?
Comment nettoyer une extrudeuse à double vis entre deux formulations de revêtement en poudre ?
Le nettoyage d'une extrudeuse bivis entre deux formulations de revêtement en poudre ne se limite pas à l'essuyage de la filière. Des résidus peuvent subsister dans l'alimentateur, les rainures des vis, le fourreau, les inserts de revêtement, la zone de décharge et les points de transfert avoisinants. Si la formulation suivante est lancée avant que ces zones n'aient été vérifiées, le premier matériau extrudé risque de contenir des traces du lot précédent.
Pour la production de revêtements en poudre, un Extrudeuse à double vis pour revêtement en poudre Cette étape se situe entre le prémélange et le refroidissement ; un changement de production a donc des répercussions qui dépassent le cadre de l’extrudeuse elle-même. Le doseur doit être prêt, le fourreau et les vis inspectés, les paramètres PLC/IHM corrects chargés et le circuit de refroidissement en aval préparé avant la reprise de la production normale.
Cette procédure de nettoyage est particulièrement importante lorsqu'une ligne de production subit des changements fréquents de couleur ou de formule. Une routine reproductible permet aux opérateurs de distinguer trois problèmes différents : les résidus de matière, les paramètres de processus incorrects et la contamination en aval.
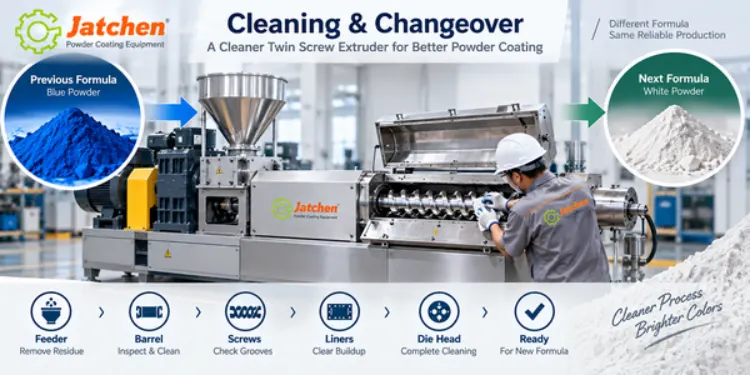
Pourquoi une extrudeuse de revêtement en poudre nécessite-t-elle une séquence de nettoyage complète ?
Des résidus peuvent subsister tout au long du parcours du matériau.
Le parcours de la matière commence avant les vis. La poudre pénètre par le système d'alimentation, traverse le cylindre, est transportée et malaxée par les vis, puis évacuée par la section de sortie. Des résidus peuvent donc subsister à l'entrée d'alimentation, dans les rainures des vis, sur les bords de la chemise, dans les zones accessibles du cylindre ou près de la tête de filière.
Une surface de décharge propre ne garantit pas la propreté de l'ensemble du circuit d'extrusion de poudre. En cas de changements fréquents de formule, les opérateurs doivent inspecter le circuit dans le même ordre à chaque fois afin de minimiser le risque de passer à côté de résidus cachés.
Les changements de couleur facilitent la détection de la contamination croisée.
Lorsqu'un lot différent est visible, les traces de contamination sont souvent plus faciles à repérer dès le premier essai. Les modifications de formule sans différence de couleur marquée peuvent être moins évidentes, d'où l'importance de consigner par écrit les opérations de nettoyage. Il convient de noter la formule précédente, l'opération de nettoyage, la formule suivante et le résultat du premier essai.
Les paramètres du processus doivent être vérifiés séparément du nettoyage.
Une nouvelle formule de revêtement en poudre peut nécessiter des réglages différents pour l'alimentation, la vitesse de la vis, le chauffage, le refroidissement ou l'évacuation. L'enregistrement des paramètres de l'automate programmable/IHM permet aux opérateurs de rappeler un programme connu, mais le nettoyage et le réglage des paramètres doivent rester des opérations distinctes. Autrement, une modification du processus pourrait être confondue avec un problème de nettoyage.
Quelle est la méthode de nettoyage pratique pour une extrudeuse à double vis ?
Éliminez le matériel précédent avant d'ouvrir l'équipement.
À la fin du lot précédent, laissez le produit déjà en cours de traitement suivre son parcours normal autant que possible. Réduisez l'alimentation dans la séquence prévue et notez toute anomalie de pression, d'alimentation ou de vidange. Éloignez la formule suivante du doseur jusqu'à la fin de l'inspection.
Inspectez le chargeur, le cylindre, les vis, les chemises et la tête de filière.
Avant toute inspection, arrêtez la machine conformément à la procédure d'utilisation. La conception de la Jatchen TSK utilise un cylindre à ouverture papillon, des inserts de revêtement et une structure autonettoyante pour faciliter l'accès et la maintenance courante. Ces caractéristiques simplifient l'inspection, mais ne dispensent pas d'un contrôle visuel lors d'un changement de formule.
L'inspection doit suivre le parcours réel du matériau : alimentateur et entrée d'alimentation, zone accessible du cylindre, surfaces et rainures de la vis, zones de revêtement, tête de filière, voie d'évacuation et points de raccordement. Toute opération de démontage ou d'ouverture doit être effectuée conformément à la procédure de maintenance spécifique à l'équipement.
Nettoyer les points de transfert avant l'arrivée de la prochaine formule
L'accumulation de poudre autour des manchons, des trémies, des raccords d'alimentation et des points d'évacuation peut réintégrer le flux de matière après le nettoyage de l'extrudeuse. Considérez les sections alimentation-extrudeuse et extrudeuse-refroidissement comme faisant partie d'une même procédure de changement de format.
Quelles caractéristiques de l'extrudeuse facilitent les changements fréquents de formule ?
Accès au fût à clapet et inserts de doublure
L'accessibilité est cruciale lorsqu'une usine modifie fréquemment ses formules. Un fût à ouverture facile offre un accès plus direct pour l'inspection qu'une structure fermée difficile d'accès. Les inserts de revêtement facilitent également le repérage des surfaces de travail nécessitant une inspection et une maintenance.
Avant de choisir un extrudeuse de revêtement en poudreDemandez comment le canon s'ouvre, quelles zones de vis et de chemise peuvent être inspectées, quels composants sont amovibles et quel espace de maintenance est nécessaire autour de la machine.
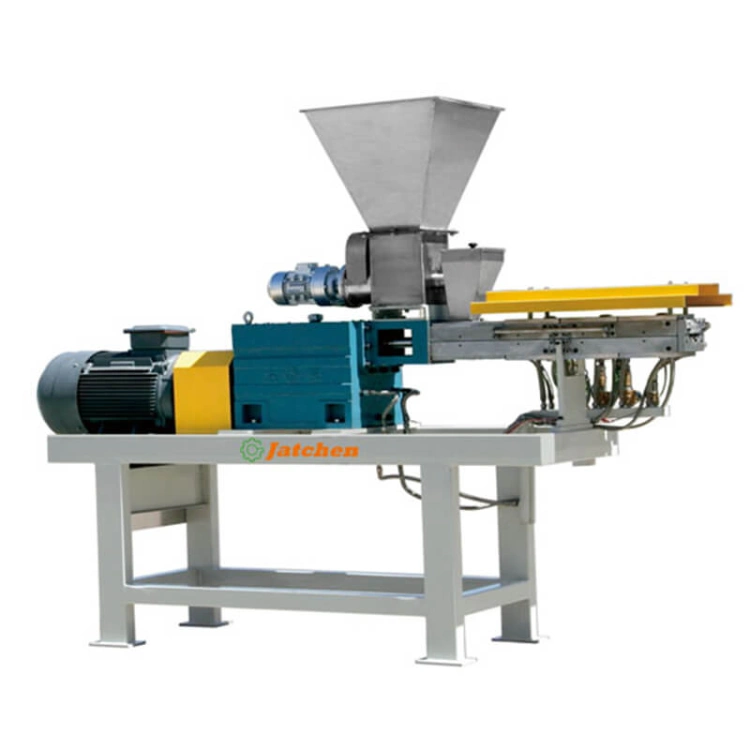
Conception de vis à faible cisaillement et alimentation uniforme
La TSK utilise une vis à gorge profonde à faible cisaillement pour l'extrusion de revêtement en poudre. L'alimentation par vis anti-pontage et l'alimentation uniforme contribuent à un flux de matériau plus constant. Ces caractéristiques permettent un convoyage, un malaxage et une dispersion contrôlés, mais ne sauraient se substituer au nettoyage lors des changements de production.
Pour un contexte de processus plus large, le guide existant sur le procédé d'extrusion de revêtement en poudre explique comment l'extrusion à double vis s'insère entre le prémélange et le refroidissement.
La commande PLC/IHM permet de séparer les paramètres de recette
La commande par automate programmable/interface homme-machine (API/IHM) permet aux opérateurs d'enregistrer et de rappeler plus facilement les paramètres de process. Lors d'un changement de format, il est impératif de vérifier le nom de la formule, le réglage d'alimentation, la vitesse de la vis, les zones de température et la configuration de décharge avant de redémarrer. Un programme enregistré constitue un point de départ et ne remplace pas la vérification de l'état actuel du matériau et de la ligne.
Comment vérifie-t-on la formule du prochain revêtement en poudre ?
Contrôler le premier matériau extrudé avant la production en série
Ne pas envoyer le premier produit directement dans le circuit complet de refroidissement et de broyage sans inspection préalable. Vérifier la couleur, l'aspect, l'homogénéité du produit à la sortie et la présence éventuelle de traces de la formule précédente. Si le premier produit ne répond pas aux exigences de changement de production, poursuivre le nettoyage et la vérification avant de lancer la production normale.
Maintenez le circuit de refroidissement prêt pour les matériaux approuvés
Une fois le premier produit accepté, l'extrudat doit être acheminé vers une étape de refroidissement compatible. Selon la conception de la ligne, Jatchen fournit un ceinture de refroidissement à l'eau et un ceinture de refroidissement par air pour l'étape de refroidissement et de broyage avant le concassage.
Il est important de maintenir la propreté de la chaîne en aval, car les résidus présents dans une courroie de refroidissement, un point de transfert de copeaux, un broyeur ou un tamis peuvent créer une contamination même lorsque l'extrudeuse à double vis a été correctement nettoyée.
Utiliser un enregistrement de changement de série pour la répétabilité
Un enregistrement pratique doit inclure la formule précédente, le début et la fin du nettoyage, les points d'inspection, les modifications de paramètres, l'observation du premier résultat et la décision de mise en service. Cela facilite la comparaison des changements de couleur répétés et permet de distinguer les résidus d'équipement des variations de paramétrage du processus.
Quelles erreurs de nettoyage faut-il éviter ?
Ne nettoyez pas uniquement la zone visible de la matrice.
Un simple coup de chiffon autour de la tête de filière peut laisser des résidus dans l'alimentateur, les rainures des vis, les bords de la chemise, les points d'accès au cylindre ou le raccord d'évacuation. Suivez un itinéraire précis et validez chaque point d'inspection plutôt que de vous fier à ce qui est le plus facile à voir.
Ne modifiez pas plusieurs paramètres sans enregistrement.
Si les opérateurs modifient simultanément le débit d'alimentation, la vitesse de la vis, la température et les paramètres de sortie, le dépannage ultérieur s'avère complexe. Il est essentiel de consigner les opérations de nettoyage et de réglage effectuées. Ceci est particulièrement important lorsque la même extrudeuse de poudre traite plusieurs formulations au cours d'un même poste.
Ne négligez pas la poussière et les résidus à l'extérieur du canon.
La poussière résiduelle autour des points de transfert peut se retrouver dans le lot suivant si le nettoyage et le dépoussiérage sont insuffisants. Consultez la procédure complète. Gamme d'équipements de revêtement en poudre Jatchen lorsque le problème de contamination s'étend au-delà de l'extrudeuse pour toucher les étapes de mélange, de refroidissement, de broyage ou d'emballage.
Comment planifier le nettoyage de l'extrudeuse avant l'achat ?
Discutez de la formule et de la fréquence de changement de couleur
Indiquez au fournisseur d'équipement le nombre de formules utilisées sur la ligne, la fréquence des changements de couleur, les résidus difficiles à éliminer et les pièces que les opérateurs prévoient d'inspecter. Ces détails peuvent influencer la disposition des cylindres, le réglage de la tête d'impression, l'accès pour la maintenance, la planification des pièces de rechange et l'agencement général de la ligne.
Prévoyez un espace suffisant autour de la machine pour faciliter l'entretien.
Le nettoyage nécessite un espace suffisant pour inspecter la zone d'alimentation, ouvrir les sections accessibles du cylindre, vérifier les vis et les chemises, atteindre la zone d'évacuation et déplacer les pièces retirées en toute sécurité. Une ligne complète de revêtement en poudre requiert également un accès aisé autour des équipements de refroidissement et de meulage, plutôt que de placer les machines côte à côte.
Confirmer la formation, le service et la procédure de changement
Avant l'installation, veuillez consulter la procédure de nettoyage, les registres d'utilisation, les pièces de rechange et le plan de formation des opérateurs. Jatchen's service d'équipement peut être utilisé pour discuter des exigences en matière d'exploitation et de maintenance, tandis que le page de contact peut être utilisé pour fournir des informations sur les formules, les résultats, la mise en page et les changements de format pour une revue de projet.
Conclusion
Le nettoyage d'une extrudeuse bivis entre deux formulations de revêtement en poudre s'effectue de préférence en suivant l'ensemble du circuit de matière. Il faut évacuer la matière précédente, inspecter l'alimentateur et les zones accessibles du cylindre, nettoyer les vis, les chemises, la tête de filière et les points de transfert, vérifier les paramètres de l'automate/IHM et valider la première production avant de reprendre la production normale.
L'extrudeuse bivis TSK facilite cette opération grâce à son accès par clapet, ses inserts de revêtement, sa vis à gorge profonde et faible cisaillement, son système d'alimentation anti-pontage, son alimentation uniforme et sa commande par automate programmable/interface homme-machine (PLC/IHM). L'essentiel est d'utiliser ces fonctionnalités dans le cadre d'une séquence de nettoyage et de vérification reproductible, plutôt que de considérer une seule fonctionnalité comme un substitut à la maintenance.
FAQ (questions fréquentes)
Comment nettoyer une extrudeuse à double vis entre deux formulations de revêtement en poudre ?
Épuiser le matériau précédent, arrêter l'équipement conformément à la procédure, inspecter et nettoyer l'alimentateur, l'accès au cylindre, les vis, les chemises, la tête de filière, les points de décharge et de transfert, puis vérifier la première production de la nouvelle formule.
Une structure autonettoyante élimine-t-elle le nettoyage manuel ?
Non. Une structure autonettoyante peut permettre un fonctionnement de routine, mais les zones accessibles nécessitent tout de même une inspection et un nettoyage lors des changements de formule et de couleur.
Pourquoi le distributeur de nourriture doit-il être inclus dans la liste de contrôle de nettoyage ?
La poudre peut former un pont ou rester autour de l'orifice d'alimentation ; l'alimentateur fait donc partie du même circuit de traitement des matériaux que les vis et le cylindre.
Les paramètres de l'extrudeuse doivent-ils être modifiés en fonction de la formule ?
Il peut être nécessaire de les ajuster. Vérifiez le programme PLC/IHM et contrôlez l'alimentation, la vitesse de la vis, les zones de température et les paramètres de décharge pour la nouvelle formule.
Quelles questions dois-je poser avant d'acheter une extrudeuse de revêtement en poudre pour des changements fréquents ?
Renseignez-vous sur l'accès au cylindre, l'inspection de la vis et du revêtement, le nettoyage de la tête de filière, l'espace de maintenance, le stockage des paramètres, la formation, les pièces de rechange et la manière dont l'extrudeuse se connecte aux équipements de refroidissement et de broyage.


