

如何在粉末涂料配方之间清洁双螺杆挤出机?
如何在粉末涂料配方之间清洁双螺杆挤出机?
在更换粉末涂料配方之间清洗双螺杆挤出机,并非仅限于擦拭模头。残留物可能残留在进料器、螺杆槽、料筒、衬板、出料区以及附近的物料输送点。如果在检查这些区域之前就开始更换下一个配方,则第一批挤出的物料可能含有上一批物料的残留物。
对于粉末涂料生产而言, 用于粉末涂装的双螺杆挤出机 该工序位于预混和冷却之间,因此切换工序的影响范围远不止挤出机本身。在恢复正常生产之前,必须准备好进料器、检查料筒和螺杆、加载正确的PLC/HMI参数,并准备好下游冷却路径。
当一条生产线频繁更换颜色或配方时,这种清洗流程尤为重要。一套可重复的清洗程序有助于操作人员区分三种不同的问题:残留物料、错误的工艺设置以及下游污染。
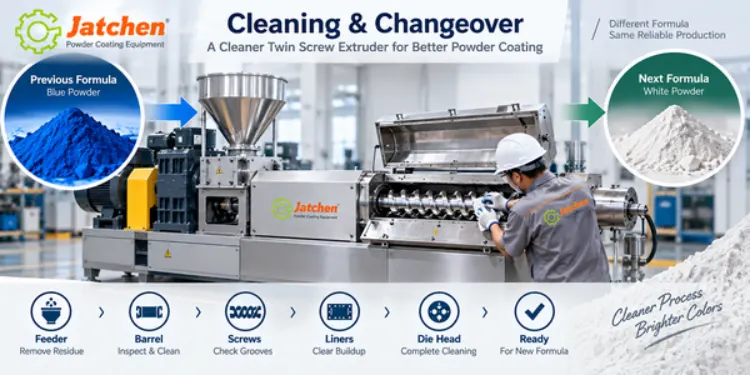
为什么粉末涂装挤出机需要进行完整的清洗程序?
残留物可能沿整个物料路径残留。
物料输送路径始于螺杆之前。粉末通过进料系统进入,流经料筒,由螺杆输送和混炼,最后从出料口排出。因此,残渣可能残留在进料口、螺杆槽内、衬管边缘周围、料筒内部可触及区域或模头附近。
出料口表面清洁并不能证明整个粉末挤出路径也清洁。对于频繁更换配方的情况,操作人员应每次都按相同顺序检查路径,以减少遗漏隐藏残留物的可能性。
颜色变化使残留更容易检测。
当下一批产品的颜色明显不同时,残留污染通常更容易在第一批产品中被发现。如果配方变化没有明显的颜色差异,则可能不太容易察觉,因此书面清洁记录就显得尤为重要。请记录上一批产品的配方、清洁措施、下一批产品的配方以及第一批产品的结果。
工艺设置必须与清洁设置分开检查。
新的粉末涂料配方可能需要不同的进料、螺杆转速、加热、冷却或出料设置。PLC/HMI 参数存储可以帮助操作员调用已知的程序,但清洁和参数调整应作为单独的检查项目。否则,工艺变更可能会被误认为是清洁问题。
双螺杆挤出机的实用清洗方法是什么?
打开设备前,请先用完之前的物料。
上一批次结束后,尽可能让已在加工过程中的物料按正常路径继续流动。按计划顺序减少进料量,并注意异常的压力、进料或出料情况。在检查完成之前,请勿将下一批次的物料送入进料器。
检查送料器、料筒、螺杆、衬套和模头
检查前,请按照操作规程停止机器运行。Jatchen TSK 采用翻盖式料筒、衬垫和自清洁结构,便于检修和日常维护。这些特性使检查更加便捷,但并不能取代配方更换过程中的人工检查。
检查应沿实际物料路径进行:送料器和进料口、可触及的料筒区域、螺杆表面和螺纹槽、衬套区域、模头、出料路径和连接点。任何拆卸或开启作业均应遵循设备特定的维护程序。
在下一剂配方到达之前,清洁转移点
即使挤出机本身已经清洗干净,套筒、料斗、喂料器连接处和出料口周围的粉末积聚仍可能重新进入物料流中。应将喂料器到挤出机和挤出机到冷却器这两个部分视为同一换型流程的一部分。
哪些挤出机功能有助于频繁更改配方?
蛤壳式枪管检修口和衬套
对于频繁更换配方的工厂来说,检修通道至关重要。与难以触及的封闭式结构相比,翻盖式料筒可以提供更直接的检查通道。此外,内衬嵌件也便于确定哪些工作面需要检查和维护。
在选择之前 粉末涂料挤出机询问筒体如何打开,可以检查哪些螺杆和衬套区域,哪些部件可以拆卸,以及机器周围需要多少维护空间。
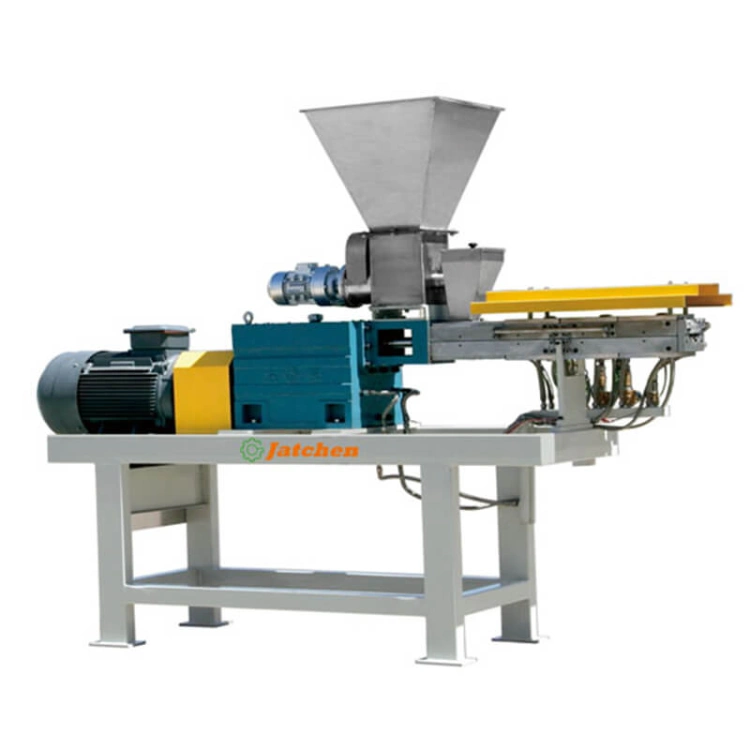
低剪切螺杆设计和均匀进给
TSK采用深槽低剪切螺杆设计,适用于粉末涂料挤出。防架桥螺杆进料和均匀进料有助于保持更稳定的物料流。这些特性有助于实现可控的输送、捏合和分散,但不能替代换型清洗。
为了更全面地了解流程背景,请参阅现有的指南。 粉末涂装挤出工艺 解释了双螺杆挤出如何介于预混和冷却之间。
PLC/HMI 控制有助于分离配方设置
PLC/HMI 控制使操作员能够更清晰地存储和调用工艺参数。在换型过程中,重新启动前请务必确认配方名称、进料设置、螺杆转速、温度区域和出料方式。保存的程序只是一个起点,不能替代对当前物料和生产线状况的检查。
如何验证下一代粉末涂料配方?
在全面生产前检查第一批挤出材料。
未经检验,请勿将首批出料直接送入完整的冷却和研磨工序。检查颜色、外观、出料一致性以及是否存在残留前一配方成分的迹象。如果首批物料不符合换线要求,则需继续进行清洗和验证流程,之后方可恢复正常生产。
保持冷却通道畅通,以便输送经批准的材料。
一旦第一批输出被验收,挤出物必须进入相应的冷却阶段。根据生产线设计,Jatchen 提供 水冷带 以及 空气冷却带 用于研磨前的冷却和破碎阶段。
保持下游通道清洁很重要,因为即使双螺杆挤出机已经正确清洁,冷却带、切屑传送点、研磨机或筛分机中的残留物也会造成污染。
使用换型记录来确保可重复性
一份实用的记录应包括之前的配方、清洗的开始和结束时间、检查点、参数变化、首次输出观察结果以及放行决定。这样可以更轻松地比较重复的颜色变化,并有助于区分设备残留和工艺设置变化。
清洁时应该避免哪些错误?
请勿仅清洁可见的模具区域
快速擦拭模头周围可能会在送料器、螺杆槽、衬套边缘、料筒入口或出料口处留下残留物。应采用固定的检查路线,并在每个检查点签字确认,而不是仅仅依赖于最容易看到的部位。
请勿在未记录的情况下更改多个参数
如果操作人员同时更改进料速率、螺杆转速、温度和出料设置,后续的故障排除将变得困难。务必记录哪些部件进行了清洁,哪些部件进行了调整。当同一台粉末挤出机在一个班次内处理多种配方时,这一点尤为重要。
不要忽视枪管外部的灰尘和残留物。
如果清洁和除尘措施不到位,转移点周围的松散粉末可能会混入下一批物料中。请仔细阅读完整内容。 捷辰粉末涂装设备系列 当污染问题从挤出机蔓延到混合、冷却、研磨或包装环节时。
购买挤出机前应该如何规划清洗?
讨论公式和颜色变化频率
告知设备供应商生产线运行的配方数量、颜色更换频率、难以清除的残留物以及操作员希望检查的部件。这些细节会影响料筒布置、模头设置、维护通道、备件计划以及整体生产线布局。
在机器周围留出足够的维护空间
清洁工作需要足够的空间来检查进料区、打开可触及的料筒部分、检查螺丝和衬套、到达出料区,并安全地移动拆卸下来的部件。完整的粉末涂装生产线还需要在冷却和研磨设备周围留出足够的作业空间,而不是将机器并排摆放。
确认培训、服务和换型流程
安装前,请仔细检查清洁顺序、操作记录、备件清单和操作人员培训计划。Jatchen's 设备服务 可用于讨论运行和维护要求,而 联系页 可用于提供项目评审所需的公式、输出、布局和转换信息。
结论
在更换粉末涂料配方之间清洗双螺杆挤出机,最佳方法是采用完整的物料流程。先排出上一批物料,检查送料器和料筒的可触及区域,清洗螺杆、衬板、模头和输送点,确认PLC/HMI设置正确,并在恢复正常生产前检查第一批成品。
TSK双螺杆挤出机通过翻盖式检修口、衬板、深槽低剪切螺杆设计、防架桥进料、均匀进料以及PLC/HMI控制等功能,为这一流程提供了支持。关键在于将这些设备特性融入到可重复的清洁和验证流程中,而不是将任何单一特性视为维护的替代方案。
常见问题解答
如何在粉末涂料配方更换之间清洁双螺杆挤出机?
用完之前的物料,按照程序停止设备,检查并清洁送料器、料筒入口、螺杆、衬管、模头、出料口和输送口,然后验证新配方的第一次输出。
自清洁结构是否无需人工清洁?
不。自清洁结构可以支持日常操作,但在配方和颜色更换期间,仍需要对可触及的区域进行检查和清洁。
为什么喂食器应该列入清洁检查清单?
粉末可能会在进料口周围形成桥接或残留,因此进料器与螺杆和料筒属于同一物料路径的一部分。
挤出机设置是否应随配方变化而改变?
可能需要进行调整。请确认正确的PLC/HMI程序,并检查新配方的进料、螺杆转速、温度区域和出料设置。
频繁换型粉末涂装挤出机购买前应该问哪些问题?
询问有关料筒检修、螺杆和衬管检查、模头清洁、维护空间、参数存储、培训、备件以及挤出机如何与冷却和研磨设备连接等问题。


