

Toz boya uygulamaları arasında çift vidalı ekstrüder nasıl temizlenir?
Toz boya uygulamaları arasında çift vidalı ekstrüder nasıl temizlenir?
Toz boya formülleri arasında çift vidalı ekstrüderin temizlenmesi, sadece kalıp başlığının silinmesiyle sınırlı değildir. Kalıntılar besleyici, vida olukları, namlu, astar ek parçaları, boşaltma alanı ve yakındaki transfer noktalarında kalabilir. Bir sonraki formül bu alanlar kontrol edilmeden önce başlarsa, ilk ekstrüde edilen malzeme önceki partiden kalıntı içerebilir.
Toz boya üretimi için, bir Toz boya için çift vidalı ekstrüder Ön karıştırma ve soğutma arasında yer aldığından, geçiş işlemi sadece ekstrüderi değil, daha birçok parçayı etkiler. Normal üretime devam edilmeden önce besleyici hazır olmalı, namlu ve vidalar kontrol edilmeli, doğru PLC/HMI parametreleri yüklenmeli ve aşağı akış soğutma yolu hazırlanmalıdır.
Bu temizleme sırası, özellikle bir üretim hattında sık sık renk veya formül değişiklikleri yapıldığında çok önemlidir. Tekrarlanabilir bir rutin, operatörlerin üç farklı sorunu birbirinden ayırmasına yardımcı olur: artık malzeme, yanlış proses ayarları ve sonraki aşamalarda kirlenme.
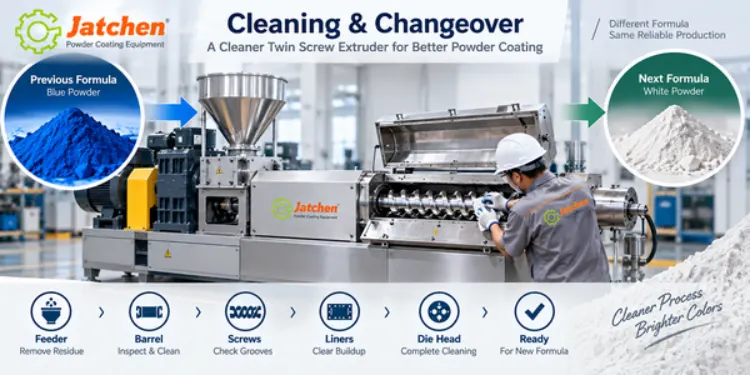
Toz Boya Ekstrüderinin Tam Bir Temizleme İşlemine İhtiyacı Neden Vardır?
Malzemenin tüm güzergahı boyunca kalıntı kalabilir.
Malzemenin hareket yolu vidalardan önce başlar. Toz, besleme sisteminden girer, namludan geçer, vidalar tarafından taşınır ve yoğrulur ve boşaltma bölümünden çıkar. Bu nedenle, kalıntılar besleme girişinde, vida oluklarında, astar kenarlarında, erişilebilir namlu alanlarında veya kalıp başlığının yakınında kalabilir.
Temiz bir boşaltma yüzeyi, toz ekstrüzyon yolunun tamamının temiz olduğunu kanıtlamaz. Sık formül değişiklikleri yapılıyorsa, operatörler gizli kalıntıların gözden kaçma olasılığını azaltmak için yolu her seferinde aynı sırayla incelemelidir.
Renk değişiklikleri, bulaşıcı hastalıkların tespitini kolaylaştırır.
Bir sonraki parti gözle görülür şekilde farklı bir renge sahip olduğunda, ilk çıktıda kalıntı etkisini fark etmek genellikle daha kolaydır. Renk farkı belirgin olmayan formül değişiklikleri daha az belirgin olabilir, bu da yazılı temizlik kayıtlarını daha önemli hale getirir. Önceki formülü, temizlik işlemini, sonraki formülü ve ilk çıktı sonucunu kaydedin.
İşlem ayarları, temizlik işleminden ayrı olarak kontrol edilmelidir.
Yeni bir toz boya formülü, farklı besleme, vida hızı, ısıtma, soğutma veya boşaltma ayarları gerektirebilir. PLC/HMI parametre depolaması, operatörlerin bilinen bir programı hatırlamasına yardımcı olabilir, ancak temizlik ve parametre ayarlaması ayrı kontrol listesi öğeleri olarak kalmalıdır. Aksi takdirde, bir işlem değişikliği temizlik sorunuyla karıştırılabilir.
Çift Vidalı Ekstrüder İçin Pratik Temizleme Yöntemi Nedir?
Ekipmanı açmadan önce önceki malzemeyi tamamen boşaltın.
Önceki partinin sonunda, işlemde olan malzemenin mümkün olduğunca normal rota üzerinden ilerlemesine izin verin. Planlanan sırayla beslemeyi azaltın ve olağandışı basınç, besleme veya boşaltma davranışlarını not edin. İnceleme tamamlanana kadar bir sonraki formülü besleyiciden uzak tutun.
Besleme ünitesini, namluyu, vidaları, astarları ve kalıp başlığını inceleyin.
Muayeneden önce makineyi kullanım prosedürüne göre durdurun. Jatchen TSK tasarımı, erişimi ve rutin bakımı desteklemek için kapaklı bir hazne, astar ek parçaları ve kendi kendini temizleyen bir yapı kullanır. Bu özellikler muayeneyi daha yönetilebilir hale getirebilir, ancak formül değişimi sırasında fiziksel kontrol ihtiyacını ortadan kaldırmaz.
Muayene, malzemenin gerçek yolunu takip etmelidir: besleyici ve besleme girişi, erişilebilir namlu alanı, vida yüzeyleri ve olukları, astar alanları, kalıp başlığı, boşaltma yolu ve bağlantı noktaları. Herhangi bir sökme veya açma işlemi, ekipmana özgü bakım prosedürüne uygun olarak yapılmalıdır.
Bir sonraki formül gelmeden önce transfer noktalarını temizleyin.
Ekstrüder temizlendikten sonra bile, manşonlar, hazneler, besleme bağlantıları ve boşaltma noktaları çevresinde biriken toz, malzeme akışına tekrar girebilir. Besleme ünitesinden ekstrüdere ve ekstrüderden soğutma ünitesine giden bölümleri aynı geçiş rotasının parçası olarak ele alın.
Sık formül değişikliklerinde hangi ekstrüder özellikleri yardımcı olur?
Kapaklı Varil Erişim ve Astar Eklentileri
Üretim tesisinde formüller sık sık değiştirildiğinde erişim büyük önem taşır. Kapaklı bir varil, ulaşılması zor olan kapalı bir yapıya kıyasla daha doğrudan bir inceleme yolu sağlayabilir. Ayrıca, iç astarlar hangi çalışma yüzeylerinin inceleme ve bakım gerektirdiğini belirlemeyi kolaylaştırır.
Bir seçim yapmadan önce toz boya ekstrüderiNamlu nasıl açılıyor, hangi vida ve astar alanları incelenebiliyor, hangi parçalar sökülebiliyor ve makine çevresinde ne kadar bakım alanı gerekiyor gibi sorular sorun.
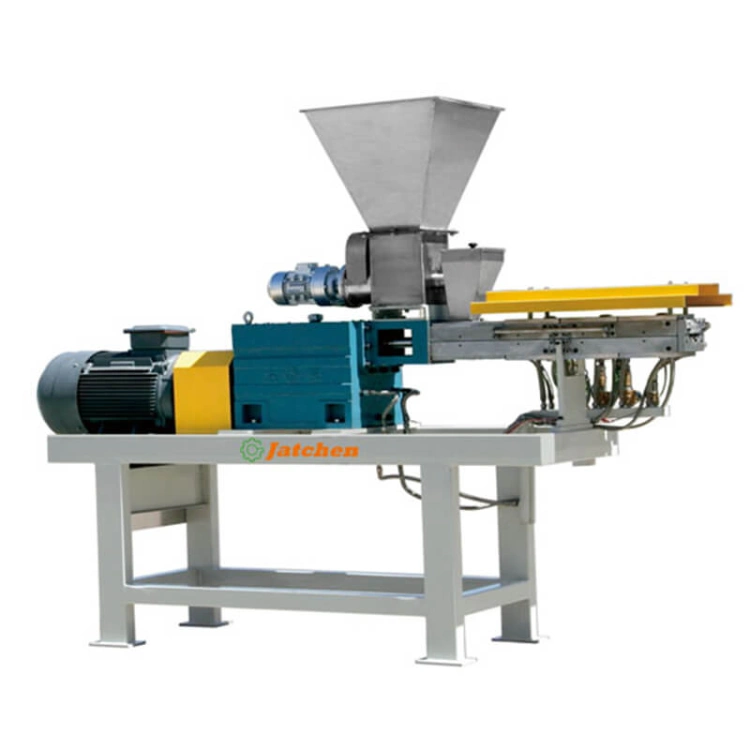
Düşük Kesme Kuvvetli Vida Tasarımı ve Düzgün Besleme
TSK, toz boya ekstrüzyonu için derin oluklu, düşük kesme kuvvetli bir vida tasarımı kullanır. Köprü oluşumunu önleyen vida beslemesi ve düzgün besleme, daha tutarlı bir malzeme akışı sağlamaya yardımcı olur. Bu özellikler kontrollü taşıma, yoğurma ve dağılımı destekler, ancak geçiş temizliğinin yerine geçmemelidir.
Daha geniş süreç bağlamı için, mevcut kılavuza bakınız. toz boya ekstrüzyon işlemi Çift vidalı ekstrüzyonun ön karıştırma ve soğutma arasındaki yerini açıklıyor.
PLC/HMI Kontrolü, Tarif Ayarlarını Ayırmanıza Yardımcı Olur
PLC/HMI kontrolü, operatörlerin proses parametrelerini daha net bir şekilde kaydetmelerini ve geri çağırmalarını sağlar. Bir geçiş sırasında, yeniden başlatmadan önce formül adını, besleme ayarını, vida hızını, sıcaklık bölgelerini ve boşaltma düzenini onaylayın. Kaydedilen bir program, mevcut malzeme ve hat durumunu kontrol etmenin yerini tutmaz, yalnızca bir başlangıç noktasıdır.
Bir sonraki toz boya formülünü nasıl doğrularsınız?
Üretime başlamadan önce ilk ekstrüde edilen malzemeyi kontrol edin.
İlk ürünü, kontrol etmeden doğrudan soğutma ve öğütme işleminden geçirmeyin. Rengi, görünümü, deşarj kıvamını ve önceki formülden kalan izleri kontrol edin. İlk malzeme geçiş şartlarını karşılamıyorsa, normal üretime başlamadan önce temizleme ve doğrulama işlemine devam edin.
Onaylanmış Malzeme İçin Soğutma Yolunu Hazır Tutun
İlk çıktı kabul edildikten sonra, ekstrüzyon ürünü uyumlu bir soğutma aşamasına geçmelidir. Hat tasarımına bağlı olarak, Jatchen aşağıdaki hizmetleri sunmaktadır: su soğutma kemeri ve bir hava soğutma kayışı Öğütme işleminden önceki soğutma ve ezme aşaması için.
İkiz vidalı ekstrüder doğru şekilde temizlenmiş olsa bile, soğutma bandında, talaş transfer noktasında, öğütücüde veya elekte kalan kalıntılar kirliliğe yol açabileceğinden, sonraki güzergahın temiz tutulması önemlidir.
Tekrarlanabilirlik için Geçiş Kaydı Kullanın
Pratik bir kayıt, önceki formülü, temizleme başlangıç ve bitişini, kontrol edilen noktaları, parametre değişikliklerini, ilk çıktı gözlemini ve serbest bırakma kararını içermelidir. Bu, tekrarlanan renk değişikliklerinin karşılaştırılmasını kolaylaştırır ve ekipman kalıntısını proses ayarı varyasyonundan ayırt etmeye yardımcı olur.
Temizlikte Hangi Hatalardan Kaçınmalısınız?
Sadece görünen kalıp alanını temizlemeyin.
Kalıp başlığının etrafını hızlıca silmek, besleyici, vida olukları, astar kenarları, namlu erişim noktaları veya boşaltma bağlantısında kalıntı bırakabilir. En kolay görünen şeye güvenmek yerine, sabit bir rota kullanın ve her denetim noktasını onaylayın.
Kayıt tutmadan birden fazla parametreyi değiştirmeyin.
Operatörler aynı anda besleme hızını, vida hızını, sıcaklığı ve boşaltma ayarlarını değiştirirse, daha sonraki sorun giderme işlemleri zorlaşır. Nelerin temizlendiğini ve nelerin ayarlandığını kaydedin. Bu, özellikle aynı toz ekstrüderinin bir vardiyada birden fazla formülü işlediği durumlarda önemlidir.
Fıçının dışındaki toz ve kalıntıları göz ardı etmeyin.
Transfer noktalarının etrafındaki gevşek toz, temizlik ve toz toplama sistemleri yetersizse bir sonraki partiye karışabilir. Tüm talimatları inceleyin. Jatchen toz boya ekipmanları yelpazesi Kirlenme sorunu ekstrüderin ötesine geçerek karıştırma, soğutma, öğütme veya paketleme işlemlerine de yayıldığında.
Satın Almadan Önce Ekstrüder Temizliğini Nasıl Planlamalısınız?
Formülü ve Renk Değiştirme Sıklığını Tartışın
Ekipman tedarikçisine, üretim hattında kaç formülün kullanıldığını, renklerin ne sıklıkla değiştirildiğini, hangi kalıntıların çıkarılmasının zor olduğunu ve operatörlerin hangi parçaları incelemeyi beklediğini bildirin. Bu ayrıntılar, namlu düzenini, kalıp başlığı kurulumunu, bakım erişimini, yedek parça planlamasını ve genel hat düzenini etkileyebilir.
Makinenin etrafında yeterli bakım alanı bırakın.
Temizlik, besleme alanını incelemek, erişilebilir namlu bölümlerini açmak, vidaları ve astarları kontrol etmek, boşaltma alanına ulaşmak ve çıkarılan parçaları güvenli bir şekilde taşımak için alan gerektirir. Tam bir toz boyama hattı ayrıca, makineleri yan yana yerleştirmek yerine, soğutma ve taşlama ekipmanlarının etrafında çalışılabilir erişime ihtiyaç duyar.
Eğitim, Servis ve Devir Teslim Prosedürünü Onaylayın
Kurulumdan önce, temizleme sırasını, işletme kayıtlarını, yedek parçaları ve operatör eğitim planını gözden geçirin. Jatchen's ekipman servisi İşletme ve bakım gereksinimlerini görüşmek için kullanılabilirken, iletişim sayfası Proje incelemesi için formül, çıktı, düzen ve geçiş bilgileri sağlamak amacıyla kullanılabilir.
Sonuç
Toz boya formülleri arasında çift vidalı ekstrüderin temizlenmesi, eksiksiz bir malzeme-yol prosedürü olarak en iyi sonucu verir. Önceki malzemeyi boşaltın, besleyiciyi ve erişilebilir namlu alanlarını inceleyin, vidaları, astarları, kalıp başlığını ve transfer noktalarını temizleyin, doğru PLC/HMI ayarlarını onaylayın ve normal üretime devam etmeden önce ilk çıktıyı onaylayın.
TSK çift vidalı ekstrüder, kapaklı erişim, astar ek parçaları, derin oluklu düşük kesme kuvvetli vida tasarımı, köprü önleyici besleme, düzgün besleme ve PLC/HMI kontrolü ile bu rutini destekler. Önemli olan, bu ekipman özelliklerini bakımın yerine geçecek bir unsur olarak değil, tekrarlanabilir bir temizlik ve doğrulama dizisi içinde kullanmaktır.
Sık Sorulan Sorular
Toz boya uygulamaları arasında çift vidalı ekstrüderi nasıl temizlerim?
Önceki malzemeyi boşaltın, prosedürü takip ederek ekipmanı durdurun, besleyiciyi, namlu girişini, vidaları, astarları, kalıp başlığını, boşaltma ve transfer noktalarını inceleyin ve temizleyin, ardından yeni formülün ilk çıktısını doğrulayın.
Kendi kendini temizleyen bir yapı, manuel temizliği ortadan kaldırır mı?
Hayır. Kendi kendini temizleyen bir yapı, rutin işlemleri destekleyebilir, ancak formül ve renk değişiklikleri sırasında erişilebilir alanların yine de incelenmesi ve temizlenmesi gerekir.
Yemlik neden temizlik kontrol listesine dahil edilmelidir?
Toz, besleme girişinde tıkanmaya veya birikmeye neden olabilir, bu nedenle besleyici, vidalar ve namlu ile aynı malzeme güzergahının bir parçasıdır.
Formüle bağlı olarak ekstrüder ayarları değişmeli mi?
Ayarlamalar gerekebilir. Yeni formül için doğru PLC/HMI programını onaylayın ve besleme, vida hızı, sıcaklık bölgeleri ve boşaltma ayarlarını kontrol edin.
Sık sık kalıp değiştirme gerektiren bir toz boya ekstrüderi satın almadan önce nelere dikkat etmeliyim?
Namluya erişim, vida ve astar muayenesi, kalıp başlığı temizliği, bakım alanı, parametre depolama, eğitim, yedek parçalar ve ekstrüderin soğutma ve taşlama ekipmanıyla nasıl bağlantı kurduğu hakkında bilgi isteyin.


