

粉体塗装の配合変更の合間に、二軸押出機をどのように洗浄すればよいですか?
粉体塗装の配合変更の合間に、二軸押出機をどのように洗浄すればよいですか?
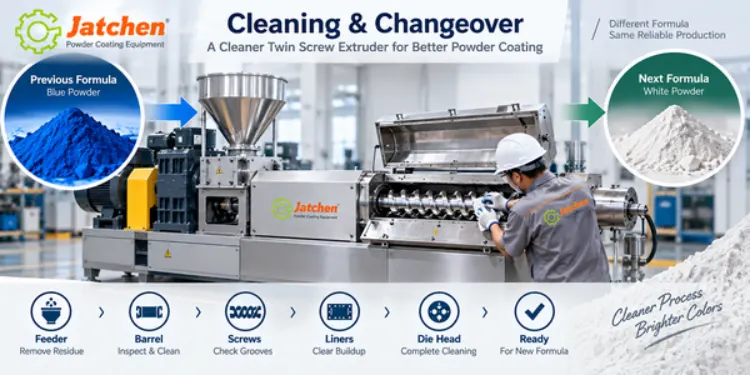
粉体塗料の配合ごとに二軸押出機を清掃する際は、ダイヘッドを拭くだけでは不十分です。残留物は、供給部、スクリュー溝、バレル、ライナーインサート、排出部、および近隣の移送ポイントに残る可能性があります。これらの箇所を確認する前に次の配合を開始すると、最初に押出される材料に前のバッチからの残留物が混入する可能性があります。
粉体塗装の製造には、 粉体塗装用二軸押出機 プレミキシングと冷却の間に位置しているため、切り替えは押出機本体だけでなく、他の工程にも影響を及ぼします。通常の生産を再開する前に、フィーダーの準備、バレルとスクリューの点検、適切なPLC/HMIパラメータのロード、下流の冷却経路の準備などを行う必要があります。
この洗浄手順は、1つのラインで頻繁に色や配合が変更される場合に特に重要です。再現性のある手順により、オペレーターは残留物、不適切なプロセス設定、下流工程での汚染という3つの異なる問題を切り分けて対処できます。
粉体塗装押出機に完全な洗浄工程が必要な理由とは?
残留物は材料の輸送経路全体に残る可能性がある
材料の搬送経路はスクリューの手前から始まります。粉末は供給システムから投入され、バレル内を移動し、スクリューによって搬送・混練され、排出部から排出されます。そのため、残留物は供給口、スクリュー溝、ライナーの縁、バレル内部のアクセス可能な領域、またはダイヘッド付近に残る可能性があります。
排出面がきれいだからといって、粉末押出工程全体がきれいであるとは限りません。配合変更が頻繁に行われる場合は、隠れた残留物を見落とす可能性を減らすため、作業者は毎回同じ順序で工程を点検する必要があります。
色の変化により、残留物の検出が容易になる
次のバッチの色が目に見えて異なる場合、キャリーオーバーは最初の出力で気づきやすいことが多いです。色の違いが顕著でない配合変更は分かりにくいため、洗浄記録を文書化することがより重要になります。前回の配合、洗浄作業、次の配合、および最初の出力結果を記録してください。
プロセス設定はクリーニングとは別に確認する必要があります
新しい粉体塗料の配合では、供給、スクリュー回転速度、加熱、冷却、排出などの設定を変更する必要がある場合があります。PLC/HMIのパラメータ保存機能は、オペレーターが既知のプログラムを呼び出すのに役立ちますが、洗浄とパラメータ調整は別々のチェックリスト項目として管理する必要があります。そうしないと、プロセス変更が洗浄の問題と誤解される可能性があります。
二軸押出機の実際的な洗浄方法とは?
機器を開ける前に、前の材料を使い切ってください。
前のバッチの処理が完了したら、既に工程に入っている材料が可能な限り通常の経路を通って流れるようにしてください。計画された順序で供給量を減らし、圧力、供給、または排出の挙動に異常がないか確認してください。検査が完了するまで、次の配合物を供給装置から離しておいてください。
フィーダー、バレル、スクリュー、ライナー、ダイヘッドを点検する
点検を行う前に、操作手順に従って機械を停止してください。Jatchen TSKは、クラムシェル型のバレル、ライナーインサート、およびセルフクリーニング構造を採用することで、アクセス性と日常的なメンテナンスを容易にしています。これらの機能により点検作業はより容易になりますが、配合変更時の目視確認の必要性がなくなるわけではありません。
点検は、実際の材料搬送経路に沿って行う必要があります。具体的には、フィーダーと供給口、アクセス可能なバレル領域、スクリューの表面と溝、ライナー領域、ダイヘッド、排出経路、および接続点です。取り外しや開口作業を行う場合は、機器固有のメンテナンス手順に従ってください。
次のフォーミュラが到着する前に、転送ポイントを清掃してください。
スリーブ、ホッパー、フィーダー接続部、排出口周辺に粉塵が堆積すると、押出機本体の洗浄後も材料の流れに再び混入する可能性があります。フィーダーから押出機、押出機から冷却部までの工程は、同一の切り替え経路の一部として処理してください。
頻繁な配合変更に対応するのに役立つ押出機の機能は何ですか?
クラムシェル式バレルアクセスとライナーインサート
工場で頻繁に配合変更が行われる場合、アクセス性は非常に重要です。クラムシェル型のバレルは、手が届きにくい密閉構造のものよりも、点検が容易です。また、ライナーインサートを使用することで、点検やメンテナンスが必要な作業面を特定しやすくなります。
選択する前に 粉体塗装押出機バレルがどのように開くのか、どのネジやライナー部分を点検できるのか、どの部品が取り外し可能なのか、機械の周囲にどのくらいのメンテナンススペースが必要なのかを尋ねてください。
低せん断スクリュー設計と均一な送り
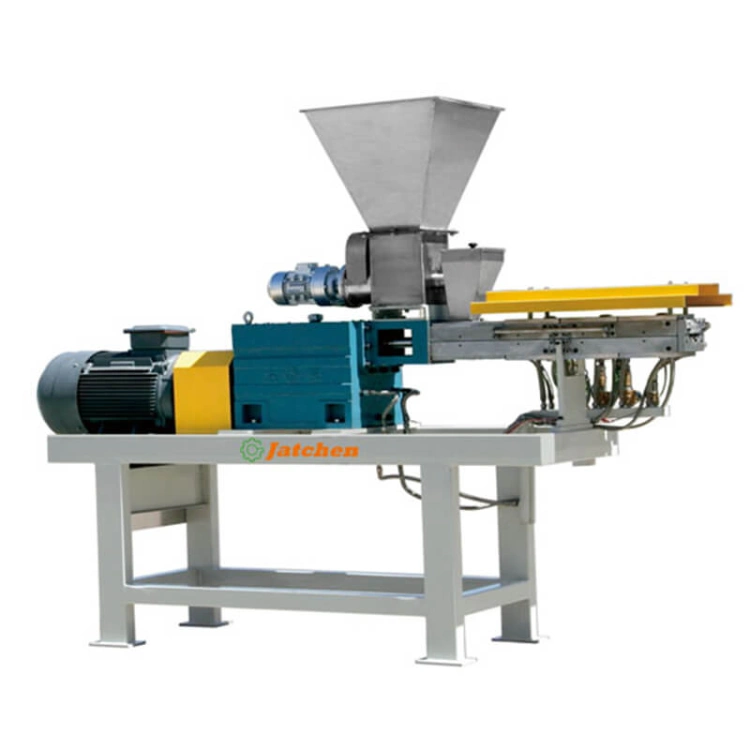
TSKは、粉体塗装押出成形用に深溝低せん断スクリュー設計を採用しています。ブリッジ防止スクリュー送り機構と均一送り機構により、より安定した材料供給を実現します。これらの機能は、搬送、混練、分散の制御をサポートしますが、段取り替え時の洗浄の代替として扱うべきではありません。
より広範なプロセスコンテキストについては、既存のガイドを参照してください。 粉体塗装押出成形プロセス 二軸押出成形が、予混合と冷却の間にどのように位置づけられるかを説明します。
PLC/HMI制御によりレシピ設定を個別に設定可能
PLC/HMI制御により、オペレーターはプロセスパラメータをより明確に保存および呼び出しできます。切り替え時には、再起動前に配合名、供給設定、スクリュー速度、温度ゾーン、排出方式を確認してください。保存されたプログラムはあくまで出発点であり、現在の材料とラインの状態を確認することの代替となるものではありません。
次期粉体塗料の配合をどのように検証しますか?
本格的な生産に入る前に、最初の押出成形材料を検査してください。
最初の出力物を検査せずに冷却・粉砕工程全体に通さないでください。色、外観、排出物の均一性、および前配合物の持ち越しの兆候を確認してください。最初の材料が切り替え要件を満たさない場合は、通常の生産を開始する前に、洗浄および検証プロセスを継続してください。
承認された材料のために冷却経路を準備しておく
最初の出力が受け入れられると、押出物は互換性のある冷却ステージに移動する必要があります。ライン設計に応じて、Jatchenは すいれいたい そして 空冷ベルト 粉砕前の冷却および粉砕段階のため。
下流工程を清潔に保つことは重要です。なぜなら、冷却ベルト、チップ搬送ポイント、グラインダー、またはふるいに残留物が残っていると、二軸押出機が正しく洗浄された後でも汚染を引き起こす可能性があるからです。
再現性を確認するために、段取り替え記録を使用する
実務記録には、前回の配合、洗浄開始・終了、検査箇所、パラメータ変更、初回出力観察結果、および出荷判定結果を含めるべきです。これにより、繰り返し発生する色の変化を比較しやすくなり、装置残留物と工程設定の変動を区別しやすくなります。
避けるべき掃除のミスとは?
目に見えるダイ部分だけを洗浄しないでください
ダイヘッド周辺を軽く拭くだけでは、フィーダー、スクリュー溝、ライナーの縁、バレルアクセスポイント、排出接続部などに残留物が残る可能性があります。目視しやすい箇所だけに頼るのではなく、一定のルートで検査を行い、各検査箇所にチェックマークを付けてください。
記録を残さずに複数のパラメータを変更しないでください
オペレーターが供給速度、スクリュー回転速度、温度、排出設定を同時に変更すると、後々のトラブルシューティングが困難になります。清掃した箇所と調整した箇所を記録しておきましょう。これは、同じ粉末押出機で1シフト中に複数の配合を処理する場合に特に重要です。
銃身の外側の埃や残留物を無視しないでください
清掃や集塵が不十分な場合、移送ポイント周辺の粉塵が次のバッチに混入する可能性があります。 Jatchenの粉体塗装装置シリーズ 汚染問題が押出機だけでなく、混合、冷却、粉砕、包装の工程にまで及ぶ場合。
購入前に押出機の洗浄をどのように計画すべきでしょうか?
配合と変色頻度について話し合う
設備供給業者には、生産ラインで処理する配合数、色の変更頻度、除去が困難な残留物、および作業員が検査を予定している部品について伝えてください。これらの詳細は、バレル配置、ダイヘッドのセットアップ、メンテナンスアクセス、スペアパーツの計画、およびライン全体のレイアウトに影響を与える可能性があります。
機械の周囲には十分なメンテナンススペースを確保してください。
清掃には、供給エリアの点検、アクセス可能なバレル部分の開閉、ネジやライナーの点検、排出エリアへのアクセス、取り外した部品の安全な移動のためのスペースが必要です。また、粉体塗装ライン全体においては、機械を端と端を接するように配置するのではなく、冷却装置や研削装置の周囲に作業しやすいアクセス経路を確保する必要があります。
トレーニング、サービス、および切り替え手順を確認する
設置前に、清掃手順、操作記録、予備部品、およびオペレーターのトレーニング計画を確認してください。Jatchen's 機器サービス 運用および保守要件について議論するために使用できますが、 連絡先ページ プロジェクトレビューのために、数式、出力、レイアウト、および切り替えに関する情報を提供するために使用できます。
結論
粉体塗料の配合変更の合間に二軸押出機を洗浄する場合は、材料供給工程全体を通して洗浄するのが最も効果的です。まず、前の材料を排出し、供給部とアクセス可能なバレル部分を点検し、スクリュー、ライナー、ダイヘッド、移送ポイントを洗浄します。次に、PLC/HMIの設定が正しいことを確認し、最初の出力を承認してから、通常の生産を再開します。
TSK二軸押出機は、クラムシェル式アクセス機構、ライナーインサート、深溝低せん断スクリュー設計、ブリッジ防止供給、均一供給、PLC/HMI制御といった機能を備え、このルーチン作業をサポートします。重要なのは、これらの機器機能をメンテナンスの代替手段として扱うのではなく、繰り返し実施可能な洗浄および検証手順の中で活用することです。
FAQについて
粉体塗装の配合変更の合間に、二軸押出機をどのように洗浄すればよいですか?
前の材料を使い切ったら、手順に従って装置を停止し、フィーダー、バレルアクセス部、スクリュー、ライナー、ダイヘッド、排出部、移送部を点検・清掃してから、新しい配合の最初の出力を確認します。
自己洗浄構造は手動清掃を不要にするのでしょうか?
いいえ。自己洗浄構造は日常的な運用をサポートできますが、配合や色の変更時には、アクセス可能な箇所を点検・清掃する必要があります。
給餌器を清掃チェックリストに含めるべき理由は何ですか?
粉末は供給口の周囲に詰まったり、その周辺に残ったりする可能性があるため、フィーダーはスクリューやバレルと同じ材料経路の一部となっている。
配合に合わせて押出機の設定も変更すべきでしょうか?
調整が必要になる場合があります。正しいPLC/HMIプログラムを確認し、新しい配合に合わせて供給速度、スクリュー回転速度、温度ゾーン、排出設定を確認してください。
頻繁な切り替えが必要な粉体塗装押出機を購入する前に、どのような点を確認すべきでしょうか?
バレルへのアクセス方法、スクリューとライナーの検査方法、ダイヘッドの洗浄方法、メンテナンススペース、パラメータの保管場所、トレーニング、スペアパーツ、そして押出機が冷却装置や粉砕装置とどのように接続されているかについて質問してください。


