

Come si pulisce un estrusore bivite tra una formulazione di verniciatura a polvere e l'altra?
Come si pulisce un estrusore bivite tra una formulazione di verniciatura a polvere e l'altra?
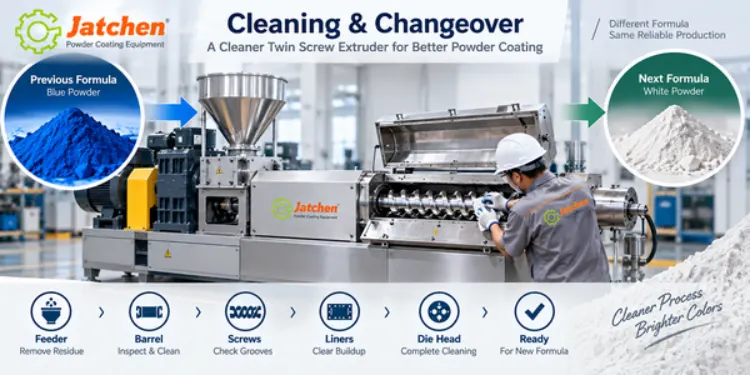
La pulizia di un estrusore bivite tra una formulazione di verniciatura a polvere e l'altra non si limita alla semplice pulizia della testa di estrusione. Residui possono rimanere nell'alimentatore, nelle scanalature della vite, nel cilindro, negli inserti del rivestimento, nell'area di scarico e nei punti di trasferimento adiacenti. Se si inizia la successiva formulazione prima di aver controllato queste aree, il primo materiale estruso potrebbe contenere residui del lotto precedente.
Per la produzione di vernici in polvere, un Estrusore bivite per verniciatura a polvere Il cambio di formato si trova tra la premiscelazione e il raffreddamento, quindi l'intervento non riguarda solo l'estrusore, ma anche altri componenti. Prima di riprendere la normale produzione, è necessario preparare l'alimentatore, ispezionare il cilindro e le viti, caricare i parametri corretti del PLC/HMI e predisporre il percorso di raffreddamento a valle.
Questa sequenza di pulizia è particolarmente importante quando una linea gestisce frequenti cambi di colore o di formula. Una routine ripetibile aiuta gli operatori a distinguere tre diverse problematiche: residui di materiale, impostazioni di processo errate e contaminazione a valle.
Perché un estrusore per verniciatura a polvere necessita di una sequenza di pulizia completa?
I residui possono rimanere lungo l'intero percorso del materiale
Il percorso del materiale inizia prima delle viti. La polvere entra attraverso il sistema di alimentazione, attraversa il cilindro, viene trasportata e impastata dalle viti ed esce attraverso la sezione di scarico. Pertanto, residui possono rimanere all'ingresso di alimentazione, nelle scanalature delle viti, attorno ai bordi del rivestimento, all'interno delle aree accessibili del cilindro o vicino alla testa della matrice.
Una superficie di scarico pulita non garantisce che l'intero percorso di estrusione della polvere sia pulito. In caso di frequenti cambi di formula, gli operatori dovrebbero ispezionare il percorso sempre nello stesso ordine, in modo da ridurre la probabilità di non rilevare eventuali residui nascosti.
I cambiamenti di colore rendono più facile individuare la contaminazione incrociata.
Quando il lotto successivo presenta un colore visibilmente diverso, la contaminazione incrociata è spesso più facile da notare nella prima uscita. I cambiamenti di formula senza una forte differenza di colore possono essere meno evidenti, il che rende la documentazione scritta delle operazioni di pulizia ancora più importante. Annotare la formula precedente, l'azione di pulizia, la formula successiva e il risultato della prima uscita.
Le impostazioni del processo devono essere verificate separatamente dalla pulizia.
Una nuova formula di verniciatura a polvere potrebbe richiedere impostazioni diverse per l'alimentazione, la velocità della vite, il riscaldamento, il raffreddamento o lo scarico. La memorizzazione dei parametri del PLC/HMI può aiutare gli operatori a richiamare un programma noto, ma la pulizia e la regolazione dei parametri dovrebbero rimanere elementi separati della checklist. In caso contrario, una modifica del processo potrebbe essere scambiata per un problema di pulizia.
Qual è la procedura di pulizia pratica per un estrusore bivite?
Svuotare il materiale precedente prima di aprire l'apparecchiatura
Al termine del lotto precedente, lasciare che il materiale già in processo segua il percorso normale per quanto possibile. Ridurre l'alimentazione nella sequenza pianificata e annotare eventuali anomalie di pressione, alimentazione o scarico. Tenere la formula successiva lontana dall'alimentatore fino al completamento dell'ispezione.
Ispezionare l'alimentatore, il cilindro, le viti, i rivestimenti e la testa della matrice.
Arrestare la macchina secondo la procedura operativa prima dell'ispezione. Il design Jatchen TSK utilizza un cilindro a conchiglia, inserti di rivestimento e una struttura autopulente per facilitare l'accesso e la manutenzione ordinaria. Queste caratteristiche possono rendere l'ispezione più gestibile, ma non eliminano la necessità di un controllo fisico durante un cambio di formula.
L'ispezione deve seguire il percorso effettivo del materiale: alimentatore e ingresso di alimentazione, area accessibile del cilindro, superfici e scanalature della vite, aree del rivestimento, testa della filiera, percorso di scarico e punti di connessione. Qualsiasi intervento di rimozione o apertura deve essere eseguito seguendo la procedura di manutenzione specifica dell'apparecchiatura.
Pulire i punti di trasferimento prima dell'arrivo della prossima formula
L'accumulo di polvere attorno a manicotti, tramogge, connessioni di alimentazione e punti di scarico può rientrare nel flusso del materiale anche dopo la pulizia dell'estrusore. Considerare le sezioni di alimentazione-estrusore e estrusore-raffreddamento come parte dello stesso percorso di cambio formato.
Quali caratteristiche dell'estrusore sono utili in caso di frequenti cambi di formula?
Accesso al fusto a conchiglia e inserti del rivestimento
L'accessibilità è fondamentale quando un impianto cambia frequentemente le formule. Un fusto a conchiglia può offrire un percorso di ispezione più diretto rispetto a una struttura chiusa e di difficile accesso. Gli inserti interni, inoltre, facilitano l'individuazione delle superfici di lavoro che richiedono ispezione e manutenzione.
Prima di scegliere un estrusore per verniciatura a polvereChiedi come si apre il cilindro, quali viti e rivestimenti possono essere ispezionati, quali componenti sono rimovibili e quanto spazio di manutenzione è necessario intorno alla macchina.
Design della vite a basso taglio e alimentazione uniforme
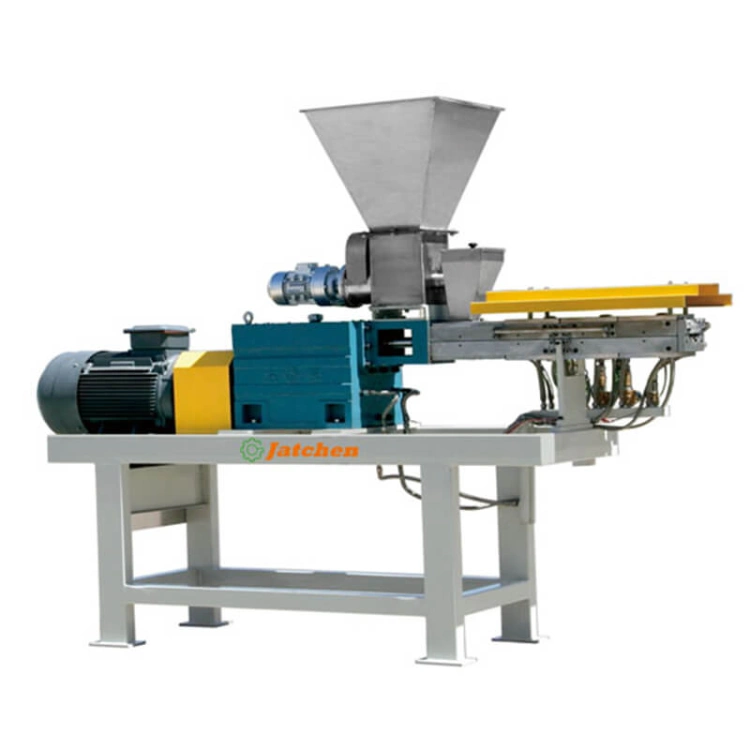
La TSK utilizza una vite a basso attrito con scanalatura profonda per l'estrusione di vernici in polvere. L'alimentazione a vite anti-ponte e l'alimentazione uniforme contribuiscono a mantenere un flusso di materiale più costante. Queste caratteristiche favoriscono il trasporto, l'impastamento e la dispersione controllati, ma non devono essere considerate un sostituto della pulizia durante il cambio di produzione.
Per un contesto di processo più ampio, la guida esistente su processo di estrusione per verniciatura a polvere Spiega come l'estrusione a doppia vite si inserisca tra la premiscelazione e il raffreddamento.
Il controllo PLC/HMI aiuta a separare le impostazioni delle ricette
Il controllo PLC/HMI consente agli operatori di memorizzare e richiamare i parametri di processo in modo più chiaro. Durante un cambio formato, prima di riavviare, verificare il nome della formula, l'impostazione di alimentazione, la velocità della vite, le zone di temperatura e la configurazione di scarico. Un programma salvato è un punto di partenza, non sostituisce la verifica del materiale e delle condizioni attuali della linea.
Come si verifica la formula della prossima verniciatura a polvere?
Verificare il primo materiale estruso prima della produzione completa
Non inviare il primo campione direttamente al processo completo di raffreddamento e macinazione senza averlo prima ispezionato. Verificare il colore, l'aspetto, la consistenza dello scarico e la presenza di eventuali residui della formula precedente. Se il primo campione non soddisfa i requisiti di cambio formato, proseguire con il processo di pulizia e verifica prima di avviare la produzione normale.
Mantenere il percorso di raffreddamento pronto per il materiale approvato
Una volta accettata la prima uscita, l'estruso deve passare a una fase di raffreddamento compatibile. A seconda della configurazione della linea, Jatchen fornisce un cintura di raffreddamento ad acqua e un cinghia di raffreddamento ad aria per la fase di raffreddamento e frantumazione prima della macinazione.
Mantenere pulito il percorso a valle è importante perché i residui presenti nel nastro di raffreddamento, nel punto di trasferimento dei trucioli, nel macinatore o nel setaccio possono causare contaminazione anche quando l'estrusore bivite è stato pulito correttamente.
Utilizzare un registro di cambio formato per garantire la ripetibilità.
Una documentazione pratica dovrebbe includere la formula precedente, l'inizio e la fine della pulizia, i punti ispezionati, le modifiche dei parametri, l'osservazione del primo prodotto e la decisione di rilascio. Ciò facilita il confronto tra le ripetute variazioni di colore e aiuta a distinguere i residui delle apparecchiature dalle variazioni delle impostazioni del processo.
Quali errori di pulizia dovresti evitare?
Non pulire solo l'area visibile dello stampo
Una pulizia rapida intorno alla testa della matrice può lasciare residui nell'alimentatore, nelle scanalature della vite, sui bordi del rivestimento, nei punti di accesso del cilindro o nel raccordo di scarico. Utilizzare un percorso fisso e firmare ogni punto di ispezione anziché affidarsi a ciò che è più facile da vedere.
Non modificare più parametri senza una registrazione
Se gli operatori modificano contemporaneamente la velocità di alimentazione, la velocità della vite, la temperatura e le impostazioni di scarico, la successiva risoluzione dei problemi diventa difficile. Registrare cosa è stato pulito e cosa è stato regolato. Ciò è particolarmente importante quando lo stesso estrusore di polveri gestisce diverse formulazioni in un singolo turno.
Non ignorare la polvere e i residui all'esterno della canna.
Se le operazioni di pulizia e aspirazione della polvere sono inefficaci, la polvere sciolta intorno ai punti di trasferimento può confluire nel lotto successivo. Consultare il documento completo Gamma di attrezzature per verniciatura a polvere Jatchen quando il problema di contaminazione si estende dall'estrusore alle fasi di miscelazione, raffreddamento, macinazione o confezionamento.
Come pianificare la pulizia dell'estrusore prima dell'acquisto?
Discutere la formula e la frequenza del cambiamento di colore
Comunica al fornitore delle apparecchiature quante formule vengono utilizzate sulla linea, con quale frequenza cambiano i colori, quali residui sono difficili da rimuovere e quali parti gli operatori prevedono di ispezionare. Questi dettagli possono influenzare la disposizione dei cilindri, la configurazione delle teste di estrusione, l'accesso per la manutenzione, la pianificazione dei pezzi di ricambio e il layout generale della linea.
Lasciare spazio sufficiente per la manutenzione intorno alla macchina.
La pulizia richiede spazio per ispezionare l'area di alimentazione, aprire le sezioni accessibili del cilindro, controllare viti e rivestimenti, raggiungere l'area di scarico e spostare in sicurezza i pezzi rimossi. Una linea completa di verniciatura a polvere necessita inoltre di un accesso agevole intorno alle apparecchiature di raffreddamento e molatura, anziché posizionare le macchine una accanto all'altra.
Confermare la formazione, il servizio e la procedura di cambio turno.
Prima dell'installazione, rivedere la sequenza di pulizia, i registri operativi, i pezzi di ricambio e il piano di formazione dell'operatore. Jatchen's servizio attrezzature può essere utilizzato per discutere i requisiti di funzionamento e manutenzione, mentre il pagina contatto Può essere utilizzato per fornire informazioni su formule, output, layout e modifiche durante una revisione del progetto.
Conclusione
La pulizia di un estrusore bivite tra una formulazione di verniciatura a polvere e l'altra funziona al meglio se eseguita come una procedura completa di ciclo del materiale. Prima di riprendere la produzione normale, svuotare il materiale precedente, ispezionare l'alimentatore e le aree accessibili del cilindro, pulire le viti, i rivestimenti, la testa di estrusione e i punti di trasferimento, verificare le impostazioni corrette del PLC/HMI e approvare la prima uscita.
L'estrusore bivite TSK supporta questa routine grazie all'accesso a conchiglia, agli inserti di rivestimento, al design della vite a gola profonda a basso sforzo di taglio, all'alimentazione anti-ponte, all'alimentazione uniforme e al controllo PLC/HMI. La chiave è utilizzare queste caratteristiche dell'apparecchiatura all'interno di una sequenza ripetibile di pulizia e verifica, piuttosto che considerare una singola caratteristica come un sostituto della manutenzione.
Domande frequenti
Come si pulisce un estrusore bivite tra una formulazione di verniciatura a polvere e l'altra?
Svuotare il materiale precedente, arrestare l'apparecchiatura secondo la procedura, ispezionare e pulire l'alimentatore, l'accesso al cilindro, le viti, i rivestimenti, la testa della filiera, i punti di scarico e di trasferimento, quindi verificare la prima uscita della nuova formula.
Una struttura autopulente elimina la necessità di pulizia manuale?
No. Una struttura autopulente può supportare il funzionamento di routine, ma le aree accessibili necessitano comunque di ispezione e pulizia durante i cambi di formula e di colore.
Perché la mangiatoia dovrebbe essere inclusa nella lista di controllo per la pulizia?
La polvere può accumularsi o rimanere intorno all'ingresso di alimentazione, quindi l'alimentatore fa parte dello stesso percorso del materiale delle viti e del cilindro.
Le impostazioni dell'estrusore devono cambiare in base alla formula?
Potrebbero essere necessarie delle regolazioni. Verificare il programma PLC/HMI corretto e controllare le impostazioni di alimentazione, velocità della vite, zone di temperatura e scarico per la nuova formula.
Quali domande dovrei pormi prima di acquistare un estrusore per verniciatura a polvere per cambi di produzione frequenti?
Informatevi sull'accesso al cilindro, sull'ispezione della vite e del rivestimento, sulla pulizia della testa di estrusione, sullo spazio per la manutenzione, sulla memorizzazione dei parametri, sulla formazione, sui pezzi di ricambio e su come l'estrusore si collega alle apparecchiature di raffreddamento e macinazione.


