

Wie reinigt man einen Doppelschneckenextruder zwischen den Pulverbeschichtungsvorgängen?
Wie reinigt man einen Doppelschneckenextruder zwischen den Pulverbeschichtungsvorgängen?
Die Reinigung eines Doppelschneckenextruders zwischen den Pulverbeschichtungsvorgängen beschränkt sich nicht nur auf das Abwischen des Düsenkopfes. Rückstände können im Zuführer, in den Schneckennuten, im Zylinder, in den Liner-Einsätzen, im Auslaufbereich und an nahegelegenen Übergabepunkten verbleiben. Wird der nächste Beschichtungsvorgang gestartet, bevor diese Bereiche überprüft wurden, kann das erste extrudierte Material Rückstände der vorherigen Charge enthalten.
Für die Pulverbeschichtungsproduktion, ein Doppelschneckenextruder für Pulverbeschichtung Die Umstellung erfolgt zwischen Vormischung und Kühlung, daher betrifft sie mehr als nur den Extruder selbst. Vor Wiederaufnahme der regulären Produktion müssen die Zuführung, der Zylinder und die Schnecken geprüft, die korrekten SPS-/HMI-Parameter geladen und der nachgelagerte Kühlkreislauf vorbereitet sein.
Diese Reinigungssequenz ist besonders wichtig, wenn in einer Produktionslinie häufige Farb- oder Rezepturwechsel durchgeführt werden. Eine wiederholbare Routine hilft den Bedienern, drei verschiedene Probleme zu unterscheiden: Materialrückstände, falsche Prozesseinstellungen und Kontaminationen in nachgelagerten Produktionslinien.
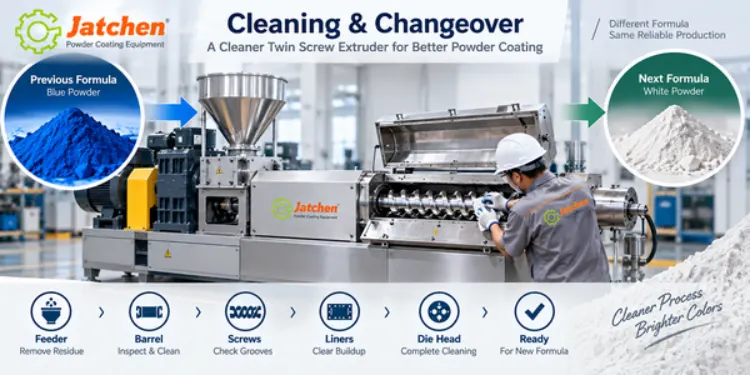
Warum benötigt ein Pulverbeschichtungsextruder eine vollständige Reinigungssequenz?
Rückstände können entlang des gesamten Materialweges verbleiben.
Der Materialweg beginnt vor den Schnecken. Das Pulver gelangt über das Zuführsystem in den Zylinder, wird von den Schnecken transportiert und geknetet und verlässt diesen über den Austragsbereich. Rückstände können sich daher am Einlauf, in den Schneckennuten, an den Rändern der Auskleidung, in zugänglichen Bereichen des Zylinders oder in der Nähe des Düsenkopfes befinden.
Eine saubere Austrittsfläche beweist nicht, dass der gesamte Pulverextrusionsweg sauber ist. Bei häufigen Rezepturwechseln sollten die Bediener den Extrusionsweg jedes Mal in derselben Reihenfolge überprüfen, um versteckte Rückstände möglichst wenig zu übersehen.
Farbveränderungen erleichtern das Erkennen von Übertragungseffekten.
Wenn die nächste Charge eine deutlich andere Farbe aufweist, ist eine Verschleppung beim ersten Produkt oft leichter zu erkennen. Rezepturänderungen ohne starken Farbunterschied sind weniger offensichtlich, weshalb schriftliche Reinigungsprotokolle umso wichtiger sind. Notieren Sie die vorherige Rezeptur, die Reinigungsmaßnahmen, die nächste Rezeptur und das Ergebnis des ersten Produkts.
Die Prozesseinstellungen müssen separat von der Reinigung überprüft werden.
Eine neue Pulverbeschichtungsformel kann geänderte Einstellungen für Zuführung, Schneckendrehzahl, Heizung, Kühlung oder Austrag erfordern. Die Speicherung von SPS-/HMI-Parametern erleichtert den Bedienern den Abruf bekannter Programme, Reinigung und Parameteranpassung sollten jedoch separate Punkte auf der Checkliste bleiben. Andernfalls könnte eine Prozessänderung fälschlicherweise für ein Reinigungsproblem gehalten werden.
Wie reinigt man einen Doppelschneckenextruder am besten?
Verbrauchen Sie das vorherige Material, bevor Sie das Gerät öffnen.
Nach Abschluss der vorherigen Charge sollte das bereits im Prozess befindliche Material so weit wie möglich den normalen Produktionsweg durchlaufen. Die Zufuhr in der geplanten Reihenfolge sollte reduziert und ungewöhnliches Druck-, Zufuhr- oder Austragsverhalten beobachtet werden. Die nächste Rezeptur sollte bis zum Abschluss der Prüfung vom Dosierer ferngehalten werden.
Prüfen Sie Zuführung, Zylinder, Schnecken, Auskleidungen und Düsenkopf.
Vor der Inspektion ist die Maschine gemäß Betriebsanweisung anzuhalten. Die Jatchen TSK-Maschine verfügt über einen Klappzylinder, Liner-Einsätze und eine selbstreinigende Struktur, die den Zugang und die routinemäßige Wartung erleichtern. Diese Merkmale vereinfachen die Inspektion, ersetzen aber nicht die Notwendigkeit einer manuellen Kontrolle bei Rezepturwechseln.
Die Inspektion sollte dem tatsächlichen Materialweg folgen: Zuführung und Einlauf, zugänglicher Zylinderbereich, Schneckenflächen und -nuten, Auskleidungsbereiche, Düsenkopf, Austragsweg und Anschlusspunkte. Jegliche Demontage- oder Öffnungsarbeiten müssen gemäß der anlagenspezifischen Wartungsprozedur durchgeführt werden.
Reinigen Sie die Übergabepunkte, bevor die nächste Rezeptur eintrifft.
Pulverablagerungen an Hülsen, Trichtern, Zuführungsanschlüssen und Austrittsstellen können nach der Extruderreinigung wieder in den Materialstrom gelangen. Behandeln Sie die Übergänge von der Zuführung zum Extruder und vom Extruder zur Kühlung als Teil desselben Umrüstprozesses.
Welche Extruderfunktionen erleichtern häufige Rezepturänderungen?
Klappbarer Laufzugang und Linereinsätze
Die Zugänglichkeit ist entscheidend, wenn in einem Werk häufig die Rezepturen geändert werden. Ein Klappfass ermöglicht eine direktere Inspektion als eine geschlossene, schwer zugängliche Konstruktion. Einsätze aus Liner erleichtern zudem die Festlegung der zu inspizierenden und zu wartenden Arbeitsflächen.
Bevor Sie sich für ein/e entscheiden PulverbeschichtungsextruderFragen Sie, wie sich der Zylinder öffnet, welche Bereiche der Schnecke und der Auskleidung inspiziert werden können, welche Komponenten abnehmbar sind und wie viel Wartungsraum um die Maschine herum benötigt wird.
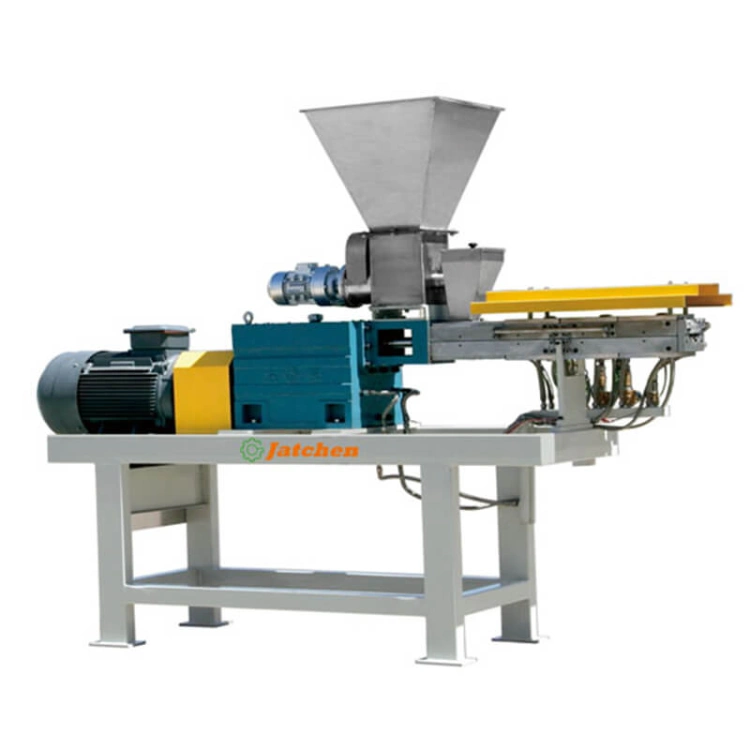
Niedrigscherende Schneckenkonstruktion und gleichmäßige Zuführung
Die TSK-Anlage nutzt eine Schneckenkonstruktion mit tiefer Nut und geringer Scherkraft für die Pulverbeschichtungsextrusion. Die Brückensicherung und die gleichmäßige Materialzufuhr tragen zu einem konstanteren Materialstrom bei. Diese Merkmale unterstützen kontrolliertes Fördern, Kneten und Dispergieren, ersetzen jedoch nicht die Reinigung bei Produktwechseln.
Für einen umfassenderen Prozesskontext siehe den bestehenden Leitfaden zum Pulverbeschichtungs-Extrusionsverfahren erklärt, wie die Doppelschneckenextrusion zwischen Vormischung und Kühlung funktioniert.
SPS-/HMI-Steuerung hilft bei der Trennung von Rezepteinstellungen
Die SPS/HMI-Steuerung ermöglicht es dem Bediener, Prozessparameter übersichtlicher zu speichern und abzurufen. Überprüfen Sie vor dem Neustart bei einem Produktwechsel Rezepturname, Zuführungseinstellungen, Schneckendrehzahl, Temperaturzonen und Austragsanordnung. Ein gespeichertes Programm dient als Ausgangspunkt, ersetzt aber nicht die Überprüfung des aktuellen Material- und Anlagenzustands.
Wie überprüft man die nächste Pulverbeschichtungsformel?
Prüfen Sie das erste extrudierte Material vor der vollständigen Produktion.
Leiten Sie das erste Ausgangsmaterial nicht ohne vorherige Prüfung direkt durch den gesamten Kühl- und Mahlprozess. Prüfen Sie Farbe, Aussehen, Konsistenz des Ausgangsmaterials und sichtbare Spuren von Rückständen der vorherigen Rezeptur. Falls das erste Material die Anforderungen für die Umstellung nicht erfüllt, setzen Sie den Reinigungs- und Prüfprozess fort, bevor Sie die reguläre Produktion freigeben.
Kühlwege für zugelassenes Material bereithalten
Sobald das erste Extrudat angenommen wurde, muss es in eine geeignete Kühlstufe überführt werden. Je nach Anlagendesign bietet Jatchen hierfür eine geeignete Kühlstufe an. Wasserkühlgurt und ein Luftkühlband für die Kühl- und Zerkleinerungsphase vor dem Mahlen.
Es ist wichtig, die nachgelagerten Produktionswege sauber zu halten, da Rückstände in Kühlbändern, Späneübergabestellen, Mühlen oder Sieben selbst dann zu Verunreinigungen führen können, wenn der Doppelschneckenextruder ordnungsgemäß gereinigt wurde.
Verwenden Sie einen Wechseldatensatz zur Sicherstellung der Wiederholbarkeit.
Ein praktisches Protokoll sollte die vorherige Rezeptur, den Beginn und das Ende der Reinigung, die Prüfpunkte, Parameteränderungen, die erste Ergebnisbeobachtung und die Freigabeentscheidung enthalten. Dies erleichtert den Vergleich wiederholter Farbänderungen und hilft, Geräterückstände von Prozessabweichungen zu unterscheiden.
Welche Reinigungsfehler sollten Sie vermeiden?
Reinigen Sie nicht nur den sichtbaren Bereich der Matrize.
Ein kurzes Abwischen des Düsenkopfes kann Rückstände im Zuführer, in den Schneckennuten, an den Kanten der Auskleidung, an den Zugangsöffnungen des Zylinders oder am Auslaufanschluss hinterlassen. Verwenden Sie eine festgelegte Prüfroute und bestätigen Sie jeden Prüfpunkt, anstatt sich auf das zu verlassen, was am einfachsten zu erkennen ist.
Ändern Sie nicht mehrere Parameter ohne vorherige Protokollierung.
Wenn Bediener gleichzeitig Fördermenge, Schneckendrehzahl, Temperatur und Austragseinstellungen ändern, wird die spätere Fehlersuche schwierig. Dokumentieren Sie, was gereinigt und was eingestellt wurde. Dies ist besonders wichtig, wenn derselbe Pulverextruder mehrere Rezepturen pro Schicht verarbeitet.
Ignorieren Sie Staub und Rückstände außerhalb des Fasses nicht.
Lose Partikel an Übergabepunkten können in die nächste Charge gelangen, wenn die Reinigungs- und Staubabsaugung unzureichend ist. Überprüfen Sie den vollständigen Prozess. Jatchen Pulverbeschichtungsanlagen-Sortiment wenn sich das Kontaminationsproblem über den Extruder hinaus auf Mischen, Kühlen, Mahlen oder Verpacken ausdehnt.
Wie sollte die Extruderreinigung vor dem Kauf geplant werden?
Besprechen Sie die Formel und die Häufigkeit des Farbwechsels.
Teilen Sie dem Anlagenlieferanten mit, wie viele Rezepturen die Anlage durchführt, wie häufig die Farben gewechselt werden, welche Rückstände schwer zu entfernen sind und welche Teile die Bediener prüfen sollen. Diese Details können sich auf die Anordnung der Trommel, die Düsenkopf-Einstellung, den Wartungszugang, die Ersatzteilplanung und das gesamte Anlagenlayout auswirken.
Lassen Sie ausreichend Wartungsraum um die Maschine herum.
Für die Reinigung wird ausreichend Platz benötigt, um den Zuführungsbereich zu inspizieren, zugängliche Trommelabschnitte zu öffnen, Schnecken und Auskleidungen zu prüfen, den Austragsbereich zu erreichen und ausgebauten Teilen sicher zu entnehmen. Eine komplette Pulverbeschichtungsanlage erfordert zudem einen guten Zugang zu den Kühl- und Schleifanlagen, anstatt die Maschinen Stoß an Stoß aufzustellen.
Bestätigen Sie Schulung, Service und das Umstellungsverfahren.
Vor der Installation die Reinigungsreihenfolge, die Betriebsprotokolle, die Ersatzteile und den Schulungsplan für das Bedienpersonal prüfen. Jatchen's Geräteservice kann zur Erörterung von Betriebs- und Wartungsanforderungen genutzt werden, während die Kontaktseite Kann verwendet werden, um Formel-, Ausgabe-, Layout- und Umstellungsinformationen für eine Projektprüfung bereitzustellen.
Schlussfolgerung
Die Reinigung eines Doppelschneckenextruders zwischen den Pulverbeschichtungsvorgängen erfolgt am besten als vollständiger Materialfluss. Dazu wird das vorherige Material abgelassen, der Zuführer und die zugänglichen Bereiche des Extruders geprüft, Schnecken, Auskleidungen, Düsenkopf und Übergabepunkte gereinigt, die korrekten SPS-/HMI-Einstellungen überprüft und die erste Ausgabe freigegeben, bevor die normale Produktion fortgesetzt wird.
Der TSK-Doppelschneckenextruder unterstützt diese Routine durch Klappöffnung, Linereinsätze, eine profilierte, scherarme Schneckenkonstruktion, Brückenverhinderung, gleichmäßige Materialzufuhr und SPS/HMI-Steuerung. Entscheidend ist, diese Anlagenmerkmale in eine wiederholbare Reinigungs- und Prüfsequenz zu integrieren, anstatt ein einzelnes Merkmal als Ersatz für die Wartung zu betrachten.
FAQ (häufig gestellte Fragen)
Wie reinige ich einen Doppelschneckenextruder zwischen den Pulverbeschichtungsvorgängen?
Das vorherige Material verbrauchen, die Anlage gemäß Verfahren anhalten, Zuführung, Trommelzugang, Schnecken, Auskleidungen, Düsenkopf, Auslauf- und Übergabepunkte prüfen und reinigen, dann die erste Ausgabe der neuen Rezeptur überprüfen.
Macht eine selbstreinigende Struktur die manuelle Reinigung überflüssig?
Nein. Eine selbstreinigende Struktur kann den Routinebetrieb unterstützen, aber zugängliche Bereiche müssen bei Rezeptur- und Farbwechseln weiterhin überprüft und gereinigt werden.
Warum sollte der Futterautomat in die Reinigungscheckliste aufgenommen werden?
Pulver kann Brücken bilden oder sich um den Zuführeinlass herum ansammeln, daher ist die Zuführung Teil desselben Materialwegs wie die Schnecken und der Zylinder.
Sollen sich die Extrudereinstellungen mit der Rezeptur ändern?
Möglicherweise müssen Anpassungen vorgenommen werden. Stellen Sie sicher, dass das korrekte SPS-/HMI-Programm eingestellt ist und überprüfen Sie die Einstellungen für Zuführung, Schneckendrehzahl, Temperaturzonen und Austrag für die neue Rezeptur.
Welche Fragen sollte ich vor dem Kauf eines Pulverbeschichtungsextruders für häufige Produktwechsel stellen?
Erkundigen Sie sich nach dem Zugang zum Zylinder, der Inspektion von Schnecke und Auskleidung, der Düsenkopfreinigung, dem Wartungsraum, der Parameterspeicherung, Schulungen, Ersatzteilen und wie der Extruder mit Kühl- und Mahlanlagen verbunden wird.


