

¿Cómo se limpia una extrusora de doble husillo entre el uso de diferentes fórmulas de recubrimiento en polvo?
¿Cómo se limpia una extrusora de doble husillo entre el uso de diferentes fórmulas de recubrimiento en polvo?
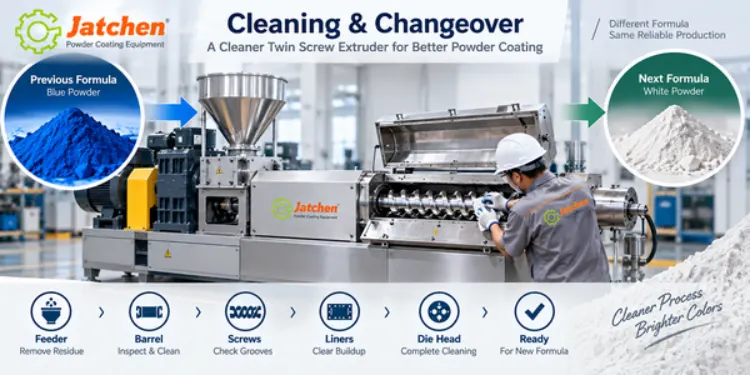
La limpieza de una extrusora de doble husillo entre fórmulas de recubrimiento en polvo no se limita a limpiar el cabezal de extrusión. Pueden quedar residuos en el alimentador, las ranuras del husillo, el cilindro, los insertos del revestimiento, la zona de descarga y los puntos de transferencia cercanos. Si se inicia la siguiente fórmula antes de revisar estas áreas, el primer material extruido podría contener residuos del lote anterior.
Para la producción de recubrimientos en polvo, un Extrusora de doble husillo para recubrimiento en polvo Se sitúa entre la premezcla y el enfriamiento, por lo que un cambio de configuración afecta a más componentes que la propia extrusora. El alimentador debe estar listo, el cilindro y los husillos deben inspeccionarse, los parámetros PLC/HMI deben cargarse correctamente y la ruta de enfriamiento posterior debe estar preparada antes de que se reanude la producción normal.
Esta secuencia de limpieza es especialmente importante cuando una línea maneja cambios frecuentes de color o fórmula. Una rutina repetible ayuda a los operarios a diferenciar tres problemas distintos: material residual, configuración incorrecta del proceso y contaminación en etapas posteriores.
¿Por qué una extrusora de recubrimiento en polvo necesita una secuencia de limpieza completa?
Los residuos pueden permanecer a lo largo de toda la ruta del material.
El recorrido del material comienza antes de los tornillos. El polvo entra por el sistema de alimentación, se desplaza por el cilindro, es transportado y mezclado por los tornillos y sale por la sección de descarga. Por lo tanto, pueden quedar residuos en la entrada de alimentación, en las ranuras de los tornillos, alrededor de los bordes del revestimiento, dentro de las zonas accesibles del cilindro o cerca del cabezal de la matriz.
Una superficie de descarga limpia no garantiza que todo el recorrido de extrusión del polvo esté limpio. Ante cambios frecuentes de fórmula, los operarios deben inspeccionar el recorrido siempre en el mismo orden para minimizar la probabilidad de que se pasen por alto residuos ocultos.
Los cambios de color facilitan la detección de la contaminación cruzada.
Cuando el siguiente lote tiene un color visiblemente diferente, el arrastre suele ser más fácil de detectar en el primer resultado. Los cambios de fórmula sin una diferencia de color marcada pueden ser menos evidentes, lo que hace que los registros de limpieza escritos sean más importantes. Registre la fórmula anterior, la acción de limpieza, la siguiente fórmula y el primer resultado.
La configuración del proceso debe revisarse por separado de la limpieza.
Una nueva fórmula de recubrimiento en polvo puede requerir ajustes diferentes de alimentación, velocidad del husillo, calentamiento, enfriamiento o descarga. El almacenamiento de parámetros del PLC/HMI puede ayudar a los operadores a recuperar un programa conocido, pero la limpieza y el ajuste de parámetros deben mantenerse como elementos separados en la lista de verificación. De lo contrario, un cambio de proceso podría confundirse con un problema de limpieza.
¿Cuál es la ruta de limpieza práctica para una extrusora de doble husillo?
Agotará el material anterior antes de abrir el equipo.
Al finalizar el lote anterior, permita que el material que ya se encuentra en el proceso siga su curso normal en la medida de lo posible. Reduzca la alimentación según la secuencia prevista y observe si hay alguna anomalía en la presión, la alimentación o la descarga. Mantenga la siguiente fórmula alejada del alimentador hasta que se complete la inspección.
Inspeccione el alimentador, el cilindro, los tornillos, los revestimientos y el cabezal de la matriz.
Detenga la máquina según el procedimiento operativo antes de la inspección. El diseño Jatchen TSK utiliza un cilindro tipo concha, insertos de revestimiento y una estructura autolimpiante para facilitar el acceso y el mantenimiento rutinario. Estas características pueden simplificar la inspección, pero no eliminan la necesidad de realizar una verificación física al cambiar la fórmula.
La inspección debe seguir el recorrido real del material: alimentador y entrada de alimentación, área accesible del cilindro, superficies y ranuras del tornillo, áreas del revestimiento, cabezal de la matriz, ruta de descarga y puntos de conexión. Cualquier trabajo de desmontaje o apertura debe realizarse siguiendo el procedimiento de mantenimiento específico del equipo.
Limpie los puntos de transferencia antes de que llegue la siguiente fórmula.
La acumulación de polvo alrededor de las camisas, tolvas, conexiones de alimentación y puntos de descarga puede reingresar al flujo de material después de que se haya limpiado la extrusora. Considere las secciones de alimentación a extrusora y de extrusora a enfriamiento como parte de la misma ruta de cambio.
¿Qué características del extrusor facilitan los cambios frecuentes de fórmula?
Acceso al cañón tipo concha e inserciones en el revestimiento
El acceso es fundamental cuando una planta cambia de fórmulas con frecuencia. Un barril tipo concha ofrece una vía de inspección más directa que una estructura cerrada de difícil acceso. Los insertos de revestimiento también facilitan la identificación de las superficies de trabajo que requieren inspección y mantenimiento.
Antes de elegir un extrusora de recubrimiento en polvoPregunte cómo se abre el cilindro, qué áreas del tornillo y del revestimiento se pueden inspeccionar, qué componentes son extraíbles y cuánto espacio de mantenimiento se requiere alrededor de la máquina.
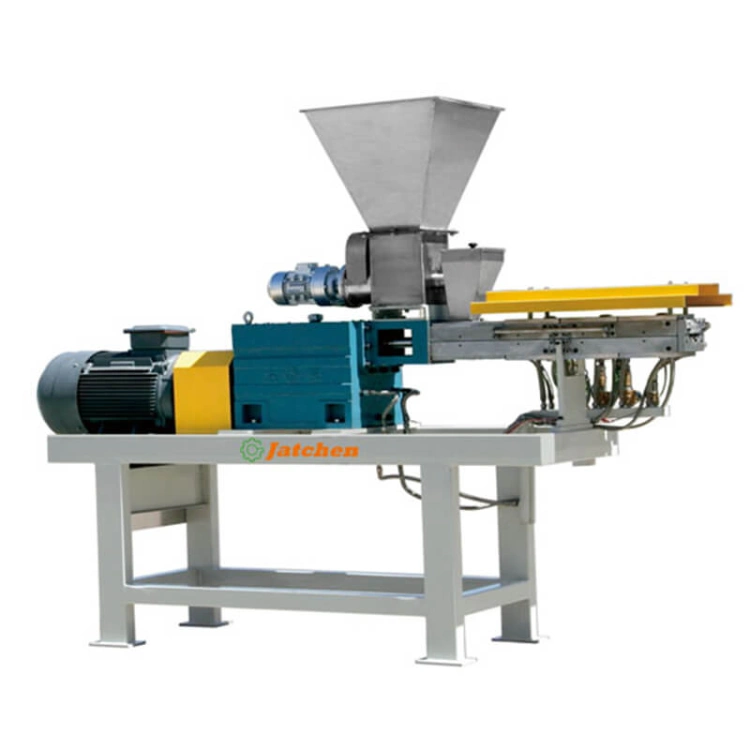
Diseño de tornillo de baja cizalladura y alimentación uniforme
La TSK utiliza un diseño de husillo de ranura profunda y baja cizalladura para la extrusión de recubrimientos en polvo. La alimentación uniforme y sin puentes del husillo contribuye a mantener un flujo de material más constante. Estas características facilitan el transporte, el amasado y la dispersión controlados, pero no deben considerarse como sustitutos de la limpieza durante el cambio de husillo.
Para un contexto de proceso más amplio, la guía existente sobre el proceso de extrusión de recubrimiento en polvo Explica cómo la extrusión de doble husillo se sitúa entre la premezcla y el enfriamiento.
El control PLC/HMI ayuda a separar la configuración de recetas.
El control PLC/HMI permite a los operadores almacenar y recuperar parámetros de proceso con mayor claridad. Durante un cambio de formato, confirme el nombre de la fórmula, el ajuste de alimentación, la velocidad del tornillo, las zonas de temperatura y la configuración de descarga antes de reiniciar. Un programa guardado es un punto de partida, no un sustituto de la verificación del estado actual del material y de la línea.
¿Cómo se verifica la próxima fórmula de recubrimiento en polvo?
Compruebe el primer material extruido antes de la producción a gran escala.
No envíe la primera muestra directamente al proceso completo de enfriamiento y molienda sin inspeccionarla. Verifique el color, la apariencia, la consistencia de la descarga y cualquier signo visible de arrastre de la fórmula anterior. Si el primer material no cumple con los requisitos de cambio, continúe con el proceso de limpieza y verificación antes de iniciar la producción normal.
Mantenga lista la ruta de enfriamiento para el material aprobado.
Una vez aceptada la primera salida, el extruido debe pasar a una etapa de enfriamiento compatible. Dependiendo del diseño de la línea, Jatchen proporciona una Cinturón de enfriamiento por agua y un correa de refrigeración por aire para la etapa de enfriamiento y trituración previa a la molienda.
Es importante mantener limpia la ruta de salida, ya que los residuos en una cinta de enfriamiento, un punto de transferencia de virutas, una trituradora o un tamiz pueden generar contaminación incluso cuando la extrusora de doble husillo se ha limpiado correctamente.
Utilice un registro de cambio para garantizar la repetibilidad.
Un registro práctico debe incluir la fórmula anterior, el inicio y el final de la limpieza, los puntos inspeccionados, los cambios de parámetros, la observación del primer resultado y la decisión de liberación. Esto facilita la comparación de los cambios de color repetidos y ayuda a distinguir los residuos del equipo de las variaciones en la configuración del proceso.
¿Qué errores de limpieza debes evitar?
No limpie únicamente la zona visible del troquel.
Una limpieza superficial alrededor del cabezal de la matriz puede dejar residuos en el alimentador, las ranuras del tornillo, los bordes del revestimiento, los puntos de acceso al cilindro o la conexión de descarga. Utilice una ruta fija y verifique cada punto de inspección en lugar de guiarse por lo que sea más fácil de ver.
No modifique varios parámetros sin un registro.
Si los operarios modifican simultáneamente la velocidad de alimentación, la velocidad del tornillo, la temperatura y los ajustes de descarga, la resolución de problemas posterior se dificulta. Registre qué componentes se limpiaron y cuáles se ajustaron. Esto es especialmente importante cuando la misma extrusora de polvo procesa varias fórmulas en un mismo turno.
No ignore el polvo y los residuos que se encuentren fuera del cañón.
El polvo suelto alrededor de los puntos de transferencia puede formar parte del siguiente lote si la limpieza y la recolección de polvo son deficientes. Revise el documento completo. Gama de equipos de recubrimiento en polvo Jatchen cuando el problema de contaminación se extiende más allá de la extrusora y afecta a las etapas de mezcla, enfriamiento, molienda o envasado.
¿Cómo planificar la limpieza del extrusor antes de comprarlo?
Analizar la fórmula y la frecuencia del cambio de color.
Indique al proveedor del equipo cuántas fórmulas se procesan en la línea, con qué frecuencia cambian los colores, qué residuos son difíciles de eliminar y qué piezas esperan inspeccionar los operarios. Estos detalles pueden afectar la disposición de los cilindros, la configuración del cabezal de extrusión, el acceso para el mantenimiento, la planificación de repuestos y el diseño general de la línea.
Deje suficiente espacio para el mantenimiento alrededor de la máquina.
La limpieza requiere espacio suficiente para inspeccionar la zona de alimentación, abrir las secciones accesibles del cilindro, revisar los tornillos y los revestimientos, acceder a la zona de descarga y retirar las piezas desmontadas de forma segura. Una línea completa de recubrimiento en polvo también necesita un acceso funcional alrededor de los equipos de refrigeración y molienda, en lugar de colocar las máquinas una junto a la otra.
Confirmar la capacitación, el servicio y el procedimiento de cambio.
Antes de la instalación, revise la secuencia de limpieza, los registros de operación, las piezas de repuesto y el plan de capacitación del operador. Jatchen's servicio de equipos se puede utilizar para discutir los requisitos de operación y mantenimiento, mientras que el página de contacto Puede utilizarse para proporcionar información sobre fórmulas, resultados, diseño y cambios para la revisión de un proyecto.
Conclusión
La limpieza de una extrusora de doble husillo entre fórmulas de recubrimiento en polvo se realiza mejor como un procedimiento completo de gestión de materiales. Vacíe el material anterior, inspeccione el alimentador y las áreas accesibles del cilindro, limpie los husillos, los revestimientos, el cabezal de extrusión y los puntos de transferencia, confirme la configuración correcta del PLC/HMI y apruebe la primera salida antes de continuar con la producción normal.
La extrusora de doble husillo TSK facilita esta rutina gracias a su acceso tipo concha, insertos de revestimiento, diseño de husillo de ranura profunda y baja cizalladura, alimentación antipunción, alimentación uniforme y control PLC/HMI. La clave reside en utilizar estas características del equipo dentro de una secuencia repetible de limpieza y verificación, en lugar de considerar una sola característica como sustituto del mantenimiento.
Preguntas frecuentes
¿Cómo limpio una extrusora de doble husillo entre el uso de diferentes fórmulas de recubrimiento en polvo?
Agotar el material anterior, detener el equipo según el procedimiento, inspeccionar y limpiar el alimentador, el acceso al cilindro, los tornillos, los revestimientos, el cabezal de extrusión, los puntos de descarga y transferencia, y luego verificar la primera salida de la nueva fórmula.
¿Una estructura autolimpiante elimina la necesidad de limpieza manual?
No. Una estructura autolimpiante puede facilitar el funcionamiento rutinario, pero las zonas accesibles aún necesitan inspección y limpieza durante los cambios de fórmula y color.
¿Por qué debería incluirse el comedero en la lista de verificación de limpieza?
El polvo puede formar puentes o permanecer alrededor de la entrada de alimentación, por lo que el alimentador forma parte de la misma ruta de material que los tornillos y el cilindro.
¿Deben cambiar los ajustes del extrusor con la fórmula?
Es posible que necesiten ajustes. Confirme el programa PLC/HMI correcto y verifique la alimentación, la velocidad del tornillo, las zonas de temperatura y la configuración de descarga para la nueva fórmula.
¿Qué preguntas debo hacer antes de comprar una extrusora de recubrimiento en polvo para cambios frecuentes?
Pregunte sobre el acceso al cilindro, la inspección del husillo y el revestimiento, la limpieza del cabezal de extrusión, el espacio de mantenimiento, el almacenamiento de parámetros, la capacitación, las piezas de repuesto y cómo se conecta la extrusora con los equipos de enfriamiento y molienda.


