

¿Cómo se ajusta la capacidad de la línea de producción de recubrimiento en polvo, desde la mezcla hasta la molienda?
¿Cómo se ajusta la capacidad de la línea de producción de recubrimiento en polvo, desde la mezcla hasta la molienda?
La velocidad de una línea de producción de recubrimiento en polvo depende directamente de la etapa que limita el flujo de material. Una mezcladora puede preparar un lote grande, pero una extrusora pequeña puede dejar la premezcla en espera. La extrusora puede funcionar de forma continua, pero una etapa de enfriamiento o molienda insuficiente puede generar un búfer aguas abajo. Por lo tanto, la capacidad debe ajustarse en toda la línea, en lugar de seleccionarla máquina por máquina.
La secuencia práctica es: pesaje de materia prima → mezcla → extrusión → enfriamiento y trituración → molienda y clasificación → tamizado → pesaje y envasado. Para dimensionar la línea, comience con la producción final requerida, calcule las horas de operación efectivas y luego compare la capacidad práctica de cada etapa.
Este enfoque es particularmente útil al comparar un Mezcladora automática de contenedores para recubrimiento en polvo con un extrusora de tornillo doble y el sistema de molienda posterior.
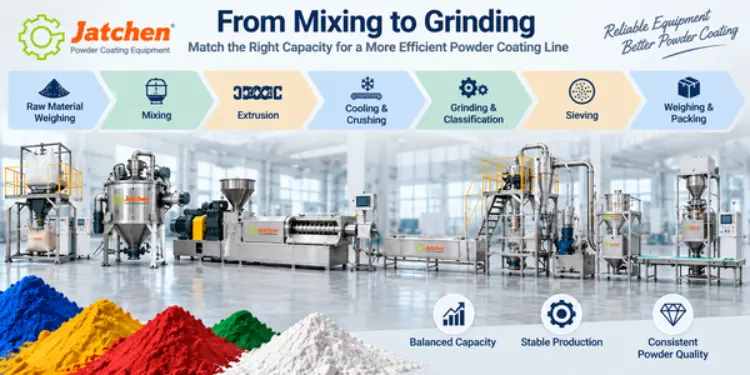
¿Cuánta capacidad de línea de recubrimiento en polvo necesita realmente?
Comience con la producción diaria y las horas de producción efectivas.
Utilice el objetivo diario de polvo terminado dividido por las horas efectivas de producción como primera línea de base para la planificación. Por ejemplo, 4 toneladas por día durante 8 horas efectivas dan como resultado un requerimiento inicial de aproximadamente 500 kg/h. Este es un valor de planificación, no un resultado de producción garantizado.
Las horas efectivas deben excluir el tiempo previsto para la limpieza, los cambios de fórmula, la inspección, las interrupciones del empaquetado y las pausas operativas normales. Si la línea cambia de color varias veces por turno, el requerimiento horario práctico debe evaluarse en función del período de producción más corto.
Separar la producción nominal de la producción práctica.
La página del producto puede indicar la capacidad de producción o el rendimiento por lotes, pero la producción real depende de la fórmula, la densidad aparente, las condiciones de alimentación, los ajustes de funcionamiento, las condiciones de refrigeración, el tamaño de partícula objetivo, la frecuencia de limpieza y la transferencia de material. Registre tanto el rango nominal del equipo como la producción práctica requerida tras las interrupciones rutinarias.
Incluir el tiempo de cambio en la planificación de capacidad.
Los cambios frecuentes de fórmula y color reducen el tiempo de producción continua. Los contenedores móviles, las rutas de limpieza accesibles y una distribución que permita la preparación y la limpieza sin interrumpir cada etapa pueden reducir el tiempo improductivo. Por lo tanto, la planificación de la capacidad debe incluir el ritmo de cambio, no solo el tamaño del motor o el rendimiento máximo en kg/h.
¿Cómo debe ajustarse la capacidad de la mezcladora al rendimiento de la extrusora?
Convertir la capacidad de lote de la mezcladora de contenedores en un ritmo horario.
Normalmente, se analiza una mezcladora de contenedores para recubrimiento en polvo según su capacidad de lote o tanque, mientras que los equipos de extrusión y molienda se comparan comúnmente según su rendimiento por hora. Convierta el proceso de lote antes de comparar las etapas.
Una fórmula de planificación útil es: producción práctica de la mezcladora = peso del lote × lotes completados por hora. El ciclo completo del lote debe incluir la carga, elevación, posicionamiento, mezclado, descarga, reemplazo del carro, inspección y el tiempo de limpieza correspondiente. No calcule la producción horaria basándose únicamente en el tiempo de mezclado de 3 a 5 minutos.
La serie Jatchen CM incluye CM300 de 150 kg por tanque, CM600 de 300 kg, CM1000 de 500 kg y CM2000 de 1000 kg. mezcladores de polvo en contenedores Utilizan control PLC y están diseñadas para la manipulación repetida de lotes.
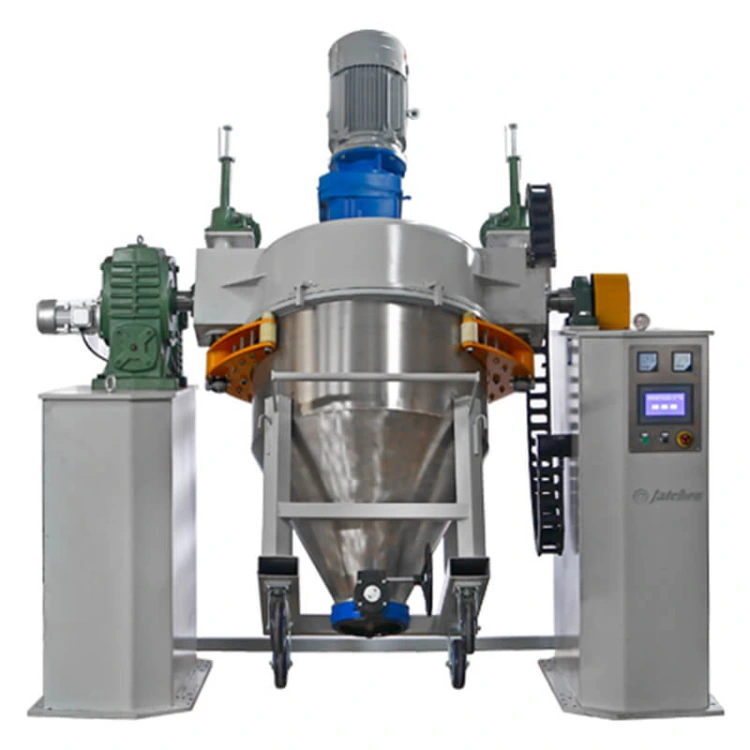
Evite la falta de material en la extrusora.
Si la mezcladora de recubrimiento en polvo no puede preparar y transferir el siguiente lote antes de que la extrusora necesite material, esta podría tener que esperar. La causa puede ser la capacidad de la mezcladora, pero también el pesaje, la carga, el movimiento del carro, la descarga o la limpieza. Mida el ciclo completo de premezclado antes de decidir que se necesita una mezcladora de mayor tamaño.
Evite el exceso de premezcla y el trabajo en proceso innecesario.
Una mezcladora sobredimensionada puede generar más material premezclado del que la extrusora puede procesar. Esto no aumenta la producción final si la extrusión sigue siendo la etapa limitante. Un sistema de almacenamiento intermedio adecuado debería compensar las pequeñas diferencias de tiempo sin que el material premezclado se convierta en material almacenado permanentemente.
La guía de alto rango de Jatchen sobre Cómo elegir la mezcladora de contenedores adecuada para recubrimiento en polvo Es una referencia interna útil para la selección del tamaño del lote y del mezclador de contenedores.
¿Cómo se combinan la capacidad de extrusión y la capacidad de refrigeración?
Compruebe simultáneamente el rendimiento de la extrusora y la estabilidad de la alimentación.
La extrusora de doble husillo se ubica entre la premezcla y el enfriamiento. Su rendimiento práctico depende no solo del modelo seleccionado, sino también de una alimentación estable y del estado del material que ingresa a los husillos. La alimentación con sistema anti-atascos, la alimentación uniforme, el diseño de husillo de ranura profunda y baja cizalladura, y el control multizona son factores importantes, ya que una alimentación inestable puede reducir la producción.
Para los fabricantes que pasan de la mezcla a la extrusión, el proceso de extrusión para recubrimiento en polvo es un paso útil para evaluar cómo la alimentación estable, la configuración del tornillo y el control del proceso afectan a la producción continua.
Asegúrese de que la cinta de enfriamiento pueda aceptar extrusión continua.
Tras la extrusión, el material caliente debe enfriarse, laminarse o cortarse en escamas, triturarse en virutas y transportarse para su molienda. Si el sistema de enfriamiento no puede procesar el material extraído, el flujo se ralentiza incluso cuando la mezcladora y la extrusora tienen el tamaño adecuado.
Una Cinturón de enfriamiento por agua se puede considerar cuando las condiciones de la línea y de los servicios públicos respaldan ese método de enfriamiento, mientras que un correa de refrigeración por aire Se puede considerar una disposición de planta y un sistema de refrigeración diferentes. El método de refrigeración debe adaptarse a la producción de la extrusora, las instalaciones de la planta, el espacio disponible y la siguiente etapa de molienda.
No utilice el valor máximo de kg/h como única regla de coincidencia.
Una línea de producción puede tener equipos con capacidades nominales aparentemente similares y aun así perder producción en puntos de transferencia, paradas de limpieza, inestabilidad en la alimentación o limitaciones de refrigeración. Por lo tanto, para igualar la capacidad, se debe comparar el flujo real de material en lugar de solo la cantidad máxima impresa por cada máquina.
¿Cómo deben ajustarse la molienda, la clasificación y el envasado a la línea de producción?
La capacidad de molienda debe seguir a la etapa de enfriamiento.
La trituradora debe procesar el material enfriado resultante sin generar un búfer creciente. Los sistemas de molienda Jatchen ACM cubren diferentes requisitos de producción, mientras que los sistemas ICM se utilizan cuando los requisitos de control del tamaño de partícula justifican dicha configuración. La clasificación, la separación ciclónica, el tamizado y la recolección de polvo fino deben incluirse en la evaluación de capacidad, en lugar de considerar únicamente el motor de molienda.
Verificar el control de polvo fino, partículas de gran tamaño y tamaño de partícula.
Un sistema de molienda puede parecer rápido en la entrada, pero aun así perder capacidad práctica si el exceso de polvo fino, el material de gran tamaño o las limitaciones de recolección interrumpen la ruta. Los objetivos de tamaño de partícula, como D50 y D90, deben considerarse junto con la salida. Los datos de clasificación también muestran la visibilidad de la búsqueda en torno a Control del tamaño del polvo en la molienda, lo que convierte a esto en un vínculo interno relevante para la etapa de molienda.
El embalaje debe ir a la par con el polvo de calidad.
La etapa final de pesaje y envasado debe poder recibir el polvo apto procedente del tamizador sin generar otra cola. El ritmo de envasado, la manipulación de las cajas, el tarado, el pesaje, la recogida de polvo y el movimiento del operario influyen en la cantidad de producto final que puede salir de la línea de producción.
¿Cómo se identifica el verdadero cuello de botella en la producción?
Construye una tabla de capacidad para cada etapa.
Cree una fila para mezcla, extrusión, enfriamiento, molienda, tamizado y empaquetado. Registre el modelo, la capacidad nominal, la capacidad práctica, el tamaño del lote (cuando corresponda), el tiempo de cambio y el límite de entrada de la siguiente etapa. El valor práctico más bajo es el primer cuello de botella que se debe investigar.
Por ejemplo, si la capacidad práctica de mezclado es de 800 kg/h, la de extrusión de 600 kg/h y la de molienda de 400 kg/h, aumentar la mezcladora de 800 a 1000 kg/h no incrementará la producción final de la línea. La molienda sigue siendo la etapa limitante.
Inspeccione los puntos de alimentación y transferencia.
A menudo se pierde capacidad entre las máquinas. Verifique la altura de salida, el tamaño de la tolva de recepción, la ruta del carro, el rango de elevación, el método de transferencia, la recolección de polvo, el acceso para la limpieza y la secuencia de control entre los equipos conectados. Una línea puede tener máquinas del tamaño adecuado y aun así tener un rendimiento deficiente si el material se acumula repetidamente entre ellas.
Verifique el espacio para plantas y los servicios públicos con anticipación.
Una línea completa de recubrimiento en polvo requiere suficiente altura de planta, acceso para mantenimiento y espacio de trabajo alrededor de la sección de molienda. Confirme la alimentación eléctrica, la circulación de agua de refrigeración (cuando corresponda), el espacio para la eliminación de polvo, las rutas de materia prima, las rutas de producto envasado y el acceso para mantenimiento antes de determinar la capacidad final del equipo.
¿Qué estrategia de adecuación de capacidades se ajusta mejor a su proyecto?
Para una nueva línea de producción de recubrimiento en polvo
Un nuevo proyecto puede dimensionar las operaciones de mezcla, extrusión, enfriamiento, molienda, tamizado, pesaje y envasado en torno a un objetivo de producción efectivo. Esto facilita la coordinación del ritmo de producción, el rendimiento por hora, la transferencia de materiales, la lógica PLC/HMI y el acceso para mantenimiento antes de que se definan las posiciones de los equipos.
Jatchen Soluciones para líneas de producción de recubrimiento en polvo Puede utilizarse para analizar el recorrido del equipo como un sistema conectado en lugar de como un conjunto de máquinas separadas.
Para una actualización de línea existente
Una planta existente debe identificar el cuello de botella actual antes de reemplazar el equipo. Una mezcladora, extrusora o trituradora de mayor capacidad no mejorará la producción final si la siguiente etapa sigue siendo más pequeña o si la distribución actual no permite una transferencia de material más rápida.
Para futuros cambios en la fórmula y la capacidad
Deje un margen de flexibilidad razonable para el crecimiento normal, los cambios de fórmula, la frecuencia de cambio de color, el acceso para la limpieza y los posibles requisitos de tamaño de partícula. El objetivo no es maximizar la capacidad ociosa del equipo, sino mantener un flujo estable evitando la falta de suministro o la acumulación repetida entre etapas.
Conclusión
Para optimizar la capacidad de la línea de producción de recubrimiento en polvo, es necesario optimizar todo el proceso, desde la mezcla hasta la molienda y el envasado. Comience con la producción diaria efectiva, incluya el tiempo de cambio de formato, convierta la capacidad de dosificación de la mezcladora en un ritmo horario práctico y compare ese resultado con la extrusión, el enfriamiento, la molienda, la clasificación, el tamizado y el envasado.
El plan de capacidad más eficaz es aquel que identifica dónde comienza la acumulación de material. Si la extrusora espera la premezcla, conviene analizar el ciclo de mezclado y transferencia. Si la premezcla espera la extrusión, aumentar la capacidad del mezclador podría no ser la solución. Si se acumulan virutas o polvo aguas abajo, el verdadero límite podría ser el enfriamiento o la molienda.
Los fabricantes pueden revisar el documento completo. Gama de equipos de recubrimiento en polvo Jatchen y usar Servicio de Jatchen o el página de contacto Proporcionar objetivos de producción, información sobre fórmulas, condiciones del taller y datos de los equipos existentes para la igualación de líneas.
Preguntas frecuentes
¿Cómo calculo la capacidad inicial de una línea de producción de recubrimiento en polvo?
Divida el objetivo diario de producción terminada entre las horas de producción efectivas y, a continuación, tenga en cuenta la limpieza, los cambios de fórmula, la inspección, el embalaje y las pausas normales de funcionamiento.
¿Deben tener la misma capacidad una mezcladora y una extrusora de recubrimiento en polvo?
Deben ajustarse a un ritmo de producción por lotes y un consumo horario adecuados. La mezcladora debe abastecer a la extrusora sin esperas repetidas, pero una capacidad excesiva de premezcla no aumenta automáticamente la producción final.
¿Cuál suele ser el primer cuello de botella en una línea de recubrimiento en polvo?
No existe una única etapa que siempre sea la primera. Compare el rendimiento práctico en las fases de mezcla, extrusión, enfriamiento, molienda, recolección, tamizado y envasado, y luego observe dónde se acumulan los equipos o el material.
¿Cómo afectan los mezcladores de polvo en contenedores a la capacidad de la línea de producción?
El tamaño del lote y el tiempo de ciclo completo determinan con qué frecuencia el material premezclado está disponible para la extrusora. Se deben incluir la carga, el izaje, la mezcla, la descarga, el reemplazo del carro y la limpieza.
¿Cuándo debo elegir refrigeración por agua o por aire?
Elija en función de la producción de la extrusora, las instalaciones de la planta, la distribución, la ruta de mantenimiento y las condiciones de refrigeración necesarias antes de la molienda.
¿Qué información debo proporcionar para la adecuación de la capacidad?
Proporcione la producción diaria objetivo, las horas de funcionamiento efectivas, los tipos de fórmulas, el tamaño del lote, la frecuencia de cambio, el equipo actual, las dimensiones del taller, los servicios públicos, el método de transferencia y el tamaño de partícula objetivo.


