

كيف يمكنك مطابقة طاقة خط إنتاج الطلاء بالمسحوق من الخلط إلى الطحن؟
كيف يمكنك مطابقة طاقة خط إنتاج الطلاء بالمسحوق من الخلط إلى الطحن؟
لا تتجاوز سرعة خط إنتاج الطلاء بالمسحوق سرعة المرحلة التي تحد من تدفق المواد. قد تُجهز الخلاطة كمية كبيرة، لكن قد يُبقي جهاز البثق الأصغر حجمًا المزيج الأولي في حالة انتظار. قد يعمل جهاز البثق بثبات، لكن قد تُسبب مرحلة التبريد أو الطحن غير الكافية تراكمًا في المراحل اللاحقة. لذا، يجب مطابقة السعة كخط إنتاج متكامل بدلًا من اختيارها لكل آلة على حدة.
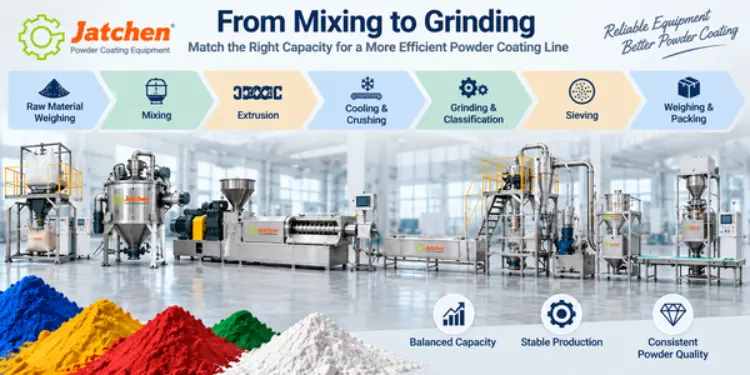
التسلسل العملي هو: وزن المواد الخام ← الخلط ← البثق ← التبريد والسحق ← الطحن والتصنيف ← الغربلة ← الوزن والتعبئة. لتحديد حجم خط الإنتاج، ابدأ بكمية المنتج النهائي المطلوبة، واحسب ساعات التشغيل الفعلية، ثم قارن الطاقة الإنتاجية الفعلية لكل مرحلة.
يُعد هذا النهج مفيدًا بشكل خاص عند مقارنة خلاط حاويات أوتوماتيكي لطلاء المسحوق مع مطردة المسمار المزدوج ونظام الطحن في المراحل اللاحقة.
ما هي سعة خط طلاء المسحوق التي تحتاجها فعلاً؟
ابدأ بالإنتاج اليومي وساعات الإنتاج الفعالة
استخدم هدف الإنتاج اليومي من المسحوق النهائي مقسومًا على ساعات الإنتاج الفعلية كأساس تخطيط أولي. على سبيل المثال، إنتاج 4 أطنان يوميًا على مدار 8 ساعات فعلية يعطي احتياجًا أوليًا يبلغ حوالي 500 كجم/ساعة. هذه قيمة تخطيطية وليست نتيجة إنتاج مضمونة.
ينبغي استبعاد الوقت المتوقع للتنظيف، وتغييرات التركيبة، والتفتيش، وانقطاعات التعبئة، وفترات التوقف التشغيلية العادية من ساعات العمل الفعلية. إذا تغير لون خط الإنتاج عدة مرات خلال الوردية الواحدة، فينبغي تقييم متطلبات الساعة العملية في ضوء فترة الإنتاج الأقصر.
افصل الناتج الاسمي عن الناتج العملي
قد تُشير صفحة المنتج إلى إنتاجية النموذج أو سعة الدفعة، لكن الإنتاج الفعلي يعتمد على التركيبة، والكثافة الظاهرية، وظروف التغذية، وإعدادات التشغيل، وظروف التبريد، وحجم الجسيمات المستهدف، وتواتر التنظيف، ونقل المواد. سجّل كلاً من نطاق المعدات الاسمي والإنتاجية العملية المطلوبة بعد الانقطاعات الروتينية.
أدرج وقت التغيير في تخطيط الطاقة الاستيعابية
يُقلل تغيير التركيبة واللون بشكل متكرر من وقت الإنتاج المتواصل. ويمكن تقليل الوقت الضائع من خلال استخدام حاويات متحركة، وتوفير مسارات تنظيف سهلة الوصول، وتصميم يسمح بإجراء عمليات التحضير والتنظيف دون إعاقة أي مرحلة. لذا، ينبغي أن يشمل تخطيط الطاقة الإنتاجية وتيرة تغيير المكونات، وليس فقط حجم المحرك أو الحد الأقصى للإنتاج بالكيلوغرام في الساعة.
كيف ينبغي أن تتناسب سعة الخلاط مع إنتاجية جهاز البثق؟
تحويل سعة دفعات خلاط الحاويات إلى إيقاع ساعي
تُناقش خلاطات الحاويات المستخدمة في طلاء المساحيق عادةً بناءً على سعة الدفعة أو سعة الخزان، بينما تُقارن معدات البثق والطحن عادةً بناءً على الإنتاجية بالساعة. حوّل عملية الدفعة قبل مقارنة المراحل.
تُعدّ الصيغة التالية مفيدةً لتخطيط الإنتاج: إنتاجية الخلاط العملية = وزن الدفعة × عدد الدفعات المكتملة في الساعة. يجب أن تشمل دورة الدفعة المكتملة التحميل، والرفع، والوضع، والخلط، والتفريغ، واستبدال العربة، والفحص، ووقت التنظيف اللازم. لا تحسب الإنتاجية بالساعة بناءً على وقت الخلط الذي يتراوح بين 3 و5 دقائق فقط.
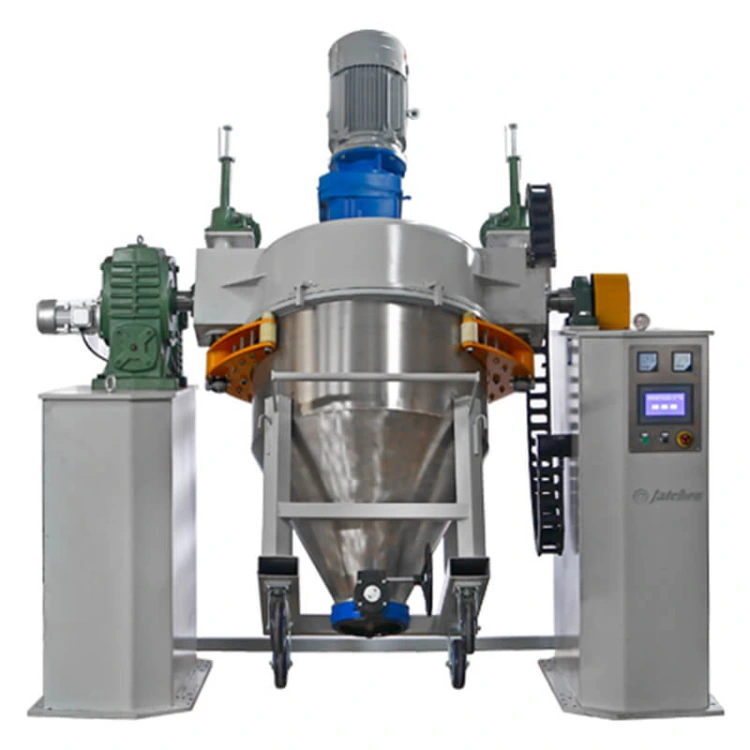
تتضمن سلسلة جاتشن CM طرازات CM300 بسعة 150 كجم لكل خزان، وCM600 بسعة 300 كجم، وCM1000 بسعة 500 كجم، وCM2000 بسعة 1000 كجم. خلاطات مسحوق معبأة في حاويات تستخدم هذه الأنظمة نظام التحكم PLC وهي مصممة للتعامل المتكرر مع الدفعات.
تجنب نقص المواد في جهاز البثق
إذا لم يتمكن خلاط الطلاء المسحوقي من تحضير ونقل الدفعة التالية قبل أن يحتاج جهاز البثق إلى المواد، فقد ينتظر جهاز البثق. قد يكون السبب هو سعة الخلاط، ولكن قد يكون أيضًا متعلقًا بالوزن، أو التحميل، أو حركة العربة، أو التفريغ، أو التنظيف. قِس دورة الخلط المسبق كاملةً قبل اتخاذ قرار بشأن الحاجة إلى خلاط أكبر.
تجنب الإفراط في استخدام الخلطات المسبقة والعمليات غير الضرورية الجارية
قد ينتج عن استخدام خلاط كبير الحجم كمية من المواد المخلوطة مسبقًا تفوق قدرة جهاز البثق على استهلاكها. وهذا لا يزيد من الإنتاج النهائي إذا بقيت عملية البثق هي المرحلة المحددة للسرعة. لذا، ينبغي أن يغطي خزان تخزين مناسب الفروقات الزمنية القصيرة دون تحويل المواد المخلوطة مسبقًا إلى مخزون دائم.
دليل جاتشن رفيع المستوى حول كيفية اختيار الخلاط المناسب لطلاء المساحيق يُعد مرجعًا داخليًا مفيدًا لاختيار حجم الدفعة وحاوية الخلاط.
كيف يتم التوفيق بين قدرة البثق وقدرة التبريد؟
تحقق من إنتاجية الطارد واستقرار التغذية معًا
يقع جهاز البثق ذو اللولب المزدوج بين مرحلتي الخلط المسبق والتبريد. وتعتمد إنتاجيته العملية ليس فقط على الطراز المُختار، بل أيضاً على استقرار التغذية وحالة المادة الداخلة إلى اللوالب. وتُعدّ التغذية اللولبية المضادة للجسور، والتغذية المنتظمة، وتصميم اللولب ذي الأخاديد العميقة والقص المنخفض، والتحكم متعدد المناطق، أموراً بالغة الأهمية، لأن التغذية غير المستقرة قد تُقلل من الإنتاجية العملية.
بالنسبة للمصنعين الذين ينتقلون من الخلط إلى البثق، فإن عملية بثق طلاء المسحوق هي خطوة تالية مفيدة لتقييم كيفية تأثير التغذية المستقرة وتكوين البرغي والتحكم في العملية على الإنتاج المستمر.
تأكد من أن حزام التبريد قادر على استيعاب عملية البثق المستمر
بعد عملية البثق، يجب تبريد المادة الساخنة، ثم تحويلها إلى صفائح أو رقائق، وسحقها إلى رقائق صغيرة، ونقلها إلى المطحنة. إذا لم يكن التبريد كافيًا لاستيعاب ناتج جهاز البثق، فإن تدفق المادة يتباطأ حتى مع اختيار الحجم المناسب للخلاط وجهاز البثق.
ألف حزام تبريد المياه يمكن النظر في استخدام طريقة التبريد هذه عندما تدعم ظروف الخط والمرافق هذه الطريقة، بينما حزام تبريد الهواء يمكن النظر في هذا الخيار لتصميم مختلف للمصنع ونظام تبريد مختلف. يجب أن تتناسب طريقة التبريد مع إنتاجية جهاز البثق، ومرافق المصنع، والمساحة المتاحة، ومرحلة الطحن التالية.
لا تستخدم الحد الأقصى للكيلوجرام/ساعة كقاعدة المطابقة الوحيدة.
قد يحتوي خط الإنتاج على معدات ذات قدرات اسمية متقاربة ظاهريًا، ومع ذلك قد يفقد الإنتاج عند نقاط النقل، أو عند توقفات التنظيف، أو بسبب عدم استقرار التغذية، أو قيود التبريد. لذا، ينبغي أن تقارن عملية مطابقة القدرات تدفق المواد الفعلي بدلاً من الاعتماد فقط على أكبر رقم مطبوع لكل آلة.
كيف ينبغي أن تتطابق عمليات الطحن والتصنيف والتعبئة مع خط الإنتاج؟
يجب أن تتبع قدرة الطحن مرحلة التبريد
ينبغي أن تعالج المطحنة رقائق الخشب المبردة دون تكوين طبقة عازلة متزايدة. تغطي أنظمة الطحن Jatchen ACM متطلبات إنتاجية مختلفة، بينما تُستخدم أنظمة ICM عندما تبرر متطلبات التحكم في حجم الجسيمات هذا التكوين. يجب أن يشمل تقييم القدرة الإنتاجية التصنيف، والفصل الإعصاري، والغربلة، وجمع المساحيق الدقيقة، بدلاً من الاقتصار على حساب محرك الطحن فقط.
تحقق من المسحوق الناعم، والمسحوق كبير الحجم، والتحكم في حجم الجسيمات
قد يبدو نظام الطحن سريعًا عند المدخل، ولكنه يفقد كفاءته العملية إذا أعاق مساره وجود كميات كبيرة من المسحوق الناعم جدًا، أو مواد كبيرة الحجم، أو قيود في التجميع. ينبغي مراعاة أهداف حجم الجسيمات، مثل D50 وD90، إلى جانب المخرجات. كما تُظهر بيانات التصنيف مدى سهولة البحث في المنطقة المحيطة. التحكم في حجم المسحوق أثناء الطحنمما يجعل هذا رابطًا داخليًا ذا صلة بمرحلة الطحن.
يجب أن تتماشى عملية التعبئة مع المساحيق المؤهلة
يجب أن تكون مرحلة الوزن والتعبئة النهائية قادرة على استقبال المسحوق المُطابق للمواصفات من المنخل دون إحداث ازدحام إضافي. يؤثر كل من إيقاع التعبئة، ومناولة الكراتين، وتصفير الأوزان، والوزن، وجمع الغبار، وحركة المشغلين على المنتج النهائي الذي يمكن إخراجه من خط الإنتاج.
كيف يمكنك تحديد نقطة الاختناق الحقيقية في الإنتاج؟
قم بإنشاء جدول سعة لكل مرحلة
أنشئ صفًا واحدًا لكل من عمليات الخلط، والبثق، والتبريد، والطحن، والغربلة، والتعبئة. سجّل النموذج، والسعة الاسمية، والسعة العملية، وحجم الدفعة عند الاقتضاء، ووقت التغيير، وحدود إدخال المرحلة التالية. تُعدّ أقل قيمة عملية هي أول نقطة اختناق يجب التحقق منها.
على سبيل المثال، إذا كانت سعة الخلط العملية 800 كجم/ساعة، وسعة البثق 600 كجم/ساعة، وسعة الطحن 400 كجم/ساعة، فإن زيادة سعة الخلاط من 800 إلى 1000 كجم/ساعة لن ترفع إنتاجية الخط النهائية. وستبقى عملية الطحن هي المرحلة المحددة.
فحص نقاط التغذية والنقل
غالباً ما تُفقد الطاقة الإنتاجية بين الآلات. لذا، تحقق من ارتفاع المخرج، وحجم قادوس الاستلام، ومسار العربة، ومدى الرفع، وطريقة النقل، ونظام تجميع الغبار، وسهولة الوصول للتنظيف، وتسلسل التحكم بين المعدات المتصلة. قد تحتوي خطوط الإنتاج على آلات ذات أحجام مناسبة، ومع ذلك يظل أداؤها ضعيفاً إذا تراكمت المواد بينها بشكل متكرر.
تحقق من مساحة المصنع والمرافق في وقت مبكر
يتطلب خط طلاء المساحيق المتكامل ارتفاعًا كافيًا للمصنع، وسهولة الوصول للصيانة، ومساحة عمل واسعة حول قسم الطحن. تأكد من توفر الطاقة، ودوران مياه التبريد عند الحاجة، ومساحة إزالة الغبار، ومسارات المواد الخام، ومسارات المنتج المعبأ، وسهولة الوصول للصيانة قبل تحديد سعة المعدات النهائية.
ما هي استراتيجية مطابقة القدرات التي تناسب مشروعك؟
لخط إنتاج جديد للطلاء بالمسحوق
يمكن للمشروع الجديد تحديد حجم عمليات الخلط، والبثق، والتبريد، والطحن، والغربلة، والوزن، والتعبئة والتغليف بناءً على هدف إنتاجي واحد فعال. وهذا يُسهّل تنسيق وتيرة الإنتاج، والإنتاجية بالساعة، ونقل المواد، ومنطق PLC/HMI، وإمكانية الوصول للصيانة قبل تثبيت مواقع المعدات.
جاتشن حلول خطوط إنتاج الطلاء بالمسحوق يمكن استخدامها لمراجعة مسار المعدات كنظام متصل بدلاً من مجموعة من الآلات المنفصلة.
لترقية الخط الحالي
ينبغي على المصنع القائم تحديد نقطة الاختناق الحالية قبل استبدال المعدات. لن يؤدي استخدام خلاط أو طارد أو مطحنة ذات إنتاجية أعلى إلى تحسين الإنتاج النهائي إذا ظلت المرحلة التالية أصغر حجماً أو إذا كان التصميم الحالي لا يدعم نقل المواد بشكل أسرع.
للتغييرات المستقبلية في الصيغة والقدرة الإنتاجية
يُراعى توفير مرونة معقولة للنمو الطبيعي، وتغييرات التركيبة، وتكرار تغيير اللون، وسهولة التنظيف، ومتطلبات حجم الجسيمات المحتملة. الهدف ليس استغلال كامل سعة المعدات غير المستخدمة، بل الحفاظ على تدفق ثابت مع تجنب انقطاع التغذية المتكرر أو تراكمها بين المراحل.
استنتاج
تتطلب مطابقة طاقة خط إنتاج الطلاء بالمسحوق مطابقة المسار الكامل من الخلط إلى الطحن والتعبئة. ابدأ بالإنتاج اليومي الفعال، مع مراعاة وقت التغيير، وحوّل طاقة دفعة الخلاط إلى وتيرة عملية بالساعة، وقارن هذه النتيجة بعمليات البثق والتبريد والطحن والتصنيف والغربلة والتعبئة.
أفضل خطة لزيادة الطاقة الإنتاجية هي تلك التي تحدد نقطة بدء انتظار المواد. إذا كان جهاز البثق ينتظر الخلط المسبق، فيجب فحص دورة الخلط والنقل. أما إذا كان الخلط المسبق ينتظر عملية البثق، فقد لا تُجدي زيادة سعة الخلاط نفعًا. وإذا تراكمت الرقائق أو المسحوق في المراحل اللاحقة، فقد يكون التبريد أو الطحن هو العامل المحدد الحقيقي.
بإمكان المصنّعين مراجعة التفاصيل الكاملة مجموعة معدات طلاء المساحيق من جاتشن واستخدام خدمة المطبخ أو صفحة الاتصال لتوفير أهداف الإنتاج، ومعلومات الصيغة، وظروف ورشة العمل، وبيانات المعدات الموجودة لمطابقة الخطوط.
أسئلة متكررة
كيف يمكنني حساب الطاقة الإنتاجية الأولية لخط إنتاج طلاء المساحيق؟
قسّم هدف الإنتاج النهائي اليومي على ساعات الإنتاج الفعلية، ثم احسب التنظيف وتغييرات التركيبة والفحص والتعبئة وفترات التوقف التشغيلية العادية.
هل يجب أن يكون لخلاط طلاء المساحيق وجهاز البثق نفس السعة؟
ينبغي أن تتناسب هذه العوامل مع وتيرة الإنتاج العملية واستهلاك الطاقة بالساعة. يجب أن يزود الخلاط جهاز البثق بالمواد دون انتظار متكرر، ولكن زيادة سعة الخلط المسبق لا تؤدي بالضرورة إلى زيادة الإنتاج النهائي.
ما هي عادةً أول عقبة في خط إنتاج الطلاء بالمسحوق؟
لا توجد مرحلة واحدة تكون دائماً في المقدمة. قارن الإنتاج العملي في مراحل الخلط، والبثق، والتبريد، والطحن، والتجميع، والغربلة، والتعبئة، ثم ابحث عن المواضع التي تتوقف فيها المعدات أو تتراكم فيها المواد.
كيف تؤثر خلاطات المساحيق المعبأة في حاويات على طاقة خط الإنتاج؟
يُحدد حجم الدفعة ومدة الدورة الكاملة عدد مرات توفر المواد المخلوطة مسبقًا لجهاز البثق. ويجب تضمين عمليات التحميل والرفع والخلط والتفريغ واستبدال العربة والتنظيف.
متى يجب عليّ اختيار التبريد المائي أم التبريد الهوائي؟
اختر وفقًا لمخرجات جهاز البثق، ومرافق المصنع، والتصميم، ومسار الصيانة، وظروف التبريد المطلوبة قبل الطحن.
ما المعلومات التي يجب عليّ تقديمها لمطابقة القدرات؟
حدد الإنتاج اليومي المستهدف، وساعات التشغيل الفعالة، وأنواع الصيغ، وحجم الدفعة، وتكرار التغيير، والمعدات الحالية، وأبعاد ورشة العمل، والمرافق، وطريقة النقل، وحجم الجسيمات المستهدف.


