

粉体塗装生産ラインの混合から粉砕までの能力をどのように調整すればよいでしょうか?
粉体塗装生産ラインの混合から粉砕までの能力をどのように調整すればよいでしょうか?
粉体塗装生産ラインの速度は、材料の流れを制限する工程の速度に左右されます。ミキサーは大量の原料を準備できますが、押出機が小型だとプレミックスが滞留してしまう可能性があります。押出機は安定して稼働していても、冷却工程や粉砕工程の容量不足が下流工程でのバッファを生み出すこともあります。したがって、生産能力は機械ごとに選択するのではなく、生産ライン全体として整合させる必要があります。
実際の工程は、原料計量→混合→押出成形→冷却・粉砕→粉砕・分級→ふるい分け→計量・梱包となります。生産ラインの規模を決定するには、まず必要な最終製品の生産量から始め、有効稼働時間を計算し、各工程の実際の処理能力を比較します。
このアプローチは、比較する際に特に役立ちます。 粉体塗装用自動容器ミキサー と共に ツインネジ押出機 そして下流側の粉砕システム。
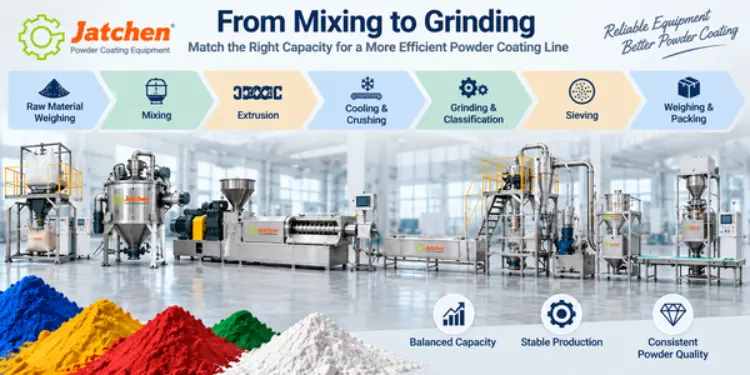
実際に必要な粉体塗装ラインの生産能力はどれくらいですか?
日々の生産量と有効生産時間から始めましょう。
最初の計画基準値として、1日あたりの完成粉末目標生産量を有効生産時間で割った値を使用します。例えば、1日あたり4トンを8時間の有効生産時間で生産する場合、初期必要量は約500kg/時となります。これはあくまで計画値であり、保証された生産結果ではありません。
実効稼働時間には、清掃、配合変更、検査、梱包の中断、および通常の操業停止にかかる時間は含めないものとする。1シフト中に生産ラインの色が複数回変わる場合は、実際の稼働時間を短縮した生産時間枠と比較して評価する必要がある。
名目上の生産量と実際の生産量を分離する
製品ページにはモデルの出力やバッチ容量が記載されている場合がありますが、実際の生産量は配合、嵩密度、供給条件、運転設定、冷却条件、目標粒径、洗浄頻度、および材料移送によって異なります。機器の公称範囲と、定期的な中断後に必要となる実際の出力の両方を記録してください。
能力計画に切り替え時間を含める
配合や色の変更が頻繁に行われると、連続生産時間が短縮されます。可動式の容器、アクセスしやすい清掃経路、そして各工程を妨げることなく準備と清掃を行えるレイアウトは、ロス時間を削減するのに役立ちます。したがって、生産能力計画には、モーターのサイズや最大生産量(kg/h)だけでなく、切り替えのリズムも考慮に入れるべきです。
ミキサーの容量は押出機の処理能力にどのように適合させるべきか?
コンテナミキサーのバッチ処理能力を時間単位のリズムに変換する
粉体塗装用容器ミキサーは通常、バッチ容量またはタンク容量で議論されますが、押出成形装置や粉砕装置は一般的に時間当たりの処理量で比較されます。各工程を比較する前に、バッチ処理を変換してください。
有用な計画式は、ミキサーの実用生産量=バッチ重量×1時間あたりの完了バッチ数です。完了バッチサイクルには、投入、持ち上げ、位置決め、混合、排出、台車の交換、検査、および関連する清掃時間を含める必要があります。3~5分の混合時間だけで時間当たりの生産量を計算しないでください。
Jatchen CMシリーズには、タンク1基あたり150kgのCM300、300kgのCM600、500kgのCM1000、1,000kgのCM2000が含まれます。 容器入り粉体ミキサー PLC制御を使用し、繰り返しバッチ処理を行うように設計されています。
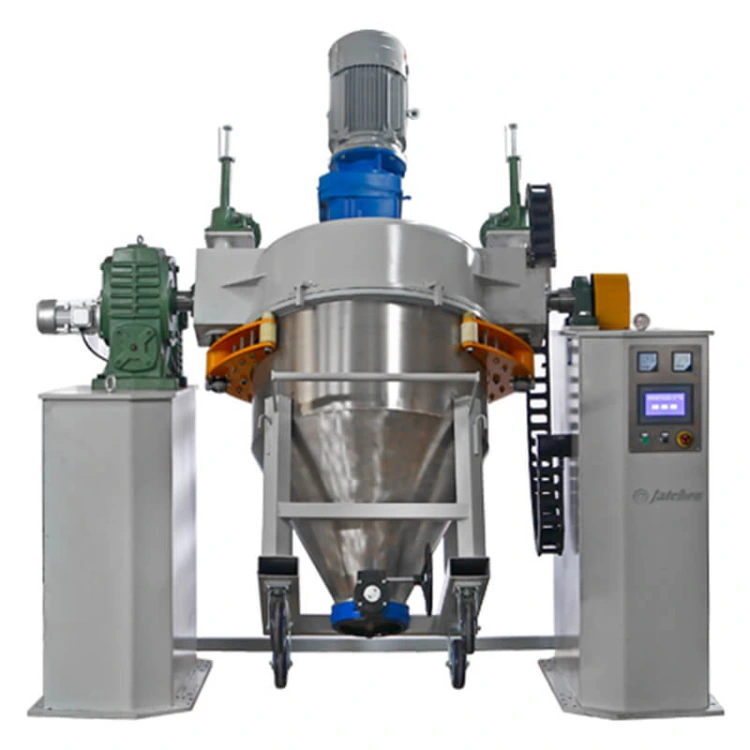
押出機での材料不足を回避する
粉体塗装用ミキサーが押出機が材料を必要とする前に次のバッチを準備して移送できない場合、押出機は待機状態になる可能性があります。原因はミキサーの容量不足である場合もありますが、計量、充填、台車の移動、排出、洗浄なども考えられます。より大型のミキサーが必要だと判断する前に、プレミキシングの全工程を測定してください。
過剰なプレミックスと不必要な仕掛品を避ける
大型ミキサーを使用すると、押出機が消費できる量よりも多くのプレミックス材料を生成できます。しかし、押出工程が依然として律速段階である場合、これは最終製品の生産量増加にはつながりません。適切なバッファを設けることで、プレミックス材料を永久的に保管することなく、わずかな時間差を吸収できます。
ヤッチェンの高位ガイド 粉体塗装に適した容器ミキサーの選び方 バッチサイズや容器ミキサーの選定に関する有用な内部参考資料となる。
押出成形能力と冷却能力をどのように組み合わせれば良いのでしょうか?
押出機のスループットと供給安定性を同時に確認する
二軸押出機は、予備混合と冷却の中間に位置する装置です。その実用処理量は、選択した機種だけでなく、安定した供給とスクリューに供給される材料の状態にも左右されます。不安定な供給は実用生産量を低下させる可能性があるため、ブリッジ防止スクリュー供給、均一な供給、深溝低せん断スクリュー設計、および多ゾーン制御が重要となります。
混合から押出成形へと移行するメーカーにとって、粉体塗装押出成形プロセスは、安定した供給、スクリュー構成、およびプロセス制御が連続生産にどのような影響を与えるかを評価する上で有用な次のステップとなる。
冷却ベルトが連続押出成形に対応できることを確認してください。
押出成形後、高温の材料は冷却され、シート状またはフレーク状に加工され、チップ状に粉砕されて、研削工程へと移送される必要がある。冷却工程が押出機の出力に対応できない場合、ミキサーと押出機のサイズが適切であっても、材料の流れが遅くなる。
A すいれいたい ラインとユーティリティ条件がその冷却方法をサポートしている場合は検討できますが、 空冷ベルト 異なる工場レイアウトや冷却方式を検討することも可能です。冷却方法は、押出機の生産量、工場設備、スペース、および次の粉砕工程に合わせて決定する必要があります。
最大kg/hを唯一のマッチングルールとして使用しないでください
生産ラインには、一見すると公称処理能力が似ている機器があっても、移送ポイント、洗浄停止、供給の不安定性、冷却の制限などで生産量が減少する可能性があります。したがって、処理能力のマッチングにおいては、各機械に印字されている最大容量値だけでなく、実際の材料の流れを比較する必要があります。
粉砕、分級、梱包は、どのように生産ラインに適合させるべきか?
粉砕能力は冷却段階に従う必要がある
グラインダーは、冷却されたチップ出力をバッファを増大させることなく処理する必要があります。Jatchen社のACMグラインダーシステムはさまざまな生産要件に対応していますが、ICMシステムは粒度制御要件が求められる場合に使用されます。容量評価においては、グラインダーモーターだけでなく、分級、サイクロン分離、ふるい分け、微粉末回収なども考慮する必要があります。
微粉末、粗粒、および粒度管理を確認してください。
粉砕システムは入口では高速に見えるかもしれませんが、過剰な微粉末、過大な材料、または収集制限によって経路が妨げられると、実際の処理能力が低下します。D50やD90などの粒度目標は、出力と併せて考慮する必要があります。ランキングデータは、検索可視性も示しています。 粉砕時の粉体サイズ制御これは、研削工程にとって重要な内部リンクとなる。
包装は、品質基準を満たした粉末と同等の水準でなければならない
最終計量・梱包工程では、ふるいから良質な粉末を排出しても、新たな待ち行列が発生しないようにする必要があります。梱包のリズム、カートンの取り扱い、風袋引き、計量、集塵、作業員の動きなど、すべてがラインから出荷される最終製品の品質に影響を与えます。
真の生産ボトルネックをどのように見つけるか?
各段階ごとにキャパシティテーブルを作成する
混合、押出、冷却、粉砕、ふるい分け、包装の各工程ごとに1行を作成します。モデル、公称容量、実効容量、該当する場合はバッチサイズ、切り替え時間、および次の工程の入力制限を記録します。最も低い実効値が、最初に調査すべきボトルネックです。
例えば、実際の混合能力が800kg/h、押出能力が600kg/h、粉砕能力が400kg/hの場合、ミキサーの能力を800kg/hから1,000kg/hに増やしても、最終的な生産量は増加しません。粉砕工程が依然としてボトルネックとなるためです。
給餌・移送ポイントを点検する
機械間の処理能力はしばしば低下します。排出口の高さ、受入ホッパーのサイズ、トロリーの経路、昇降範囲、搬送方法、集塵設備、清掃アクセス、および接続機器間の制御シーケンスを確認してください。機械のサイズが適切であっても、材料が機械間で繰り返し待機状態になると、ラインのパフォーマンスは低下します。
工場スペースと設備を早めに確認しましょう
粉体塗装ライン全体を構築するには、十分な高さ、メンテナンスのためのアクセス、および研削セクション周辺の作業スペースが必要です。設備容量を最終決定する前に、電源、必要に応じて冷却水循環、集塵スペース、原材料経路、包装済み製品経路、およびメンテナンスのためのアクセスを確認してください。
あなたのプロジェクトに最適なキャパシティマッチング戦略はどれですか?
新しい粉体塗装生産ライン向け
新しいプロジェクトでは、混合、押出成形、冷却、粉砕、ふるい分け、計量、包装といった工程を、一つの有効な生産目標に合わせて規模設定できます。これにより、設備の設置場所が確定する前に、バッチ処理のリズム、時間当たりの生産量、材料の移送、PLC/HMIロジック、メンテナンスアクセスなどを容易に調整できます。
ジャッチェンの 粉体塗装生産ラインソリューション 機器の経路を、個別の機械の集合体としてではなく、接続されたシステムとして見直すために使用できる。
既存回線のアップグレードの場合
既存の工場では、設備を交換する前に現在のボトルネックを特定する必要があります。次の工程が小規模なままであったり、既存のレイアウトが高速な材料搬送に対応できない場合、より高出力のミキサー、押出機、または粉砕機を導入しても最終生産量は向上しません。
今後の配合および生産能力の変更について
通常の成長、配合変更、色変更頻度、清掃のしやすさ、および粒子サイズに関する要件に対応できるよう、十分な柔軟性を持たせてください。目的は、未使用の機器容量を最大化することではなく、各段階間での供給不足や蓄積を繰り返さずに、安定した流れを維持することです。
結論
粉体塗装生産ラインの生産能力を合わせるということは、混合から粉砕、梱包までの全工程を合わせることを意味します。まず、有効な1日あたりの生産量を算出し、切り替え時間を含め、ミキサーのバッチ処理能力を実用的な時間単位の生産量に換算し、その結果を押出成形、冷却、粉砕、分級、ふるい分け、梱包の各工程と比較します。
最も効果的な生産能力計画とは、材料がどこで待機状態になるかを特定する計画です。押出機がプレミックスを待っている場合は、混合および搬送サイクルを調査してください。プレミックスが押出機を待っている場合は、ミキサーの能力を増強しても効果がない可能性があります。チップや粉末が下流に蓄積する場合は、冷却または粉砕が真のボトルネックとなっている可能性があります。
製造業者は全文を確認できます Jatchenの粉体塗装装置シリーズ そして使用する ヤッチェンサービス または 連絡先ページ 生産目標、配合情報、作業場の状況、既存設備データを提供し、生産ラインのマッチングを行う。
FAQについて
粉体塗装生産ラインの初期生産能力はどのように計算すればよいですか?
1日の完成品生産目標を有効生産時間で割り、清掃、配合変更、検査、梱包、および通常の操業停止時間を考慮に入れる。
粉体塗装用ミキサーと押出機は同じ容量であるべきでしょうか?
それらは、実用的なバッチ処理のリズムと時間当たりの消費量に見合ったものでなければならない。ミキサーは繰り返し待機することなく押出機に供給する必要があるが、過剰なプレミックス容量は必ずしも最終製品の生産量を増加させるわけではない。
粉体塗装ラインにおける最初のボトルネックは通常何でしょうか?
常に最初に行われる工程は一つではありません。混合、押出、冷却、粉砕、回収、ふるい分け、包装の各工程における実際の生産量を比較し、機器が待機している箇所や材料が滞留している箇所を探してください。
コンテナ式粉体ミキサーは生産ラインの能力にどのような影響を与えるのか?
バッチサイズと全サイクル時間によって、プレミックスされた材料が押出機に供給される頻度が決まります。投入、持ち上げ、混合、排出、台車の交換、洗浄といった工程すべてを含める必要があります。
水冷式と空冷式、どちらを選ぶべきでしょうか?
押出機の生産量、工場設備、レイアウト、メンテナンス経路、および粉砕前に必要な冷却条件に応じて選択してください。
キャパシティマッチングのためにどのような情報を提供すればよいですか?
目標日産量、有効稼働時間、配合の種類、バッチサイズ、切り替え頻度、現在の設備、作業場の寸法、ユーティリティ、移送方法、および目標粒子サイズを提示してください。


