

Como adequar a capacidade de uma linha de produção de pintura a pó, desde a mistura até a moagem?
Como adequar a capacidade de uma linha de produção de pintura a pó, desde a mistura até a moagem?
Uma linha de produção de pintura a pó só é tão rápida quanto a etapa que limita o fluxo de material. Um misturador pode preparar um lote grande, mas uma extrusora menor pode deixar a pré-mistura parada. A extrusora pode funcionar de forma constante, mas uma etapa de resfriamento ou moagem subdimensionada pode criar um excesso de material a jusante. Portanto, a capacidade deve ser dimensionada para toda a linha, em vez de ser selecionada máquina por máquina.
A sequência prática é: pesagem da matéria-prima → mistura → extrusão → resfriamento e trituração → moagem e classificação → peneiramento → pesagem e embalagem. Para dimensionar a linha, comece com a produção final desejada, calcule as horas de operação efetivas e, em seguida, compare a capacidade prática de cada etapa.
Essa abordagem é particularmente útil ao comparar um Misturador automático de recipientes para revestimento em pó com um extrudor de tornozelo gêmeo e o sistema de moagem subsequente.
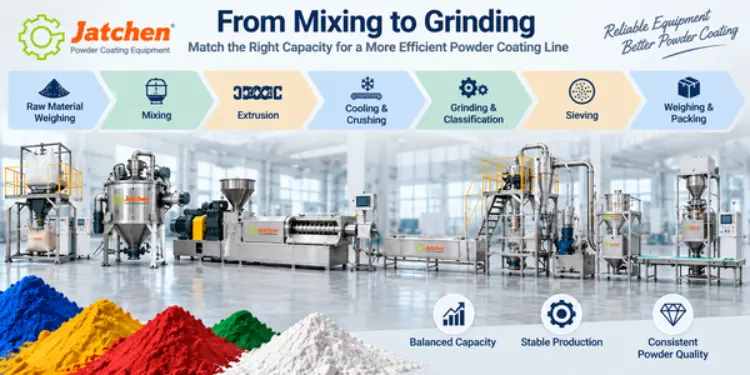
De quanta capacidade de linha de pintura a pó você realmente precisa?
Comece com a produção diária e as horas de produção efetivas.
Utilize a meta diária de pó acabado dividida pelas horas efetivas de produção como a primeira base de planejamento. Por exemplo, 4 toneladas por dia em 8 horas efetivas resulta em uma necessidade inicial de cerca de 500 kg/h. Este é um valor de planejamento, e não um resultado de produção garantido.
As horas efetivas devem excluir o tempo previsto para limpeza, trocas de fórmula, inspeção, interrupções de embalagem e pausas normais de operação. Se a linha de produção trocar de cor várias vezes por turno, a necessidade prática de horas deve ser avaliada considerando a janela de produção mais curta.
Separe o rendimento nominal do rendimento prático.
A página de um produto pode indicar a produção ou a capacidade do lote, mas a produção real depende da fórmula, da densidade aparente, das condições de alimentação, das configurações operacionais, das condições de resfriamento, do tamanho de partícula desejado, da frequência de limpeza e da transferência de material. Registre tanto a faixa nominal do equipamento quanto a produção prática necessária após interrupções de rotina.
Incluir o tempo de transição no planejamento de capacidade
Trocas frequentes de fórmula e cor reduzem o tempo de produção contínua. Recipientes móveis, rotas de limpeza acessíveis e um layout que permita a preparação e a limpeza sem bloquear todas as etapas podem reduzir o tempo perdido. O planejamento da capacidade deve, portanto, incluir o ritmo de troca de ferramentas, e não apenas o tamanho do motor ou a capacidade máxima em kg/h.
Como a capacidade do misturador deve ser compatível com a capacidade de produção da extrusora?
Converter a capacidade de lote do misturador de contêineres em um ritmo horário
Normalmente, um misturador de contêineres para revestimento em pó é discutido em termos de capacidade de lote ou tanque, enquanto equipamentos de extrusão e moagem são comumente comparados pela capacidade de produção horária. Converta o processo de lote antes de comparar as etapas.
Uma fórmula útil para o planejamento é: produção prática da misturadora = peso da mistura × misturas concluídas por hora. O ciclo completo da mistura deve incluir carregamento, elevação, posicionamento, mistura, descarga, substituição do carrinho, inspeção e o tempo de limpeza necessário. Não calcule a produção horária apenas com base no tempo de mistura de 3 a 5 minutos.
A série Jatchen CM inclui os modelos CM300 (150 kg por tanque), CM600 (300 kg), CM1000 (500 kg) e CM2000 (1.000 kg). misturadores de pó em recipientes Utilizam controle PLC e são projetadas para processamento repetido de lotes.
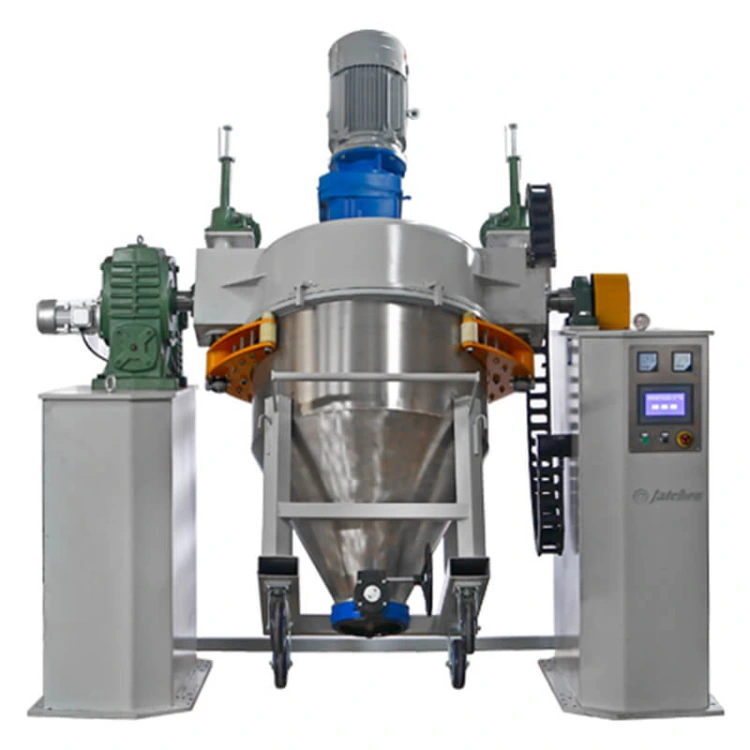
Evite a falta de material na extrusora.
Se o misturador de revestimento em pó não conseguir preparar e transferir o próximo lote antes que a extrusora precise de material, a extrusora poderá ficar ociosa. A causa pode ser a capacidade do misturador, mas também pode ser a pesagem, o carregamento, o movimento do carrinho, a descarga ou a limpeza. Meça todo o ciclo de pré-mistura antes de decidir que um misturador maior é necessário.
Evite excesso de pré-mistura e trabalho em andamento desnecessário.
Um misturador superdimensionado pode gerar mais material pré-misturado do que a extrusora consegue consumir. Isso não aumenta a produção final se a extrusão continuar sendo a etapa limitante. Um buffer adequado deve compensar pequenas diferenças de tempo sem transformar o material pré-misturado em estoque permanente.
O guia de alto nível de Jatchen sobre Como escolher o misturador de recipiente certo para pintura a pó É uma referência interna útil para a seleção do tamanho do lote e do misturador de recipientes.
Como equilibrar a capacidade de extrusão e de resfriamento?
Verifique em conjunto a vazão da extrusora e a estabilidade da alimentação.
A extrusora de dupla rosca situa-se entre a pré-mistura e o resfriamento. Sua capacidade de produção prática depende não apenas do modelo selecionado, mas também da alimentação estável e das condições do material que entra nas roscas. Alimentação por rosca anti-ponte, alimentação uniforme, projeto de rosca de baixo cisalhamento com ranhuras profundas e controle multizona são relevantes, pois a alimentação instável pode reduzir a produção prática.
Para fabricantes que estão migrando da mistura para a extrusão, o processo de extrusão de revestimento em pó é um próximo passo útil para avaliar como a alimentação estável, a configuração da rosca e o controle do processo afetam a produção contínua.
Certifique-se de que a esteira de resfriamento suporte extrudado contínuo.
Após a extrusão, o material quente deve ser resfriado, laminado ou em flocos, triturado em lascas e transferido para a moagem. Se o sistema de resfriamento não for capaz de absorver a produção da extrusora, o fluxo de material diminui mesmo quando o misturador e a extrusora têm as dimensões corretas.
A cinto de refrigeração de água Pode ser considerado quando as condições da linha e da rede elétrica suportam esse método de resfriamento, enquanto um correia de resfriamento a ar Pode-se considerar um layout de planta e um sistema de resfriamento diferentes. O método de resfriamento deve ser compatível com a produção da extrusora, as instalações da planta, o espaço disponível e a próxima etapa de moagem.
Não utilize o valor máximo de kg/h como a única regra de comparação.
Uma linha de produção pode ter equipamentos com capacidades nominais aparentemente semelhantes e ainda assim apresentar perdas em pontos de transferência, paradas para limpeza, instabilidade na alimentação ou limitações de refrigeração. Portanto, o dimensionamento da capacidade deve levar em consideração o fluxo de material prático, e não apenas o maior número de impressões para cada máquina.
Como devem se adequar os processos de moagem, classificação e embalagem à linha de produção?
A capacidade de moagem deve acompanhar a fase de resfriamento.
O moinho deve processar os cavacos resfriados sem criar um acúmulo crescente. Os sistemas de moagem ACM da Jatchen atendem a diferentes requisitos de produção, enquanto os sistemas ICM são usados quando os requisitos de controle de tamanho de partícula justificam essa configuração. A classificação, a separação por ciclone, a peneiração e a coleta de pó fino devem ser incluídas na avaliação da capacidade, em vez de considerar apenas o motor de moagem.
Verifique o controle de pó fino, partículas grandes e tamanho de partícula.
Um sistema de moagem pode parecer rápido na entrada, mas ainda assim perder capacidade prática se o excesso de pó fino, material de tamanho excessivo ou limitações de coleta interromperem o processo. Metas de tamanho de partícula, como D50 e D90, devem ser consideradas juntamente com a saída. Os dados de classificação também mostram a visibilidade da busca em torno de Controle do tamanho das partículas em processos de moagem, tornando-se assim uma ligação interna relevante para a fase de moagem.
A embalagem deve acompanhar a qualidade do pó.
A etapa final de pesagem e embalagem deve ser capaz de receber o pó qualificado da peneira sem criar uma nova fila. O ritmo de embalagem, o manuseio das caixas, a tara, a pesagem, a coleta de poeira e a movimentação do operador afetam o produto final que pode sair da linha de produção.
Como identificar o verdadeiro gargalo na produção?
Construa uma tabela de capacidade para cada etapa.
Crie uma linha para mistura, extrusão, resfriamento, moagem, peneiramento e embalagem. Registre o modelo, a capacidade nominal, a capacidade prática, o tamanho do lote (quando aplicável), o tempo de troca de produto e o limite de entrada da próxima etapa. O menor valor prático é o primeiro gargalo a ser investigado.
Por exemplo, se a capacidade prática de mistura for de 800 kg/h, a de extrusão for de 600 kg/h e a de moagem for de 400 kg/h, aumentar a capacidade do misturador de 800 para 1.000 kg/h não aumentará a produção final da linha. A moagem continua sendo a etapa limitante.
Inspecione os pontos de alimentação e transferência.
A capacidade é frequentemente perdida entre as máquinas. Verifique a altura da saída, o tamanho da tremonha de recebimento, o percurso do carrinho, o alcance de elevação, o método de transferência, a coleta de poeira, o acesso para limpeza e a sequência de controle entre os equipamentos conectados. Uma linha pode ter máquinas com dimensões adequadas e ainda assim apresentar baixo desempenho se o material ficar parado repetidamente entre elas.
Verifique o espaço disponível para a planta e as instalações com antecedência.
Uma linha completa de pintura a pó requer altura suficiente na planta, acesso para manutenção e espaço de trabalho ao redor da seção de moagem. Confirme a disponibilidade de energia elétrica, a circulação de água de refrigeração (quando aplicável), o espaço para remoção de poeira, os fluxos de matéria-prima, os fluxos de produto embalado e o acesso para manutenção antes de definir a capacidade do equipamento.
Qual estratégia de adequação de capacidade é a mais adequada para o seu projeto?
Para uma nova linha de produção de revestimento em pó
Um novo projeto pode dimensionar as etapas de mistura, extrusão, resfriamento, moagem, peneiramento, pesagem e embalagem em torno de uma meta de produção efetiva. Isso facilita a coordenação do ritmo de produção, da produtividade horária, da transferência de materiais, da lógica do CLP/IHM e do acesso para manutenção antes que as posições dos equipamentos sejam definidas.
De Jatchen soluções para linhas de produção de revestimento em pó Pode ser usado para analisar o percurso do equipamento como um sistema conectado, em vez de uma coleção de máquinas separadas.
Para uma atualização de linha existente
Uma fábrica existente deve identificar o gargalo atual antes de substituir equipamentos. Um misturador, extrusora ou triturador de maior capacidade não melhorará a produção final se a próxima etapa permanecer menor ou se o layout existente não suportar uma transferência de material mais rápida.
Para futuras alterações de fórmula e capacidade
Deixe uma margem de flexibilidade razoável para o crescimento normal, alterações na fórmula, frequência de mudança de cor, acesso para limpeza e possíveis requisitos de tamanho de partícula. O objetivo não é maximizar a capacidade ociosa do equipamento, mas sim manter um fluxo estável, evitando períodos repetidos de escassez ou acúmulo entre as etapas.
Conclusão
Adequar a capacidade de uma linha de produção de pintura a pó significa adequar todo o processo, da mistura à moagem e embalagem. Comece calculando a produção diária efetiva, incluindo o tempo de troca de produto, converta a capacidade de produção do misturador em um ritmo horário viável e compare esse resultado com as etapas de extrusão, resfriamento, moagem, classificação, peneiramento e embalagem.
O melhor plano de capacidade é aquele que identifica onde o material começa a ficar ocioso. Se a extrusora estiver aguardando a pré-mistura, investigue o ciclo de mistura e transferência. Se a pré-mistura estiver aguardando a extrusão, aumentar a capacidade do misturador pode não resolver o problema. Se cavacos ou pó se acumularem a jusante, o resfriamento ou a moagem podem ser o verdadeiro fator limitante.
Os fabricantes podem consultar o documento completo. Gama de equipamentos de revestimento em pó Jatchen e usar Serviço Jatchen ou o página de contato Fornecer metas de produção, informações sobre fórmulas, condições da oficina e dados de equipamentos existentes para o alinhamento da linha de produção.
FAQ
Como calcular a capacidade inicial de uma linha de produção de pintura a pó?
Divida a meta diária de produção acabada pelas horas efetivas de produção e, em seguida, considere a limpeza, as alterações de fórmula, a inspeção, a embalagem e as pausas normais de operação.
O misturador e a extrusora de revestimento em pó devem ter a mesma capacidade?
Devem ser compatíveis com o ritmo prático de produção e o consumo por hora. O misturador precisa abastecer a extrusora sem interrupções, mas uma capacidade excessiva de pré-mistura não aumenta automaticamente a produção final.
Qual é geralmente o primeiro gargalo em uma linha de pintura a pó?
Não existe uma única etapa que seja sempre a primeira. Compare a produção prática nas etapas de mistura, extrusão, resfriamento, moagem, coleta, peneiramento e embalagem, e então observe onde os equipamentos ficam ociosos ou onde o material se acumula.
Como os misturadores de pó em contêineres afetam a capacidade da linha de produção?
O tamanho do lote e o tempo total do ciclo determinam a frequência com que o material pré-misturado fica disponível para a extrusora. As etapas de carregamento, elevação, mistura, descarga, substituição do carrinho e limpeza devem ser consideradas.
Quando devo escolher entre refrigeração líquida e refrigeração a ar?
A escolha deve levar em consideração a capacidade de produção da extrusora, as instalações da fábrica, o layout, a rota de manutenção e as condições de resfriamento necessárias antes da moagem.
Que informações devo fornecer para o processo de correspondência de capacidade?
Forneça a meta de produção diária, o número de horas de operação efetivas, os tipos de fórmula, o tamanho do lote, a frequência de troca de ferramentas, os equipamentos atuais, as dimensões da oficina, as utilidades, o método de transferência e o tamanho de partícula desejado.


