

Wie lässt sich die Kapazität einer Pulverbeschichtungs-Produktionslinie vom Mischen bis zum Mahlen aufeinander abstimmen?
Wie lässt sich die Kapazität einer Pulverbeschichtungs-Produktionslinie vom Mischen bis zum Mahlen aufeinander abstimmen?
Die Geschwindigkeit einer Pulverbeschichtungsanlage hängt maßgeblich von der Stufe ab, die den Materialfluss begrenzt. Ein Mischer kann zwar eine große Charge vorbereiten, aber ein kleinerer Extruder kann zu Verzögerungen durch zu geringe Vormischung führen. Der Extruder mag zwar gleichmäßig laufen, aber eine unterdimensionierte Kühl- oder Mahlstufe kann einen nachfolgenden Puffer verursachen. Die Kapazität muss daher als Gesamtanlage und nicht maschinenweise abgestimmt werden.
Die praktische Abfolge ist: Rohmaterial wiegen → Mischen → Extrudieren → Kühlen und Zerkleinern → Mahlen und Klassieren → Sieben → Wiegen und Verpacken. Zur Dimensionierung der Anlage beginnen Sie mit der gewünschten Endproduktmenge, berechnen die effektiven Betriebsstunden und vergleichen anschließend die praktische Kapazität jeder Stufe.
Diese Vorgehensweise ist besonders nützlich beim Vergleich eines automatischer Behältermischer für Pulverbeschichtung mit einem Doppelschrauben Extruder und dem nachgeschalteten Mahlsystem.
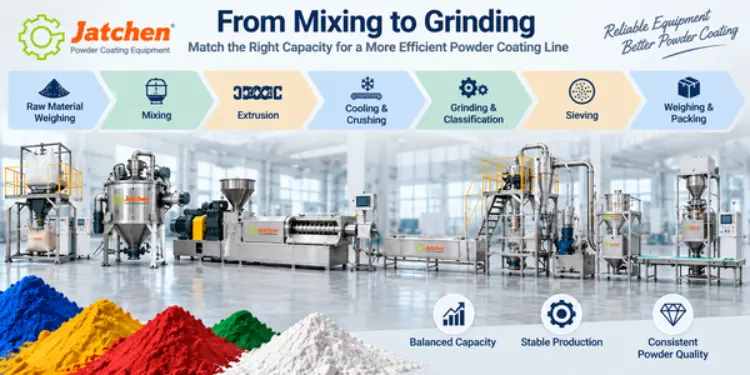
Wie viel Kapazität Ihrer Pulverbeschichtungsanlage benötigen Sie wirklich?
Beginnen Sie mit der täglichen Produktionsleistung und den effektiven Produktionsstunden.
Verwenden Sie das tägliche Fertigpulverziel geteilt durch die effektiven Produktionsstunden als erste Planungsgrundlage. Beispielsweise ergibt sich bei 4 Tonnen pro Tag über 8 effektive Stunden ein anfänglicher Bedarf von etwa 500 kg/h. Dies ist ein Planungswert und kein garantiertes Produktionsergebnis.
Die effektive Arbeitszeit sollte die voraussichtliche Zeit für Reinigung, Rezepturwechsel, Inspektion, Verpackungsunterbrechungen und normale Betriebspausen ausschließen. Wechselt die Produktionslinie mehrmals pro Schicht die Farbe, sollte der tatsächliche Stundenbedarf anhand des kürzeren Produktionsfensters ermittelt werden.
Trennen Sie die nominale Leistung von der praktischen Leistung.
Auf einer Produktseite werden möglicherweise die Modellleistung oder die Chargenkapazität angegeben, die tatsächliche Produktion hängt jedoch von der Rezeptur, der Schüttdichte, der Beschaffenheit des Aufgabematerials, den Betriebseinstellungen, den Kühlbedingungen, der Zielpartikelgröße, der Reinigungshäufigkeit und dem Materialtransfer ab. Dokumentieren Sie sowohl den Nennleistungsbereich der Anlage als auch die nach routinemäßigen Unterbrechungen tatsächlich benötigte Leistung.
Berücksichtigen Sie die Umrüstzeiten in der Kapazitätsplanung
Häufige Rezeptur- und Farbwechsel verkürzen die kontinuierliche Produktionszeit. Bewegliche Behälter, gut zugängliche Reinigungswege und ein Layout, das die Vorbereitung und Reinigung ohne Blockierung einzelner Produktionsschritte ermöglicht, können Ausfallzeiten reduzieren. Die Kapazitätsplanung sollte daher neben der Motorgröße und der maximalen Durchsatzleistung (kg/h) auch den Umrüstrhythmus berücksichtigen.
Wie sollte die Mischerkapazität zum Extruderdurchsatz passen?
Umwandlung der Chargenkapazität eines Containermischers in einen stündlichen Rhythmus
Ein Behältermischer für die Pulverbeschichtung wird üblicherweise anhand seiner Chargen- oder Tankkapazität beschrieben, während Extrusions- und Mahlanlagen üblicherweise anhand ihres stündlichen Durchsatzes verglichen werden. Der Chargenprozess sollte vor dem Vergleich der einzelnen Stufen umgerechnet werden.
Eine hilfreiche Planungsformel lautet: Praktische Mischleistung = Chargengewicht × Anzahl der abgeschlossenen Chargen pro Stunde. Der vollständige Chargenzyklus muss Beladung, Anheben, Positionieren, Mischen, Entladen, Wagenwechsel, Inspektion und die entsprechende Reinigungszeit umfassen. Die stündliche Leistung darf nicht allein anhand der 3- bis 5-minütigen Mischzeit berechnet werden.
Die Jatchen CM-Serie umfasst die Modelle CM300 mit 150 kg pro Tank, CM600 mit 300 kg, CM1000 mit 500 kg und CM2000 mit 1000 kg. Containerisierte Pulvermischer Sie verwenden eine SPS-Steuerung und sind für die wiederholte Chargenverarbeitung ausgelegt.
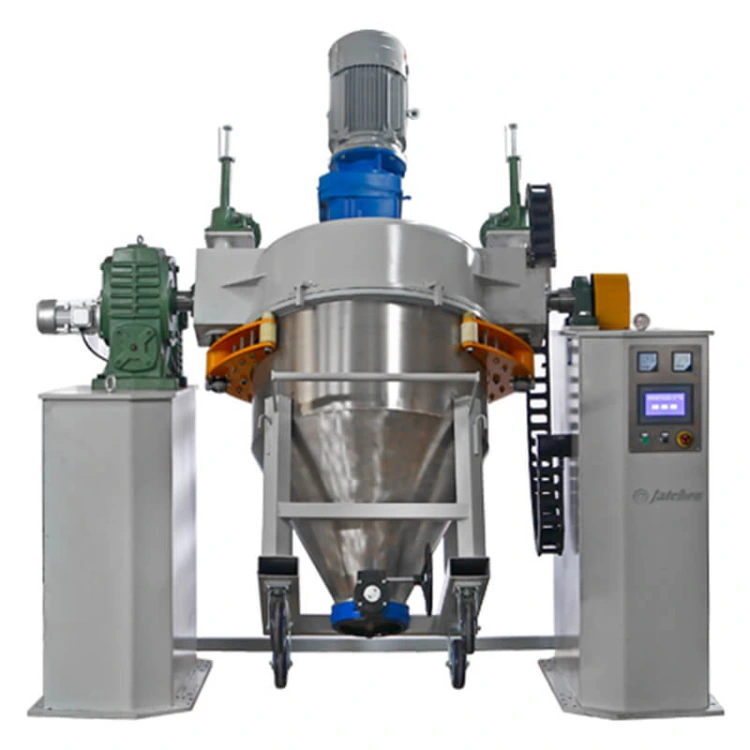
Materialmangel am Extruder vermeiden
Kann der Pulverbeschichtungsmischer die nächste Charge nicht vorbereiten und übergeben, bevor der Extruder Material benötigt, muss der Extruder möglicherweise warten. Die Ursache kann in der Mischerkapazität liegen, aber auch im Wiegen, Beladen, Wagenbewegung, Entladen oder Reinigen. Messen Sie den gesamten Vormischzyklus, bevor Sie entscheiden, ob ein größerer Mischer erforderlich ist.
Vermeiden Sie übermäßige Vormischung und unnötige Halbfertigprodukte.
Ein überdimensionierter Mischer kann mehr Vormischungsmaterial erzeugen, als der Extruder verarbeiten kann. Das erhöht jedoch nicht die Ausbeute, solange die Extrusion der limitierende Faktor bleibt. Ein geeigneter Puffer sollte kurzfristige Zeitunterschiede ausgleichen, ohne dass das Vormischungsmaterial dauerhaft eingelagert wird.
Jatchens hochrangiger Reiseführer auf Wie man den richtigen Behältermischer für die Pulverbeschichtung auswählt ist eine nützliche interne Referenz für die Auswahl der Chargengröße und des Behältermischers.
Wie lassen sich Extrusions- und Kühlleistung aufeinander abstimmen?
Extruderdurchsatz und Zuführungsstabilität gemeinsam prüfen
Der Doppelschneckenextruder befindet sich zwischen Vormischung und Kühlung. Sein praktischer Durchsatz hängt nicht nur vom gewählten Modell, sondern auch von einer stabilen Materialzufuhr und dem Zustand des Materials beim Eintritt in die Schnecken ab. Brückenfreie Schneckenzufuhr, gleichmäßige Zufuhr, eine Schneckenkonstruktion mit tiefen Nuten und geringer Scherung sowie eine Mehrzonensteuerung sind relevant, da eine instabile Zufuhr den praktischen Durchsatz verringern kann.
Für Hersteller, die vom Mischen zum Extrudieren übergehen, ist das Pulverbeschichtungsextrusionsverfahren ein sinnvoller nächster Schritt, um zu beurteilen, wie sich eine stabile Zuführung, die Schneckenkonfiguration und die Prozesssteuerung auf die kontinuierliche Produktion auswirken.
Stellen Sie sicher, dass das Kühlband kontinuierliches Extrudat aufnehmen kann.
Nach dem Extrudieren muss das heiße Material abgekühlt, zu Platten oder Flocken geformt, zu Spänen zerkleinert und dem Mahlwerk zugeführt werden. Reicht die Kühlleistung nicht aus, um die Extruderleistung aufzunehmen, verlangsamt sich der Materialfluss, selbst wenn Mischer und Extruder korrekt dimensioniert sind.
Ein Wasserkühlgurt kann in Betracht gezogen werden, wenn die Leitungs- und Versorgungsbedingungen diese Kühlmethode zulassen, während ein Luftkühlband Eine alternative Anlagenkonfiguration und Kühlanordnung können in Betracht gezogen werden. Die Kühlmethode sollte auf die Extruderleistung, die Anlagenversorgung, den Platzbedarf und die nachfolgende Mahlstufe abgestimmt sein.
Verwenden Sie nicht die maximale kg/h-Zahl als einzige Zuordnungsregel.
Eine Produktionslinie kann Maschinen mit scheinbar ähnlichen Nennkapazitäten umfassen und dennoch Produktionsausfälle an Übergabepunkten, Reinigungsstopps, Zuführungsinstabilitäten oder Kühlungsengpässen aufweisen. Beim Kapazitätsabgleich sollte daher der tatsächliche Materialfluss und nicht nur die höchste von jeder Maschine gedruckte Zahl berücksichtigt werden.
Wie sollten Mahlen, Klassieren und Verpacken auf die Produktionslinie abgestimmt sein?
Die Mahlleistung muss der Abkühlphase folgen.
Die Mühle sollte die gekühlten Späne verarbeiten, ohne einen wachsenden Puffer zu erzeugen. Jatchen ACM-Mahlsysteme decken unterschiedliche Produktionsanforderungen ab, während ICM-Systeme dort eingesetzt werden, wo die Anforderungen an die Partikelgrößenkontrolle diese Konfiguration rechtfertigen. Klassierung, Zyklonabscheidung, Siebung und Feinstaubabscheidung sollten in die Kapazitätsbewertung einbezogen werden, anstatt nur den Mahlmotor zu berücksichtigen.
Feinpulver, Übergröße und Partikelgrößenkontrolle prüfen
Ein Mahlsystem kann am Einlass zwar schnell erscheinen, aber dennoch an praktischer Kapazität einbüßen, wenn zu viel Feinpulver, zu großes Material oder Einschränkungen bei der Materialabfuhr den Prozess unterbrechen. Partikelgrößenvorgaben wie D50 und D90 sollten zusammen mit der Ausbringungsmenge berücksichtigt werden. Die Ranking-Daten zeigen außerdem die Sichtbarkeit der Suche. Pulvergrößenkontrolle beim MahlenDies stellt eine relevante interne Verknüpfung für den Schleifprozess dar.
Die Verpackung muss mit dem qualifizierten Pulver Schritt halten.
Die abschließende Wiege- und Verpackungsstufe sollte in der Lage sein, qualifiziertes Pulver aus dem Sieb zu erhalten, ohne dass eine weitere Warteschlange entsteht. Verpackungsrhythmus, Kartonhandhabung, Tara, Wiegen, Staubabsaugung und die Bewegungen des Bedienpersonals beeinflussen die Endproduktmenge, die die Linie verlassen kann.
Wie findet man den tatsächlichen Produktionsengpass?
Erstellen Sie für jede Phase eine Kapazitätstabelle.
Erstellen Sie eine Zeile für Mischen, Extrudieren, Kühlen, Mahlen, Sieben und Verpacken. Erfassen Sie das Modell, die Nennkapazität, die praktische Kapazität, gegebenenfalls die Chargengröße, die Umrüstzeit und die Eingangsgrenze der nächsten Stufe. Der niedrigste praktische Wert stellt den ersten zu untersuchenden Engpass dar.
Beträgt die praktische Mischleistung beispielsweise 800 kg/h, die Extrusionsleistung 600 kg/h und die Mahlleistung 400 kg/h, so führt eine Erhöhung der Mischleistung von 800 auf 1.000 kg/h nicht zu einer Steigerung des Gesamtausstoßes der Produktionslinie. Das Mahlen bleibt der limitierende Faktor.
Fütterungs- und Übergabestellen prüfen
Zwischen den Maschinen geht oft Kapazität verloren. Überprüfen Sie Auslaufhöhe, Größe des Aufgabetrichters, Wagenweg, Hubhöhe, Fördermethode, Staubabsaugung, Reinigungszugang und die Steuerungsreihenfolge der verbundenen Anlagen. Eine Produktionslinie kann über ausreichend dimensionierte Maschinen verfügen und dennoch schlecht funktionieren, wenn Material wiederholt zwischen den Maschinen warten muss.
Überprüfen Sie frühzeitig die Anlagenfläche und die Versorgungseinrichtungen.
Eine vollständige Pulverbeschichtungsanlage benötigt ausreichend Anlagenhöhe, Wartungszugang und Arbeitsfläche um den Mahlbereich. Vor der endgültigen Festlegung der Anlagenkapazität sollten Stromversorgung, gegebenenfalls Kühlwasserkreislauf, Staubabsaugung, Rohstoff- und Produktwege sowie Wartungszugang geprüft werden.
Welche Kapazitätsanpassungsstrategie passt zu Ihrem Projekt?
Für eine neue Pulverbeschichtungs-Produktionslinie
Ein neues Projekt ermöglicht die Dimensionierung von Mischen, Extrudieren, Kühlen, Mahlen, Sieben, Wiegen und Verpacken auf ein effektives Ausbringungsziel. Dadurch lassen sich Chargenrhythmus, stündlicher Durchsatz, Materialtransport, SPS-/HMI-Logik und Wartungszugang einfacher koordinieren, bevor die Anlagenstandorte endgültig festgelegt werden.
Jatchens Lösungen für Pulverbeschichtungs-Produktionslinien kann dazu verwendet werden, den Geräteablauf als zusammenhängendes System und nicht als eine Ansammlung einzelner Maschinen zu betrachten.
Für eine bestehende Leitungsmodernisierung
Eine bestehende Anlage sollte den aktuellen Engpass identifizieren, bevor sie Anlagenteile austauscht. Ein leistungsstärkerer Mischer, Extruder oder Mahlwerk verbessert die Endproduktion nicht, wenn die nächste Stufe kleiner bleibt oder das bestehende Anlagenlayout keinen schnelleren Materialtransport zulässt.
Für zukünftige Formel- und Kapazitätsänderungen
Um normales Wachstum, Rezepturänderungen, Farbwechselfrequenzen, Reinigungszugang und mögliche Anforderungen an die Partikelgröße zu berücksichtigen, sollte ausreichend Flexibilität eingeplant werden. Ziel ist nicht die Maximierung der ungenutzten Anlagenkapazität, sondern die Aufrechterhaltung eines stabilen Materialflusses bei gleichzeitiger Vermeidung von wiederholtem Materialmangel oder Ansammlungen zwischen den einzelnen Stufen.
Schlussfolgerung
Die Abstimmung der Kapazität einer Pulverbeschichtungsanlage erfordert die Optimierung des gesamten Produktionsprozesses vom Mischen über das Mahlen bis hin zur Verpackung. Beginnen Sie mit der effektiven Tagesleistung, berücksichtigen Sie die Rüstzeiten, rechnen Sie die Chargenkapazität des Mischers in einen praktischen Stundenrhythmus um und vergleichen Sie dieses Ergebnis mit den Schritten Extrusion, Kühlung, Mahlen, Klassieren, Sieben und Verpacken.
Der effektivste Kapazitätsplan identifiziert die Stelle, an der Materialverzögerungen auftreten. Wartet der Extruder auf die Vormischung, sollte der Misch- und Förderzyklus untersucht werden. Wartet die Vormischung auf die Extrusion, ist eine Erhöhung der Mischkapazität möglicherweise nicht hilfreich. Sammeln sich Späne oder Pulver stromabwärts an, können Kühlung oder Mahlen die eigentliche Begrenzung darstellen.
Hersteller können die vollständige Jatchen Pulverbeschichtungsanlagen-Sortiment und verwenden Jatchen-Service oder die Kontaktseite Bereitstellung von Produktionsvorgaben, Formelinformationen, Werkstattbedingungen und Daten zur vorhandenen Ausrüstung für den Linienabgleich.
FAQ (häufig gestellte Fragen)
Wie berechne ich die Anfangskapazität einer Pulverbeschichtungs-Produktionslinie?
Teilen Sie das tägliche Fertigproduktziel durch die effektiven Produktionsstunden und berücksichtigen Sie dann Reinigung, Rezepturänderungen, Inspektion, Verpackung und normale Betriebspausen.
Sollten Mischer und Extruder für Pulverbeschichtungen die gleiche Kapazität haben?
Sie sollten hinsichtlich des praktischen Chargenrhythmus und des stündlichen Verbrauchs aufeinander abgestimmt sein. Der Mischer muss den Extruder ohne wiederholte Wartezeiten versorgen, jedoch erhöht eine zu hohe Vormischungskapazität nicht automatisch die Endproduktmenge.
Was ist üblicherweise der erste Engpass in einer Pulverbeschichtungsanlage?
Es gibt keinen einzelnen Prozessschritt, der immer der erste ist. Vergleichen Sie die tatsächliche Leistung beim Mischen, Extrudieren, Kühlen, Mahlen, Sammeln, Sieben und Verpacken und suchen Sie dann nach Stellen, an denen Anlagen warten oder sich Material ansammelt.
Wie beeinflussen containerisierte Pulvermischer die Anlagenkapazität?
Die Chargengröße und die Zykluszeit bestimmen, wie oft dem Extruder vorgemischtes Material zur Verfügung steht. Beladung, Anheben, Mischen, Entladen, Wagenwechsel und Reinigung sollten alle berücksichtigt werden.
Wann sollte ich mich für Wasserkühlung oder Luftkühlung entscheiden?
Die Auswahl erfolgt nach Extruderleistung, Anlagenversorgung, Layout, Wartungsroute und den vor dem Mahlen erforderlichen Kühlbedingungen.
Welche Informationen sollte ich für die Kapazitätsabgleichung angeben?
Geben Sie die angestrebte Tagesproduktion, die effektiven Betriebsstunden, die Rezepturtypen, die Chargengröße, die Umrüsthäufigkeit, die aktuelle Ausrüstung, die Werkstattabmessungen, die Versorgungseinrichtungen, die Transfermethode und die angestrebte Partikelgröße an.


