

粉体塗装における二軸押出機の生産性向上に、均一な供給はどのように貢献するのか?
粉体塗装における二軸押出機の生産性向上に、均一な供給はどのように貢献するのか?
お使いの二軸押出機は、必要な生産量を満たすサイズになっているかもしれませんが、運転が不安定ではありませんか?スクリュー速度を変更する前に、押出機への供給を確認してください。ブリッジング、不規則な供給量、混合不良のプレミックスなどは、機械の性能を低下させ、実際の能力を下回る運転につながる可能性があります。スクリューへの均一な供給により、搬送、混練、分散、冷却、排出といった各工程がスムーズに行われ、スクリューは材料を安定して処理することができます。
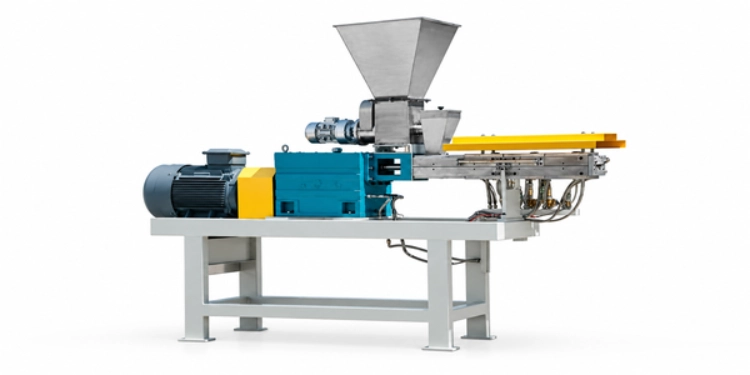
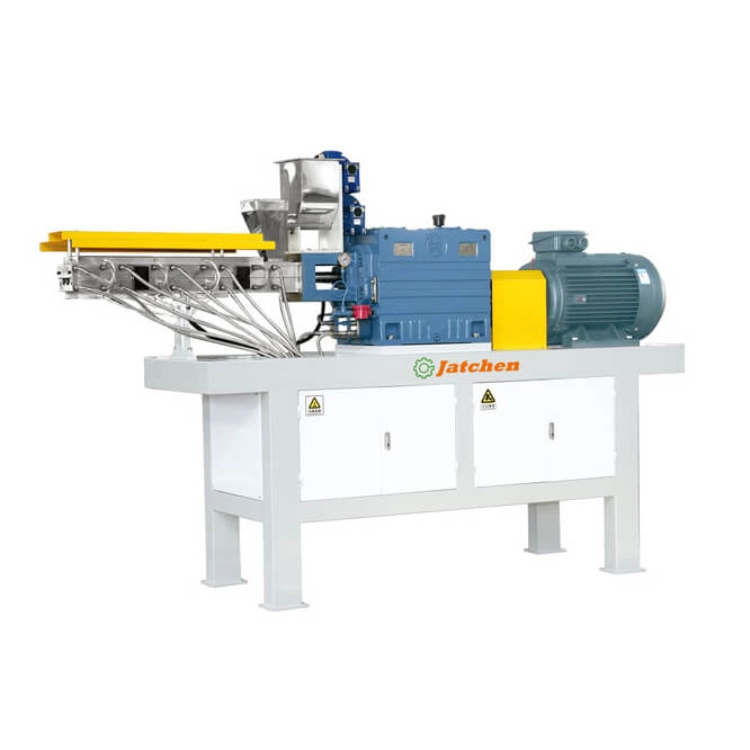
TSK二軸押出機 煙台ジャッチェン粉体塗装加工設備有限公司が供給する製品には以下が含まれます。 ブリッジ防止スクリュー送り、均一送り深溝低せん断スクリュー、マルチゾーン制御、PLC/HMIプログラム制御を備えています。最適な結果を得るには、この装置に調製済みのプレミックスを供給し、適切な冷却ベルトと、それに適した処理能力の粉砕装置で支える必要があります。
供給制御が押出機の実際の出力に影響を与える理由
ネジには安定した材料の流れが必要です
二軸押出機は、バレルに供給された材料のみを処理します。供給材料の流れが突然停止し、その後再び大量に流れ始めると、スクリューにかかる負荷が変化します。これは、溶融物の混合、排出、冷却ベルト、および粉砕セクションの前に待機している材料に影響を与える可能性があります。出力の改善策を検討するには、まず安定した供給体制を確立する必要があります。
橋渡しはプロセスを中断させる
粉体塗装用プレミックスは、供給エリアでブリッジを形成する可能性があります。しかし、アンチブリッジスクリューフィーダーを使用すると、材料はバレルに向かって送られます。上流側 粉体ミキサーガイドまず、原材料を混合し、できるだけ良質な飼料として供給する必要があります。
不均一な供給は下流の負荷を変化させる
原料供給の変更時には、冷却ベルトと粉砕機に溶融樹脂の流れが不均一になる可能性があり、一方、グラインダーはアイドル状態と通常より高い負荷状態を交互に繰り返すことになります。その結果、ライン全体が押出機モーターの許容速度よりも遅く稼働することになります。粉体塗装生産設備の全工程を稼働させて、ボトルネックを特定してください。
TSKが均一な給餌をどのようにサポートするか
ブリッジ防止スクリュー給紙
TSK供給装置には、材料の連続的な流れを可能にするブリッジ防止スクリューが装備されています。この供給装置は、原料、プレミックスの密度、混合タンクのホッパー、および目標とする出力に合わせて選定する必要があります。原料が適切に準備されていない場合や、汚染されている場合は、供給装置によって材料搬送経路を修正することはできません。
低せん断スクリューコンベヤ
この深溝低せん断スクリューは、押出成形における搬送、混練、分散に最適です。特に粉体塗装においては、あらかじめ混合した成分を単にバレルに押し込むだけでは不十分です。スクリューは、材料をバレル内を搬送し、均一な半製品として排出して、その後の冷却工程に備える必要があります。
PLC/HMIプログラム制御
PLC/HMIを設定して、あらかじめ決められた一連の動作を繰り返し、必要なパラメータを表示します。提供されたプログラムを制御されたテストケースとして使用し、供給速度、スクリューの状態、各ゾーンの設定、およびそれに続く反応を記録します。バッチコンテナの上流工程処理の改善に加え、コンテナミキサーの自動昇降により、手作業の影響も軽減できます。
スクリュー回転速度を上げる前に、送り出しを改善してください。
プレミックスの均一性を確認する
プレミックスには、樹脂、硬化剤、顔料、充填剤、添加剤など、必要なすべての成分が均一に混合されている必要があります。バッチサイズと必要な供給リズムによっては、高速ミキサーまたは自動容器ミキサーが必要になる場合があります。粉末供給容器は、密閉式で漏れのないタイプでなければならず、粉末の損失を防ぎ、意図した供給混合物の組成が変化するのを防ぐために、二重のシャフトシールを備えている必要があります。
ホッパーと移送ルートを確認してください
ホッパーにブリッジング、材料の堆積、排出ムラ、エアポケットなどの兆候がないか確認してください。また、フレキシブル接続部、移送ホース、プレミックスがフィーダーに入る箇所も確認してください。低粉塵材料処理の目的は、粉塵が工程からできるだけ早く流出するのを防ぎ、供給経路をできるだけ視認しやすくすることです。
フィードと出力を同時に記録する
試運転中は、フィーダー設定、スクリュー速度、バレルゾーン設定、排出挙動、冷却ベルト負荷、および粉砕出力を記録します。これは以前の文書に関連する文書です。 押出機出力ガイドただし、これはご自身の生産ラインの記録に基づいて行う必要があります。通常の清掃と切り替え時間後の実際の生産量を、以前に記録された生産量と比較してください。
他のラインとマッチ給餌を行う
冷却は溶融を受け入れる必要がある
押出機への安定した供給を可能にするには、一定の溶融金属流を生成する必要があります。溶融金属流は、ベルトが溢れたり、長時間待たされたりすることなく、ベルトに受け入れられる必要があります。水冷式ベルトは、適切な循環条件を備えた高生産ラインに組み込むことができます。一方、空冷式ベルトは設置スペースの面で非常に柔軟性があり、水冷式ベルトまたは空冷式ベルトに必要な寸法に合わせて検討することができます。
粉砕はチップを処理する必要がある
実際には、粉砕システムの処理能力が押出機の処理能力よりも低い場合、供給速度を上げる以外に切削屑の山を作る方法はありません。ACMは、粉砕、空気分級、サイクロンによる分離、ふるい分け、微粉の収集を行う総合システムです。ACMシステムの処理能力を計算する際には、粒子サイズ、ふるい分け能力、集塵、梱包の詳細を含めてください。
荷造りはペースに合わせなければならない
高品質の粉末は、ふるい分けから充填まで、容器の滞留なく迅速に処理されなければなりません。自動計量システムは、カートン、風袋引き、特定の計量プログラム、および文書管理も行うことができますが、処理のリズムに合わせて運用する必要があります。粉末の均一な供給は、処理ライン全体がそれを利用できる場合にのみ有効です。
証拠に基づいて出力の問題を診断する
温度ゾーンと給餌場所を分ける
出力が変化する際に、フィーダーの動作とマルチゾーン制御を別々に記録することで、TSKのマルチゾーン制御による効率的な加熱・冷却、あるいはフィーダーによってバレルに供給される材料の量が変化したかどうかを判断するのに役立ちます。問題の原因を特定するために、両方の変更を同時に行うのは賢明ではありません。
清掃と材料の持ち越しを確認してください
前の配合で残った材料が流れを阻害し、次の配合に影響を与える可能性があります。クラムシェルバレル、ライナーインサート、セルフクリーニング構造を備えているだけでは不十分です。オペレーターは、文書化されたクリーニング手順に従う必要があります。クリーニング手順には、供給口、スクリュー部、ダイヘッド、およびすべての移送ポイントを含める必要があります。
埃とシールの状態を確認してください
材料搬送の問題は、シール部や移送箇所に粉塵が堆積する原因となります。密閉された漏れのない経路と関連する集塵装置、およびミキサーが対応している場合は上流側の自動真空装置を確認してください。経路が清潔であれば、フィーダーの監視とメンテナンスがはるかに容易になります。
成果向上プロジェクトを計画する
真のターゲットを定義する
まず、1日の生産量(kg/h)を有効生産時間で割って計算し、そこから洗浄、配合変更、検査、梱包に要した時間を差し引きます。スクリューの公称回転速度を上げても、必ずしも生産量が増加するとは限りません。これは、冷却、粉砕、ふるい分け、梱包といった工程にも左右されるためです。
回線データを準備する
配合の種類、プレミックスのバッチサイズ、フィーダーの設定、現在の出力、押出機のモデル、ベルトのモデル、グラインダーのモデル、目標粒径、および切り替え頻度をお知らせください。フィーダーや押出機を交換する際には、工場の高さやメンテナンスのアクセス性も重要になります。
TSK構成を確認する
使用 ヤッチェンサービス 供給工程とラインマッチングを確認後、運転記録を添えてJatchen社にご連絡ください。Jatchen社は、TSK、上流側の混合、冷却、粉砕、集塵を一つのプロセスルートとして説明できます。
管理されたテストを使用して給餌を改善する
安定した出発点を確立する
試験は、洗浄・セットアップ済みのミル、品質が良好なプレミックスバッチ、保存済みの運転プログラムを使用して開始します。フィーダー速度、スクリュー速度、各種バレルゾーン設定など、ミルの各種設定を記録します。また、初期排出状態、冷却ベルト負荷、粉砕量も記録します。これが基準値となります。洗浄回数を減らし、中断を少なくした短時間の運転では、例えば、見かけ上生産量が増加する可能性がありますが、それを知る術はありません。
一度に1つの給餌変数を変更する
フィーダーを調整する際は、ゆっくりと行い、材料の流れ、モーター負荷、排出形状、下流機器の反応を監視するのが最善です。フィーダーの供給量を増やす場合、スクリュー回転速度やゾーン温度を同時に上げるのは賢明ではありません。一連の変更を一定の順序で行った後にのみ、問題の原因がブリッジング、供給不足、プレミックスの流れの悪さ、あるいは冷却部や粉砕部にあるかどうかを判断できます。システムが安定した状態に戻った後、結果を記録する必要があります。
バッチの最初と最後の部分を確認してください
タンクの開始時には問題なく動作するフィーダーでも、終了時には性能が低下する可能性があります。バッチの開始時、中間、終了時の性能を確認してください。ホッパーが空になるにつれて供給が不規則になる場合は、搬送経路、現在の材料レベル、ブリッジングの有無などを確認することで原因を特定できます。出力が長時間のバッチ後にのみ変化する場合は、単に高速運転を試みるのではなく、堆積物、シールの劣化、清掃アクセスの不足などを確認してください。
今後の計算式のために記録を使用する
安定した設定のために、配合名、プレミックス条件、バッチサイズ、フィーダー設定、スクリュー設定、および下流側のモデル情報を記録してください。新しい顔料、充填材比率の変更、あるいはバッチサイズの変更などによって流動挙動が変化する可能性があるため、この情報は次回の生産実行時の設定記録として容易に編集できる必要があります。単一の汎用設定ではなく、制御されたパラメータ保存の方が実用的です。
二軸押出機の実用出力向上には、バレルへの材料の均一供給が重要です。アンチブリッジスクリュー供給、均一供給、低せん断スクリュー設計、PLC/HMIによるマルチゾーン制御を備えたTSK二軸押出機を稼働させることで、材料フローのポテンシャルが引き出されます。ただし、材料供給の改善は、プレミキシング、密閉移送、上流機器の自動昇降、冷却、粉砕、充填、低粉塵集塵に基づいています。供給の改善は、以前に記録されたラインデータから準備でき、その後、Jatchenを使用してライン全体をチェックできます。
FAQについて
押出機の出力において、均一な供給が重要なのはなぜですか?
スクリューへの材料の流れが安定しているため、下流の設備における搬送、混練、排出、冷却、粉砕が安定的に行われる。
押出機フィーダーにおけるブリッジングの原因は何ですか?
ブリッジングは、材料自体、ホッパーの設計、堆積物、供給経路内の気泡、不適切な供給動作など、さまざまな要因によって引き起こされる可能性があります。そのため、供給経路全体を点検することが重要です。
生産性を向上させるために、スクリューの回転速度を上げるべきでしょうか?
最初に行うべきではありません。スクリュー回転速度を上げる前に、供給、プレミックス、冷却、粉砕、ふるい分け、梱包、および切り替え時間を確認してください。
PLC/HMIは給餌作業にどのように役立ちますか?
これは、運転プログラムを設定し、後で呼び出すための再現性の高い方法を提供する。オペレーターは、実際の供給量と下流機器の反応を確認できる。
押出機の出力レビューには、どのようなデータを送信すればよいですか?
配合、プレミックス量、フィーダー設定、現在の出力、押出機モデル、冷却装置モデル、粉砕装置モデルをご提供ください。また、希望する粒子サイズと切り替え頻度もお知らせください。


