

均匀进料如何提高粉末涂装双螺杆挤出机的产量?
均匀进料如何提高粉末涂装双螺杆挤出机的产量?
您的双螺杆挤出机可能尺寸符合生产要求,但运行却不稳定?在调整螺杆转速之前,请先检查挤出机的进料情况。架桥、配料不均匀和预混料混合不均都会影响机器的运行能力,导致其无法发挥全部潜力。均匀的进料能够确保螺杆在输送、捏合、分散、冷却和出料等各个环节中始终保持稳定的工作状态。
TSK双螺杆挤出机 由烟台嘉辰粉末涂装加工设备有限公司提供的包括 防桥接螺旋送料,均匀送料该设备采用深沟低剪切螺杆、多区域控制和PLC/HMI程序控制。为获得最佳效果,必须使用预先配制好的预混料,并配备合适的冷却带和相应容量的研磨设备。
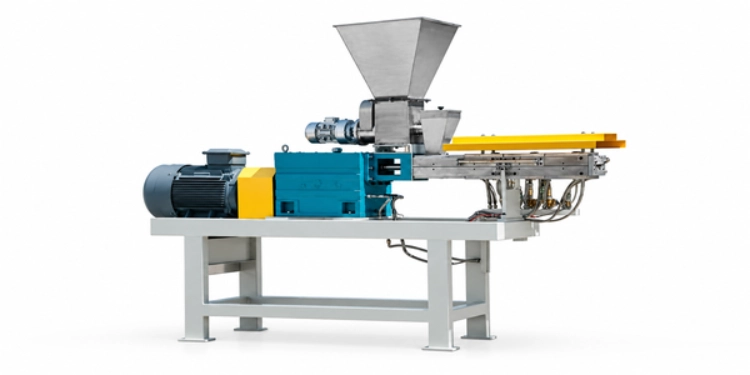
为什么进料控制会影响挤出机的实际产量
螺丝需要稳定的物料流
双螺杆挤出机仅加工送入料筒的物料。如果进料突然停止流动,然后又恢复正常流量,螺杆就会承受变化的载荷。这反过来会影响熔体混合、出料、冷却带以及研磨段前的物料。因此,首先必须建立稳定的进料,才能探讨提高产量的可能性。
桥接中断了过程
粉末涂料预混料可能会在进料区形成桥接。然而,采用防桥接螺旋进料后,物料会被引导至料筒。上游 粉末搅拌机指南首先,必须将原材料混合,然后尽可能地转移成优质的饲料。
进料不均会改变下游负荷
进料变化时,冷却带和破碎机可能会受到熔体流动不均的影响,而研磨机则会在空转和高于正常负荷之间切换。因此,整条生产线的运行速度将低于挤出机电机的额定转速。运行完整的粉末涂装生产流程,即可检查瓶颈所在。
TSK如何支持均匀喂料
防桥接螺旋送料
TSK给料装置配备防架桥螺旋,以确保物料连续流动。该给料装置必须与原材料、预混料密度、混合罐料斗以及所需产量相匹配。如果原料未正确制备或受到污染,则无法通过给料装置来纠正物料输送路径。
低剪切螺旋输送
这种深沟低剪切螺杆非常适合用于挤出过程中的输送、捏合和分散。尤其对于粉末涂料而言,仅仅将预混组分推过料筒是不够的。螺杆需要将物料输送通过料筒,并将其以均匀的半成品形式排出,以便进行后续冷却。
PLC/HMI程序控制
设置PLC/HMI以重复预定的操作序列并查看所需参数。使用提供的程序作为受控测试用例,记录进料速率、螺杆状态、各区域的设置以及后续反应。除了改进批次容器的上游处理外,容器混合器的自动升降还可以减少人工干预。
提高螺杆转速前,应先改善进料。
检查预混料均匀性
预混料应包含所有必要的组分,例如树脂、固化剂、颜料、填料和添加剂,并均匀混合。根据批次大小和所需的进料节奏,可能需要高速混合机甚至自动容器混合机。粉末进料容器必须为密封防漏型,并配备双轴密封,以防止任何可能改变预期进料混合物成分的粉末损失。
检查料斗和转运路线
检查料斗是否存在架桥、物料堆积、出料不均和气穴等现象。同时检查软管连接处、输送软管以及预混料进入给料机的入口。低粉尘物料处理的目标是尽早防止粉尘逸出工艺流程,并尽可能使进料路径清晰可见。
记录馈送和输出同时进行
试验期间记录了送料器设置、螺杆转速、料筒区域设置、出料情况、冷却带负荷和研磨产量。本文件与之前的文档相关。 挤出机输出导向装置但应以您自己的生产线记录为准。将正常清洁和换线后的实际产量与之前记录的产量进行比较。
与生产线其他部分匹配喂食
冷却必须接受熔化。
为了保证挤出机进料稳定,必须产生持续的熔体流。熔体流必须能够顺利通过传送带,避免溢出或长时间等待。水冷传送带可集成到高产量生产线中,并配备相应的循环系统。而风冷传送带在空间需求方面非常灵活,其尺寸可根据水冷传送带或风冷传送带的要求进行调整。
研磨必须处理木屑。
实际上,如果研磨系统的处理量低于挤出机的处理能力,那么仅仅提高进料速度只会导致碎屑堆积。ACM 是一套完整的研磨、气流分级、旋风分离、筛分和细粉收集系统。计算 ACM 系统的处理量时,应考虑颗粒尺寸、筛分能力、除尘和包装等因素。
打包必须跟上步伐
高质量粉末的加工必须快速完成,从筛分到灌装,且不能出现容器积压。虽然自动称重系统也能管理纸箱、去皮、特定称重程序和文档记录,但它必须与加工节奏保持一致。只有当整条生产线都能利用均匀的粉末供应时,这种供应方式才能真正发挥作用。
利用证据诊断输出问题
温度区分开来
当产量发生变化时,分别记录给料机运行情况和多区控制情况,有助于确定是TSK的多区控制高效加热冷却系统发生了变化,还是给料机送入料筒的物料量发生了变化。同时进行这两项更改来找出问题原因并不明智。
检查清洁度和材料残留
残留在前一配方中的物料会堵塞料流,影响下一配方。仅配备翻盖式料筒、衬套和自清洁结构是不够的——操作人员必须严格按照书面清洁流程进行清洁。清洁流程应包括进料口、螺杆区域、模头以及所有物料输送点。
检查灰尘和密封状况
物料输送问题会导致粉末堆积在密封件或输送点附近。检查密封防漏通道及其相关的除尘装置,以及搅拌机支持的上游自动真空系统。清洁的通道能使给料机的观察和维护更加便捷。
制定产出改进计划
明确真正的目标
首先计算日产量(公斤/小时),然后除以有效生产小时数,再减去清洁、配方更换、检验和包装所花费的时间。提高螺杆额定转速并不会自动提高产量,因为产量还取决于冷却、研磨、筛分和包装流程。
准备线路数据
请提供配方类型、预混料批量、喂料器设置、当前产量、挤出机型号、传送带型号、粉碎机型号、目标粒度以及换型频率。更换喂料器或挤出机时,设备高度和维护通道也需要考虑。
确认 TSK 配置
使用 贾琴服务 请先审核进料和生产线匹配情况,然后将运行记录提交给 Jatchen 公司。Jatchen 公司可以与您探讨将 TSK、上游混合、冷却、研磨和除尘作为一个整体工艺路线。
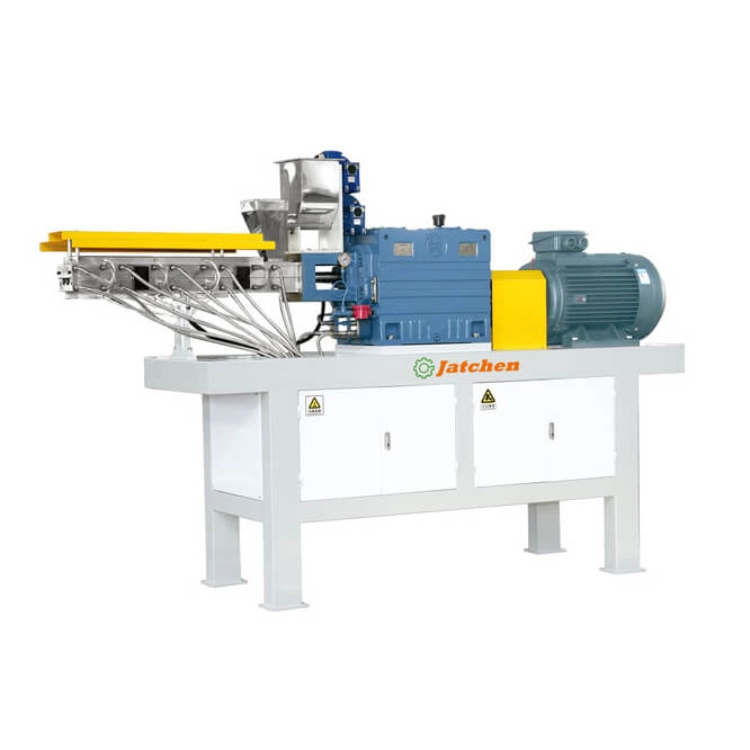
利用对照试验改进喂养方法
建立一个稳定的起点
测试开始时,请确保磨机清洁并已设置完毕,使用已知质量良好的预混料,并保存操作程序。记录磨机的各项设置,包括进料速度、螺杆转速以及各种料筒区域的设置。同时记录初始出料情况、冷却带负荷和研磨产量。这些数据将作为基准读数。例如,如果运行时间较短,清洁工作较少,中断次数也较少,可能会导致产量出现表面上的增加,而您无法察觉到这一点。
每次只改变一个喂养变量
调整给料机时,最好缓慢进行,并密切监测物料流量、电机负载、出料形状以及下游设备的反应。提高给料机速度时,不宜同时提高螺杆转速和/或各区域温度。只有按照既定顺序进行一系列调整后,才能确定问题是由架桥、给料不足、预混料流动不良,还是冷却和/或研磨部分引起的。待系统恢复稳定状态后,必须记录调整结果。
检查批次的首尾部分。
进料器在料罐初期运行良好,但到后期性能可能会下降。应在批次开始、中间和结束时检查进料器的性能。如果料斗排空后进料变得不均匀,则可通过检查输送路径、当前物料液位以及是否存在架桥现象来排查问题。出料量是否仅在长时间运行后发生变化?应检查是否存在积垢、密封件损坏以及清洁通道是否畅通,而不应仅仅尝试提高运行速度。
将此记录用于未来的公式计算。
记录配方名称、预混条件、批次大小、进料器设置、螺杆设置以及下游设备型号信息,以便进行稳定设置。这些信息应易于编辑,作为下次生产运行的设置记录,因为新颜料、填料比例的变化甚至批次大小都可能影响流动特性。与单一的通用设置相比,可控参数存储更为实用。
通过均匀地向料筒输送物料来提高双螺杆挤出机的实际产量至关重要。TSK双螺杆挤出机采用防架桥螺杆输送、均匀输送、低剪切螺杆设计,并结合PLC/HMI多区域控制,从而充分发挥物料流动的潜力。然而,物料输送的必要改进取决于预混、密封输送、上游设备的自动升降、冷却、研磨、灌装和低粉尘收集等环节。输送改进方案可根据预先记录的生产线数据制定,然后使用Jatchen系统对整条生产线进行检测。
常见问题解答
为什么均匀进料对挤出机产量很重要?
为螺杆提供稳定的物料流,从而促进下游设备中物料的稳定输送、揉捏、排出、冷却和研磨。
挤出机进料器出现架桥现象的原因是什么?
造成架桥的原因有很多,包括物料本身、料斗设计、物料堆积、进料路径中的气穴以及不当的进料方式。因此,检查整个进料路径至关重要。
我应该提高螺杆转速来提高产量吗?
别急着提高螺杆转速。在提高螺杆转速之前,请检查进料、预混、冷却、研磨、筛分、包装和换料时间。
PLC/HMI 如何帮助进行喂料?
它提供了一种可重复的方法来设置操作程序并在以后调用它。操作员可以检查实际进料情况以及下游设备的响应。
挤出机输出审核需要提交哪些数据?
请提供配方、预混料粒径、进料器设置、当前产量、挤出机型号、冷却器型号和研磨机型号。同时请提供所需的粒度以及换料频率。


