

自动称重如何改善粉末涂装生产线的包装?
自动称重如何改善粉末涂装生产线的包装?
包装环节是否拖慢了原本稳定的粉末涂装生产线?人工装箱、反复去皮以及称重不准都可能导致研磨筛分后出现排队现象。自动称重能够自动送箱、去皮、称量设定数量,从而优化最后阶段的流程,使包装操作更贴近生产节奏。
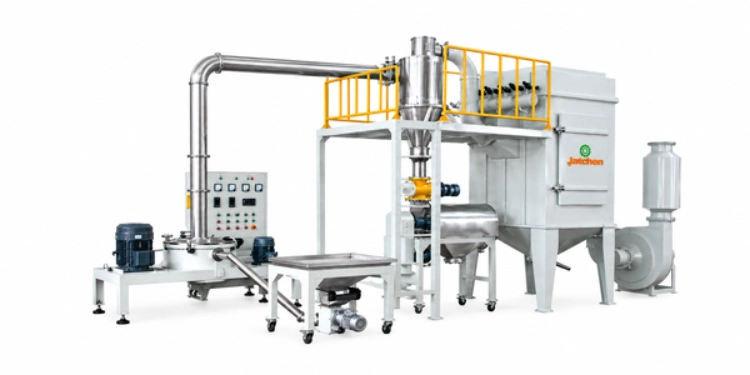
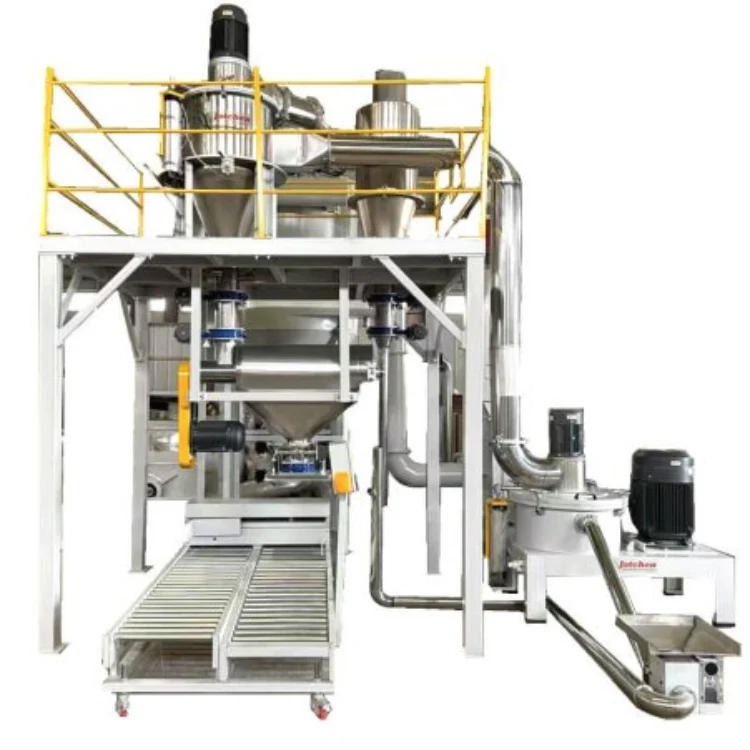
烟台嘉辰粉末涂装加工设备有限公司的AW-E型自动称重系统专为纸箱供应和自动称重而设计。该系统具备自动去皮、可编程触摸屏控制、数据存储与传输、符合人体工程学的操作等功能,标称纸箱净重范围为10-30公斤。该系统应与研磨、筛分、除尘和物料输送等工序配套使用。
为什么打包会成为排队瓶颈
手动称重重复同样的工作
当操作员摆放纸箱、清零、添加粉末、检查重量并手动移动每个纸箱时,在高产量情况下,整个过程可能会变慢。即使是微小的偏差也会使包装节奏难以与筛分机出来的合格粉末保持一致。
包装阶段接收各种物料
当生产线改变配方或粒度设置时,研磨和分级过程可能会导致粉末以变化的流速向前输送。包装系统需要稳定的收集和输送路径。请审查 ACM磨削系统 将筛分机与称重系统一起进行,而不是单独对包装单元进行尺寸测量。
最终转移过程中出现灰尘
细粉可能从纸箱开口、输送点和收集箱周围逸出。低粉尘包装布局和畅通的除尘通道有助于自动称重过程的维护。上游密封物料输送和自动除尘装置(如有配备)也有助于减少粉末在到达包装前的损失。
AW-E自动称重系统的功能
自动纸箱供应
AW-E 设备在包装流程中提供空纸箱。这省去了重复的人工操作步骤,使操作员的职责更加明确:监控物料供应、纸箱状况和机器状态,而不是手动搬运每个纸箱。
自动去皮称重
自动去皮功能会在添加粉末前确定空纸箱的参考重量。然后,程序会按照预设的称重步骤进行称重,直至达到设定的净重。纸箱的称重范围为 10-30 公斤,因此在选择配置前,请务必确认包装尺寸、粉末流量和目标生产线速率。
触摸屏和数据处理
可编程触摸屏支持设置和操作控制,数据存储和传输有助于保持更清晰的包装记录。PLC/HMI 控制应与上游的研磨和筛分工艺协调,以避免包装环节的停机导致计划外物料在生产线中积聚。
称重与研磨和筛分相结合
检查合格粉末流量
包装系统的尺寸应根据合格粉末的容量来设计,而不仅仅是根据磨机的总产量来设计。细粉、超大颗粒物料以及留待检验的物料都应考虑在内。 粒度控制指南 解释了为什么分类和筛选会影响实际到达包装的数量。
保持转机路线简短明了
过长或布局不合理的输送路径容易造成积聚,增加清洁难度。在设备允许的情况下,应使用密封防漏的路径,保持收集点易于取用,并在称重和纸箱区域周围规划低粉尘清除措施。 Jatchen产品系列 有助于比较称重、研磨和辅助设备。
协调停止和重启
如果包装停止,研磨和筛分工序可能需要减慢或暂停。在PLC/HMI计划中定义顺序,然后使用空纸箱、正常粉末流和配方更改测试重启程序。操作员应了解重启前物料是被暂存、分流还是清理。
使用自动称重功能,同时保持控制
明确规定包装尺寸
确认净重、纸箱类型、纸箱供应情况、封口方式以及每日包装目标。AW-E 列出的范围是每箱 10-30 公斤,因此最终规格应反映生产线上实际使用的包装尺寸。
做好首件检查
启动生产或配方更改后,检查第一个包装箱的净重、物料标识、粉末状态和转移清洁度。自动去皮功能有助于提高重复性,但操作员仍需确认配方和包装设置是否正确。
维护称重和收集区域
清除料斗、称重点、纸箱支撑架、输送连接处和除尘通道周围的粉末堆积。整条生产线还需要在混合机、挤出机、冷却带和研磨机处设置清洁通道。上游自动提升和低剪切挤出有助于保持生产线的有序运行,但包装维护仍然必不可少。
将包装环节与整条生产线连接起来
上游产能必须匹配
混合机批次大小、TSK挤出机产量、冷却带和研磨机的运行节奏应与AW-E的处理能力相匹配。大型自动称重系统无法解决生产线合格粉末产量波动不定的问题。请审查…… 双螺杆挤出机 制定目标产量和包装方案。
配方变更需要一条清晰的途径
包装过程中,残留物可能通过料仓、输送管道和纸箱支架带入前一配方。颜色变更检查清单中应包含最终收集和称重区域。如果生产金属粉末,则应将其运输路线分开,或根据生产安排采用离线粘合方案。
工厂布局仍然很重要
预留空间用于纸箱存放、操作人员移动、除尘、称重维护和成品纸箱搬运。布局还应确保能够进入研磨区域,因为整条生产线可能需要至少 5 米的高度。清洁的包装路线是生产线设计的一部分,而非事后考虑的因素。
决定自动称重是否值得 添加
测量当前包装损耗
记录每小时纸箱数量、人工称重时间、复检次数、粉末溢出量、筛分后的排队长度以及负责包装的操作人员数量。这些数据可以显示问题出在称重、纸箱搬运、物料流还是上游产能不匹配上。
定义所需的集成
列出现有筛分机、细粉收集器、料斗、输送机、纸箱类型、除尘设备和控制柜。询问AW-E如何与现有生产线连接,以及清洁和维护需要多大的空间。
与 Jatchen 一起审查配置
使用 贾琴服务 审查包装路线和 联系贾琴 根据包装尺寸、目标产量、布局和现有设备,Jatchen 可以与客户探讨称重、混合、挤压、冷却、研磨、筛分和低粉尘物料处理等相关事宜。
安装后测量包装性能
比较完整的包装周期
测量从空纸箱进入系统到纸箱离开进行封箱或存储所需的时间。包括纸箱供应、去皮、粉末灌装、重量确认、卸料以及下一个纸箱的装箱。这个周期反映了实际的包装能力。称重机的单次称重速度可能很快,但如果纸箱、粉末供应或成品纸箱的移动没有协调有序,生产线的运行速度仍然很慢。
配方变更期间检查体重稳定性
不同的粉末配方在料斗和称重阀中的流动情况可能有所不同。配方更改后,请检查首批纸箱,并将实际净重与设定值进行比较。如果流动出现异常,请检查物料堆积情况、输送压力、粉末液位以及收集路径。自动去皮功能可为纸箱提供参考值,但无法纠正中断或进料不良的物料流。
定义操作员的日常检查
每日检查内容包括纸箱供应、料斗清洁度、称重平台状况、阀门运行情况、触摸屏设置、除尘点以及首件包装结果。这些检查应简短明了,确保在全面生产前完成。书面检查清单也有助于确定问题是出在称重单元、筛分机、收集器还是上游研磨工序。
设置清晰的包装放行检查
安装完成后,确认第一箱、配方变更后的第一箱以及重启后的第一箱。检查纸箱标识、净重、粉末洁净度、标签信息和转移情况。将结果与包装记录一起保存,以便操作人员区分称重调整与上游研磨或收集问题。
自动称重系统能够优化粉末涂装生产线的包装流程,包括纸箱供应、去皮、净重、运行控制和包装记录等环节。AW-E 的选择应考虑纸箱尺寸、合格粉末流量、研磨筛分能力、除尘、配方变更以及生产线布局等因素。Jatchen 可将称重环节与 PLC/HMI 生产控制系统、低剪切挤出、密封物料输送、上游自动提升和低粉尘收集系统连接起来,从而使最终包装环节能够支持整条生产线的运行。
常见问题解答
自动称重系统是做什么的?
它可以供应空纸箱,对纸箱进行去皮,称量选定的净重,并支持可编程操作和包装记录。
AW-E 支持哪些纸箱尺寸?
标明的净重范围为 10-30 公斤,但最终规格应根据实际包装和粉末流量进行确认。
自动称重能否解决研磨瓶颈问题?
不。它可以组织包装,但研磨、筛分、收集和称重能力必须匹配在同一条路线上。
自动去皮功能是否会取消所有重量检查?
不。它支持可重复性,但操作人员仍应检查第一个包装,并验证有效配方和包装设置。
添加 AW-E 之前我应该发送哪些信息?
请提供包装尺寸、产量目标、筛分机和收集器详情、当前料斗和输送机布局、除尘方案以及配方更换频率。


