

Comment le pesage automatique peut-il améliorer le conditionnement des lignes de revêtement en poudre ?
Comment le pesage automatique peut-il améliorer le conditionnement des lignes de revêtement en poudre ?
L'étape d'emballage ralentit-elle une ligne de revêtement en poudre par ailleurs stable ? L'approvisionnement manuel en cartons, les contrôles de tare répétés et un pesage irrégulier peuvent engendrer des files d'attente après le broyage et le tamisage. Le pesage automatique contribue à optimiser l'étape finale en alimentant les cartons, en effectuant la tare, en pesant la quantité définie et en synchronisant l'opération d'emballage avec le rythme de production.
Le système de pesage automatique AW-E de Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. est conçu pour l'approvisionnement en cartons et le pesage automatique. Il comprend une tare automatique, un écran tactile programmable, le stockage et la transmission des données, une utilisation ergonomique et une capacité de pesage des cartons de 10 à 30 kg. Il doit être intégré aux chaînes de broyage, de tamisage, de dépoussiérage et de transfert des matériaux.
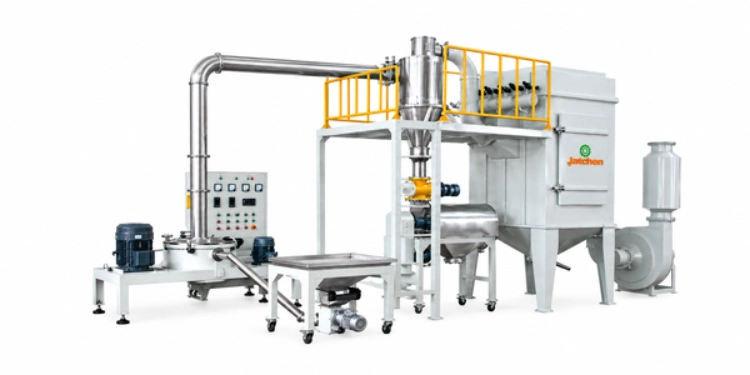
Pourquoi l'emballage devient un goulot d'étranglement
La pesée manuelle répète le même travail
Lorsque les opérateurs placent les cartons, les tarent, ajoutent la poudre, vérifient le poids et déplacent chaque carton manuellement, le processus peut ralentir en période de forte cadence. De petites variations rendent également plus difficile le maintien d'un rythme d'emballage synchronisé avec la poudre conforme sortant du tamis.
L'étape d'emballage reçoit des matériaux variables
Le broyage et le classement peuvent entraîner une variation du débit de poudre lors des changements de formule ou de granulométrie. Le système de conditionnement nécessite un circuit de collecte et de transfert stable. Consultez la section suivante : Système de broyage ACM et tamiser en même temps que le système de pesage plutôt que de calibrer uniquement l'unité d'emballage.
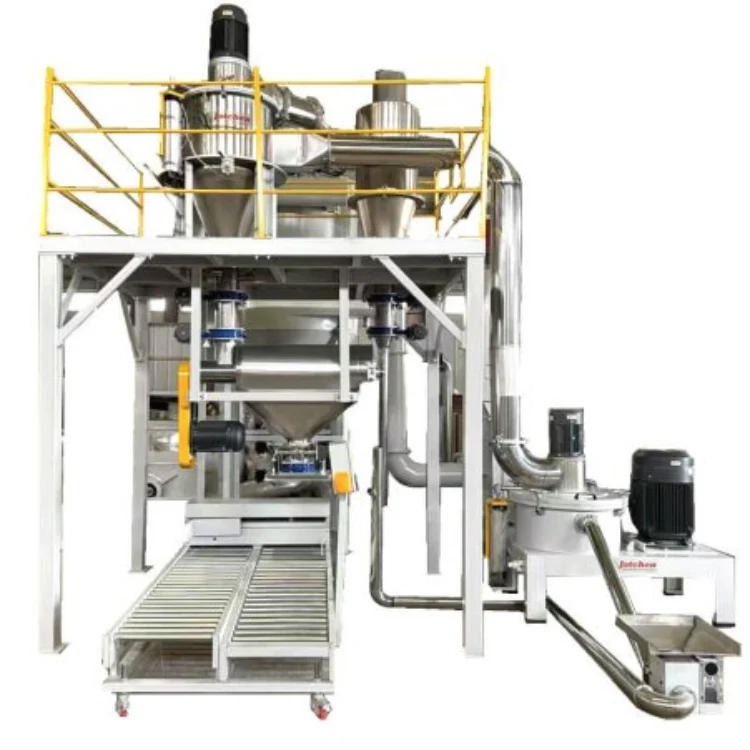
De la poussière apparaît lors du transfert final
De fines poudres peuvent s'échapper autour des ouvertures des cartons, des points de transfert et des bacs de récupération. Un agencement d'emballage à faible émission de poussière et un système d'évacuation des poussières bien défini facilitent la maintenance du processus de pesage automatique. Le transfert de matériaux sous vide en amont et l'aspiration automatique des poussières, lorsqu'ils sont disponibles, contribuent également à réduire les pertes avant que la poudre n'atteigne le conditionnement.
Que fait le système de pesage automatique AW-E ?
Fournitures automatiques de carton
L'AW-E fournit des cartons vides lors du processus d'emballage. Cela élimine une étape manuelle répétitive et confère à l'opérateur une responsabilité plus claire : surveiller l'approvisionnement en matériaux, l'état des cartons et le fonctionnement de la machine au lieu d'effectuer chaque déplacement de carton manuellement.
Tarage et pesage automatiques
La tare automatique établit le poids de référence du carton vide avant l'ajout de la poudre. L'étape de pesage programmée permet ensuite d'atteindre la quantité nette sélectionnée. La plage de poids des cartons indiquée est de 10 à 30 kg ; veuillez donc vérifier la taille de l'emballage, le débit de poudre et le débit cible de la ligne avant de sélectionner la configuration.
Écran tactile et gestion des données
Un écran tactile programmable facilite la configuration et le contrôle du fonctionnement, tandis que le stockage et la transmission des données permettent un suivi plus précis du conditionnement. La commande par automate programmable/interface homme-machine (IHM) doit être coordonnée avec la ligne de broyage et de tamisage en amont afin d'éviter l'accumulation imprévue de matières en cas d'arrêt au conditionnement.
Associer le pesage au broyage et au tamisage
Vérifier le débit de poudre qualifié
Le système de conditionnement doit être dimensionné pour une poudre qualifiée, et non uniquement pour la production totale du broyeur. Il convient de tenir compte des poudres fines, des matériaux surdimensionnés et des matériaux mis de côté pour contrôle. guide de contrôle de la taille des particules explique pourquoi le classement et le tamisage influencent la quantité qui parvient effectivement à l'emballage.
Maintenez la voie de transfert courte et dégagée.
Des trajets de transfert longs ou mal agencés peuvent entraîner une accumulation de poussière et rendre le nettoyage plus difficile. Utilisez un circuit étanche lorsque l'équipement le permet, assurez-vous que les points de collecte soient accessibles et prévoyez un système de dépoussiérage à faible consommation d'air autour de la zone de pesage et de conditionnement. Gamme de produits Jatchen peut être utile pour comparer le pesage avec le broyage et les équipements auxiliaires.
Arrêts et redémarrages coordonnés
Si le conditionnement s'arrête, le broyage et le tamisage peuvent nécessiter un ralentissement ou une pause. Définissez la séquence dans le plan de l'automate programmable/IHM, puis testez la procédure de redémarrage avec un carton vide, un flux de poudre normal et une modification de la formule. L'opérateur doit être informé de l'état de la matière (mise en attente, déviation ou nettoyage) avant le redémarrage.
Utilisez la pesée automatique sans perdre le contrôle
Indiquez clairement la taille du colis
Confirmer le poids net, le type de carton, la quantité de cartons disponibles, le mode de fermeture ou de scellage, ainsi que l'objectif d'emballage journalier. La plage de poids recommandée par AW-E est de 10 à 30 kg par carton ; les spécifications finales doivent donc correspondre aux dimensions d'emballage réellement utilisées sur la ligne.
Conservez une vérification du premier paquet
Au démarrage ou après un changement de formule, vérifiez le poids net, la nature du matériau, l'état de la poudre et la propreté du transfert du premier carton emballé. La tare automatique favorise la répétabilité, mais un opérateur doit tout de même confirmer que la formule et les paramètres d'emballage sont corrects.
Entretenir les zones de pesage et de collecte
Il convient d'éliminer toute accumulation de poudre autour de la trémie, du point de pesage, du support de carton, du raccord de transfert et du système d'évacuation des poussières. Une ligne complète nécessite également un accès pour le nettoyage au niveau du mélangeur, de l'extrudeuse, du tapis de refroidissement et du broyeur. Le levage automatique en amont et l'extrusion à faible cisaillement contribuent à l'organisation de la ligne, mais la maintenance des emballages demeure indispensable.
Raccordez l'emballage à la ligne de production complète.
La capacité en amont doit correspondre
La taille du lot du mélangeur, le débit de l'extrudeuse TSK, la bande de refroidissement et le broyeur doivent assurer un conditionnement à un rythme compatible avec l'AW-E. Un système de pesage automatique de grande taille ne peut pas compenser les variations de production irrégulières de la poudre conforme. Consultez la documentation. Extrudeur à vis jumelles avec le plan de production et d'emballage cible.
Les changements de formule nécessitent un parcours propre
L'emballage peut transporter des résidus de la formule précédente via les bacs, les tuyaux de transfert et les supports de carton. Incluez les zones de collecte et de pesage finales dans la liste de contrôle du changement de couleur. Si de la poudre métallique est produite, assurez-vous de séparer son circuit ou utilisez un système de liaison hors ligne conformément au processus de production.
L'agencement des plantes reste important.
Prévoyez un espace suffisant pour le stockage des cartons, la circulation des opérateurs, le dépoussiérage, la maintenance des balances et la manutention des cartons finis. L'agencement doit également préserver l'accès à la zone de broyage, où les lignes complètes peuvent nécessiter une hauteur sous plafond d'au moins 5 m. Un circuit d'emballage propre fait partie intégrante de la conception de la ligne ; il ne s'agit pas d'une simple formalité.
Déterminez si la pesée automatique est un investissement judicieux. Ajout
Mesurer la perte de garnissage actuelle
Enregistrez le nombre de cartons par heure, le temps de pesage manuel, les contrôles, les déversements de poudre, la longueur de la file d'attente après tamisage et le nombre d'opérateurs affectés à l'emballage. Ces données permettent de déterminer si le problème provient du pesage, de la manutention des cartons, du flux de matières ou d'une inadéquation des capacités en amont.
Définir l'intégration requise
Veuillez indiquer le tamis, le collecteur de poudres fines, la trémie, le convoyeur, le type de carton, le système de dépoussiérage et l'armoire de commande actuellement installés. Demandez comment l'AW-E se raccorde à la ligne existante et quel espace est nécessaire pour le nettoyage et la maintenance.
Vérifier la configuration avec Jatchen
Utiliser Service Jatchen pour revoir l'itinéraire d'emballage et contacter Jatchen En fonction des dimensions de l'emballage, du rendement cible, de l'agencement et des équipements actuels, Jatchen peut aborder la question du pesage, du mélange, de l'extrusion, du refroidissement, du broyage, du tamisage et de la manutention des matériaux à faible émission de poussière.
Mesurer les performances d'emballage après installation
Comparer le cycle d'emballage complet
Mesurez le temps écoulé entre l'entrée d'un carton vide dans le système et sa sortie pour fermeture ou stockage. Incluez l'approvisionnement en cartons, la tare, le remplissage de poudre, la vérification du poids, la sortie et le carton suivant. Ce cycle reflète la capacité d'emballage réelle. Une balance peut être techniquement rapide alors que la ligne reste lente en raison d'une mauvaise organisation des cartons, de l'approvisionnement en poudre ou du déplacement des cartons finis.
Vérifier la stabilité du poids lors des changements de formule
Les différentes formulations de poudre peuvent présenter des variations de débit dans la trémie et la vanne de pesage. Après un changement de formulation, vérifiez les premiers cartons et comparez le poids net réel avec le réglage sélectionné. En cas d'irrégularité du débit, inspectez l'accumulation de poudre, la pression de transfert, le niveau de poudre et le circuit de collecte. La tare automatique fournit une référence pour le carton, mais ne peut corriger un flux de matière interrompu ou mal alimenté.
Définir les contrôles quotidiens de l'opérateur
Les contrôles quotidiens peuvent inclure l'approvisionnement en cartons, la propreté de la trémie, l'état de la plateforme de pesage, le fonctionnement des vannes, les paramètres de l'écran tactile, les points de dépoussiérage et le résultat du premier conditionnement. Ces contrôles doivent être courts et précis afin d'être effectués avant le lancement de la production. Une liste de contrôle écrite permet également d'identifier l'origine du problème : unité de pesage, tamis, collecteur ou chaîne de broyage en amont.
Définir un contrôle de libération d'emballage clair
Après l'installation, vérifiez le premier carton, le premier carton après un changement de formule et le premier carton après un redémarrage. Contrôlez l'identité du carton, son poids net, la propreté de la poudre, les informations d'étiquetage et l'état du transfert. Conservez ces informations avec le registre d'emballage afin que les opérateurs puissent distinguer un problème de pesage d'un problème de broyage ou de collecte en amont.
Le pesage automatique optimise le conditionnement des lignes de revêtement en poudre en gérant l'approvisionnement en cartons, la tare, le pesage net, le contrôle des opérations et l'enregistrement des données de conditionnement. Le choix du système AW-E dépend de la taille des cartons, du débit de poudre requis, des capacités de broyage et de tamisage, du dépoussiérage, des modifications de formulation et de l'agencement de la ligne. Jatchen propose des solutions pour connecter l'étape de pesage au contrôle de production par automate programmable (PLC) et interface homme-machine (IHM), à l'extrusion à faible cisaillement, au transfert de matériau sous vide, au levage automatique en amont et à un système de dépoussiérage à faible consommation, assurant ainsi le bon fonctionnement de l'ensemble de la ligne lors de l'étape de conditionnement finale.
FAQ (questions fréquentes)
À quoi sert un système de pesage automatique ?
Il peut fournir des cartons vides, les tarer, peser la quantité nette sélectionnée et prendre en charge les opérations programmables et les enregistrements d'emballage.
Quelles sont les dimensions de cartons compatibles avec l'AW-E ?
La plage de poids net indiquée pour les cartons est de 10 à 30 kg, mais la configuration finale doit être confirmée en fonction de l'emballage réel et du flux de poudre.
Le pesage automatique peut-il résoudre un goulot d'étranglement dans le broyage ?
Non. Il peut organiser l'emballage, mais les capacités de broyage, de tamisage, de collecte et de pesage doivent être intégrées dans un seul et même circuit.
La tare automatique supprime-t-elle tous les contrôles de poids ?
Non. Il permet la répétabilité, mais les opérateurs doivent tout de même vérifier le premier emballage et s'assurer que la formule active et les paramètres de l'emballage sont corrects.
Quelles informations dois-je envoyer avant d'ajouter AW-E ?
Veuillez indiquer la taille du colis, l'objectif de production, les détails du tamis et du collecteur, la configuration actuelle de la trémie et du convoyeur, le plan de dépoussiérage et la fréquence de changement de formule.


