

كيف يمكن للوزن الآلي تحسين تعبئة خط طلاء المسحوق؟
كيف يمكن للوزن الآلي تحسين تعبئة خط طلاء المسحوق؟
هل تُبطئ مرحلة التعبئة خط طلاء المسحوق الذي يتميز باستقراره؟ قد يؤدي التزويد اليدوي بالكرتون، وتكرار عمليات فحص الوزن الفارغ، وعدم انتظام الوزن إلى تراكم الطوابير بعد الطحن والغربلة. يساعد الوزن الآلي على تنظيم المرحلة النهائية من خلال تزويد الكراتين، وفحص الوزن الفارغ، ووزن الكمية المحددة، والحفاظ على عملية التعبئة أقرب ما يكون إلى وتيرة الإنتاج.
صُمم نظام الوزن الأوتوماتيكي AW-E من شركة يانتاي جاتشن لمعدات معالجة طلاء المساحيق المحدودة لتزويد الكراتين ووزنها تلقائيًا. ويشمل النظام خاصية التصفير التلقائي، وشاشة تحكم تعمل باللمس قابلة للبرمجة، وتخزين البيانات ونقلها، بالإضافة إلى تصميم مريح للتشغيل، ونطاق وزن صافٍ للكرتون يتراوح بين 10 و30 كيلوغرامًا. ويُنصح باستخدامه مع خطوط الطحن والغربلة وجمع الغبار ونقل المواد.
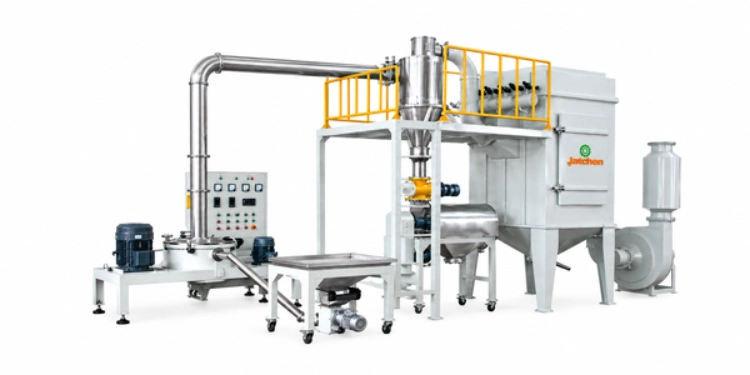
لماذا يصبح التعبئة والتغليف عنق زجاجة في خط الإنتاج
الوزن اليدوي يكرر نفس العمل
عندما يقوم المشغلون بوضع الكراتين، وتفريغها، وإضافة المسحوق، والتحقق من الوزن، ونقل كل كرتونة يدويًا، قد تصبح العملية بطيئة خلال فترات الإنتاج العالية. كما أن الاختلافات الطفيفة تجعل من الصعب الحفاظ على وتيرة التعبئة متزامنة مع خروج المسحوق المؤهل من المنخل.
تستقبل مرحلة التعبئة مواد متنوعة
قد يؤدي الطحن والتصنيف إلى تدفق المسحوق بشكل متغير عند تغيير تركيبات خط الإنتاج أو إعدادات حجم الجسيمات. يحتاج نظام التعبئة إلى مسار تجميع ونقل ثابت. راجع نظام طحن ACM ويتم استخدام المنخل مع نظام الوزن بدلاً من تحديد حجم وحدة التعبئة والتغليف وحدها.
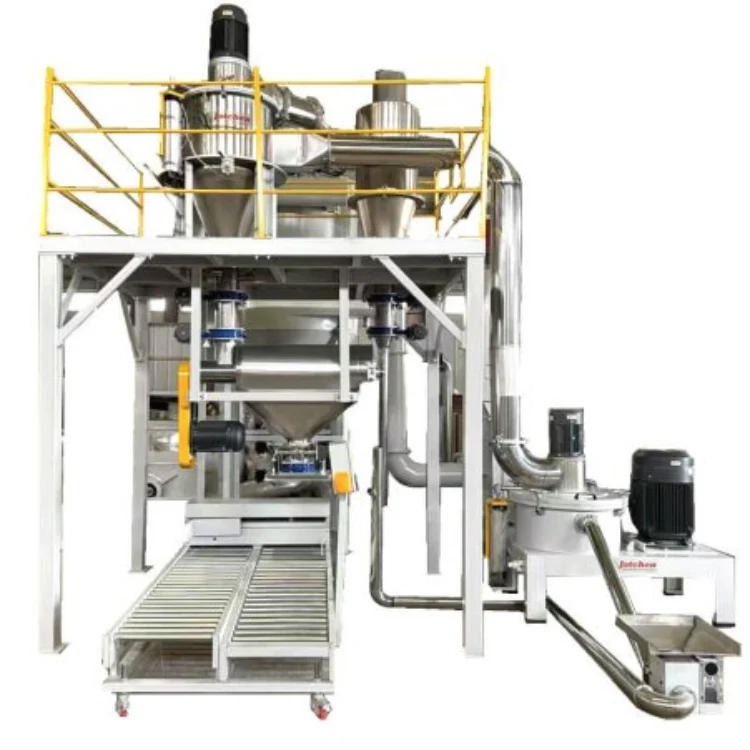
يظهر الغبار عند النقل النهائي
قد يتسرب المسحوق الناعم من حول فتحات الكرتون، ونقاط النقل، وحاويات التجميع. يُسهّل تصميم التعبئة منخفض الغبار ومسار إزالة الغبار الواضح عملية الوزن الآلي. كما يُساعد نقل المواد المغلقة في المراحل السابقة، ونظام شفط الغبار الآلي، عند توفره، على تقليل الفاقد قبل وصول المسحوق إلى العبوة.
ما يفعله نظام الوزن الأوتوماتيكي AW-E
توريد الكرتون الآلي
يقوم نظام AW-E بتوفير الكراتين الفارغة كجزء من عملية التعبئة. هذا يلغي خطوة يدوية متكررة ويمنح المشغل مسؤولية أوضح: مراقبة كمية المواد المتوفرة، وحالة الكراتين، وحالة الآلة بدلاً من القيام بكل حركة كرتونية يدوياً.
نظام الوزن والمعايرة الآلي
تُحدد عملية التصفير التلقائية وزن الكرتونة الفارغة قبل إضافة المسحوق. ثم تعمل خطوة الوزن المبرمجة على الوصول إلى الكمية الصافية المحددة. يتراوح وزن الكرتونة بين 10 و30 كيلوغرامًا، لذا يُرجى التأكد من حجم العبوة، ومعدل تدفق المسحوق، ومعدل خط الإنتاج المستهدف قبل اختيار الإعدادات.
شاشة اللمس ومعالجة البيانات
تدعم شاشة اللمس القابلة للبرمجة ضبط الإعدادات والتحكم في التشغيل، بينما يساعد تخزين البيانات ونقلها في الحفاظ على سجل تعبئة أكثر وضوحًا. يجب تنسيق التحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة/واجهة المستخدم الرسومية مع مسار الطحن والغربلة في المراحل السابقة، بحيث لا يؤدي التوقف عند التعبئة إلى تراكم مواد غير مخطط لها في خط الإنتاج.
الموازنة بالوزن مع الطحن والغربلة
تحقق من تدفق المسحوق المؤهل
ينبغي تصميم نظام التعبئة والتغليف بما يتناسب مع المسحوق المؤهل، وليس فقط مع إجمالي إنتاج المطحنة. يجب مراعاة المسحوق الناعم، والمواد ذات الحجم الكبير، والمواد المحتجزة للفحص. دليل التحكم في حجم الجسيمات يشرح هذا لماذا يؤثر التصنيف والغربلة على الكمية التي تصل فعلياً إلى مرحلة التعبئة.
اجعل مسار النقل قصيرًا وواضحًا
قد تتسبب مسارات النقل الطويلة أو سيئة التنظيم في تراكم المواد وتجعل التنظيف أكثر صعوبة. استخدم مسارًا محكمًا مانعًا للتسرب حيثما يسمح بذلك الجهاز، واحرص على سهولة الوصول إلى نقاط التجميع، وخطط لإزالة الغبار بشكل منخفض حول منطقة الوزن والكرتون. مجموعة منتجات جاتشن يمكن أن يساعد ذلك عند مقارنة الوزن بالطحن والمعدات المساعدة.
تنسيق عمليات التوقف وإعادة التشغيل
في حال توقف التعبئة، قد يلزم إبطاء أو إيقاف عملية الطحن والغربلة مؤقتًا. حدد التسلسل في خطة وحدة التحكم المنطقية القابلة للبرمجة/واجهة المستخدم الرسومية، ثم اختبر إجراء إعادة التشغيل باستخدام علبة كرتون فارغة، وتدفق مسحوق عادي، وتغيير في التركيبة. يجب أن يكون المشغل على دراية بما إذا كانت المادة محتجزة أو محولة أو نظيفة قبل إعادة التشغيل.
استخدم نظام الوزن التلقائي دون فقدان السيطرة
حدد حجم العبوة بوضوح
يرجى التأكد من الوزن الصافي، ونوع الكرتون، ومصدر الكرتون، وطريقة الإغلاق، والهدف اليومي للتعبئة. يتراوح الوزن المُدرج في قائمة AW-E بين 10 و30 كيلوغرامًا للكرتونة الواحدة، لذا يجب أن تعكس المواصفات النهائية أحجام العبوات المستخدمة فعليًا على خط الإنتاج.
احتفظ بفحص أولي للحقيبة
عند بدء التشغيل أو بعد تغيير التركيبة، تحقق من وزن الكرتونة المعبأة الأولى، ونوع المادة، وحالة المسحوق، ونظافة النقل. يدعم التصفير التلقائي إمكانية التكرار، ولكن لا يزال يتعين على المشغل التأكد من تفعيل التركيبة الصحيحة وإعدادات التعبئة والتغليف.
صيانة مناطق الوزن والتجميع
يجب تنظيف تراكم المسحوق حول القادوس، ونقطة الوزن، ودعامة الكرتون، ووصلة النقل، ومسار إزالة الغبار. كما يحتاج خط الإنتاج الكامل إلى سهولة الوصول للتنظيف عند الخلاط، وجهاز البثق، وحزام التبريد، والمطحنة. يساعد الرفع التلقائي في اتجاه المنبع والبثق منخفض القص على الحفاظ على تنظيم المسار، ولكن صيانة التعبئة والتغليف تبقى ضرورية.
ربط التعبئة بخط الإنتاج الكامل
يجب أن تتطابق سعة المنبع مع سعة المنبع
يجب أن يوفر حجم دفعة الخلاط، ومخرجات جهاز البثق TSK، وحزام التبريد، والمطحنة، مواد التعبئة والتغليف بوتيرة يمكن لنظام الوزن الآلي AW-E التعامل معها. لا يمكن لنظام وزن آلي كبير إصلاح خط إنتاج مسحوق عالي الجودة بزيادات غير منتظمة. راجع Twin المسمار Extruder مع تحديد الناتج المستهدف وخطة التعبئة.
تغييرات الصيغة تتطلب مسارًا واضحًا
قد تحمل مواد التعبئة بقايا من التركيبة السابقة عبر الصناديق وأنابيب النقل ودعامات الكرتون. أدرج مناطق التجميع والوزن النهائية في قائمة التحقق من تغيير اللون. في حال إنتاج مسحوق معدني، حافظ على مساره منفصلاً أو استخدم خطة ربط خارج خط الإنتاج وفقًا لترتيبات الإنتاج.
لا يزال تصميم المصنع مهمًا
يجب توفير مساحة كافية لتخزين الكراتين، وحركة المشغلين، وجمع الغبار، وصيانة الوزن، ونقل الكراتين الجاهزة. كما يجب أن يحافظ التصميم على سهولة الوصول إلى منطقة الطحن، حيث قد تحتاج خطوط الإنتاج الكاملة إلى ارتفاع لا يقل عن 5 أمتار. يُعد مسار التعبئة النظيف جزءًا أساسيًا من تصميم خط الإنتاج، وليس إضافة لاحقة.
قرر ما إذا كان استخدام نظام الوزن الآلي مجدياً إضافة
قياس الفاقد الحالي من مواد التعبئة والتغليف
سجل عدد الكراتين في الساعة، ووقت الوزن اليدوي، وعمليات إعادة الفحص، وانسكاب المسحوق، وطول طابور الانتظار بعد الفرز، وعدد العمال المكلفين بالتعبئة. توضح هذه الأرقام ما إذا كانت المشكلة تكمن في الوزن، أو مناولة الكراتين، أو تدفق المواد، أو عدم تطابق في الطاقة الإنتاجية في المراحل السابقة.
حدد التكامل المطلوب
اذكر قائمة بالمعدات الحالية: المنخل، وجامع المسحوق الناعم، والقادوس، والناقل، ونوع الكرتون، ومعدات إزالة الغبار، وخزانة التحكم. استفسر عن كيفية توصيل وحدة AW-E بالخط الحالي، وما هي المساحة المطلوبة للتنظيف والصيانة.
مراجعة التكوين باستخدام جاتشن
يستخدم خدمة المطبخ لمراجعة مسار التعبئة و اتصل بجاشن مع مراعاة حجم العبوة، والإنتاج المستهدف، والتصميم، والمعدات الحالية. يمكن لجاتشن مناقشة عمليات الوزن بالإضافة إلى الخلط، والبثق، والتبريد، والطحن، والغربلة، ومعالجة المواد منخفضة الغبار.
قياس أداء التعبئة بعد التركيب
قارن دورة التعبئة الكاملة
قِس الوقت من دخول كرتونة فارغة إلى النظام حتى خروجها للإغلاق أو التخزين. يشمل ذلك تزويد الكرتونات، وتصفيرها، وتعبئتها بالمسحوق، والتأكد من وزنها، وتفريغها، ثم الكرتونة التالية. تُظهر هذه الدورة الطاقة الإنتاجية الحقيقية للتعبئة. قد تكون آلة الوزن سريعة تقنيًا بينما يظل خط الإنتاج بطيئًا بسبب عدم تنظيم الكراتين، أو تزويدها بالمسحوق، أو حركة الكراتين الجاهزة.
تحقق من ثبات الوزن أثناء تغيير تركيبة الحليب
قد تختلف سرعة تدفق تركيبات المساحيق المختلفة عبر القادوس وصمام الوزن. افحص الكراتين الأولى بعد تغيير التركيبة وقارن الوزن الصافي الفعلي بالإعداد المُختار. إذا أصبح التدفق غير منتظم، فافحص تراكم المواد، وضغط النقل، ومستوى المسحوق، ومسار التجميع. يوفر نظام التصفير التلقائي مرجعًا للكرتونة، ولكنه لا يستطيع تصحيح تدفق المواد المتقطع أو غير المُغذّى بشكل كافٍ.
حدد الفحوصات اليومية للمشغل
قد تشمل الفحوصات اليومية فحص كمية الكرتون، ونظافة القادوس، وحالة منصة الوزن، وحركة الصمامات، وإعدادات شاشة اللمس، ونقاط إزالة الغبار، ونتيجة التعبئة الأولى. احرص على أن تكون هذه الفحوصات مختصرة ومحددة بحيث تُنجز قبل بدء الإنتاج الكامل. كما تساعد قائمة التحقق المكتوبة في تحديد ما إذا كانت المشكلة تتعلق بوحدة الوزن، أو المنخل، أو المجمع، أو مسار الطحن في المراحل السابقة.
قم بفحص واضح لفك التغليف
بعد التركيب، تأكد من الكرتونة الأولى، والكرتونة الأولى بعد تغيير التركيبة، والكرتونة الأولى بعد إعادة التشغيل. تحقق من هوية الكرتونة، ووزنها الصافي، ونظافة المسحوق، ومعلومات الملصق، وحالة النقل. احتفظ بالنتيجة مع سجل التعبئة حتى يتمكن المشغلون من التمييز بين تعديل الوزن ومشكلة الطحن أو التجميع في المراحل السابقة.
يمكن لنظام الوزن الآلي تحسين عملية تعبئة خطوط طلاء المساحيق من خلال تنظيم إمداد الكراتين، ووزنها، ووزنها الصافي، والتحكم في التشغيل، وسجلات التعبئة. يجب اختيار نظام الوزن الآلي (AW-E) بناءً على حجم الكرتون، وتدفق المسحوق عالي الجودة، وقدرة الطحن والغربلة، ونظام تجميع الغبار، وتعديلات التركيبة، والتصميم. يمكن لشركة جاتشن ربط مرحلة الوزن بنظام التحكم في الإنتاج PLC/HMI، والبثق منخفض القص، ونقل المواد المغلق، والرفع الآلي للجزء العلوي من الخط، ونظام تجميع الغبار المنخفض، بحيث تدعم خطوة التعبئة النهائية الخط بأكمله.
أسئلة متكررة
ما وظيفة نظام الوزن الآلي؟
يمكنها توفير الكراتين الفارغة، ووزنها، ووزن الكمية الصافية المحددة، ودعم التشغيل القابل للبرمجة وسجلات التعبئة.
ما هي أحجام الكراتين التي يدعمها جهاز AW-E؟
يتراوح وزن الكرتون الصافي المذكور بين 10 و30 كجم، ولكن يجب التأكد من التكوين النهائي بناءً على العبوة الفعلية وتدفق المسحوق.
هل يمكن للوزن الآلي أن يحل مشكلة الاختناق في عملية الطحن؟
لا. يمكنها تنظيم التعبئة، ولكن يجب أن تتطابق قدرة الطحن والغربلة والتجميع والوزن كمسار واحد.
هل يؤدي التصفير التلقائي إلى إلغاء جميع عمليات فحص الوزن؟
لا. إنه يدعم التكرار، بينما يجب على المشغلين التحقق من العبوة الأولى والتأكد من التركيبة النشطة وإعدادات العبوة.
ما المعلومات التي يجب عليّ إرسالها قبل إضافة AW-E؟
أرسل حجم العبوة، وهدف الإنتاج، وتفاصيل الغربال والجامع، وتخطيط القادوس والناقل الحالي، وخطة إزالة الغبار، وتكرار تغيير التركيبة.


