

自動計量によって粉体塗装ラインの梱包作業はどのように改善できるのか?
自動計量によって粉体塗装ラインの梱包作業はどのように改善できるのか?
粉体塗装ラインが安定しているにもかかわらず、梱包工程で生産速度が低下していませんか?手動でのカートン供給、繰り返し行われる風袋チェック、そしてばらつきのある計量によって、粉砕・ふるい分け後に待ち行列が発生することがあります。自動計量システムは、カートンの供給、風袋チェック、設定量の計量を行い、梱包作業を生産リズムに近づけることで、最終工程の効率化に貢献します。
煙台ジャッチェン粉体塗装加工設備有限公司製のAW-E自動計量システムは、カートン供給と自動計量用に設計されています。自動風袋引き、プログラム可能なタッチスクリーン制御、データ保存・送信、人間工学に基づいた操作性を備え、カートン正味重量範囲は10~30kgです。研削、ふるい分け、集塵、材料搬送ルートと組み合わせて使用する必要があります。
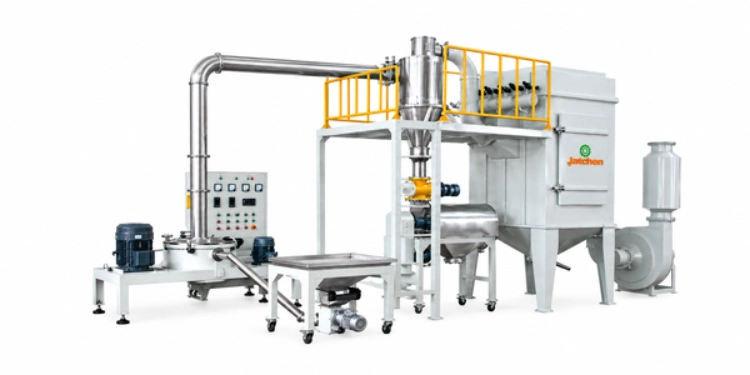
梱包が生産ラインのボトルネックになる理由
手動計量では同じ作業が繰り返される
作業員がカートンを配置し、風袋引きを行い、粉末を加え、重量を確認し、各カートンを手作業で移動させる場合、生産量が多い時期には作業速度が低下する可能性があります。また、わずかなばらつきでも、ふるいから出てくる良質な粉末の速度に合わせて梱包作業のリズムを維持することが難しくなります。
梱包工程では様々な材料が受け入れられる
粉砕および分級工程では、ラインの配合や粒度設定が変更されると、粉末が変化する流れで前方に送られることがあります。包装システムには、安定した収集および搬送経路が必要です。 ACM研磨システム そして、包装ユニットのサイズを個別に決めるのではなく、計量システムと合わせてふるい分けを行う。
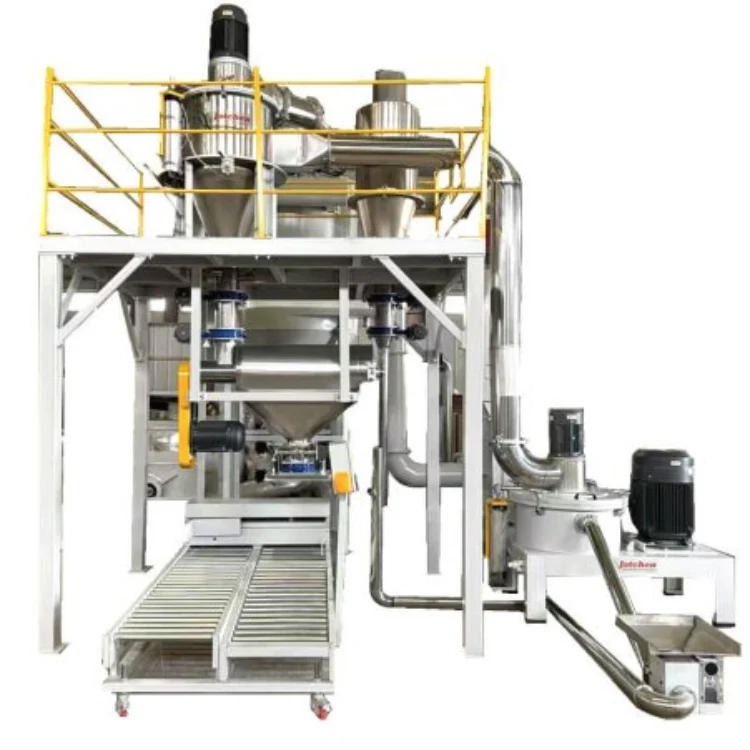
最終転送時に埃が現れる
微粉末は、カートンの開口部、移送箇所、回収容器の周囲から漏れ出す可能性があります。低粉塵の梱包レイアウトと明確な粉塵除去経路により、自動計量プロセスのメンテナンスが容易になります。上流側の密閉された材料移送と、対応している場合は自動集塵装置も、粉末が梱包工程に到達する前の損失を低減するのに役立ちます。
AW-E自動計量システムの機能
自動カートン供給
AW-Eは、梱包工程の一環として空の段ボール箱を供給します。これにより、繰り返し行う手作業が1つ減り、オペレーターはより明確な責任を負えるようになります。つまり、段ボール箱の移動をすべて手作業で行うのではなく、材料の供給状況、段ボール箱の状態、機械の状態を監視することに集中できるのです。
自動風袋引きと計量
自動風袋引き機能により、粉末を投入する前に空のカートンの基準値が設定されます。その後、プログラムされた計量ステップで、選択された正味量まで計測が行われます。カートンの容量範囲は10~30kgですので、構成を選択する前に、パッケージサイズ、粉末流量、および目標ライン速度を確認してください。
タッチスクリーンとデータ処理
プログラム可能なタッチスクリーンは設定と操作制御をサポートし、データの保存と送信はより明確な梱包記録の維持に役立ちます。PLC/HMI制御は、上流の粉砕およびふるい分け工程と連携させる必要があり、梱包工程での停止によってライン内に予期せぬ材料が蓄積されることがないようにする必要があります。
計量と粉砕・ふるい分けのマッチング
粉体流量の適格性を確認する
包装システムは、ミル全体の生産量だけでなく、規格に適合した粉末に合わせて設計する必要があります。微粉末、粗粒材料、検査のために保管される材料も考慮に入れる必要があります。 粒子サイズ制御ガイド 分類とふるい分けが、実際に梱包される量に影響を与える理由を説明します。
乗り換えルートは短く、分かりやすく保つ
搬送経路が長かったり、配置が悪かったりすると、堆積物が溜まりやすくなり、清掃が困難になります。機器が対応できる場合は、密閉された漏れのない経路を使用し、収集ポイントへのアクセスを容易にし、計量エリアとカートンエリア周辺では低粉塵除去を計画してください。 ジャッチェン製品ラインナップ 計量と研削、補助機器との比較を行う際に役立つ。
停止と再起動の調整
梱包が停止した場合、粉砕およびふるい分け工程の速度を落とすか、一時停止する必要があるかもしれません。PLC/HMIプランでシーケンスを定義し、空のカートン、通常の粉体供給、および配合変更を用いて再起動ルーチンをテストしてください。オペレーターは、再起動前に材料が保留、迂回、または洗浄されるかどうかを把握しておく必要があります。
自動計量を使用しても制御を失うことはありません
パッケージサイズを明確に設定してください
正味重量、カートンタイプ、カートン供給方法、密封または封緘方法、および1日の梱包目標を確認してください。AW-E規格では1カートンあたり10~30kgの範囲と記載されているため、最終仕様は実際に生産ラインで使用されるパッケージサイズを反映させる必要があります。
最初のパックチェックを保管する
起動時または配合変更後は、最初に梱包されたカートンの正味重量、材料の種類、粉末の状態、および移送時の清浄度を確認してください。自動風袋引き機能は再現性を向上させますが、オペレーターは正しい配合とパッケージ設定が有効になっていることを確認する必要があります。
計量・収集エリアを維持管理する
ホッパー、計量ポイント、カートンサポート、搬送接続部、および集塵経路周辺の粉塵堆積物を清掃してください。ライン全体では、ミキサー、押出機、冷却ベルト、およびグラインダーにも清掃用のアクセスが必要です。上流側の自動リフトと低せん断押出により、経路の整理整頓は容易になりますが、包装のメンテナンスは依然として必要です。
梱包工程を生産ライン全体に接続する
上流の処理能力は一致する必要がある
ミキサーのバッチサイズ、TSK押出機の出力、冷却ベルト、およびグラインダーは、AW-Eが処理できるリズムで包装材を供給する必要があります。大型の自動計量システムでは、不規則なサージで品質基準を満たす粉末を生産するラインを修正することはできません。 ツインスクリュー押出機 目標生産量と梱包計画に基づいて。
計算式の変更には明確な手順が必要だ
包装工程では、前回の配合からの残留物が容器、移送パイプ、カートン支持材などを介して運ばれる可能性があります。色変更チェックリストには、最終回収および計量エリアを含めてください。金属粉末が発生する場合は、その経路を分離するか、製造工程に応じてオフラインでの接着計画を実施してください。
工場のレイアウトは依然として重要である
カートンの保管、作業員の移動、集塵、計量機器のメンテナンス、完成品カートンの搬送のためのスペースを確保してください。レイアウトは、研削エリアへのアクセスも確保する必要があります。研削エリアでは、ライン全体で少なくとも5mの高さが必要になる場合があります。クリーンな梱包経路は、ライン設計の一部であり、後付けの考慮事項ではありません。
自動計量を導入する価値があるかどうかを判断する 追加
現在の梱包損失を測定する
1時間あたりのカートン数、手動計量時間、再検査回数、粉末のこぼれ、ふるい分け後の待ち行列の長さ、および梱包作業員数を記録します。これらの数値から、問題が計量、カートン処理、材料の流れ、または上流工程の処理能力の不一致のいずれにあるかが分かります。
必要な統合を定義する
現在使用しているふるい機、微粉収集装置、ホッパー、コンベア、カートンタイプ、集塵装置、制御盤をリストアップしてください。AW-Eが既存のラインにどのように接続されるか、また清掃やメンテナンスに必要なスペースはどのくらいかを確認してください。
Jatchenと構成を確認する
使用 ヤッチェンサービス 梱包ルートを確認し、 ジャッチェンに連絡する パッケージサイズ、目標生産量、レイアウト、および現在の設備状況に応じて、Jatchenは計量、混合、押出成形、冷却、粉砕、ふるい分け、および低粉塵材料処理についてご相談に応じます。
設置後の梱包性能を測定する
梱包サイクル全体を比較する
空のカートンがシステムに入ってから、閉じたり保管したりするためにカートンがシステムから出るまでの時間を計測します。カートンの供給、風袋引き、粉末の充填、重量確認、排出、次のカートンの投入までを含めます。このサイクルは、実際の梱包能力を示します。計量機は技術的には高速でも、カートン、粉末の供給、または完成したカートンの移動が整理されていないために、ラインが遅い場合があります。
配合変更時の重量安定性を確認する
粉末の配合が異なると、ホッパーや計量バルブを通過する際の流れ方が異なる場合があります。配合変更後は、最初のカートンをチェックし、実際の正味重量と設定値を比較してください。流れが不規則になった場合は、堆積物、移送圧力、粉末レベル、および回収経路を点検してください。自動風袋引き機能はカートンの基準値を提供しますが、途切れたり供給不良になったりした材料の流れを修正することはできません。
オペレーターの日常点検を定義する
日常点検項目には、カートンの供給状況、ホッパーの清掃状態、計量台の状態、バルブの動作、タッチスクリーンの設定、集塵箇所、初回梱包結果などが含まれます。これらの点検は、本格的な生産開始前に完了できるよう、簡潔かつ具体的に行うようにしてください。また、書面によるチェックリストを作成することで、問題が計量ユニット、ふるい機、集塵機、あるいは上流の粉砕工程のいずれに起因するものかを特定するのに役立ちます。
クリアな梱包解除チェックを設定する
設置後、最初のカートン、配合変更後の最初のカートン、および再起動後の最初のカートンを確認してください。カートンの識別情報、正味重量、粉末の清浄度、ラベル情報、および移送状態を確認してください。計量調整と上流の粉砕または回収の問題をオペレーターが区別できるように、結果を梱包記録と一緒に保管してください。
自動計量により、カートン供給、風袋引き、正味重量測定、操作制御、梱包記録を整理することで、粉体塗装ラインの梱包作業を改善できます。AW-Eは、カートンサイズ、粉体流量、粉砕・ふるい分け能力、集塵機能、配合変更、レイアウトなどを考慮して選定する必要があります。Jatchenは、計量ステージをPLC/HMI生産制御、低せん断押出、密封材料搬送、自動リフトアップ、低集塵と接続できるため、最終梱包工程がライン全体をサポートします。
FAQについて
自動計量システムは何をするものですか?
空の段ボール箱を供給し、風袋引きを行い、指定された正味重量を計量し、プログラム可能な操作と梱包記録をサポートすることができます。
AW-Eはどのようなサイズのカートンに対応していますか?
記載されている正味カートン重量の範囲は10~30kgですが、最終的な構成は実際のパッケージと粉体の流れに基づいて確認する必要があります。
自動計量システムは、粉砕工程のボトルネックを解消できるか?
いいえ。梱包作業は可能ですが、粉砕、ふるい分け、収集、計量といった工程は、すべて一つの工程として統合する必要があります。
自動風袋引き機能は、重量チェックを一切不要にするのでしょうか?
いいえ。再現性をサポートする機能ですが、オペレーターは最初のパックをチェックし、有効な処方とパッケージ設定を確認する必要があります。
AW-Eを追加する前に、どのような情報を送信する必要がありますか?
パッケージサイズ、目標生産量、ふるい機と集塵機の詳細、現在のホッパーとコンベアのレイアウト、除塵計画、および配合変更頻度を送付してください。


