

Как автоматическое взвешивание может улучшить упаковку на линии порошковой окраски?
Как автоматическое взвешивание может улучшить упаковку на линии порошковой окраски?
Замедляет ли этап упаковки стабильную линию порошковой окраски? Ручная подача картонных коробок, многократные проверки тары и непостоянное взвешивание могут привести к образованию очереди после шлифовки и просеивания. Автоматическое взвешивание помогает организовать заключительный этап, обеспечивая подачу коробок, тарирование, взвешивание заданного количества и приближая операцию упаковки к производственному ритму.
Автоматическая система взвешивания AW-E от компании Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. предназначена для автоматической подачи картонных коробок и взвешивания. Она включает в себя автоматическое тарирование, программируемое управление с помощью сенсорного экрана, хранение и передачу данных, эргономичное управление и заявленный диапазон веса нетто-коробок 10-30 кг. Система должна быть адаптирована к процессам измельчения, просеивания, пылеудаления и перемещения материала.
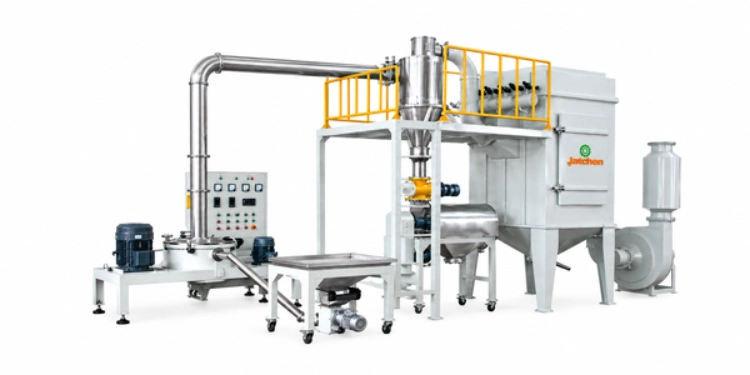
Почему упаковка становится узким местом на производственной линии
Ручное взвешивание повторяет ту же работу.
Когда операторы размещают коробки, взвешивают их, добавляют порошок, проверяют вес и перемещают каждую коробку вручную, процесс может замедлиться при высокой производительности. Небольшие отклонения также затрудняют поддержание ритма упаковки в соответствии с качеством порошка, выходящего из сита.
На этапе упаковки происходит прием различных материалов.
При изменении состава технологической линии или настроек размера частиц порошок может перемещаться вперед в изменяющемся потоке в процессе измельчения и классификации. Система упаковки должна иметь стабильный путь сбора и транспортировки. Просмотрите следующие параметры: Система шлифовки ACM и просеивать вместе с системой взвешивания, а не только сортировать упаковочный блок по размеру.
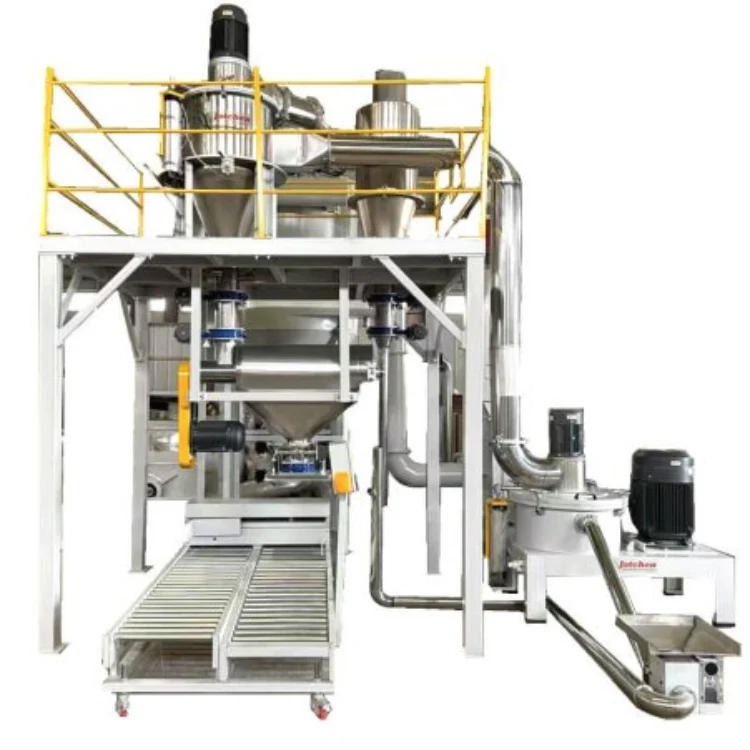
На последнем этапе трансфера появляется пыль.
Мелкодисперсный порошок может просачиваться через отверстия картонных коробок, перегрузочные пункты и бункеры для сбора пыли. Конструкция упаковки с низким уровнем пылеобразования и четкий путь удаления пыли упрощают обслуживание автоматического процесса взвешивания. Герметичная перекачка материала на прежнем этапе и автоматическая пылеуловительная система (при наличии такой возможности) также помогают снизить потери до того, как порошок достигнет упаковочной площадки.
Что делает автоматическая система взвешивания AW-E?
Автоматическая поставка картонных коробок
Система AW-E подает пустые коробки в рамках процесса упаковки. Это исключает один повторяющийся ручной этап и дает оператору более четкую задачу: контролировать подачу материала, состояние коробок и работоспособность оборудования, вместо того чтобы выполнять каждое перемещение коробок вручную.
Автоматическое тарирование и взвешивание
Автоматическое тарирование устанавливает эталонное значение для пустой коробки до добавления порошка. Затем запрограммированный этап взвешивания работает в направлении выбранного количества нетто. Заявленный диапазон веса коробки составляет 10-30 кг, поэтому перед выбором конфигурации подтвердите размер упаковки, скорость потока порошка и целевую скорость линии.
Сенсорный экран и обработка данных
Программируемый сенсорный экран поддерживает настройку и управление, а хранение и передача данных помогают вести более понятный учет упаковки. Управление ПЛК/ЧМИ должно быть согласовано с предшествующим процессом измельчения и просеивания, чтобы остановка на этапе упаковки не приводила к накоплению незапланированного материала в линии.
Взвешивание в сочетании с измельчением и просеиванием.
Проверка текучести квалифицированного порошка
Размеры системы упаковки должны соответствовать качеству порошка, а не только общему объему продукции мельницы. Необходимо учитывать мелкий порошок, крупногабаритный материал и материал, предназначенный для контроля качества. руководство по контролю размера частиц В статье объясняется, почему классификация и просеивание влияют на количество продукции, фактически поступающей на упаковку.
Обеспечьте короткий и свободный маршрут пересадки.
Длинные или плохо организованные пути транспортировки могут приводить к скоплению пыли и затруднять очистку. Используйте герметичный, непротекающий маршрут там, где это позволяет оборудование, обеспечьте доступность мест сбора пыли и спланируйте систему удаления пыли с низкой интенсивностью в зоне взвешивания и упаковки. Ассортимент продукции для кухни может помочь при сравнении взвешивания с использованием измельчительного и вспомогательного оборудования.
Координирование остановок и перезапусков
Если процесс упаковки останавливается, может потребоваться замедление или приостановка процесса измельчения и просеивания. Определите последовательность действий в плане ПЛК/ЧМИ, затем протестируйте процедуру перезапуска с пустой коробкой, обычным потоком порошка и изменением рецептуры. Оператор должен знать, был ли материал задержан, перенаправлен или очищен перед перезапуском.
Используйте автоматическое взвешивание, не теряя контроля.
Четко укажите размер упаковки.
Подтвердите чистый вес, тип коробки, количество поставляемой коробки, способ запечатывания или закрытия, а также суточный целевой показатель упаковки. Диапазон, указанный в стандарте AW-E, составляет 10-30 кг на коробку, поэтому окончательные характеристики должны отражать фактически используемые на линии размеры упаковки.
Проверяйте содержимое первой упаковки.
При запуске или после изменения рецептуры проверьте первую упакованную коробку на вес нетто, наименование материала, состояние порошка и чистоту при транспортировке. Автоматическое тарирование обеспечивает повторяемость результатов, но оператору все равно необходимо убедиться в правильности выбранной рецептуры и настроек упаковки.
Поддерживайте в надлежащем состоянии зоны взвешивания и сбора.
Очистка от порошковых отложений вокруг бункера, точки взвешивания, опоры для картонных коробок, соединительного элемента и пылеотводящего канала. Полная линия также нуждается в доступе для очистки смесителя, экструдера, охлаждающей ленты и измельчителя. Автоматический подъем на входе и экструзия с низким сдвиговым усилием помогают поддерживать порядок на линии, но техническое обслуживание упаковочного оборудования по-прежнему необходимо.
Подключение упаковки к полной производственной линии
Мощность на этапе добычи должна соответствовать
Размер партии смесителя, производительность экструдера TSK, охлаждающая лента и измельчитель должны обеспечивать упаковку в ритме, который может обработать AW-E. Крупная автоматическая система взвешивания не сможет отладить линию, которая производит качественный порошок с нерегулярными скачками. Просмотрите Двухвинтовый экструдер с целевым объемом производства и планом упаковки.
Для внесения изменений в формулу необходим чистый путь.
При упаковке остатки предыдущей рецептуры могут перемещаться через бункеры, перекачивающие трубы и опоры для картонных коробок. Включите зоны окончательного сбора и взвешивания в контрольный список изменения цвета. Если образуется металлический порошок, обеспечьте раздельный путь его транспортировки или используйте план автономного склеивания в соответствии с производственной схемой.
Планировка производственных помещений по-прежнему имеет значение.
Оставьте место для хранения картонных коробок, перемещения операторов, пылеудаления, обслуживания весового оборудования и перемещения готовых коробок. Планировка также должна обеспечивать доступ к зоне шлифовки, где для целых линий может потребоваться высота не менее 5 м. Чистый упаковочный маршрут является частью проекта линии, а не второстепенным элементом.
Решите, стоит ли использовать автоматическое взвешивание. Добавление
Измерьте текущие потери при упаковке.
Зафиксируйте количество коробок в час, время ручного взвешивания, количество повторных проверок, рассыпание порошка, длину очереди после просеивания и количество операторов, назначенных на упаковку. Эти данные показывают, связана ли проблема с взвешиванием, обработкой коробок, потоком материала или несоответствием производственных мощностей на предыдущем этапе.
Определите необходимую интеграцию
Перечислите имеющееся сито, пылесборник, бункер, конвейер, тип картонной упаковки, пылеуловительное оборудование и шкаф управления. Уточните, как установка AW-E подключается к существующей линии и какое пространство необходимо для очистки и обслуживания.
Проверьте конфигурацию с помощью Jatchen.
Использовать Обслуживание на кухне проверить маршрут упаковки и связаться с Джатчен С учетом размера упаковки, целевого объема производства, компоновки и имеющегося оборудования, Джатчен может обсудить вопросы взвешивания, смешивания, экструзии, охлаждения, измельчения, просеивания и обработки материалов с низким уровнем пыли.
Оценка качества упаковки после установки.
Сравните полный цикл упаковки.
Измерьте время от поступления пустой коробки в систему до отправки коробки на закрытие или хранение. Включите в расчет время подачи коробок, тарирования, заполнения порошком, подтверждения веса, выгрузки и следующей коробки. Этот цикл показывает реальную производительность упаковки. Весы могут работать технически быстро, в то время как линия остается медленной из-за неорганизованной работы с коробками, подачей порошка или перемещением готовых коробок.
Проверяйте стабильность веса при изменении формулы.
Различные составы порошков могут по-разному проходить через бункер и весовой клапан. Проверьте первые коробки после изменения состава и сравните фактический вес нетто с выбранной настройкой. Если поток становится неравномерным, проверьте образование отложений, давление перекачки, уровень порошка и путь сбора. Автоматическое обнуление обеспечивает ориентир для коробки, но не может скорректировать поток материала, который прерывается или подается неправильно.
Определите ежедневные проверки оператора.
Ежедневные проверки могут включать проверку наличия картонных коробок, чистоты бункера, состояния весовой платформы, движения клапанов, настроек сенсорного экрана, точек пылеудаления и результатов первой упаковки. Эти проверки должны быть краткими и конкретными, чтобы их можно было завершить до начала полномасштабного производства. Письменный контрольный список также помогает определить, относится ли проблема к весовому устройству, ситу, коллектору или к предыдущему этапу измельчения.
Установите контрольную точку для снятия упаковки.
После установки проверьте первую коробку, первую коробку после изменения рецептуры и первую коробку после перезапуска. Проверьте идентификацию коробки, чистый вес, чистоту порошка, информацию на этикетке и состояние перегрузки. Сохраните результаты вместе с протоколом упаковки, чтобы операторы могли отличить корректировку взвешивания от проблем с измельчением или сбором на предыдущем этапе.
Автоматическое взвешивание может улучшить упаковку на линии порошковой окраски за счет организации подачи картонных коробок, тарирования, взвешивания нетто, управления процессом и ведения учета упаковки. Выбор системы автоматического взвешивания (AW-E) должен основываться на размере коробки, качестве потока порошка, производительности измельчения и просеивания, пылеудаления, изменениях рецептуры и компоновке. Система Jatchen позволяет интегрировать этап взвешивания с системой управления производством PLC/HMI, низкоскоростной экструзией, герметичной подачей материала, автоматическим подъемом материала на входе и низкопылеудалением, что обеспечивает поддержку всей линии на заключительном этапе упаковки.
Часто задаваемые вопросы
Для чего нужна автоматическая система взвешивания?
Она может подавать пустые коробки, обнулять их, взвешивать выбранное количество нетто, а также поддерживать программируемую работу и ведение учета упаковки.
Какие размеры картонных коробок поддерживает AW-E?
Указанный диапазон веса нетто в картонных коробках составляет 10-30 кг, однако окончательную конфигурацию следует сверить с фактической упаковкой и сыпучестью порошка.
Может ли автоматическое взвешивание устранить узкое место в процессе помола?
Нет. Она может организовать упаковку, но процессы измельчения, просеивания, сбора и взвешивания должны быть согласованы как единый процесс.
Автоматическая тарировка отменяет все проверки веса?
Нет. Это обеспечивает повторяемость результатов, хотя операторам все равно следует проверять первую упаковку и подтверждать наличие активного вещества и правильность настройки упаковки.
Какую информацию следует отправить перед добавлением AW-E?
Укажите размер упаковки, целевой объем готовой продукции, характеристики сита и пылесборника, текущую компоновку бункера и конвейера, план пылеудаления и частоту смены состава.


