

Comment l'alimentation uniforme améliore-t-elle le rendement des extrudeuses à double vis dans le revêtement en poudre ?
Comment l'alimentation uniforme améliore-t-elle le rendement des extrudeuses à double vis dans le revêtement en poudre ?
Votre extrudeuse bivis est-elle dimensionnée pour répondre à vos besoins de production, mais fonctionne-t-elle de manière irrégulière ? Avant de modifier la vitesse des vis, vérifiez l’alimentation de l’extrudeuse. Les pontages, les dosages irréguliers et un prémélange mal homogénéisé peuvent nuire au rendement optimal de la machine et entraîner un fonctionnement en deçà de sa capacité réelle. Une alimentation uniforme des vis assure un fonctionnement constant du matériau lors du transport, du malaxage, de la dispersion, du refroidissement et de l’évacuation entre chaque section.
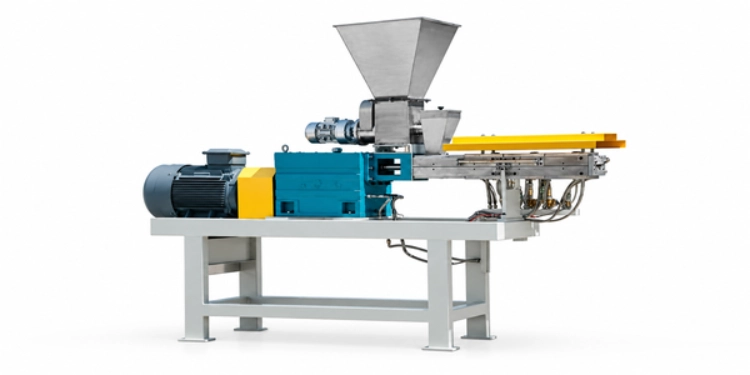
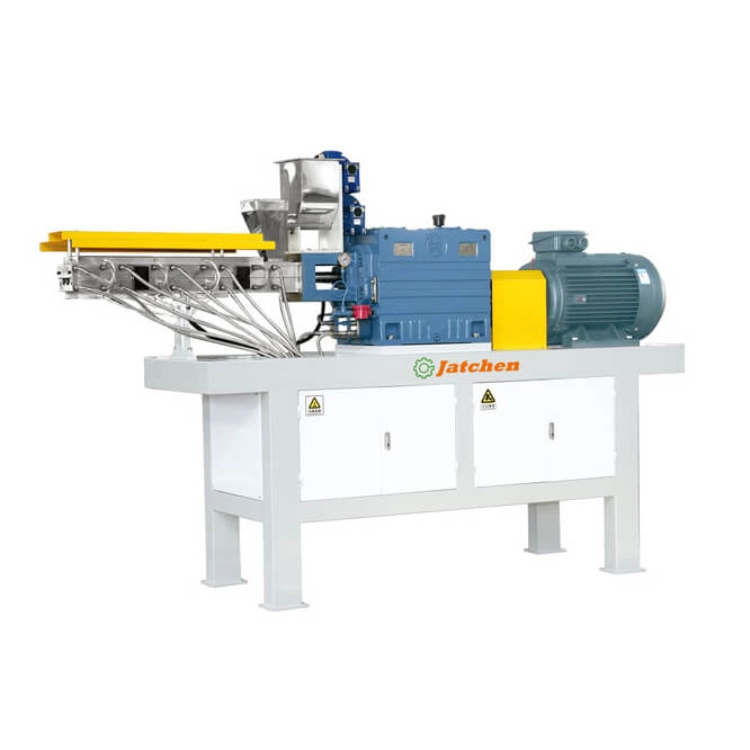
EXTRUDER À DOUBLE VIS TSK fourni par Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. comprend Alimentation par vis anti-pont, alimentation uniformeCette unité est équipée d'une vis à gorge profonde à faible cisaillement, d'une régulation multizone et d'une commande par automate programmable (PLC) ou interface homme-machine (IHM). Pour des performances optimales, elle doit être alimentée par un prémélange préparé et être équipée d'un système de refroidissement par bande transporteuse adapté et d'un broyeur approprié.
Pourquoi les commandes d'alimentation influencent-elles le débit pratique de l'extrudeuse ?
Les vis nécessitent un approvisionnement stable en matériaux.
Une extrudeuse à double vis ne traite que la matière introduite dans le fourreau. Si l'alimentation en matière s'interrompt brusquement puis reprend à plein débit, les vis sont soumises à des variations de charge. Ceci peut affecter le mélange de la matière fondue, l'évacuation, le système de refroidissement et la qualité de la matière en attente devant les sections de broyage. Il est donc indispensable d'établir au préalable un débit d'alimentation stable afin d'envisager d'éventuelles améliorations du rendement.
Le pontage interrompt le processus
Le prémélange pour revêtement en poudre peut former un pont dans la zone d'alimentation. Grâce à l'alimentation par vis anti-pontage, le matériau est alors dirigé vers le fourreau. En amont guide du mélangeur de poudreTout d'abord, les matières premières doivent être mélangées puis transformées en un matériau d'alimentation aussi performant que possible.
Une alimentation irrégulière modifie la charge en aval
En cas de changement d'alimentation, le convoyeur de refroidissement et le concasseur peuvent être soumis à un débit de matière fondue irrégulier, tandis que le broyeur alternera entre l'arrêt et une charge supérieure à la normale. Par conséquent, la ligne entière fonctionnera plus lentement que ne le permet la puissance du moteur de l'extrudeuse. Identifiez le goulot d'étranglement en effectuant un test complet de la chaîne de production de revêtement en poudre.
Comment le TSK favorise une alimentation uniforme
Alimentation par vis anti-pont
Le dispositif d'alimentation TSK est équipé d'une vis anti-pontage assurant un flux de matière continu. Ce dispositif doit être adapté à la matière première, à la densité du prémélange, à la trémie de la cuve de mélange et au débit souhaité. Le circuit d'alimentation ne peut être corrigé si la matière première n'a pas été correctement préparée ou est contaminée.
Convoyage par vis à faible cisaillement
Cette vis à gorge profonde et à faible cisaillement est parfaitement adaptée au transport, au malaxage et à la dispersion en extrusion. Pour le revêtement en poudre notamment, le simple passage de composants prémélangés dans un cylindre est insuffisant. Les vis sont nécessaires pour transporter le matériau à travers le cylindre et le décharger sous une forme semi-finie uniforme en vue de son refroidissement ultérieur.
Contrôle de programme PLC/IHM
Configurez l'automate programmable/l'interface homme-machine (IHM) pour qu'il répète une séquence d'actions prédéfinie et visualisez les paramètres requis. Utilisez le programme fourni comme cas de test contrôlé et enregistrez le débit d'alimentation, l'état des vis et les réglages des différentes zones, ainsi que les réactions qui en découlent. Outre l'amélioration du traitement en amont des conteneurs, le levage automatique du mélangeur permet également de réduire les interventions manuelles.
Améliorer l'alimentation avant d'augmenter la vitesse de la vis
Vérifier l'homogénéité du prémélange
Le prémélange doit contenir tous les composants nécessaires, tels que résine, durcisseur, pigment, charge et additif, dans un mélange homogène. Un mélangeur à grande vitesse, voire un mélangeur automatique à cuve, peut être requis, selon la taille du lot et la cadence d'alimentation souhaitée. La cuve d'alimentation en poudre doit être étanche et équipée d'un double joint d'étanchéité afin d'éviter toute perte de poudre susceptible d'altérer la composition du mélange.
Vérifiez l'itinéraire de la trémie et du transfert
Vérifiez la trémie afin de détecter tout signe de blocage, d'accumulation de matière, de déchargement irrégulier et de poches d'air. Contrôlez également les raccords flexibles, les tuyaux de transfert et le point d'entrée du prémélange dans le doseur. L'objectif de la manutention des matériaux à faible émission de poussière est d'empêcher au maximum la fuite de poudre hors du processus et de rendre le circuit d'alimentation aussi visible que possible.
Enregistrement simultané de l'entrée et de la sortie
Lors des essais, les paramètres d'alimentation, la vitesse de la vis, le réglage de la zone du cylindre, le comportement de décharge, la charge de la bande de refroidissement et le rendement de broyage ont été enregistrés. Ce document fait suite au précédent. guide de sortie de l'extrudeusemais elle doit se baser sur vos propres enregistrements de production. Comparez la production réelle après le nettoyage et le temps de changement de format habituels à la production enregistrée précédemment.
Adapter l'alimentation au reste de la ligne
Le refroidissement doit accepter la fusion
Pour assurer une alimentation stable de l'extrudeuse, un flux de matière fondue constant est nécessaire. Ce flux doit pouvoir être absorbé par la bande transporteuse sans débordement ni attente excessive. Les bandes transporteuses à refroidissement par eau peuvent être intégrées aux lignes à haut rendement, avec des conditions de circulation adaptées. Les bandes transporteuses à refroidissement par air, quant à elles, offrent une grande flexibilité en termes d'encombrement et leurs dimensions peuvent être comparées à celles requises pour un refroidissement par eau ou par air.
Le broyage doit traiter les copeaux
En réalité, si le débit du système de broyage est inférieur à la capacité de l'extrudeuse, l'augmentation du débit d'alimentation ne fera qu'accumuler des copeaux. Le système ACM est un système complet de broyage, de classification pneumatique, de séparation par cyclone, de tamisage et de collecte des fines. Pour calculer le débit du système ACM, il est essentiel de prendre en compte la granulométrie, la capacité du tamis, ainsi que les caractéristiques du système de dépoussiérage et de conditionnement.
Les préparatifs doivent suivre le rythme
La poudre de haute qualité doit être traitée rapidement, du tamisage au remplissage, sans encombrement des contenants. Bien qu'un système de pesage automatique puisse également gérer les cartons, la tare, les programmes de pesage spécifiques et la documentation, son fonctionnement doit être synchronisé avec le rythme de production. Un approvisionnement régulier en poudre n'est utile que si l'ensemble de la ligne de production peut en bénéficier.
Diagnostiquer un problème de sortie à l'aide de preuves
Séparer l'alimentation des zones de température
L'enregistrement séparé du comportement de l'alimentateur et de la régulation multizone lors des variations de débit permettra de déterminer si le problème provient du système de chauffage et de refroidissement efficace (régulation multizone du TSK) ou de la quantité de matériau alimentée dans le cylindre. Il est déconseillé d'effectuer les deux modifications simultanément pour identifier la cause du problème.
Vérifier le nettoyage et le transfert de matières
Les résidus de matières issues des formulations précédentes peuvent obstruer le flux et affecter la formulation suivante. La présence d'un cylindre à clapet, d'inserts de revêtement et d'une structure autonettoyante ne suffit pas : l'opérateur doit suivre la procédure de nettoyage décrite. Cette procédure doit inclure l'entrée d'alimentation, la zone de la vis, la tête de filière et tous les points de transfert.
Vérifier l'état de la poussière et du joint.
Les problèmes de manutention des matériaux peuvent entraîner une accumulation de poudre au niveau des joints ou des points de transfert. Vérifiez l'étanchéité du circuit et le système de dépoussiérage associé, ainsi que le système d'aspiration automatique en amont, le cas échéant, lorsqu'il est prévu par le mélangeur. Un circuit propre facilite grandement l'inspection et la maintenance des alimentateurs.
Planifier un projet d'amélioration des résultats
Définir la cible réelle
Commencez par calculer le débit journalier en kg/h, divisé par le nombre d'heures de production effectives, puis soustrayez les heures consacrées au nettoyage, au changement de formule, au contrôle et au conditionnement. L'augmentation de la vitesse nominale de la vis n'entraîne pas automatiquement une augmentation du débit, car celui-ci dépend également des étapes de refroidissement, de broyage, de tamisage et de conditionnement.
Préparer les données de la ligne
Veuillez indiquer le type de formule, la taille du lot de prémélange, le réglage de l'alimentateur, le débit actuel, le modèle d'extrudeuse, le modèle de convoyeur, le modèle de broyeur, la granulométrie cible et la fréquence de changement de format. La hauteur de l'installation et l'accessibilité pour la maintenance sont également des facteurs importants lors du remplacement d'un alimentateur ou d'une extrudeuse.
Confirmer la configuration TSK
Utiliser Service Jatchen Pour examiner l'alimentation et l'adaptation des lignes, veuillez contacter Jatchen en lui fournissant le rapport d'exploitation. Jatchen pourra alors aborder le TSK, le mélange en amont, le refroidissement, le broyage et le dépoussiérage comme une seule et même voie de traitement.
Utiliser un test contrôlé pour améliorer l'alimentation
Établir un point de départ stable
Commencez le test avec un broyeur propre et réglé, un lot de prémélange de qualité et un programme de fonctionnement enregistré. Notez les différents réglages du broyeur, notamment le débit d'alimentation, la vitesse de la vis et les différents réglages des zones du tambour. Notez également l'état initial de la sortie, la charge du tapis de refroidissement et le rendement de broyage. Ces données constitueront votre mesure de référence. Un cycle court, avec moins de nettoyages et moins d'interruptions, peut entraîner une augmentation apparente du rendement, sans que vous puissiez le vérifier.
Modifier une variable d'alimentation à la fois
Lors du réglage d'un doseur, il est préférable de procéder lentement et de surveiller le débit de matière, la charge du moteur, la forme du jet et les réactions des équipements en aval. Lors de l'augmentation du débit du doseur, il est déconseillé d'augmenter simultanément la vitesse de la vis et/ou la température des zones. Ce n'est qu'après une série de modifications effectuées dans un ordre précis qu'il est possible de déterminer si le problème provient d'un bouchage, d'une alimentation insuffisante, d'un mauvais écoulement du prémélange ou s'il se situe au niveau des sections de refroidissement et/ou de broyage. Les résultats doivent être consignés une fois le système stabilisé.
Vérifiez la première et la dernière partie du lot.
Un doseur performant en début de cycle peut se dégrader en fin de cycle. Contrôlez ses performances au début, au milieu et à la fin du cycle. Si l'alimentation devient irrégulière à mesure que la trémie se vide, vérifiez le circuit de transfert, le niveau de produit et l'absence de bouchons. Le débit ne change-t-il qu'après un cycle long ? Avant d'augmenter la vitesse, vérifiez l'absence d'accumulation, de détérioration des joints et d'obstruction des accès pour le nettoyage.
Utilisez ce document pour les formules futures.
Pour une configuration stable, consignez le nom de la formule, les conditions de prémélange, la taille du lot, les réglages de l'alimentateur et de la vis, ainsi que les informations relatives au modèle en aval. Ces informations doivent être facilement modifiables pour servir de fiche de configuration lors de la prochaine production, car un nouveau pigment, une modification du taux de charge ou même la taille du lot peuvent affecter le comportement de l'écoulement. Un stockage contrôlé des paramètres est plus pratique qu'un réglage unique et universel.
L'amélioration du rendement pratique des extrudeuses bivis par une alimentation uniforme en matière est essentielle. L'extrudeuse bivis TSK, équipée d'un système anti-pontage, d'une alimentation uniforme, d'une vis à faible cisaillement et d'une commande multizone par automate programmable/interface homme-machine (PLC/IHM), permet d'optimiser le flux de matière. Toutefois, l'amélioration de l'alimentation repose sur le prémélange, le transfert étanche, le levage automatique des équipements en amont, le refroidissement, le broyage, le remplissage et un système de dépoussiérage performant. L'optimisation de l'alimentation peut être réalisée à partir des données enregistrées en amont, puis la ligne complète peut être contrôlée avec Jatchen.
FAQ (questions fréquentes)
Pourquoi une alimentation uniforme est-elle importante pour le rendement de l'extrudeuse ?
Un flux de matière constant vers les vis est assuré, ce qui favorise un transport, un malaxage, une décharge, un refroidissement et un broyage constants dans les équipements en aval.
Quelles sont les causes du blocage au niveau de l'alimentateur de l'extrudeuse ?
Le phénomène de pontage peut être dû à divers facteurs, notamment la nature du matériau, la conception de la trémie, l'accumulation de résidus, la présence de poches d'air dans le circuit d'alimentation et une alimentation inadaptée. Il est donc important de vérifier l'ensemble du circuit d'alimentation.
Dois-je augmenter la vitesse de la vis pour améliorer le rendement ?
Pas en premier. Vérifiez l'alimentation, le prémélange, le refroidissement, le broyage, le tamisage, le compactage et le temps de changement de format avant d'augmenter la vitesse de la vis.
Comment les automates programmables/interfaces homme-machine (IHM) facilitent-ils l'alimentation ?
Elle offre une méthode reproductible pour configurer un programme de fonctionnement et le rappeler ultérieurement. L'opérateur peut ainsi vérifier l'alimentation réelle et la réaction des équipements en aval.
Quelles données dois-je envoyer pour une analyse de la production de mon extrudeuse ?
Veuillez indiquer la formule, la taille du prémélange, le réglage de l'alimentateur, le débit actuel, le modèle d'extrudeuse, les modèles de refroidissement et les modèles de broyage. Indiquez également la granulométrie souhaitée et la fréquence de changement de format.


