

Wie verbessert eine gleichmäßige Zuführung die Ausstoßleistung eines Doppelschneckenextruders bei der Pulverbeschichtung?
Wie verbessert eine gleichmäßige Zuführung die Ausstoßleistung eines Doppelschneckenextruders bei der Pulverbeschichtung?
Ist Ihr Doppelschneckenextruder möglicherweise für Ihre Produktionsanforderungen ausgelegt, läuft aber unregelmäßig? Überprüfen Sie die Materialzufuhr zum Extruder, bevor Sie die Schneckendrehzahl ändern. Brückenbildung, ungleichmäßige Dosierung und schlecht durchmischte Vormischung können die Leistungsfähigkeit der Maschine beeinträchtigen und dazu führen, dass sie unterhalb ihrer tatsächlichen Kapazität arbeitet. Eine gleichmäßige Materialzufuhr zu den Schnecken gewährleistet einen konsistenten Materialtransport, Kneten, Dispergieren, Kühlen und Austragen in den einzelnen Abschnitten.
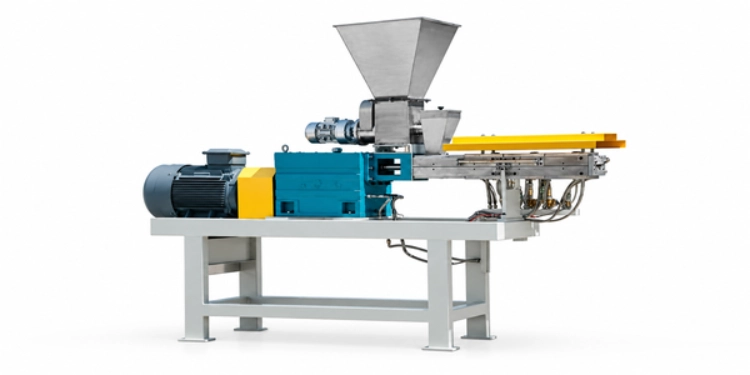
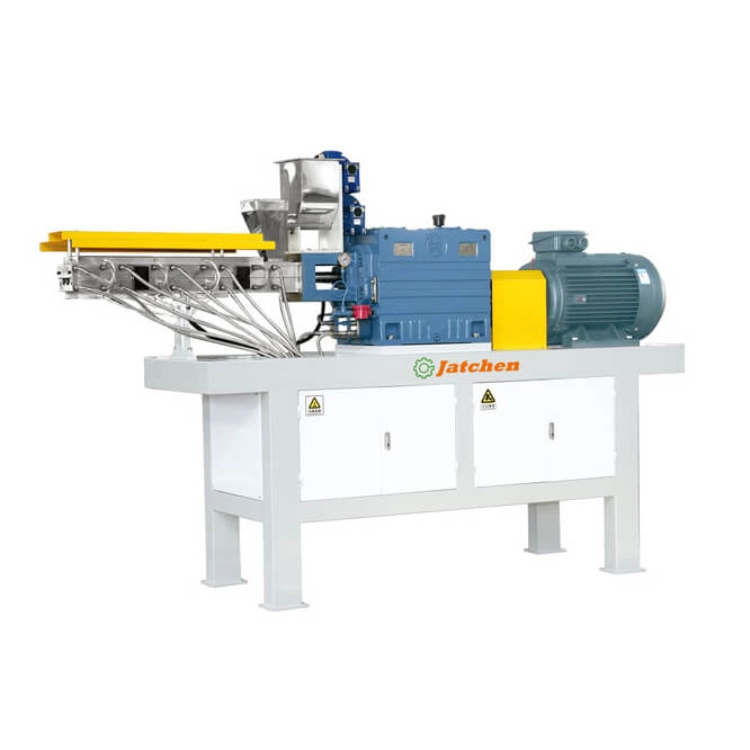
TSK Doppelschrauben-Extruder Die von Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. gelieferten Produkte umfassen Schraubenvorschub gegen Brückenbildung, gleichmäßige ZuführungDie Anlage verfügt über eine Schneckenförderanlage mit niedriger Scherkraft, Mehrzonensteuerung und SPS/HMI-Programmsteuerung. Für optimale Ergebnisse muss die Anlage mit einer vorbereiteten Vormischung beschickt und durch ein geeignetes Kühlband sowie eine entsprechende Mahlanlage unterstützt werden.
Warum die Zuführung die praktische Extruderleistung steuert
Die Schrauben benötigen einen stabilen Materialstrom.
Ein Doppelschneckenextruder verarbeitet nur das Material, das ihm zugeführt wird. Setzt der Materialfluss plötzlich aus und setzt dann wieder in voller Menge ein, sind die Schnecken wechselnden Belastungen ausgesetzt. Dies kann wiederum Auswirkungen auf die Schmelzemischung, den Austrag, das Kühlband und das Material vor den Mahlkammern haben. Um mögliche Leistungssteigerungen zu erörtern, muss zunächst ein stabiler Materialfluss sichergestellt werden.
Überbrückung unterbricht den Prozess
Die Vormischung für die Pulverbeschichtung kann im Zuführbereich eine Brücke bilden. Bei brückenfreier Schneckenförderung wird das Material jedoch in Richtung des Zylinders geleitet. Anleitung zum PulvermischerZunächst müssen die Rohstoffe vermischt und anschließend zu einem möglichst guten Futtermittel verarbeitet werden.
Ungleichmäßige Zufuhr verändert die nachgelagerte Last
Bei einem Materialwechsel kann es zu ungleichmäßigem Schmelzefluss am Kühlband und Brecher kommen, während die Mühle zwischen Leerlauf und Überlastung wechselt. Dadurch läuft die gesamte Anlage langsamer, als es die Leistung des Extrudermotors zulässt. Um den Engpass zu identifizieren, führen Sie einen kompletten Produktionslauf der Pulverbeschichtungsanlage durch.
Wie das TSK die gleichmäßige Zufuhr unterstützt
Anti-Brücken-Schraubenzufuhr
Die TSK-Zuführvorrichtung verfügt über eine Antibrückenschnecke, die einen kontinuierlichen Materialfluss gewährleistet. Diese Zuführvorrichtung muss auf das Rohmaterial, die Vormischungsdichte, den Mischbehältertrichter und die gewünschte Ausbringungsmenge abgestimmt sein. Der Materialfluss kann durch eine Zuführvorrichtung nicht korrigiert werden, wenn das Ausgangsmaterial nicht ordnungsgemäß aufbereitet oder verunreinigt wurde.
Niedrigscher-Schneckenförderung
Diese Schnecke mit tiefen Rillen und geringer Scherkraft eignet sich hervorragend zum Fördern, Kneten und Dispergieren beim Extrudieren. Insbesondere beim Pulverbeschichten reicht es nicht aus, vorgemischte Komponenten einfach durch den Zylinder zu drücken. Vielmehr müssen die Schnecken das Material durch den Zylinder transportieren und es in einer gleichmäßigen, halbfertigen Form zur anschließenden Kühlung austragen.
SPS/HMI-Programmsteuerung
Richten Sie die SPS/HMI so ein, dass sie eine vordefinierte Abfolge von Aktionen wiederholt und die erforderlichen Parameter anzeigt. Nutzen Sie das bereitgestellte Programm als kontrollierten Testfall und erfassen Sie die Förderrate, den Zustand der Schnecken und die Einstellungen der einzelnen Zonen sowie die nachfolgenden Reaktionen. Neben der optimierten Vorverarbeitung von Chargenbehältern kann das automatische Anheben des Behältermischers auch manuelle Eingriffe reduzieren.
Verbessern Sie die Zuführung, bevor Sie die Schneckendrehzahl erhöhen.
Vormischung auf Gleichmäßigkeit prüfen
Die Vormischung muss alle notwendigen Komponenten wie Harz, Härter, Pigment, Füllstoff und Additive in einer homogenen Mischung enthalten. Je nach Chargengröße und erforderlichem Dosierungsrhythmus kann ein Hochgeschwindigkeitsmischer oder sogar ein automatischer Behältermischer erforderlich sein. Der Pulverdosierbehälter muss dicht verschlossen und mit doppelten Wellendichtungen ausgestattet sein, um Pulververluste zu vermeiden, die die beabsichtigte Zusammensetzung der Vormischung verändern könnten.
Prüfen Sie die Hopper- und Transferroute.
Prüfen Sie den Trichter auf Brückenbildung, Materialansammlungen, ungleichmäßigen Austrag und Lufteinschlüsse. Kontrollieren Sie außerdem die flexiblen Verbindungen, die Förderschläuche und die Stelle, an der das Vorgemisch in den Dosierer eintritt. Ziel der staubarmen Materialhandhabung ist es, den Austritt von Pulver aus dem Prozess so früh wie möglich zu verhindern und den Zufuhrweg so transparent wie möglich zu gestalten.
Aufzeichnungszufuhr und -ausgabe zusammen
Während der Versuche wurden die Zuführungseinstellungen, die Schneckendrehzahl, die Zylinderzoneneinstellung, das Austragsverhalten, die Kühlbandbelastung und die Mahlleistung protokolliert. Dieses Dokument bezieht sich auf das vorherige. Extruder-Ausgabe-LeitfadenDie Berechnung sollte jedoch auf Ihren eigenen Aufzeichnungen basieren. Vergleichen Sie die tatsächliche Ausgabe nach normaler Reinigung und Umrüstzeit mit der zuvor aufgezeichneten Ausgabe.
Fütterung an den Rest der Reihe anpassen
Die Kühlung muss die Schmelze aufnehmen.
Für eine stabile Extruderzufuhr ist ein konstanter Schmelzestrom erforderlich. Dieser muss vom Förderband aufgenommen werden, ohne überzulaufen oder zu lange Wartezeiten zu haben. Wasserkühlbänder lassen sich mit entsprechenden Zirkulationsbedingungen in Hochleistungsanlagen integrieren. Luftkühlbänder hingegen sind hinsichtlich des Platzbedarfs sehr flexibel und können an die erforderlichen Abmessungen von Wasser- oder Luftkühlbändern angepasst werden.
Die Späne müssen beim Schleifen verarbeitet werden.
Tatsächlich führt eine Erhöhung der Zufuhrrate bei einem geringeren Durchsatz des Mahlsystems als der Extruderkapazität nur zu einem Anstieg des Späneaufkommens. ACM ist ein Komplettsystem zum Mahlen, Windsichten, Trennen mittels Zyklon, Sieben und Sammeln von Feinanteilen. Bei der Berechnung des Durchsatzes des ACM-Systems müssen Partikelgröße, Siebkapazität, Staubabsaugung und Packungsdetails berücksichtigt werden.
Das Packen muss Schritt halten
Hochwertiges Pulver muss vom Sieben bis zur Abfüllung schnell und ohne Behälterstau verarbeitet werden. Ein automatisches Wiegesystem kann zwar auch Kartons, Tara, spezifische Wiegeprogramme und die Dokumentation verwalten, muss aber im Einklang mit dem Verarbeitungsrhythmus arbeiten. Eine gleichmäßige Pulverzufuhr ist nur dann sinnvoll, wenn die gesamte Produktionslinie davon profitieren kann.
Ein Ausgabeproblem anhand von Beweisen diagnostizieren
Getrennte Fütterung von Temperaturzonen
Die separate Aufzeichnung des Zuführverhaltens und der Mehrzonenregelung bei Änderungen der Ausbringungsmenge hilft festzustellen, ob die effiziente Heizung und Kühlung mit Mehrzonenregelung des TSK oder die vom Zuführer in den Behälter zugeführte Materialmenge verändert wurde. Es ist nicht ratsam, beide Änderungen gleichzeitig vorzunehmen, um die Fehlerursache zu ermitteln.
Reinigung und Materialverschleppung prüfen
Restmaterial aus vorherigen Rezepturen kann den Materialfluss behindern und die nächste Rezeptur beeinträchtigen. Ein Klappzylinder, Auskleidungseinsätze und eine selbstreinigende Struktur reichen nicht aus – der Bediener muss den vorgegebenen Reinigungsplan einhalten. Dieser Reinigungsplan sollte den Einlauf, den Schneckenbereich, den Düsenkopf und alle Übergabepunkte umfassen.
Staub- und Dichtungszustand prüfen
Probleme bei der Materialhandhabung können zu Pulverablagerungen an Dichtungen oder Übergabepunkten führen. Überprüfen Sie die Dichtheit des abgedichteten Förderwegs und die zugehörige Staubabsaugung sowie, falls vom Mischer unterstützt, die vorgelagerte automatische Vakuumanlage. Ein sauberer Förderweg erleichtert die Beobachtung und Wartung der Zuführung erheblich.
Planen Sie ein Projekt zur Leistungsverbesserung
Das eigentliche Ziel definieren
Berechnen Sie zunächst die Tagesleistung in kg/h, dividiert durch die effektiven Produktionsstunden, und ziehen Sie anschließend die Stunden für Reinigung, Rezepturwechsel, Inspektion und Verpackung ab. Eine Erhöhung der nominalen Schneckendrehzahl führt nicht automatisch zu einer Leistungssteigerung, da diese auch von den Kühl-, Mahl-, Sieb- und Verpackungsprozessen abhängt.
Bereiten Sie die Leitungsdaten vor.
Bitte übermitteln Sie die Rezepturart, die Vormischungsmenge, die Dosierereinstellung, die aktuelle Leistung, das Extrudermodell, das Bandmodell, das Mahlwerkmodell, die Zielpartikelgröße und die Umrüstfrequenz. Anlagenhöhe und Wartungszugänglichkeit sind ebenfalls zu berücksichtigen, wenn ein Dosierer oder Extruder ausgetauscht wird.
Bestätigen Sie die TSK-Konfiguration.
Verwenden Jatchen-Service Um die Zuführung und die Linienabstimmung zu überprüfen, kontaktieren Sie bitte Jatchen mit dem Betriebsprotokoll. Jatchen kann Ihnen die TSK, die vorgelagerte Mischung, Kühlung, das Mahlen und die Staubabscheidung als einen Prozessablauf erläutern.
Nutzen Sie einen kontrollierten Test zur Verbesserung der Fütterung
Schaffen Sie einen stabilen Ausgangspunkt
Beginnen Sie den Test mit einer sauberen und eingerichteten Mühle, einer bewährten Vormischung und einem gespeicherten Betriebsprogramm. Notieren Sie die verschiedenen Mühleneinstellungen, einschließlich Zuführrate, Schneckendrehzahl und der Einstellungen der einzelnen Mahlzonen. Dokumentieren Sie außerdem den Ausgangszustand des Mahlguts, die Belastung des Kühlbandes und die Mahlleistung. Dies ist Ihr Ausgangswert. Ein kurzer Testlauf mit weniger Reinigungsmaßnahmen und weniger Unterbrechungen kann beispielsweise zu einer scheinbaren Leistungssteigerung führen, die Sie nicht feststellen können.
Ändern Sie jeweils eine Fütterungsvariable.
Bei der Einstellung einer Dosieranlage empfiehlt es sich, dies langsam und unter ständiger Beobachtung des Materialflusses, der Motorlast, der Austragsform und der Reaktionen nachgeschalteter Anlagenteile durchzuführen. Eine gleichzeitige Erhöhung der Schneckendrehzahl und/oder der Temperatur in den einzelnen Zonen sollte bei einer Erhöhung der Dosierleistung vermieden werden. Erst nach einer Reihe von Änderungen in einer festgelegten Reihenfolge lässt sich feststellen, ob die Ursache in Brückenbildung, unzureichender Zufuhr, mangelhaftem Vormischfluss oder in den Kühl- und/oder Mahlabschnitten liegt. Die Ergebnisse sind zu dokumentieren, nachdem sich das System wieder stabilisiert hat.
Überprüfen Sie den ersten und letzten Teil des Stapels.
Ein Dosierer, der zu Beginn eines Tankvorgangs zufriedenstellend funktioniert, kann gegen Ende an Leistung verlieren. Überprüfen Sie die Leistung zu Beginn, in der Mitte und am Ende des Chargenvorgangs. Unregelmäßiges Dosierverhalten bei sinkendem Füllstand des Trichters lässt sich durch Überprüfung des Förderwegs, des aktuellen Materialstands und möglicher Brückenbildung untersuchen. Verändert sich die Fördermenge erst nach einer längeren Charge? Prüfen Sie Ablagerungen, beschädigte Dichtungen und mangelnde Zugänglichkeit für die Reinigung, anstatt einfach die Fördergeschwindigkeit zu erhöhen.
Verwenden Sie die Aufzeichnung für zukünftige Formeln
Für die stabile Konfiguration werden die Rezepturbezeichnung, die Vormischungsbedingungen, die Chargengröße, die Dosierereinstellungen, die Schneckeneinstellungen und die Informationen zum nachgelagerten Modell erfasst. Diese Informationen sollten als Konfigurationsprotokoll für den nächsten Produktionslauf leicht editierbar sein, da ein neues Pigment, eine Änderung des Füllstoffanteils oder auch die Chargengröße das Fließverhalten beeinflussen können. Die Speicherung kontrollierter Parameter anstelle einer einzigen universellen Einstellung ist praktischer.
Die Verbesserung der praktischen Leistung von Doppelschneckenextrudern durch gleichmäßige Materialzufuhr in den Zylinder ist von großer Bedeutung. Durch den Betrieb des TSK-Doppelschneckenextruders mit Antibrückenschneckenzufuhr, gleichmäßiger Zuführung, scherarmer Schneckenkonstruktion und Mehrzonensteuerung über SPS/HMI wird das Potenzial des Materialflusses ausgeschöpft. Die notwendige Optimierung der Materialzufuhr basiert jedoch auf Vormischung, geschlossenem Transfer, automatischem Anheben vorgelagerter Anlagenteile, Kühlung, Mahlung, Abfüllung und staubarmer Abscheidung. Die Optimierung der Zuführung kann anhand der zuvor erfassten Anlagendaten vorbereitet und anschließend die gesamte Anlage mit Jatchen überprüft werden.
FAQ (häufig gestellte Fragen)
Warum ist eine gleichmäßige Zuführung für den Extruderausstoß wichtig?
Es wird ein gleichmäßiger Materialfluss zu den Schnecken gewährleistet, was ein gleichmäßiges Fördern, Kneten, Austragen, Kühlen und Mahlen in nachgeschalteten Anlagen ermöglicht.
Was verursacht Brückenbildung am Extruderzuführer?
Brückenbildung kann durch verschiedene Faktoren verursacht werden, darunter das Material selbst, die Konstruktion des Trichters, Ablagerungen, Lufteinschlüsse im Förderweg und eine ungeeignete Fördertechnik. Daher ist es wichtig, den gesamten Förderweg zu überprüfen.
Sollte ich die Schneckendrehzahl erhöhen, um die Leistung zu steigern?
Nicht als erstes. Überprüfen Sie Zuführung, Vormischung, Kühlung, Mahlen, Sieben, Verpacken und Umrüstzeiten, bevor Sie die Schneckendrehzahl erhöhen.
Wie unterstützt SPS/HMI die Zuführung?
Es bietet eine wiederholbare Methode, um ein Betriebsprogramm einzurichten und später wieder aufzurufen. Der Bediener kann die tatsächliche Zufuhr und die Reaktion der nachgeschalteten Anlagen überprüfen.
Welche Daten sollte ich für eine Extruder-Ausgabeprüfung senden?
Bitte geben Sie die Rezeptur, die Vormischungsgröße, die Dosierereinstellung, die aktuelle Ausstoßleistung, das Extrudermodell, die Kühlmodelle und die Mahlmodelle an. Bitte geben Sie auch die gewünschte Partikelgröße und die Umschaltfrequenz an.


