

In che modo l'alimentazione uniforme migliora la produttività di un estrusore bivite nella verniciatura a polvere?
In che modo l'alimentazione uniforme migliora la produttività di un estrusore bivite nella verniciatura a polvere?
Il vostro estrusore bivite è dimensionato correttamente per soddisfare le vostre esigenze di produzione, ma funziona in modo irregolare? Prima di modificare la velocità delle viti, verificate l'alimentazione del materiale all'estrusore. La formazione di ponti, un dosaggio irregolare e una premiscelazione non ottimale possono compromettere la capacità della macchina di funzionare al massimo delle sue potenzialità, con conseguente funzionamento al di sotto della sua capacità effettiva. Un'alimentazione uniforme alle viti consente un lavoro costante del materiale durante le fasi di trasporto, impastamento, dispersione, raffreddamento e scarico tra le diverse sezioni.
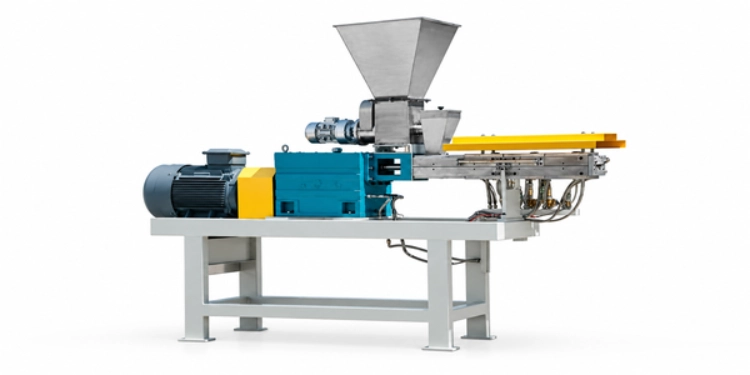
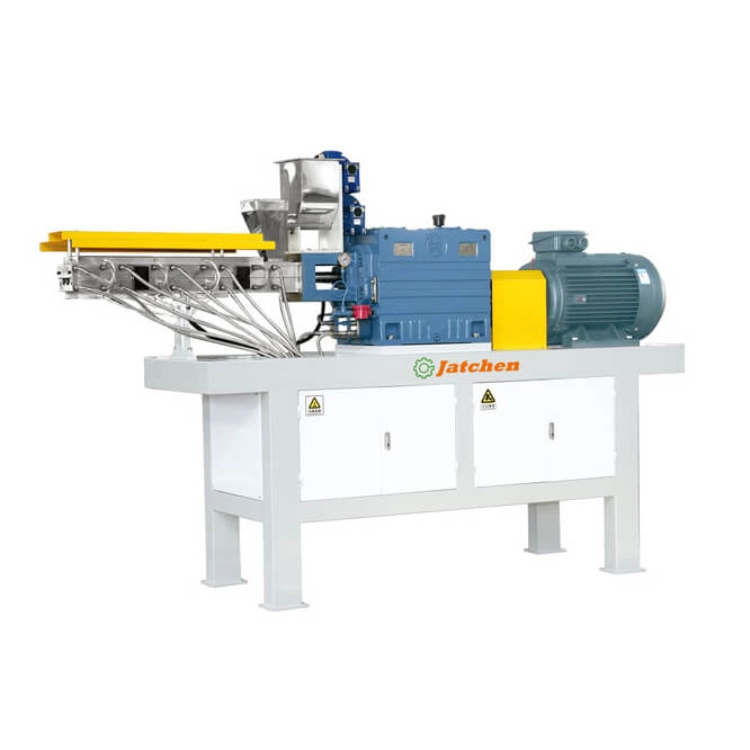
ESTRUSORE A DOPPIA VITE TSK fornito da Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. include Alimentazione della vite anti-ponte, alimentazione uniformeVite a basso taglio a gola profonda, controllo multizona e controllo programmabile PLC/HMI. Per ottenere risultati ottimali, questa unità deve essere alimentata con una premiscela preparata ed essere supportata da un nastro di raffreddamento appropriato e da un'attrezzatura di macinazione idonea di capacità corrispondente.
Perché i controlli di alimentazione influenzano la resa pratica dell'estrusore
Le viti necessitano di un flusso di materiale stabile
Un estrusore bivite lavora esclusivamente il materiale che viene alimentato nel cilindro. Se il flusso di materiale si interrompe improvvisamente e poi riprende a pieno regime, le viti sono soggette a carichi variabili. Ciò a sua volta può influenzare la miscelazione del fuso, lo scarico, il nastro di raffreddamento e il materiale in attesa davanti alle sezioni di macinazione. È necessario innanzitutto stabilire un flusso di alimentazione stabile per poter valutare possibili miglioramenti della produzione.
Il ponte interrompe il processo
La premiscela per la verniciatura a polvere può formare un ponte nella zona di alimentazione. Con l'alimentazione a vite anti-ponte, tuttavia, il materiale viene quindi diretto verso il cilindro. A monte guida al miscelatore di polveri: prima di tutto, le materie prime devono essere mescolate e poi trasferite in un materiale di alimentazione il più buono possibile.
L'alimentazione irregolare modifica il carico a valle
In caso di cambio di alimentazione, il nastro di raffreddamento e il frantumatore potrebbero essere esposti a un flusso di materiale fuso irregolare, mentre il frantumatore alternerà periodi di inattività a periodi di carico superiore alla norma. Di conseguenza, l'intera linea funzionerà a una velocità inferiore a quella consentita dalla disponibilità del motore dell'estrusore. Verificare il collo di bottiglia eseguendo un ciclo completo di produzione di vernici in polvere.
Come la TSK supporta l'alimentazione uniforme
Alimentazione a vite anti-ponte
Il dispositivo di alimentazione TSK è dotato di una coclea anti-intasamento per garantire un flusso continuo del materiale. Questo dispositivo di alimentazione deve essere scelto in base alla materia prima, alla densità del premiscelato, alla tramoggia del serbatoio di miscelazione e alla portata desiderata. Il percorso di movimentazione del materiale non può essere corretto tramite un dispositivo di alimentazione se il materiale non è stato preparato correttamente o è contaminato.
Trasporto a vite a basso taglio
Questa vite a gola profonda a basso sforzo di taglio è particolarmente adatta per il trasporto, l'impastamento e la dispersione nell'estrusione. In particolare, per la verniciatura a polvere, la semplice spinta dei componenti premiscelati attraverso un cilindro non è sufficiente. Le viti sono invece necessarie per trasportare il materiale attraverso il cilindro e scaricarlo in una forma semilavorata uniforme per il successivo raffreddamento.
Controllo programma PLC/HMI
Configurare il PLC/HMI per ripetere una sequenza predeterminata di azioni e visualizzare i parametri richiesti. Utilizzare il programma fornito come caso di test controllato e registrare la velocità di alimentazione, le condizioni delle viti e le impostazioni delle singole zone, nonché le reazioni conseguenti. Oltre a migliorare la lavorazione a monte dei contenitori batch, il sollevamento automatico del miscelatore di contenitori può anche ridurre l'intervento manuale.
Migliorare l'alimentazione prima di aumentare la velocità della vite
Verificare l'uniformità della premiscela
La premiscela deve contenere tutti i componenti necessari, quali resina, agente indurente, pigmento, riempitivo e additivo, in una miscela omogenea. A seconda delle dimensioni del lotto e della frequenza di alimentazione richiesta, potrebbe essere necessario un miscelatore ad alta velocità o persino un miscelatore automatico per contenitori. Il contenitore di alimentazione della polvere deve essere sigillato a tenuta stagna e dotato di doppie guarnizioni sull'albero per evitare qualsiasi perdita di polvere che potrebbe alterare la composizione della miscela di alimentazione desiderata.
Verifica il percorso della tramoggia e del trasferimento
Controllare la tramoggia per individuare eventuali intasamenti, accumuli di materiale, scarico irregolare e bolle d'aria. Verificare inoltre i raccordi flessibili, i tubi di trasferimento e il punto di ingresso della premiscela nell'alimentatore. L'obiettivo della movimentazione dei materiali a bassa emissione di polveri è quello di impedire, il prima possibile, la fuoriuscita di polvere dal processo e di rendere il percorso di alimentazione il più visibile possibile.
Registrare il feed e l'output insieme
Durante la prova vengono registrati l'impostazione dell'alimentatore, la velocità della vite, l'impostazione della zona del cilindro, il comportamento di scarico, il carico della cinghia di raffreddamento e la produzione di macinazione. Questo è un documento correlato al precedente guida di uscita dell'estrusorema dovrebbe essere basato sulla propria registrazione di linea. Confrontare la produzione effettiva dopo la normale pulizia e il tempo di cambio con la produzione registrata in precedenza.
Abbinare l'alimentazione al resto della linea
Il raffreddamento deve accettare la fusione
Per garantire un'alimentazione stabile dell'estrusore, è necessario creare un flusso costante di materiale fuso. Questo flusso deve essere assorbito dal nastro senza fuoriuscite o tempi di attesa eccessivi. I nastri di raffreddamento ad acqua possono essere integrati in linee ad alta produttività con le opportune condizioni di circolazione. I nastri di raffreddamento ad aria, d'altro canto, offrono grande flessibilità in termini di ingombro e possono essere dimensionati in base alle esigenze specifiche del sistema di raffreddamento, sia ad acqua che ad aria.
La macinazione deve processare i trucioli
In realtà, se il sistema di macinazione ha una portata inferiore a quella che l'estrusore è in grado di gestire, solo aumentando la velocità di alimentazione si accumulerà un cumulo di trucioli. ACM è un sistema completo per macinazione, classificazione ad aria, separazione tramite ciclone, vagliatura e raccolta delle particelle fini. Nel calcolo della portata del sistema ACM, è necessario includere la granulometria, la capacità del vaglio, la raccolta delle polveri e i dettagli dell'imballaggio.
I bagagli devono tenere il passo
La polvere di alta qualità deve essere lavorata dalla setacciatura al riempimento rapidamente e senza accumuli di contenitori. Sebbene un sistema di pesatura automatico possa gestire anche cartoni, tara, programmi di pesatura specifici e documentazione, deve essere integrato con il ritmo di lavorazione. Un approvvigionamento uniforme della polvere è utile solo se l'intera linea di produzione può beneficiarne.
Diagnosticare un problema di output con prove concrete
Alimentazione separata dalle zone di temperatura
Registrare separatamente il comportamento dell'alimentatore e il controllo multizona quando la produzione cambia aiuterà a determinare se è cambiato il riscaldamento e il raffreddamento efficienti con controllo multizona del TSK o la quantità di materiale alimentato nel cilindro dall'alimentatore. Non è consigliabile apportare entrambe le modifiche contemporaneamente per poter determinare la causa del problema.
Verificare la pulizia e il residuo di materiale
I residui di materiale provenienti dalle formulazioni precedenti possono ostruire il flusso e compromettere la formulazione successiva. La presenza di un cilindro a conchiglia, inserti di rivestimento e una struttura autopulente non è sufficiente: l'operatore deve seguire una procedura di pulizia scritta. Tale procedura deve includere l'ingresso di alimentazione, l'area della vite, la testa della filiera e tutti i punti di trasferimento.
Revisione delle condizioni di polvere e guarnizione
I problemi di movimentazione del materiale possono causare accumuli di polvere contro le guarnizioni o i punti di trasferimento. Verificare il percorso sigillato a tenuta stagna e il relativo sistema di aspirazione delle polveri, nonché l'aspirazione automatica a monte, laddove supportata dal miscelatore. Un percorso pulito facilita notevolmente l'osservazione e la manutenzione dell'alimentatore.
Pianificare un progetto di miglioramento della produzione
Definire l'obiettivo reale
Iniziate calcolando la produzione giornaliera in kg/h, dividendola per le ore effettive di produzione, e sottraete poi le ore dedicate a pulizia, cambio formula, ispezione e confezionamento. L'aumento della velocità nominale della vite non si traduce automaticamente in un aumento della produzione, poiché quest'ultima dipende anche dai processi di raffreddamento, macinazione, vagliatura e confezionamento.
Preparare i dati della linea
Invia il tipo di formula, la dimensione del lotto di premiscela, l'impostazione dell'alimentatore, la produzione attuale, il modello dell'estrusore, il modello del nastro trasportatore, il modello del macinatore, la granulometria target e la frequenza di cambio formato. Anche l'altezza dell'impianto e l'accesso per la manutenzione sono importanti quando si sostituisce un alimentatore o un estrusore.
Conferma la configurazione TSK
Utilizzo Servizio Jatchen Per rivedere l'alimentazione e l'adattamento della linea, contattare Jatchen fornendo il registro operativo. Jatchen potrà discutere del TSK, della miscelazione a monte, del raffreddamento, della macinazione e della raccolta delle polveri come un unico percorso di processo.
Utilizzare un test controllato per migliorare l'alimentazione
Stabilire un punto di partenza stabile
Iniziate il test con un mulino pulito e configurato, una miscela di cui conoscete la qualità e un programma operativo salvato. Annotate le varie impostazioni del mulino, tra cui la velocità di alimentazione, la velocità della vite e le diverse impostazioni delle zone del cilindro. Annotate anche le condizioni di scarico iniziali, il carico del nastro di raffreddamento e la resa di macinazione. Questa sarà la vostra lettura di riferimento. Una breve prova con meno pulizia e meno interruzioni potrebbe comportare un apparente aumento della resa, ad esempio, e non avreste modo di saperlo.
Modificare una sola variabile di alimentazione alla volta.
Quando si regola un alimentatore, è consigliabile procedere lentamente e monitorare il flusso del materiale, il carico del motore, la forma dello scarico e le reazioni delle apparecchiature a valle. Quando si aumenta la portata dell'alimentatore, è sconsigliabile aumentare contemporaneamente la velocità della vite e/o la temperatura delle zone. Solo dopo una serie di modifiche in una sequenza prestabilita è possibile determinare se il problema è causato da intasamenti, alimentazione insufficiente, flusso di premiscela non corretto o se il problema risiede nelle sezioni di raffreddamento e/o macinazione. I risultati devono essere registrati dopo che il sistema si è stabilizzato.
Controlla la prima e l'ultima parte del lotto
Un alimentatore che funziona correttamente all'inizio di un ciclo di produzione potrebbe deteriorarsi verso la fine. Verificare le prestazioni all'inizio, a metà e alla fine del ciclo. Un'alimentazione irregolare man mano che la tramoggia si svuota può essere indagata controllando il percorso di trasferimento, il livello attuale del materiale e la presenza di eventuali ponti. La portata cambia solo dopo un ciclo prolungato? Verificare la presenza di accumuli, deterioramento delle guarnizioni e difficoltà di accesso per la pulizia, anziché limitarsi a provare ad aumentare la velocità.
Utilizzare il record per le formule future
Registrare il nome della formula, le condizioni di premiscelazione, la dimensione del lotto, le impostazioni dell'alimentatore, le impostazioni della vite e le informazioni sul modello a valle per la configurazione stabile. Queste informazioni dovrebbero essere facilmente modificabili come record di configurazione per il ciclo di produzione successivo, poiché un nuovo pigmento, una modifica del rapporto di riempimento o persino la dimensione del lotto possono influenzare il comportamento del flusso. La memorizzazione controllata dei parametri, anziché una singola impostazione universale, è più pratica.
È fondamentale migliorare la resa pratica dell'estrusore bivite attraverso un'alimentazione uniforme del materiale al cilindro. L'estrusore bivite TSK, grazie all'utilizzo di un sistema di alimentazione anti-ponte, alimentazione uniforme, design della vite a basso sforzo di taglio e controllo multizona tramite PLC/HMI, permette di sfruttare appieno il potenziale del flusso di materiale. Tuttavia, il necessario miglioramento dell'alimentazione del materiale si basa su premiscelazione, trasferimento sigillato, sollevamento automatico delle apparecchiature a monte, raffreddamento, macinazione, riempimento e aspirazione a bassa emissione di polveri. La pianificazione del miglioramento dell'alimentazione può essere effettuata a partire dai dati di linea registrati in precedenza, dopodiché l'intera linea può essere verificata con Jatchen.
Domande frequenti
Perché un'alimentazione uniforme è importante per la produttività dell'estrusore?
Viene garantito un flusso costante di materiale verso le viti, il che favorisce un trasporto, un impastamento, uno scarico, un raffreddamento e una macinazione uniformi nelle apparecchiature a valle.
Quali sono le cause della formazione di ponti nell'alimentatore dell'estrusore?
La formazione di ponti può essere causata da diversi fattori, tra cui il materiale stesso, la progettazione della tramoggia, l'accumulo di materiale, la presenza di bolle d'aria nel percorso di alimentazione e un'azione di alimentazione inadeguata. Pertanto, è importante controllare l'intero percorso di alimentazione.
Dovrei aumentare la velocità della vite per migliorare la produzione?
Non prima. Prima di aumentare la velocità della vite, verificare l'alimentazione, la premiscelazione, il raffreddamento, la macinazione, la vagliatura, il compattamento e il tempo di cambio formato.
In che modo i PLC/HMI aiutano nell'alimentazione?
Fornisce un metodo ripetibile per impostare un programma operativo e richiamarlo in seguito. L'operatore può verificare l'alimentazione effettiva e la reazione delle apparecchiature a valle.
Quali dati devo inviare per una revisione della produzione dell'estrusore?
Si prega di fornire la formula, la dimensione del premiscelato, l'impostazione dell'alimentatore, la potenza in uscita attuale, il modello dell'estrusore, i modelli di raffreddamento e i modelli di macinazione. Indicare anche la granulometria desiderata e la frequenza di cambio formato.


