

Düzgün Besleme, Toz Boya Üretiminde Çift Vidalı Ekstrüderin Çıkış Gücünü Nasıl Artırır?
Düzgün Besleme, Toz Boya Üretiminde Çift Vidalı Ekstrüderin Çıkış Gücünü Nasıl Artırır?
İki vidalı ekstrüderiniz üretim gereksinimlerinizi karşılayacak şekilde boyutlandırılmış olabilir, ancak düzensiz mi çalışıyor? Vida hızında herhangi bir değişiklik yapmadan önce ekstrüdere giden beslemeyi kontrol edin. Köprüleme, düzensiz dozajlama ve yetersiz karıştırılmış ön karışım, makinenin tam potansiyelinde çalışma yeteneğini etkileyebilir ve gerçek kapasitesinin altında çalışmasına neden olabilir. Vidalara düzgün besleme, malzemenin her bölüm arasında sırayla taşınması, yoğrulması, dağıtılması, soğutulması ve boşaltılması sırasında tutarlı bir şekilde çalışmasını sağlar.
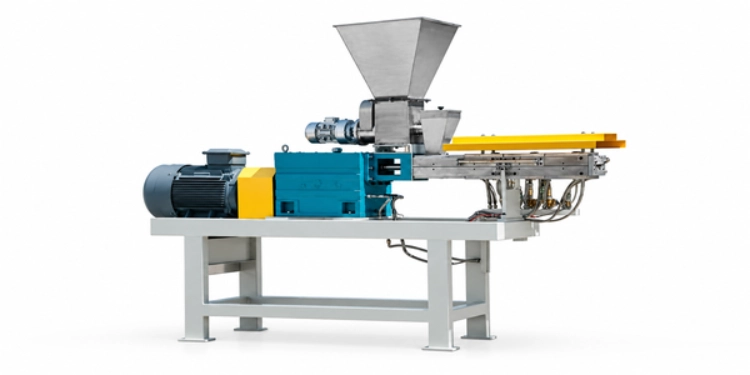
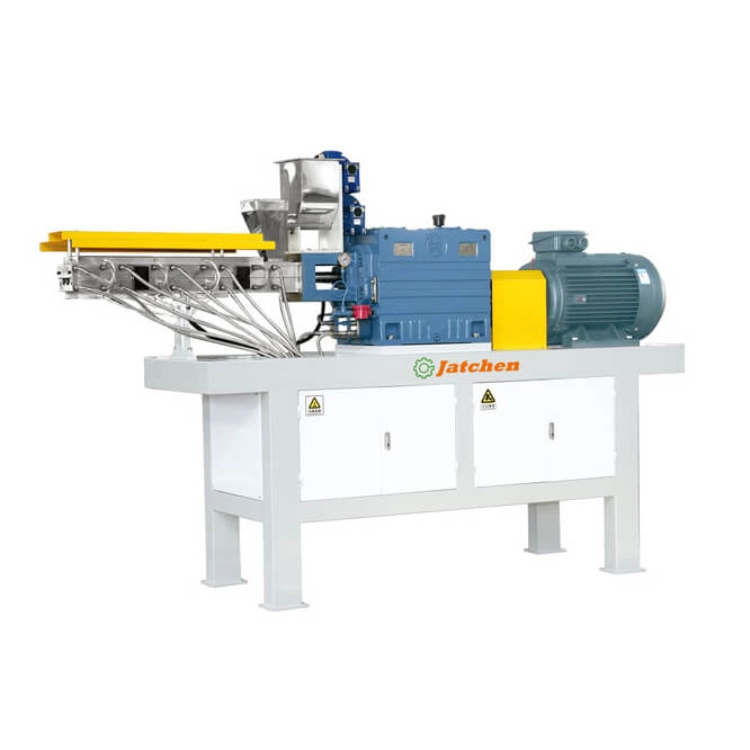
TSK ÇİFT VİDALI EKSTRÜDER Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. tarafından tedarik edilenler şunları içerir: köprü önleyici vidalı besleme, düzgün beslemeDerin oluklu düşük kesme kuvvetli vida, çok bölgeli kontrol ve PLC/HMI program kontrolü. En iyi sonuçlar için bu üniteye önceden hazırlanmış bir ön karışım beslenmeli ve uygun bir soğutma bandı ve karşılık gelen kapasitede uygun öğütme ekipmanı ile desteklenmelidir.
Besleme Kontrollerinin Pratik Ekstrüder Çıkışı İçin Önemi
Vidaların istikrarlı bir malzeme akışına ihtiyacı var.
Çift vidalı ekstrüder, yalnızca hazneye beslenen malzemeyi işler. Besleme malzemesinin akışı aniden durursa ve ardından tekrar tam miktarda akmaya başlarsa, vidalar değişen yüklere maruz kalır. Bu da eriyik karışımını, boşaltımı, soğutma bandını ve öğütme bölümlerinin önünde bekleyen malzemeyi etkileyebilir. Üretimdeki olası iyileştirmeleri tartışabilmek için öncelikle istikrarlı bir besleme sağlanmalıdır.
Köprüleme Süreci Kesintiye Uğratıyor
Toz boya için ön karışım, besleme bölgesinde bir köprü oluşturabilir. Ancak köprü önleyici vidalı besleme ile malzeme daha sonra namluya doğru yönlendirilir. Yukarı akış toz karıştırıcı kılavuzuÖncelikle, ham maddeler karıştırılmalı ve ardından mümkün olan en iyi besleme maddesi haline getirilmelidir.
Dengesiz Besleme, Aşağı Akış Yükünü Değiştirir
Besleme değişimi durumunda, soğutma bandı ve kırıcı düzensiz bir eriyik akışına maruz kalabilirken, öğütücü boşta çalışma ile normalden daha yüksek bir yük arasında geçiş yapacaktır. Sonuç olarak, tüm hat, ekstrüder motorunun kullanılabilirliğinden daha yavaş çalışacaktır. Toz boya üretim ekipmanının tüm çalışma rotasını çalıştırarak darboğazı kontrol edin.
TSK, Tek Tip Beslenmeyi Nasıl Destekliyor?
Köprü Önleyici Vidalı Besleme
TSK besleme cihazı, sürekli malzeme akışını sağlamak için bir köprü önleyici vidaya sahiptir. Bu besleme cihazı, ham maddeye, ön karışım yoğunluğuna, karıştırma tankı haznesine ve istenen çıktıya uygun olmalıdır. Besleme düzgün hazırlanmamışsa veya kirlenmişse, besleme cihazı ile malzeme taşıma yolu düzeltilemez.
Düşük Kesme Kuvvetli Vidalı Konveyör
Bu derin oluklu, düşük kesme kuvvetli vida, ekstrüzyonda taşıma, yoğurma ve dağıtım için oldukça uygundur. Özellikle toz boyama için, önceden karıştırılmış bileşenlerin bir namludan basitçe itilmesi yeterli değildir. Bunun yerine, vidaların malzemeyi namludan taşıması ve daha sonraki soğutma için homojen bir yarı mamul formda boşaltması gerekir.
PLC/HMI Program Kontrolü
PLC/HMI'yı önceden belirlenmiş bir eylem dizisini tekrarlayacak ve gerekli parametreleri görüntüleyecek şekilde ayarlayın. Sağlanan programı kontrollü bir test senaryosu olarak kullanın ve besleme hızını, vidaların durumunu ve ayrı bölgelerin ayarlarını ve ayrıca sonraki tepkileri kaydedin. Parti kaplarının yukarı akış işleminde iyileştirmenin yanı sıra, kap karıştırıcısının otomatik olarak kaldırılması manuel etkileri de azaltabilir.
Vida hızını artırmadan önce beslemeyi iyileştirin.
Ön karışımın homojenliğini kontrol edin.
Ön karışım, reçine, sertleştirici madde, pigment, dolgu maddesi ve katkı maddesi gibi gerekli tüm bileşenleri homojen bir karışım halinde içermelidir. Parti büyüklüğüne ve gerekli besleme ritmine bağlı olarak yüksek hızlı bir karıştırıcı veya hatta otomatik bir konteyner karıştırıcı gerekebilir. Toz besleme kabı, sızdırmaz bir tipte olmalı ve istenen besleme karışımı bileşimini değiştirebilecek herhangi bir toz kaybını önlemek için çift şaft contasıyla donatılmalıdır.
Hopper ve Aktarma Güzergahını Kontrol Edin
Haznede tıkanma, malzeme birikmesi, düzensiz boşaltma ve hava boşlukları olup olmadığını kontrol edin. Ayrıca esnek bağlantıları, transfer hortumlarını ve ön karışımın besleyiciye girdiği noktayı da kontrol edin. Düşük tozlu malzeme taşımanın amacı, tozun işlemden en erken fırsatta çıkmasını önlemek ve besleme yolunu mümkün olduğunca görünür hale getirmektir.
Kayıt Akışı ve Çıkış Birlikte
Deneme sırasında besleyici ayarı, vida hızı, namlu bölgesi ayarı, boşaltma davranışı, soğutma bandı yüklemesi ve öğütme çıktısı kaydedilir. Bu, önceki belgeyle ilgili bir belgedir. ekstrüder çıkış kılavuzuAncak bu, kendi hat kayıtlarınıza dayanmalıdır. Normal temizlik ve geçiş süresinden sonraki gerçek çıktıyı, daha önce kaydedilen çıktıyla karşılaştırın.
Beslemeyi Hattın Geri Kalanıyla Eşleştirin
Soğutma, Erimeyi Kabul Etmelidir
Ekstrüder beslemesinin istikrarlı olması için sabit bir eriyik akışı oluşturulmalıdır. Eriyik akışının, taşmadan veya çok uzun süre beklemeden bant tarafından kabul edilmesi gerekir. Su soğutmalı bantlar, uygun sirkülasyon koşullarıyla yüksek verimli hatlara entegre edilebilir. Öte yandan, hava soğutmalı bantlar alan gereksinimleri açısından çok esnektir ve su soğutmalı bant veya hava soğutmalı bant için gerekli boyutlara göre incelenebilir.
Öğütme işlemi, talaşların işlenmesini gerektirir.
Gerçekte, öğütme sisteminin verimi ekstrüderin işleyebileceğinden düşükse, sadece besleme hızını artırmak talaş yığınının oluşmasına neden olur. ACM, öğütme, hava sınıflandırma, siklon kullanarak ayırma, eleme ve ince tanelerin toplanması için komple bir sistemdir. ACM sisteminin verimini hesaplarken, parçacık boyutunu, elek kapasitesini, toz toplama ve paketleme detaylarını da hesaba katın.
Paketleme Hıza Ayak Uydurmalı
Yüksek kaliteli tozun, eleme işleminden doluma kadar hızlı ve konteyner birikimi olmadan işlenmesi gerekir. Otomatik tartım sistemi, kartonları, dara alma işlemini, özel tartım programlarını ve dokümantasyonu da yönetebilse de, işleme ritmine uygun olarak çalıştırılmalıdır. Tozun homojen bir şekilde tedarik edilmesi, ancak tüm işleme hattının bundan faydalanabilmesi durumunda anlamlıdır.
Kanıtlarla Çıktı Sorununu Teşhis Edin
Yemlemeyi Sıcaklık Bölgelerinden Ayırın
Çıkış değiştiğinde besleyici davranışını ve çok bölgeli kontrolü ayrı ayrı kaydetmek, TSK'nın çok bölgeli kontrolü ile verimli ısıtma ve soğutmasının mı yoksa besleyici tarafından varile beslenen malzeme miktarının mı değiştiğini belirlemeye yardımcı olacaktır. Sorunun nedenini belirleyebilmek için her iki değişikliği aynı anda yapmak akıllıca değildir.
Temizlik ve Malzeme Aktarımını Kontrol Edin
Önceki formüllerden kalan malzeme akışı tıkayabilir ve bir sonraki formülü etkileyebilir. Kapaklı hazne, astar ek parçaları ve kendi kendini temizleyen yapıya sahip olmak yeterli değildir; operatörün yazılı temizleme rotasını izlemesi gerekir. Temizleme rotası, besleme girişini, vida bölgesini, kalıp başını ve tüm transfer noktalarını içermelidir.
Toz ve Conta Durumunu Kontrol Edin
Malzeme taşıma sorunları, contalara veya transfer noktalarına toz birikmesine yol açabilir. Sızdırmaz, sızdırmaz güzergahı ve ilgili toz toplama sistemini, ayrıca karıştırıcı tarafından desteklenen yukarı akış otomatik vakum sistemini kontrol edin. Temiz bir güzergah, besleyici gözlemini ve bakımını çok daha kolaylaştırır.
Üretim İyileştirme Projesi Planlayın
Gerçek Hedefi Tanımlayın
Öncelikle günlük üretim miktarını (kg/saat) etkin üretim saatlerine bölerek hesaplayın ve ardından temizlik, formül değişimi, denetim ve paketleme için harcanan saatleri çıkarın. Nominal vida hızının artırılması otomatik olarak üretimde artışa yol açmaz, çünkü bu aynı zamanda soğutma, öğütme, eleme ve paketleme süreçlerine de bağlıdır.
Hat Verilerini Hazırlayın
Formül tipini, ön karışım parti büyüklüğünü, besleyici ayarını, mevcut çıktıyı, ekstrüder modelini, bant modelini, öğütücü modelini, partikül boyutu hedefini ve değiştirme sıklığını gönderin. Besleyici veya ekstrüder değiştirilirken tesis yüksekliği ve bakım erişimi de önemlidir.
TSK Yapılandırmasını Onaylayın
Kullanmak Jatchen hizmeti Besleme ve hat eşleştirmesini gözden geçirdikten sonra, işletme kaydıyla birlikte Jatchen ile iletişime geçin. Jatchen, TSK, yukarı akış karıştırma, soğutma, öğütme ve toz toplama işlemlerini tek bir proses rotası olarak ele alabilir.
Beslenmeyi İyileştirmek İçin Kontrollü Bir Test Kullanın
İstikrarlı bir başlangıç noktası belirleyin.
Teste temiz ve kurulumu yapılmış bir değirmen, iyi olduğu bilinen bir ön karışım partisi ve kaydedilmiş bir işletim programı ile başlayın. Besleme hızı, vida hızı ve çeşitli tambur bölgesi ayarları dahil olmak üzere değirmendeki çeşitli ayarları kaydedin. Ayrıca ilk boşaltma koşulunu, soğutma bandı yükünü ve öğütme çıktısını da kaydedin. Bu, temel ölçümünüz olacaktır. Örneğin, daha az temizleme ve daha az kesintiyle yapılan kısa bir çalışma, çıktıda görünür bir artışa neden olabilir ve bunu bilmenin bir yolu olmayacaktır.
Beslenme Değişkenlerinden Birini Her Seferinde Değiştirin
Besleme ünitesini ayarlarken, bunu yavaşça yapmak ve malzeme akışını, motor yükünü, boşaltma şeklini ve aşağı akış ekipmanının tepkilerini izlemek en iyisidir. Besleme hızını artırırken, aynı anda vida hızını ve/veya bölgelerin sıcaklığını artırmak akıllıca değildir. Sorunun köprüleme, yetersiz besleme, kötü ön karışım akışı veya soğutma ve/veya öğütme bölümlerinden kaynaklanıp kaynaklanmadığı ancak belirli bir sırayla bir dizi değişiklikten sonra belirlenebilir. Sonuçlar, sistem kararlı bir duruma döndükten sonra kaydedilmelidir.
Partinin ilk ve son kısmını kontrol edin.
Bir tankın başlangıcında tatmin edici olan bir besleyici, sonuna doğru bozulabilir. Parti başlangıcında, ortasında ve sonunda performansı kontrol edin. Hazne boşaldıkça düzensizleşen besleme, transfer yolunu, mevcut malzeme seviyesini ve herhangi bir tıkanmayı kontrol ederek araştırılabilir. Çıkış yalnızca uzun bir partiden sonra mı değişiyor? Daha yüksek hızda çalıştırmayı denemek yerine, herhangi bir birikme, conta bozulması ve temizleme erişiminin olmaması gibi durumları kontrol edin.
Gelecekteki formüller için kaydı kullanın.
Stabil kurulum için formül adını, ön karışım koşullarını, parti büyüklüğünü, besleyici ayarlarını, vida ayarlarını ve aşağı akış model bilgilerini kaydedin. Bu bilgiler, yeni bir pigment, dolgu oranındaki bir değişiklik veya hatta parti büyüklüğü akış davranışını etkileyebileceğinden, bir sonraki üretim çalışması için kurulum kaydı olarak kolayca düzenlenebilir olmalıdır. Tek bir evrensel ayar yerine kontrollü parametre depolama daha pratiktir.
Malzemenin hazneye düzgün bir şekilde beslenmesi yoluyla pratik ikiz vidalı ekstrüder çıktısının iyileştirilmesi önemlidir. Köprü önleyici vida beslemesi, düzgün besleme, düşük kesme kuvvetli vida tasarımı ve PLC/HMI üzerinden çok bölgeli kontrol ile çalışan TSK ikiz vidalı ekstrüder sayesinde malzeme akışının potansiyeli geliştirilmektedir. Bununla birlikte, malzeme beslemesinin gerekli iyileştirilmesi, ön karıştırma, sızdırmaz transfer, yukarı akış ekipmanının otomatik kaldırılması, soğutma, öğütme, doldurma ve düşük toz toplama işlemlerine dayanmaktadır. Besleme iyileştirmesi, önceden kaydedilen hat verilerinden hazırlanabilir ve ardından tüm hat Jatchen ile kontrol edilebilir.
Sık Sorulan Sorular
Ekstrüder Çıkışı İçin Düzgün Beslemenin Önemi Nedir?
Vidalı mekanizmalara sürekli malzeme akışı sağlanır; bu da sonraki ekipmanlarda tutarlı taşıma, yoğurma, boşaltma, soğutma ve öğütme işlemlerini destekler.
Ekstrüder besleme ünitesinde köprü oluşmasına ne sebep olur?
Besleme hattında tıkanmaya, malzemenin kendisi, haznenin tasarımı, birikme, besleme yolundaki hava cepleri ve uygunsuz besleme hareketi de dahil olmak üzere birçok farklı faktör neden olabilir. Bu nedenle, tüm besleme yolunu kontrol etmek önemlidir.
Verimliliği artırmak için vida hızını artırmalı mıyım?
Öncelikle değil. Vida hızını artırmadan önce besleme, ön karışım, soğutma, öğütme, eleme, paketleme ve geçiş sürelerini kontrol edin.
PLC/HMI Besleme İşlemlerine Nasıl Yardımcı Olur?
Bu, bir işletim programını kurmak ve daha sonra geri çağırmak için tekrarlanabilir bir yöntem sağlar. Operatör, gerçek beslemeyi ve aşağı akış ekipmanının tepkisini kontrol edebilir.
Ekstrüder çıkış incelemesi için hangi verileri göndermeliyim?
Lütfen formülü, ön karışım boyutunu, besleyici ayarını, mevcut çıkışı, ekstrüder modelini, soğutma modellerini ve öğütme modellerini belirtin. Ayrıca istenen partikül boyutunu ve geçiş sıklığını da belirtin.


