

Mevcut Toz Boya Üretim Hattına Soğutma Bandı Nasıl Eklenir?
Mevcut Toz Boya Üretim Hattına Soğutma Bandı Nasıl Eklenir?
Toz boyama hattının tamamını yeniden inşa etmeden sadece soğutma ünitesini mi değiştiriyorsunuz? Mevcut bir hatta soğutma bandı eklemek, sadece bant genişliğini kontrol etmekten daha fazlasını gerektirir. Ekstrüder çıkışına, levha ve talaş durumuna, soğutma yöntemine, kırıcıya, öğütme kapasitesine, toz toplama sistemine, tesis alanına ve bakım erişimine uygun bir eşleşme sağlamanız gerekir. Bir uyumsuzluk, darboğazı soğutmadan öğütmeye kaydırabilir veya malzeme transferini zorlaştırabilir.
Yantai Jatchen Toz Kaplama İşleme Ekipmanları Co., Ltd. Toz boya üretimi için su ve hava soğutmalı bant seçenekleri sunar. Doğru iyileştirme, mevcut proses kaydı ve yerleşim planı incelemesiyle başlar, ardından mevcut ekstrüder ve aşağı akış ekipmanına bağlanabilen bant seçilir.
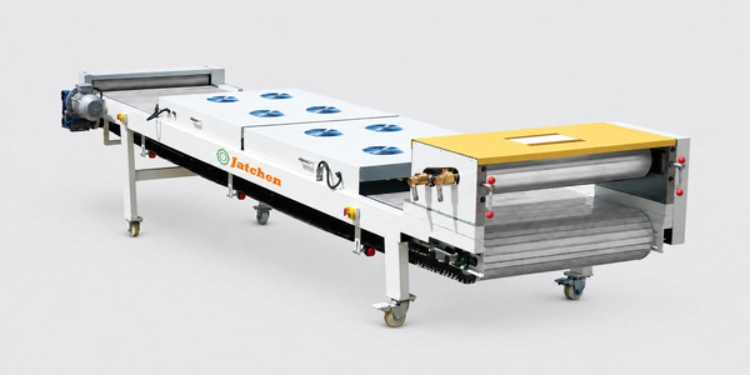
Kayışı seçmeden önce mevcut hattı denetleyin.
Ekstrüderden çıkan sıvıyı kaydedin.
Mevcut ekstrüder çıkışını, boşaltma genişliğini, levha davranışını ve çalışma ritmini ölçün. Soğutma bandı, taşma veya uzun bekleme bölümü oluşturmadan sürekli eriyiği kabul etmelidir. Ayrıca, yeni bir bandın mevcut PLC/HMI işletimiyle bağlantı kurması gerekiyorsa, TSK modelini, kalıp başlığı düzenini, besleme yöntemini ve kontrol sinyallerini kaydedin.
Mevcut öğütme kapasitesini kontrol edin.
Yeni bir soğutma bandı, mevcut değirmenin işleyebileceğinden daha hızlı talaş üretebilir. Bant çıktısını mevcut değirmenin çıktısıyla karşılaştırın. ACM AYIMLEME SİSTEMİElek, toz toplama ve paketleme hızı gibi faktörleri göz önünde bulundurun. Öğütme işlemi zaten sınırlarına yakınsa, soğutma bandını izole bir yedek parça olarak ele almak yerine, iyileştirme planını tüm güzergahı kapsayacak şekilde yapın.
Harita Alanı ve Malzeme Hareketi
Ekstrüder kalıp başlığından banda, kırıcıya, geçici transfer ünitesine, öğütme ünitesine, toplama ünitesine ve paketleme ünitesine kadar olan güzergahı çizin. Operatör erişim noktalarını, temizleme hareket noktalarını, toz alma noktalarını ve bakım açıklıklarını işaretleyin. Önceki kılavuzda... Ekstrüzyondan öğütmeye kadar soğutma akışı Bu bağlantı sorunu için faydalı bir referanstır.
Hava soğutma veya su soğutma seçeneklerinden birini seçin.
Yüksek Çıkış Gücü Koşulları İçin Su Soğutma
GDJ su soğutmalı bant sistemi, soğutma silindirleri, paslanmaz çelik konveyör, kırıcı ve soğutma suyu püskürtme sisteminden oluşmaktadır. Soğutma suyu sirkülasyon koşullarının mevcut olduğu yüksek verimli hatlar için yaygın olarak tercih edilmektedir. Sistem, sac kalınlığı ve silindir hızı ayarlamasına olanak tanır; bu ayarlamalar mevcut kırıcı ve değirmen besleme gereksinimleriyle karşılaştırılmalıdır.
Kompakt Yenilemeler için Hava Soğutma
YPJ hava soğutmalı bant, hava soğutma, paslanmaz çelik lamelli zincir, soğutma silindirleri ve bir kırıcı kullanır. Soğutma suyu hattının bulunmadığı küçük ve orta ölçekli hatlar veya tesisler için pratik olabilir. Daha fazla bilgi için inceleyin. hava soğutma kayışı Yenileme çalışmasının kompakt bir yerleşim planına uyması gerektiğinde.
Yalnızca fayda tercihine göre karar vermeyin.
Soğutma yöntemi ayrıca çıktı miktarına, formüle, sac levha durumuna, kırıcı düzenine, bakıma ve sonraki öğütme işlemlerine de uygun olmalıdır. su soğutma kemeri Daha yüksek kapasiteli bir güzergâh için uygun olabilir, ancak bu yalnızca tesis sirkülasyon koşullarını destekleyebiliyorsa ve hattın geri kalanı çıktıyı kabul edebiliyorsa geçerlidir.
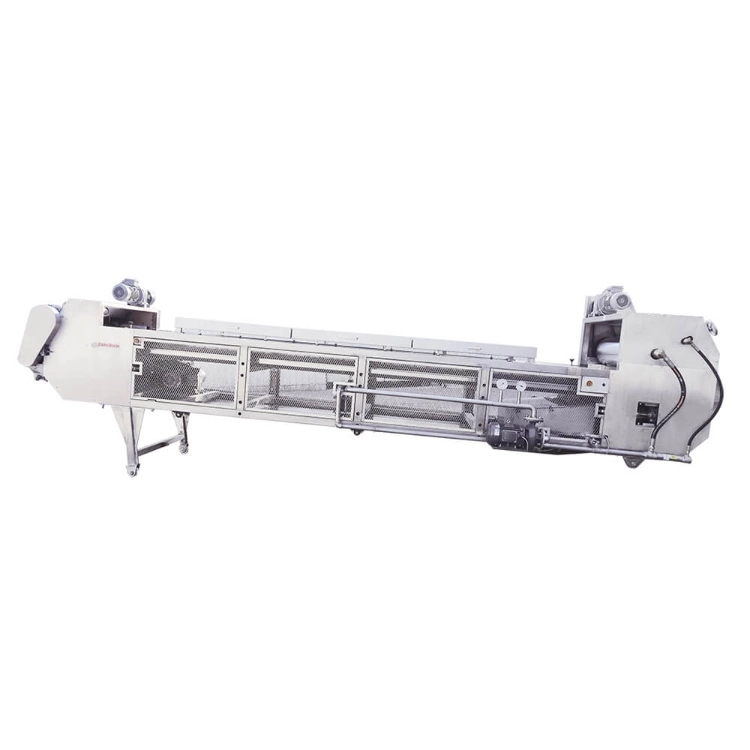
Yenileme Uyumluluğunu Nokta Nokta Kontrol Edin
Mekanik Bağlantı
Kalıp başlığı yüksekliğini, bant girişini, merdane konumunu, boşaltma yönünü, kırıcı bağlantısını ve destek yapısını doğrulayın. Yükseklikteki küçük bir değişiklik, malzeme transfer yolunu etkileyebilir. Her boşluğu yapı ile doldurmak yerine, inceleme ve temizlik için erişim alanı bırakın.
Kontrol ve Güvenlik Bağlantısı
Yeni bandın bağımsız olarak mı çalışması yoksa mevcut hat PLC/HMI'ı ile mi iletişim kurması gerektiği konusunda görüşün. Durdurma sırasını, hız ayarını, emniyet şalterini, uygulanabilir yerlerde otomatik geri dönüş kontrolünü ve hata önleme mantığını onaylayın. Desteklenmeyen alarm veya teşhis iddialarını teknik şartnamenin dışında tutun; gerçek kontrol noktalarını açıkça tanımlayın.
Toz ve Temizlik Bağlantısı
Soğutma ve kırma işlemleri, transfer noktalarının etrafında toz salınımına neden olabilir. Sızdırmaz bir yukarı akış yolu, konteyner elleçleme için otomatik kaldırma sistemi ve öğütme ve paketleme çevresinde düşük toz toplama sistemi, tadilatın bakımını kolaylaştırabilir. Mevcut atölye düzenlemesinin gerektirdiği yerlerde bağımsız toz uzaklaştırma sistemi planlanmalıdır.
Mevcut öğütme ve sıkıştırma yolunu koruyun.
Talaş boyutunu öğütmeye uygun tutun.
Bant ve kırıcı, mevcut değirmenin kabul edebileceği bir besleme üretmelidir. Talaş çok kalın, çok düzensiz veya uygun olmayan bir su düzenlemesinden dolayı çok ıslaksa, öğütücü dengesiz hale gelebilir. Bantı sonlandırmadan önce, öğütücü operatörüyle istenen talaş koşulunu belirleyin.
Eşleştirme Toplama ve Eleme
Şu parçacık boyutu kontrol kılavuzu Bu durum, soğutma, öğütme, sınıflandırma ve eleme işlemlerinin pratikte neden ayrılamayacağını göstermektedir. Yenileme çalışması, siklonu, eleği, ince toz toplama ünitesini ve transfer borusunu doğrulamalıdır. Mevcut toplama yolu yetersiz boyutlandırılmışsa, yalnızca bant değişimi üretim sorununu çözmeyecektir.
Plan Formülü ve Renk Değişiklikleri
Sık yapılan değişiklikler, bant, kırıcı, transfer alanı ve değirmende temizlik erişimi gerektirir. Sökülebilir veya erişilebilir bir yol, aksamayı azaltabilir. Çoklu arabalar, otomatik kaldırma ve PLC/HMI kontrolü ile yukarı akış yönünde konteyner karıştırma, malzemenin soğutma aşamasına ulaşmadan önce parti değişimini organize etmeye de yardımcı olabilir.
Pratik Bir Yenileme Kontrol Listesi
İşlem Verilerini Topla
Mevcut kg/saat değerini, ekstrüder modelini, kalıp başlığı boyutlarını, bant hızını, sac kalınlığını, talaş boyutunu, öğütme modelini, partikül boyutu hedefini, geçiş sıklığını ve paketleme oranını hazırlayın. Tesis çizimini, yardımcı tesis bilgilerini ve bağlantı noktalarının fotoğraflarını ekleyin.
Yedek Kapsamı Seçin
Projenin yalnızca bantı mı, bant ve kırıcıyı mı, bant kontrol kabinini mi, toz toplama sistemini mi yoksa aşağı akış öğütücü yükseltmesini mi içerdiğine karar verin. Net bir kapsam, yeni bant çıktısının eski toplama veya paketleme yolunu aştığı durumlarda sonradan yapılacak bir tadilattan kaçınmaya yardımcı olur.
Planı Jatchen ile gözden geçirin
Jatchen, tadilatı şu şekilde inceleyebilir: hizmet desteğidaha sonra düzeni ve modeli onaylayın. Jatchen ile iletişime geçin.. O Jatchen ekipman yelpazesi Bu bant, ekstrüzyon, öğütme, tartım ve paketleme ekipmanlarıyla karşılaştırmak için kullanılabilir.
Sistemin Kapatılmasından Yeniden Başlatılmasına Kadar Yenileme İşlemini Yönetin
Taşınma Penceresini Planlayın
Soğutma bandı yenileme işlemi, malzeme akışının durdurulması, elektriksel izolasyon, ekipman sökülmesi, destek ayarı, bağlantı işleri, kontrol kontrolleri, temizlik ve deneme üretimini içermelidir. Eski bant durdurulmadan önce kalan ekstrüde malzemenin nereye gideceğine karar verin. Kurulum penceresi sırasında öğütücü ve paketleme alanını malzeme girişinden koruyun ve aletler, sökülen parçalar ve yeni bant bileşenleri için yer ayırın.
Boş ve dolu haldeki işlemleri ayrı ayrı test edin.
Mekanik ve kontrol bağlantıları tamamlandıktan sonra, öncelikle üretim malzemesi olmadan bant ve kırıcıyı çalıştırın. Bant izleme, silindir hareketi, gerekirse geri dönüş kontrolü, emniyet anahtarları, su veya hava koşulları ve boşaltma yolunu kontrol edin. Ardından az miktarda kontrollü malzeme verin ve levha oluşumunu, talaş durumunu, transferi ve öğütme tepkisini inceleyin. Boş ve yüklü testleri ayırmak, ilk düzeltmeyi belirlemeyi kolaylaştırır.
Operatörler için Yenileme Kayıtlarını Tutun
Son teslimatta bant hızı, soğutma koşulları, kırıcı ayarı, temizleme noktaları, yağlama veya muayene görevleri, durdurma sırası ve anormal malzeme transferi belirtileri belirtilmelidir. Yeni bağlantı şeması ve servis için model bilgileri de eklenmelidir. Bir iyileştirme, ancak operatörler yeni güzergahı resmi hafızalarına güvenmeden çalıştırabilir, temizleyebilir ve inceleyebilir hale geldiklerinde tamamlanmış sayılır.
Gelecekteki kapasite değişikliklerini hesaba katın.
Üretim planı büyüyecekse, yedek kayışı seçmeden önce gelecekteki üretim hedefini görüşün. Mevcut ekstrüderle uyumlu bir kayış, daha büyük bir öğütücü veya daha yüksek kapasiteli bir ekstrüder takıldıktan sonra kısıtlama oluşturabilir. Aynı zamanda, mevcut hattın besleyemediği kullanılmayan kapasite için ödeme yapmaktan kaçının. Aşamalı bir yükseltme planı, hangi parçanın önce değiştirilmesi gerektiğini ve daha sonra hangi bağlantı noktalarının kullanılabilir kalması gerektiğini gösterebilir.
Yük altında su ve hava koşullarını kontrol edin.
Yüklemeli üretim sırasında, yalnızca boş test sırasında değil, yardımcı ekipman kontrolleri de devam etmelidir. Su soğutmalı bant için, sirkülasyon kararlılığı, püskürtme kapsamı, silindir durumu ve hat normal hızına ulaştıktan sonraki sac levha gözlemlenmelidir. Hava soğutmalı bant için, fan çalışması, hava akışı yolu, bant izleme ve planlanan çıktıdaki soğutulmuş sac levha gözlemlenmelidir. Yüklemeli kontrol, seçilen yöntemin gerçek üretim ritmiyle uyumlu olup olmadığını doğrular.
Yükleme sonucunu düşük, normal ve planlanan en yüksek üretim seviyelerinde kaydedin. Bu, üretim hızı değiştikçe bandın stabil kalıp kalmadığını gösterir ve operatöre gelecekteki ayarlamalar için faydalı bir referans sağlar.
Mevcut bir toz boya üretim hattına soğutma bandı eklemek, nokta nokta uyumluluk incelemesi gerektirir. Ekstrüder çıkışı, soğutma sistemi, bant ve kırıcı bağlantısı, talaş durumu, öğütme kapasitesi, eleme, toz toplama, kontroller ve temizlik erişimi kontrol edilmelidir. Jatchen, GDJ su soğutma ve YPJ hava soğutma seçeneklerini karşılaştırabilir ve ardından seçilen bandı PLC/HMI işletimi, düşük kesme kuvvetli ekstrüzyon, sızdırmaz transfer, otomatik yukarı akış kaldırma ve düşük tozlu üretim planlamasıyla eşleştirebilir.
Sık Sorulan Sorular
Mevcut bir hatta sadece soğutma kayışını değiştirebilir miyim?
Genellikle evet, ancak öncelikle ekstrüder, kırıcı, öğütme sistemi, kontroller, toz toplama, yerleşim ve paketleme kapasitesi kontrol edilmelidir.
Su soğutma sistemi, sonradan takılacak bir araç için ne zaman uygundur?
Bu sistem, hattın daha yüksek soğutma kapasitesine ihtiyaç duyduğu ve tesisin pratik soğutma suyu sirkülasyon koşullarını sağlayabildiği durumlarda uygundur.
Hava Soğutma Ne Zaman Daha Pratiktir?
Hava soğutma, genellikle kompakt küçük ve orta ölçekli hatlar veya uygun soğutma suyu düzenlemesi olmayan tesisler için pratiktir.
Yenileme çalışmalarında en sık karşılaşılan risk nedir?
Yeni bir bant, mevcut öğütücünün, toplama sisteminin veya paketleme yolunun kapasitesini aşabilir; bu nedenle tüm malzeme akışı gözden geçirilmelidir.
Soğutma kayışı yenileme işlemi için hangi bilgileri göndermeliyim?
Çıkış verilerini, ekstrüder detaylarını, kalıp başlığı boyutunu, yerleşimi, talaş durumunu, öğütücü modelini, partikül boyutu hedefini, yardımcı ekipmanları ve temizlik gereksinimlerini gönderin.


