

既存の粉体塗装生産ラインに冷却ベルトを追加するにはどうすればよいですか?
既存の粉体塗装生産ラインに冷却ベルトを追加するにはどうすればよいですか?
粉体塗装ライン全体を再構築せずに冷却ユニットだけを交換する予定ですか?既存の工程に冷却ベルトを追加する場合、ベルト幅を確認するだけでは不十分です。押出機の排出口、シートやチップの状態、冷却方法、破砕機、粉砕能力、集塵設備、工場スペース、メンテナンスアクセスなど、様々な要素を適合させる必要があります。これらの要素が適合しないと、ボトルネックが冷却工程から粉砕工程に移動したり、材料の搬送が困難になったりする可能性があります。
ヤンタイ・ジャチェン粉末コーティング加工機器株式会社 粉体塗装製造向けに、水冷式と空冷式のベルトオプションをご用意しています。最適な改修は、既存の工程記録とレイアウトの見直しから始まり、現在の押出機および下流設備に接続可能なベルトを選定します。
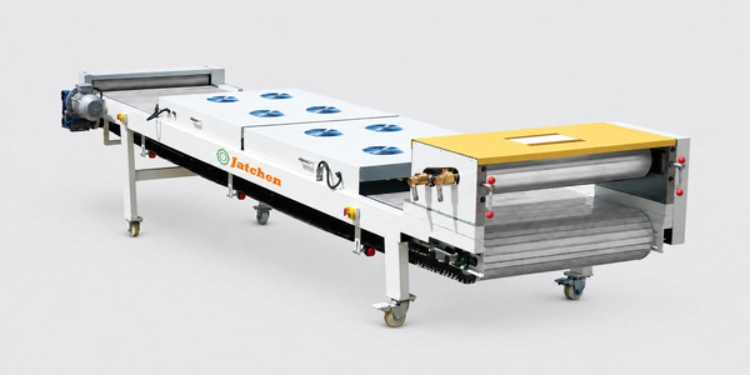
ベルトを選定する前に、既存のラインを監査してください。
押出機の排出を記録する
現在の押出機の出力、排出幅、シートの挙動、および動作リズムを測定します。冷却ベルトは、オーバーフローや長い待機区間を発生させることなく、連続的に溶融物を受け止める必要があります。また、新しいベルトを既存のPLC/HMI操作に接続する必要がある場合は、TSKモデル、ダイヘッド配置、供給方法、および制御信号を記録します。
現在の粉砕能力を確認してください
新しい冷却ベルトは、既存のミルが処理できる速度よりも速くチップを生成する可能性があります。ベルトの出力と ACM研磨システムふるい、集塵装置、および梱包速度。粉砕がすでに限界に近い場合は、冷却ベルトを単独の交換部品として扱うのではなく、ルート全体を対象とした改修計画を立ててください。
地図空間と物質移動
押出機のダイヘッドからベルト、破砕機、一時移送、粉砕、収集、梱包までの経路を描きます。オペレーターのアクセス、清掃動作、粉塵除去ポイント、メンテナンス開口部をマークします。 押出成形から研削までの冷却の流れ これは、この接続問題に関する有用な参考資料です。
空冷式または水冷式を選択してください
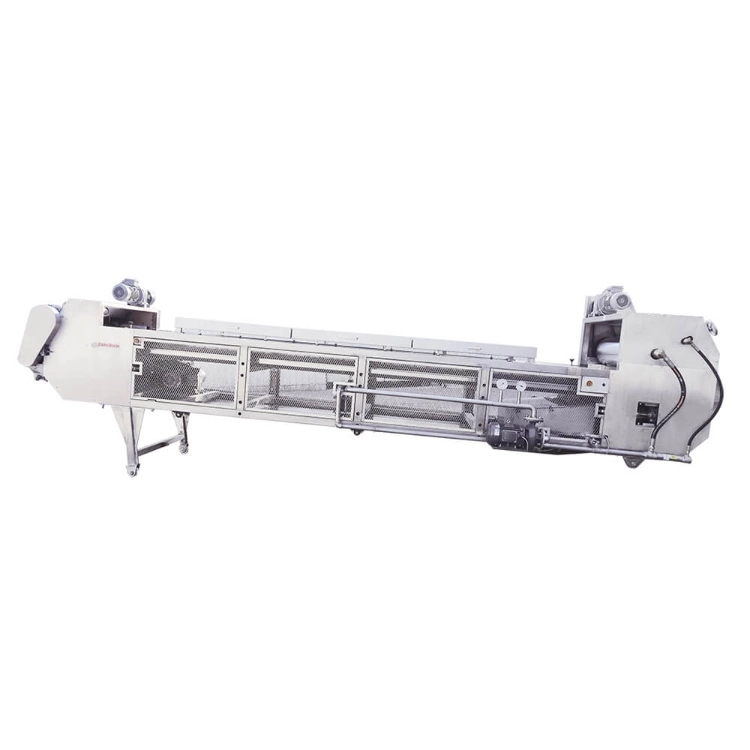
高出力条件下における水冷
GDJ水冷ベルトは、冷却ローラー、ステンレス製コンベア、破砕機、および冷却水噴霧システムで構成されています。冷却水循環条件が整っている場合、高生産量ラインで一般的に採用されています。このシステムは、シート厚とローラー速度の調整に対応しており、既存の破砕機およびミルの供給要件と比較検討する必要があります。
コンパクトな改修工事のための空冷システム
YPJ空冷ベルトは、空冷、ステンレス鋼製スラットチェーン、冷却ローラー、およびクラッシャーを使用します。冷却水経路が利用できない小規模および中規模のラインまたはプラントで実用的です。 空冷ベルト 改修工事がコンパクトなレイアウトに適合する必要がある場合。
効用選好のみに基づいて決定しないでください
冷却方法は、出力、配合、シートの状態、破砕機の配置、メンテナンス、および下流の粉砕工程にも適合させる必要がある。 すいれいたい より大容量のルートに適している場合もあるが、それはプラントがその循環条件を維持でき、かつラインの残りの部分がその出力を受け入れられる場合に限る。
後付け互換性を項目ごとに確認する
機械的接続
ダイヘッドの高さ、ベルト入口、ロール位置、排出方向、破砕機接続部、および支持構造を確認してください。高さがわずかに変わるだけでも、材料の搬送経路に影響が出る可能性があります。点検や清掃のために、あらゆる隙間を構造物で埋めるのではなく、アクセスしやすいように確保してください。
制御と安全接続
新しいベルトが独立して動作するべきか、既存のラインPLC/HMIと通信するべきかを検討してください。停止シーケンス、速度調整、安全スイッチ、該当する場合は自動逆転制御、およびエラー防止ロジックを確認してください。仕様書には、根拠のないアラームや診断に関する記述を含めないでください。実際の制御ポイントを明確に定義してください。
ほこりとハウスキーピングの関連性
冷却や粉砕の過程で、移送箇所周辺に粉塵が発生することがあります。密閉された漏れ防止の上流経路、容器搬送用の自動昇降装置、粉砕・梱包箇所周辺の低粉塵集塵システムなどを導入することで、改修後のメンテナンスが容易になります。現在の作業場の配置で必要な箇所には、独立した集塵装置を設置する計画を立ててください。
既存の粉砕・梱包ルートを保護する
チップサイズは研削に適したサイズに保つ
ベルトと破砕機は、既存の粉砕機が受け入れられる原料を生成する必要があります。チップが厚すぎたり、形状が不均一だったり、不適切な給水設備によって水分が多すぎたりすると、粉砕機が不安定になる可能性があります。ベルトを最終決定する前に、粉砕作業員と希望するチップの状態を明確にしてください。
マッチの収集と選別
「 The 粒子サイズ制御ガイド 冷却、粉砕、分級、ふるい分けといった工程を実際には分離できない理由が示されています。改修工事では、サイクロン、ふるい、微粉収集装置、移送パイプを確認する必要があります。既存の収集経路が小さすぎる場合、ベルト交換だけでは生産上の問題は解決しません。
計画式と色の変更
頻繁な変更には、ベルトコンベア、破砕機、移送エリア、ミルにおける清掃作業が必要となります。取り外し可能またはアクセスしやすい経路を設けることで、作業の中断を軽減できます。また、複数のトロリー、自動昇降装置、PLC/HMI制御を用いた上流側コンテナ混合システムは、材料が冷却段階に到達する前にバッチ切り替えを円滑に行うのに役立ちます。
実用的な改修チェックリスト
プロセスデータを収集する
現在の生産量(kg/h)、押出機モデル、ダイヘッド寸法、ベルト速度、シート厚、チップサイズ、粉砕モデル、目標粒度、切り替え頻度、および梱包率を準備してください。プラント図面、ユーティリティ情報、および接続点の写真も追加してください。
交換用スコープを選択してください
プロジェクトの範囲を決定してください。具体的には、ベルトコンベアのみ、ベルトコンベアと破砕機、ベルトコンベア制御盤、集塵装置、または下流側のグラインダーのアップグレードのいずれを含むかを決めます。明確な範囲を設定することで、新しいベルトコンベアの出力が従来の集塵または梱包ルートを超えるような改修工事を避けることができます。
ジャッチェンと計画を見直しましょう
ジャッチェンは、以下の方法で改修内容をレビューできます。 サービスサポートレイアウトとモデルを確認する ジャッチェンに連絡する. ジャッチェンの機器シリーズ このベルトは、押出成形、研削、計量、包装装置などと比較するために使用できます。
シャットダウンから再起動までの改修管理
撤去期間を計画する
冷却ベルトの改修には、材料の排出、電気的絶縁、機器の取り外し、支持部の調整、接続作業、制御チェック、清掃、試運転が含まれます。古いベルトを停止する前に、残りの押出材料の排出先を決定してください。設置作業中は、グラインダーと梱包エリアに材料が流入しないように保護し、工具、取り外した部品、新しいベルト部品のためのスペースを確保してください。
空の状態と積載状態の動作を別々にテストする
機械接続と制御接続が完了したら、まず生産材料を入れずにベルトコンベアと破砕機を運転します。ベルトのトラッキング、ローラーの動き、必要に応じて逆転制御、安全スイッチ、水または空気の状態、排出経路を確認します。次に、少量の材料を投入し、シートの形成、チップの状態、搬送、および粉砕反応を検査します。空運転時と積載時でテストを分けて行うことで、最初の修正箇所を特定しやすくなります。
オペレーター向けに改修記録を保管する
最終引き継ぎでは、ベルト速度、冷却条件、破砕機の設定、清掃箇所、潤滑または点検作業、停止手順、および異常な材料搬送の兆候を明記する必要があります。新しい接続図とサービス用のモデル情報も添付してください。改修作業は、オペレーターが記憶に頼ることなく新しいルートを操作、清掃、点検できるようになった時点で完了となります。
将来の容量変更に対応できるようにする
生産計画が拡大する可能性がある場合は、交換用ベルトを選定する前に、将来の生産目標について話し合ってください。現在の押出機に適合するベルトでも、より大型のグラインダーや高出力の押出機を導入すると、制約となる可能性があります。同時に、既存のラインでは供給できない未使用の生産能力に対して費用を支払うことも避けてください。段階的なアップグレード計画があれば、どの部品を最初に交換すべきか、また、後々どの接続ポイントを残しておく必要があるかが明確になります。
負荷がかかった状態で水と空気の状態を確認する
ユーティリティチェックは、空運転テスト時だけでなく、負荷運転中の生産時にも継続して実施する必要があります。水冷式ベルトの場合は、循環の安定性、スプレーの塗布範囲、ローラーの状態、およびラインが通常速度に達した後のシートの状態を観察します。空冷式ベルトの場合は、ファンの動作、気流経路、ベルトのトラッキング、および計画された出力における冷却されたシートの状態を観察します。負荷運転時のチェックは、選択した方法が実際の生産リズムに適合しているかどうかを確認するものです。
低出力時、通常出力時、および計画された最大出力時の負荷結果を記録してください。これにより、生産速度の変化に伴ってベルトが安定しているかどうかが分かり、オペレーターは今後の調整に役立つ参考情報を得ることができます。
既存の粉体塗装生産ラインに冷却ベルトを追加するには、各項目について互換性を詳細に検討する必要があります。押出機の排出、冷却設備、ベルトと破砕機の接続、チップの状態、粉砕能力、ふるい分け、集塵、制御、清掃のしやすさなどを確認してください。Jatchenは、GDJ水冷式とYPJ空冷式のオプションを比較検討し、選択したベルトをPLC/HMI操作、低せん断押出、密閉搬送、上流での自動昇降、低粉塵生産計画に適合させることができます。
FAQについて
既存の配管ラインの冷却ベルトだけを交換することはできますか?
多くの場合そうですが、まず押出機、粉砕機、研削システム、制御装置、集塵装置、レイアウト、梱包能力などを確認する必要があります。
水冷システムはどのような場合に改修に適しているのか?
より高い冷却能力がラインに必要で、かつ工場が実用的な冷却水循環条件を提供できる場合に適しています。
空冷がより実用的なのはどのような場合か?
適切な冷却水設備を持たない小型・中型ラインや工場では、空冷がしばしば実用的である。
改修工事で最も一般的なリスクは何ですか?
新しいベルトは、既存の粉砕機、収集システム、または梱包経路の能力を超える可能性があるため、材料の流れ全体を見直す必要があります。
冷却ベルトの交換工事には、どのような情報を送付すればよいですか?
出力、押出機の詳細、ダイヘッドのサイズ、レイアウト、チップの状態、グラインダーのモデル、目標粒度、ユーティリティ、および洗浄要件を送信してください。


