

¿Cómo mejora la alimentación uniforme el rendimiento de la extrusora de doble husillo en el recubrimiento en polvo?
¿Cómo mejora la alimentación uniforme el rendimiento de la extrusora de doble husillo en el recubrimiento en polvo?
¿Su extrusora de doble husillo tiene el tamaño adecuado para la producción requerida, pero funciona de forma irregular? Verifique la alimentación de la extrusora antes de modificar la velocidad del husillo. La formación de puentes, la dosificación irregular y una premezcla mal mezclada pueden afectar el rendimiento de la máquina y provocar que opere por debajo de su capacidad real. Una alimentación uniforme a los husillos permite que trabajen de forma consistente con el material durante el transporte, el amasado, la dispersión, el enfriamiento y la descarga entre cada sección.
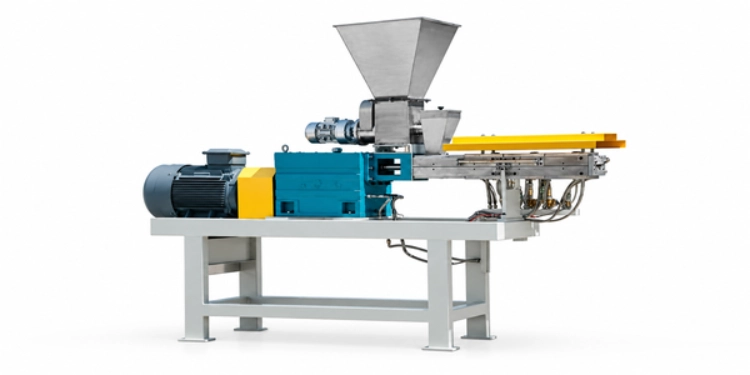
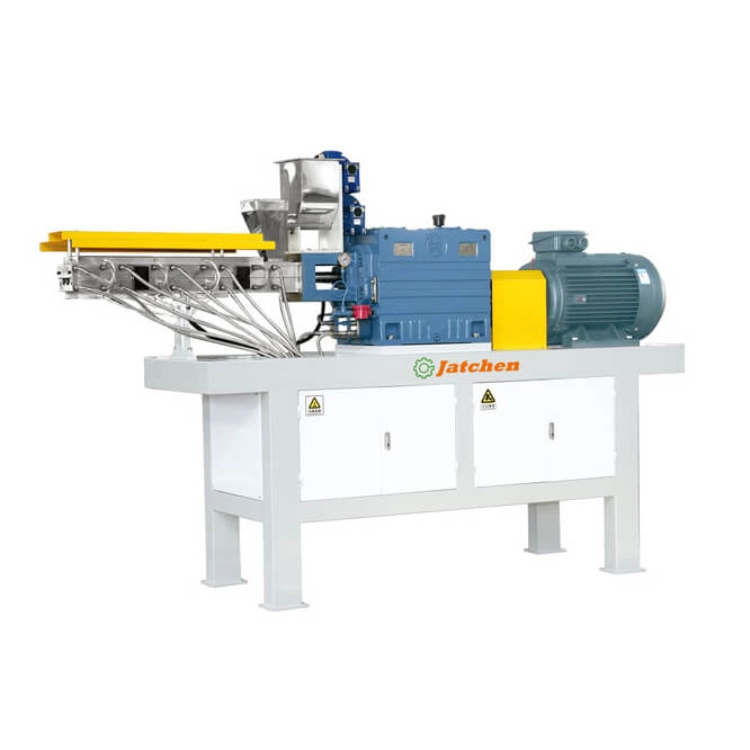
EXTRUSORA DE DOBLE TORNILLO TSK suministrado por Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. incluye Alimentación de tornillo antipuente, alimentación uniformeTornillo de ranura profunda y baja cizalladura, control multizona y control programable PLC/HMI. Para obtener los mejores resultados, esta unidad debe alimentarse con una premezcla preparada y contar con una cinta de refrigeración adecuada y un equipo de molienda apropiado de la capacidad correspondiente.
¿Por qué los controles de alimentación influyen en la producción práctica de la extrusora?
Los tornillos necesitan un suministro de material estable.
Una extrusora de doble husillo procesa únicamente el material que se introduce en el cilindro. Si el flujo de material se interrumpe repentinamente y luego se reanuda con normalidad, los husillos se ven sometidos a cargas variables. Esto, a su vez, puede influir en la mezcla de la masa fundida, la descarga, la cinta de refrigeración y el material que se encuentra antes de las secciones de molienda. Para poder analizar posibles mejoras en el rendimiento, primero es necesario establecer un flujo de alimentación estable.
La construcción de puentes interrumpe el proceso.
La premezcla para el recubrimiento en polvo puede formar un puente en la zona de alimentación. Sin embargo, con la alimentación por tornillo antipuente, el material se dirige hacia el cilindro. guía para mezcladores de polvo: en primer lugar, las materias primas deben mezclarse y luego transferirse para obtener un material de alimentación de la mejor calidad posible.
Una alimentación irregular modifica la carga aguas abajo.
En caso de cambio de alimentación, la cinta de enfriamiento y la trituradora pueden verse expuestas a un flujo de material fundido irregular, mientras que el molino alternará entre el estado de reposo y una carga superior a la normal. Como resultado, toda la línea funcionará a una velocidad inferior a la que permite la disponibilidad del motor de la extrusora. Compruebe el cuello de botella simulando el recorrido completo del equipo de producción de recubrimiento en polvo.
Cómo el TSK apoya la alimentación uniforme
Alimentación de tornillo antipuente
El alimentador TSK cuenta con un tornillo anti-atascos que permite un flujo continuo del material. Este alimentador debe ajustarse a la materia prima, la densidad de la premezcla, la tolva del tanque de mezcla y el caudal deseado. El alimentador no puede corregir la ruta de manejo del material si este no se ha preparado correctamente o se ha contaminado.
Transporte por tornillo de baja cizalladura
Este tornillo de ranura profunda y baja cizalladura es ideal para el transporte, amasado y dispersión en extrusión. En particular, para el recubrimiento en polvo, no basta con empujar los componentes premezclados a través de un cilindro. Se requieren tornillos para transportar el material a través del cilindro y descargarlo en forma semielaborada uniforme para su posterior enfriamiento.
Control de programas PLC/HMI
Configure el PLC/HMI para que repita una secuencia de acciones predeterminada y visualice los parámetros necesarios. Utilice el programa proporcionado como caso de prueba controlado y registre la velocidad de alimentación, el estado de los tornillos y la configuración de las zonas individuales, así como las reacciones subsiguientes. Además de mejorar el procesamiento previo de los contenedores por lotes, el levantamiento automático del mezclador de contenedores también puede reducir la intervención manual.
Mejorar la alimentación antes de aumentar la velocidad del tornillo.
Comprobar la uniformidad de la premezcla
La premezcla deberá contener todos los componentes necesarios, como resina, agente de curado, pigmento, carga y aditivo, en una mezcla homogénea. Dependiendo del tamaño del lote y del ritmo de alimentación requerido, podría ser necesario un mezclador de alta velocidad o incluso un mezclador automático de contenedores. El contenedor de alimentación de polvo debe ser hermético y estar equipado con sellos de doble eje para evitar cualquier pérdida de polvo que pudiera alterar la composición de la mezcla de alimentación.
Verifique la ruta de transferencia y de transbordo.
Inspeccione la tolva para detectar obstrucciones, acumulación de material, descarga irregular y burbujas de aire. Revise también las conexiones flexibles, las mangueras de transferencia y el punto de entrada de la premezcla al alimentador. El objetivo del manejo de materiales con baja generación de polvo es evitar que el polvo salga del proceso lo antes posible y hacer que la ruta de alimentación sea lo más visible posible.
Grabar la entrada y la salida juntas
Durante la prueba, registre la configuración del alimentador, la velocidad del tornillo, la configuración de la zona del cilindro, el comportamiento de la descarga, la carga de la cinta de refrigeración y la producción de molienda. Este es un documento relacionado con el anterior. guía de salida del extrusor, pero debe basarse en su propio registro de línea. Compare la producción real después de la limpieza normal y el tiempo de cambio con la producción registrada previamente.
Alimentación en sintonía con el resto de la línea
El enfriamiento debe aceptar el material fundido.
Para garantizar una alimentación estable de la extrusora, es necesario generar un flujo constante de material fundido. Este flujo debe ser absorbido por la cinta transportadora sin desbordarse ni demorarse demasiado. Las cintas de refrigeración por agua pueden integrarse en líneas de alta producción con las condiciones de circulación adecuadas. Por otro lado, las cintas de refrigeración por aire ofrecen gran flexibilidad en cuanto a espacio y pueden compararse con las dimensiones requeridas para las cintas de refrigeración por agua o por aire.
El molido debe procesar las virutas.
En realidad, si el sistema de molienda tiene un rendimiento inferior al que la extrusora puede procesar, aumentar la velocidad de alimentación solo provocará la acumulación de virutas. ACM es un sistema integral para molienda, clasificación por aire, separación mediante ciclón, tamizado y recolección de finos. Al calcular el rendimiento del sistema ACM, se deben incluir el tamaño de partícula, la capacidad del tamizador, la recolección de polvo y los detalles de empaquetado.
El embalaje debe mantenerse al ritmo
El polvo de alta calidad debe procesarse rápidamente, desde el tamizado hasta el llenado, sin acumulación de envases. Si bien un sistema de pesaje automático puede gestionar cajas, tarado, programas de pesaje específicos y documentación, debe funcionar en sincronía con el ritmo de producción. Un suministro uniforme de polvo solo es útil si toda la línea de producción puede beneficiarse de él.
Diagnosticar un problema de salida con evidencia
Alimentación independiente de las zonas de temperatura
Registrar por separado el comportamiento del alimentador y el control multizona cuando cambia la salida ayudará a determinar si se modificó la eficiencia del sistema de calefacción y refrigeración con control multizona del TSK o la cantidad de material alimentado al barril por el alimentador. No es recomendable realizar ambos cambios simultáneamente para poder determinar la causa del problema.
Verificar la limpieza y el arrastre de materiales.
Los restos de material de fórmulas anteriores pueden obstruir el flujo y afectar la siguiente fórmula. No basta con tener un cilindro tipo concha, insertos de revestimiento y una estructura autolimpiante; el operario debe seguir el procedimiento de limpieza descrito. Este procedimiento debe incluir la entrada de alimentación, la zona del husillo, el cabezal de extrusión y todos los puntos de transferencia.
Revisar el estado del polvo y del sello
Los problemas de manipulación de materiales pueden provocar la acumulación de polvo contra los sellos o los puntos de transferencia. Verifique que el circuito esté sellado y sea hermético, así como el sistema de recolección de polvo asociado y el sistema de aspiración automática aguas arriba, si el mezclador lo permite. Un circuito limpio facilita la observación y el mantenimiento del alimentador.
Planificar un proyecto de mejora de la productividad
Defina el objetivo real
Comience calculando la producción diaria en kg/h dividida por las horas de producción efectivas y luego reste las horas dedicadas a la limpieza, el cambio de fórmula, la inspección y el empaquetado. Aumentar la velocidad nominal del tornillo no garantiza automáticamente un aumento de la producción, ya que esta también depende de los procesos de enfriamiento, molienda, tamizado y empaquetado.
Prepare los datos de línea
Envíe el tipo de fórmula, el tamaño del lote de premezcla, la configuración del alimentador, la producción actual, el modelo de extrusora, el modelo de cinta transportadora, el modelo de molino, el tamaño de partícula objetivo y la frecuencia de cambio. La altura de la planta y el acceso para mantenimiento también son importantes al reemplazar un alimentador o una extrusora.
Confirme la configuración de TSK.
Usar Servicio de Jatchen Para revisar la alimentación y la sincronización de las líneas, comuníquese con Jatchen y proporcióneles el registro de operación. Jatchen podrá analizar el TSK, la mezcla previa, el enfriamiento, la molienda y la recolección de polvo como parte de un único proceso.
Utilice una prueba controlada para mejorar la alimentación.
Establezca un punto de partida estable.
Comience la prueba con un molino limpio y configurado, una mezcla prefabricada de calidad comprobada y un programa de operación guardado. Registre los distintos ajustes del molino, incluyendo la velocidad de alimentación, la velocidad del tornillo y los ajustes de las diferentes zonas del cilindro. Registre también la condición de descarga inicial, la carga de la cinta de enfriamiento y el rendimiento de molienda. Esta será su lectura de referencia. Una prueba corta con menos limpieza y menos interrupciones puede resultar en un aparente aumento del rendimiento, por ejemplo, y usted no tendrá forma de saberlo.
Cambia una variable de alimentación a la vez.
Al ajustar un alimentador, conviene hacerlo lentamente y monitorizar el flujo de material, la carga del motor, la forma de la descarga y las reacciones de los equipos posteriores. Al aumentar la velocidad del alimentador, no es recomendable aumentar simultáneamente la velocidad del tornillo ni la temperatura de las zonas. Solo tras una serie de cambios en una secuencia preestablecida se podrá determinar si el problema se debe a la formación de puentes, a una alimentación insuficiente, a un flujo deficiente de la premezcla o si reside en las secciones de refrigeración o molienda. Los resultados deben registrarse una vez que el sistema haya alcanzado un estado estable.
Verifique la primera y la última parte del lote.
Un alimentador que funciona correctamente al inicio del ciclo puede deteriorarse hacia el final. Compruebe su rendimiento al inicio, a la mitad y al final del ciclo. Si la alimentación se vuelve irregular a medida que se vacía la tolva, puede investigarse revisando la ruta de transferencia, el nivel actual de material y la posible obstrucción. ¿El caudal solo varía después de un ciclo prolongado? En lugar de intentar aumentar la velocidad, compruebe si hay acumulación de material, deterioro de los sellos o problemas de acceso para la limpieza.
Utilice el registro para futuras fórmulas.
Registre el nombre de la fórmula, las condiciones de premezcla, el tamaño del lote, la configuración del alimentador, la configuración del tornillo y la información del modelo posterior para la configuración estable. Esta información debe poder editarse fácilmente como registro de configuración para la siguiente producción, ya que un nuevo pigmento, un cambio en la proporción de carga o incluso el tamaño del lote pueden afectar el comportamiento del flujo. El almacenamiento controlado de parámetros, en lugar de una única configuración universal, resulta más práctico.
La mejora del rendimiento práctico de la extrusora de doble husillo mediante la alimentación uniforme del material al cilindro es fundamental. Al operar la extrusora de doble husillo TSK con alimentación de husillo anti-puente, alimentación uniforme, diseño de husillo de baja cizalladura y control multizona mediante PLC/HMI, se desarrolla el potencial del flujo de material. Sin embargo, la mejora necesaria en la alimentación del material se basa en la premezcla, la transferencia sellada, el levantamiento automático de los equipos anteriores, el enfriamiento, la molienda, el llenado y la recolección de polvo de baja emisión. La mejora de la alimentación se puede preparar a partir de los datos de la línea registrados previamente y, posteriormente, se puede verificar la línea completa con Jatchen.
Preguntas frecuentes
¿Por qué es importante una alimentación uniforme para la producción de la extrusora?
Se garantiza un flujo constante de material hacia los tornillos, lo que favorece el transporte, el amasado, la descarga, el enfriamiento y la molienda uniformes en los equipos posteriores.
¿Qué causa la formación de puentes en el alimentador de la extrusora?
La formación de atascos puede deberse a diversos factores, como el propio material, el diseño de la tolva, la acumulación de residuos, la presencia de burbujas de aire en el conducto de alimentación y una alimentación inadecuada. Por lo tanto, es importante revisar todo el conducto de alimentación.
¿Debo aumentar la velocidad del husillo para mejorar la producción?
No primero. Compruebe la alimentación, la premezcla, el enfriamiento, la molienda, el tamizado, el envasado y el tiempo de cambio antes de aumentar la velocidad del tornillo.
¿Cómo ayuda el PLC/HMI en la alimentación?
Proporciona un método repetible para configurar un programa operativo y recuperarlo posteriormente. El operador puede comprobar la alimentación real y la reacción del equipo posterior.
¿Qué datos debo enviar para una revisión de la salida de la extrusora?
Por favor, indique la fórmula, el tamaño de la premezcla, la configuración del alimentador, la producción actual, el modelo de extrusora, los modelos de refrigeración y los modelos de molienda. Indique también el tamaño de partícula deseado y la frecuencia de cambio.


