

Comment la vitesse du classificateur modifie-t-elle la distribution granulométrique du revêtement en poudre ?
Comment la vitesse du classificateur modifie-t-elle la distribution granulométrique du revêtement en poudre ?
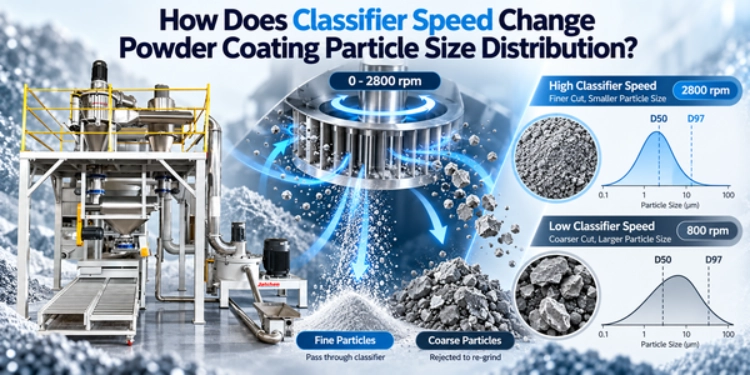
Demandez à un mécanicien de maintenance d'où vient un défaut isolé, et la résine est rarement incriminée. C'est la roue du classificateur, toujours bloquée au régime que l'équipe de mise en service a laissé il y a parfois trois ans. Rien n'a lâché, alors personne ne discute, et le point de coupure s'écarte de la formule de quelques microns à la fois jusqu'à ce que le tamis commence à se boucher à chaque quart de travail. C'est le réglage de la vitesse du classificateur qui détermine la limite entre la poudre finie et un nouveau passage dans le broyeur. Plus on augmente la vitesse de la roue, moins de matière passe, et le produit est plus fin. Plus on la diminue, plus les particules plus grossières sont éliminées, suivies par le D97. Un Jatchen Système de broyage ACM Elle s'étend de 0 à 2800 tr/min, une plage suffisante pour qu'un châssis puisse recevoir un revêtement décoratif fin le lundi et un revêtement fonctionnel plus grossier le jeudi sans modification mécanique.
Les cibles elles-mêmes font l'objet d'un traitement approprié dans cet article sur contrôle stable D50 et D90et il est conseillé de lire ceci avant de toucher au volant.
Rôle du classificateur à l'intérieur de l'usine
Le meulage à percussion passe avant tout
La chambre de broyage utilise un mécanisme de broyage par impact simple. Lorsque le matériau passe devant le disque rotatif, les colonnes d'impact et la bague dentée, les impacts répétés réduisent la taille des particules. Une particule tombe dans la chambre, un disque tourne devant les colonnes d'impact et la bague dentée, et le matériau se brise à l'endroit où il est retenu. C'est le principe de fonctionnement de ce mécanisme, qui assure la majeure partie de la réduction de taille. En pratique, l'accessibilité est primordiale. La chambre s'ouvre en quelques minutes et les pièces d'usure sont de simples plaques d'acier trempé bon marché, car un broyeur difficile à démonter est un broyeur qui fonctionne avec des pièces usées.
La classification aérienne trie le résultat
Le tri s'effectue en hauteur, et c'est ce qui mérite d'être observé. Les fragments sont soulevés vers la roue et se trouvent immédiatement confrontés à deux forces opposées : l'air tend à les transporter à travers les pales, tandis que la roue tend à les repousser. Le sort de chaque particule est déterminé par la force qui l'emporte, et la vitesse de rotation de la roue fait office d'arbitre. Quiconque a déjà vu un séparateur cyclonique reconnaîtra le principe, à ceci près qu'ici, la coupe est liée à la vitesse de rotation et non à la forme du carter.
La vitesse et le flux d'air se déplacent de concert.
L'air, c'est la moitié du problème qu'on oublie, et ça ne se voit pas. Plus le volume de matière traversant la chambre est important, plus le matériau heurte les pales avec force, ce qui provoque un broyage plus grossier sans que le régime moteur n'ait bougé d'un millimètre. Un Jatchen ACM30 aspire environ 2 500 m³/h, le petit ACM04 plutôt autour de 350, et les deux réagissent différemment lorsqu'on appuie sur le ventilateur. On règle la turbine, on s'éloigne, on revient après le déjeuner : le défaut sera toujours là, et le rapport d'équipe incriminera encore la résine.
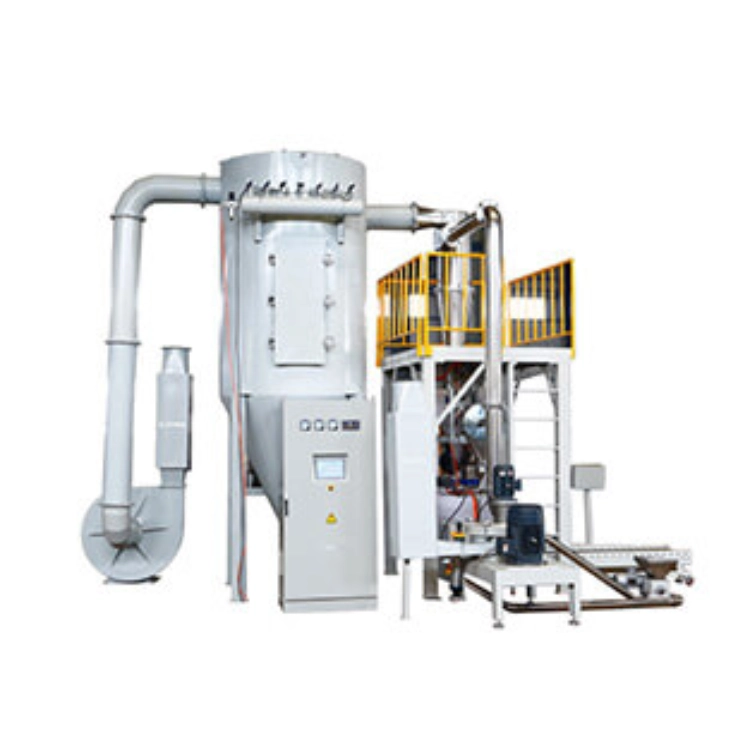
Que se passe-t-il lorsque la vitesse est mal réglée ?
Trop rapide, et le moulin s'enraye à cause de la recirculation.
Lorsque la vitesse de la roue de classification est trop élevée, les particules grossières peuvent recirculer à plusieurs reprises dans le broyeur au lieu d'être évacuées. Cela peut réduire le débit même si la granulométrie mesurée semble acceptable. Avec une vitesse de rotation trop élevée, les particules grossières ne sont jamais évacuées, chacune subit des impacts supplémentaires et le débit diminue alors que le rapport granulométrique reste excellent. Le compteur et la facture d'électricité révèlent la réalité : vous payez pour broyer la même poudre deux fois. Les sacs filtrants se remplissent également plus rapidement et l'opérateur passe une semaine à croire que la résine est périmée.
Trop lent, et le gruau s'échappe
Si on recule trop la roue, le problème passe du rapport au panneau de contrôle. Des particules qui auraient dû refaire leur cycle se retrouvent dans le sac, bouchent le tamis et apparaissent sous forme de points dans le film durci. Les recettes ne se comportent pas de la même manière ; la granulométrie en contact avec la roue varie donc à chaque changement de formulation, et les particules admissibles du trimestre précédent deviennent discrètement celles rejetées ce mois-ci. Rien d'anormal n'apparaît à l'écran. C'est ce qui explique le coût élevé.
Le recouvrement diminue lorsque les amendes sont gaspillées
Les fines représentent la poussière la plus coûteuse de l'usine, et pourtant, personne ne les facture. Résine, pigments et additifs, pourtant payés, disparaissent dès leur arrivée au collecteur. Une coupe imparfaite entraîne une fuite continue de ces matières hors du circuit, sans que cela ne se remarque. Ce phénomène apparaît en fin de trimestre, sous la forme d'un chiffre de matière première inexplicable. Un tri rigoureux sur une ligne ACM permet d'atteindre un taux de récupération de 97 % ou plus, et l'écart entre ce résultat et 90 % correspond généralement à un réglage jamais revu.
Comment trouver la vitesse idéale pour chaque recette
Démarrer à partir de la fenêtre cible
Inscrivez la valeur cible sur la fiche de lot avant que quiconque n'accède à l'usine. Pour la plupart des revêtements, cela signifie un D97 compris entre 40 et 100 microns, le D50 étant choisi en fonction du film commandé par le client. Ensuite, effectuez les mesures. Un test de diffraction laser prend cinq minutes et tranche les litiges que le courant de l'usine ne pourra jamais résoudre.
Changez une chose à la fois
Un bouton à la fois, puis patientez. Ajustez la molette, laissez la chambre se stabiliser, prélevez un échantillon et notez-le. Modifier simultanément la vitesse et le débit d'air ne vous apprendra rien, si ce n'est que quelque chose a changé. Le variateur de fréquence du moteur d'un classificateur Jatchen facilite les petits ajustements répétables, ce qui est plus précieux qu'une large plage de réglage.
Enregistrez la recette sur l'IHM
Une fois la recette au point, enregistrez-la. Le système de broyage Jatchen, contrôlé par automate programmable et interface homme-machine, mémorise les paramètres et les rappelle d'une simple pression, tout en affichant des messages d'avertissement empêchant la saisie de valeurs incorrectes au démarrage. Cela représente vingt minutes gagnées lors d'un changement de format, ou deux heures perdues si vous négligez cette étape.
Quand la vitesse du classificateur ne suffit pas
Ajouter un classificateur Cyclone pour l'optimisation PSD
Là où les choses se compliquent, c'est au niveau de la courbe de distribution elle-même. On a beau ajuster la courbe, elle finit par se figer, car le processus de broyage atteint ses limites. C'est le cas du système d'optimisation PSD du cyclone classificateur. Il réduit les particules ultrafines au minimum, permet un réglage précis de la précision de coupe et maintient ses paramètres sous contrôle logiciel. Installez-le et la qualité s'améliore sans perte de débit, la fraction fine étant dirigée vers l'extrudeuse au lieu d'être jetée. Le circuit de retour est traité spécifiquement dans cet article consacré à l'élimination de l'excédent de poudre fine après broyage..
Adaptez la taille du broyeur au débit.
Aucun réglage ne peut sauver un broyeur mal dimensionné. Si vous utilisez un broyeur bien au-delà de ses capacités, il n'y a plus de marge de manœuvre. Si vous en utilisez un surdimensionné, il tournera au ralenti toute la semaine. Jatchen couvre toute la gamme avec l'ACM04 à 15 kg/h et l'ACM50 à 1000 kg/h, chacun avec un débit d'air et une puissance moteur adaptés. Ainsi, le classificateur optimise un processus fiable au lieu de masquer un mauvais dimensionnement. Dimensionnez-le en fonction de extrudeuse à double vis En remontant le courant, vous aurez presque atteint votre destination.
Gardez la boucle étanche et peu poussiéreuse.
La poudre s'infiltre partout. Des boîtiers étanches, une extraction par pression négative et un système de convoyage fermé la maintiennent dans le circuit, ce qui facilite sa récupération et améliore la sécurité des personnes travaillant à proximité. En amont, une extrudeuse à faible cisaillement produit des flocons uniformes et un mélangeur automatique de conteneurs avec levage automatique échange le prémélange sans intervention manuelle. Un joint mal serré et tout s'écroule.
Conclusion
Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. L'entreprise conçoit et fabrique des équipements de production de revêtement en poudre ainsi que les lignes de production associées : mélange, extrusion, refroidissement, broyage et conditionnement. Elle produit ses propres systèmes de broyage ACM, extrudeuses bivis, bandes de refroidissement et mélangeurs de liaison, et optimise les lignes de production en fonction des capacités visées par chaque usine. Contrôle par automate programmable et interface homme-machine avec mémorisation des recettes, vis à faible cisaillement, carters étanches et structures à nettoyage rapide. Autant de fonctionnalités différentes pour un même objectif : garantir que la ligne atteigne les performances prévues.
L'assistance technique et la fourniture de pièces détachées sont assurées pendant toute la durée de vie de la ligne, mise en service comprise. Vous souhaitez un système de broyage adapté à votre production ou une granulométrie optimale validée par un expert ayant déjà installé ce type de broyeurs ? Contact l'équipe Jatchen via le site officiel.
FAQ (questions fréquentes)
Q1 : Quelle vitesse de classificateur dois-je utiliser pour une poudre époxy standard ?
Il n'existe pas de chiffre précis à ce sujet. Les qualités standard se situent dans la plage moyenne, entre 0 et 2800 tr/min ; le débit d'air, la résine et la valeur cible de D97 déterminent le reste.
Q2 : L'augmentation de la vitesse du classificateur réduit-elle le rendement ?
Généralement. Une coupe plus fine nécessite plus de réaffûtage et donc un rendement moindre. Il est donc conseillé de faire des mesures avant de s'engager.
Q3 : À quelle fréquence dois-je vérifier la taille des particules pendant la production ?
Chaque recette commence, et à chaque changement de résine, de charge ou de flux d'air.
Q4 : Un seul moulin peut-il traiter à la fois les granulométries fines et grossières ?
Oui, car la vitesse et le flux d'air varient. Enregistrez chaque recette et le changement de format est rapide.
Q5 : Qu’apporte le système d’optimisation du cyclone classificateur ?
Moins de particules ultrafines, une distribution plus homogène, les particules fines renvoyées à l'extrudeuse au lieu d'être collectées dans le bac.


