

Sınıflandırma Hızı Toz Boya Parçacık Boyutu Dağılımını Nasıl Değiştirir?
Sınıflandırma Hızı Toz Boya Parçacık Boyutu Dağılımını Nasıl Değiştirir?
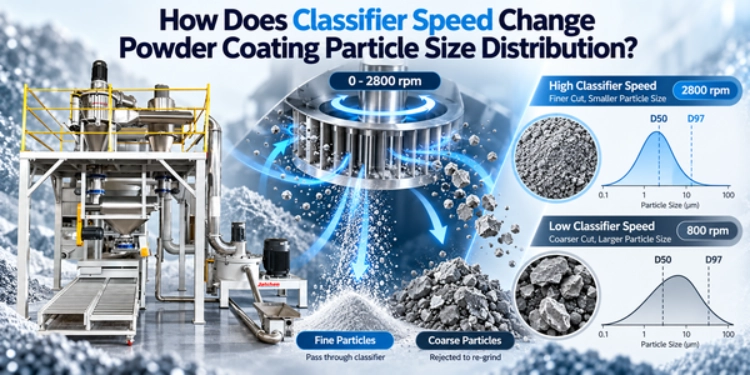
Bir bakım teknisyenine, istenmeyen bir arızanın nereden kaynaklandığını sorun; nadiren reçine suçlanır. Suçlu, devreye alma ekibinin bazen üç yıl önce bıraktığı devirde hala çalışan sınıflandırıcı tekerleğidir. Hiçbir şey arızalanmadığı için kimse itiraz etmez ve kesim noktası, elek her vardiyada tıkanmaya başlayana kadar formülden birkaç mikron sapar. Sınıflandırıcı hızının belirlediği ayar budur: bitmiş toz ile değirmenin bir tur daha dönmesi arasındaki çizgi. Tekerleği hızlandırdığınızda daha az malzeme geçer, böylece ürün daha keskinleşir. Hızı düşürdüğünüzde ise daha iri taneler dışarı atılır ve D97 arkasından yükselir. A. Jatchen ACM taşlama sistemi 0 ile 2800 devir/dakika arasında değişen devir sayısı, mekanik bir değişiklik olmaksızın, bir çerçevenin Pazartesi günü ince dekoratif bir kaplamayı, Perşembe günü ise daha kaba işlevsel bir kaplamayı tutması için yeterli bir aralıktır.
Bu yazıda hedeflere gereken önem veriliyor. kararlı D50 ve D90 kontrolüVe direksiyona geçmeden önce okumaya değer.
Sınıflandırıcı Değirmenin İçinde Ne İş Yapar?
Darbeli taşlama önceliklidir.
Öğütme haznesi, basit bir darbeli öğütme mekanizması kullanır. Malzeme dönen diskin, darbe kolonlarının ve dişli halkanın üzerinden geçerken, tekrarlanan darbeler parçacık boyutunu küçültür. Pulcuklar içeri düşer, bir disk darbe kolonlarının ve dişli halkanın üzerinden döner ve malzeme takıldığı her yerde kırılır. Tüm mekanizma budur ve boyut küçültmenin büyük kısmını kendi başına yapar. Pratikte önemli olan erişimdir. Hazne birkaç dakika içinde açılır ve aşınma parçaları ucuz sertleştirilmiş çelik levhalardır, çünkü sökülmesi zor olan bir değirmen, aşınmış parçalarla çalışan bir değirmendir.
Hava Sınıflandırması Sonucu Sıralar
Ayırma işlemi yukarıda gerçekleşiyor ve izlemeye değer kısım da burası. Parçalar tekerleğe doğru kaldırılıyor ve hemen iki zıt taleple karşılaşıyorlar. Hava onları bıçaklardan geçirmek istiyor. Tekerlek ise onları geri atmak istiyor. Hangi taraf kazanırsa, o parçacığın kaderini belirliyor ve tekerlek hızı hakemlik yapıyor. Siklon ayırıcıyı görmüş olan herkes bu prensibi tanıyacaktır, ancak burada kesim, gövdenin şekliyle değil, devir sayısıyla hareket ediyor.
Hız ve Hava Akışı Birlikte Hareket Eder
Hava, bu işin unutulan yarısıdır ve kendini belli etmez. Hazneye daha fazla hacim itildiğinde malzeme bıçaklara daha sert çarpar, bu nedenle devir göstergesinde bir rakam bile hareket etmese de kesim daha kalınlaşır. Bir Jatchen ACM30 yaklaşık 2500 m³/saat çekerken, küçük ACM04 350'ye daha yakındır ve fanı çalıştırdığınızda ikisi de farklı tepki verir. Çarkı ayarlayın, uzaklaşın, öğle yemeğinden sonra geri gelin: arıza sizi bekliyor olacak ve vardiya raporu yine reçineyi suçlayacaktır.
Hız Ayarı Yanlış Yapıldığında Neler Ters Gider?
Çok hızlı olursa, değirmen devridaim sırasında tıkanır.
Sınıflandırma çarkının hızı çok yüksek ayarlandığında, iri parçacıklar sistemden çıkmak yerine değirmenden tekrar tekrar geçebilir. Bu durum, ölçülen parçacık boyutu dağılımı kabul edilebilir görünse bile verimliliği düşürebilir. Çark çok hızlı dönerse, iri malzeme asla dışarı çıkmaz, her parçacık fazladan darbe alır ve verimlilik düşerken parçacık boyutu raporu mükemmel kalır. Sayaç ve elektrik faturası gerçeği gösterir: aynı tozu iki kez öğütmek için para ödüyorsunuz. Filtre torbaları da daha hızlı dolar ve operatör reçinenin bozulduğuna ikna olmuş bir şekilde bir hafta geçirir.
Çok Yavaş ve Mısır Unu Kaçıyor
Tekerleği çok fazla geri çevirirseniz, belirti rapordan panele kayar. Tekrar dönmesi gereken kum taneleri torbaya düşer, eleği tıkar ve sertleşmiş filmde benekler halinde görünür. Tarifler aynı şekilde kırılmaz, bu nedenle tekerleğe çarpan boyut aralığı her formülasyon değişikliğinde kayar ve geçen çeyreğin devir sayısı sessizce bu ayın reddedilen ürünü olur. Ekranda hiçbir şey yanlış görünmez. İşte bu da onu pahalı hale getiriyor.
Para cezaları boşa gittiğinde tahsilat oranı düşer.
Tesisdeki en pahalı toz, ince taneli tozlardır ve kimse bunlar için fatura göndermez. Reçine, pigment ve katkı maddeleri, hepsi ödenir, toplayıcıya ulaştıkları anda hepsi gider. Gevşek bir kesim, bu malzemeyi sürekli olarak döngüden dışarı sızdırır ve bu olurken hiçbir parti yanlış görünmez. Çeyrek sonunda, kimsenin açıklayamadığı bir hammadde rakamı olarak ortaya çıkar. Bir ACM hattında sıkı sınıflandırma, veya daha iyi bir geri kazanım sağlar ve bu oran ile arasındaki fark genellikle kimsenin tekrar gözden geçirmediği bir ayardır.
Her Tarif İçin Doğru Hızı Nasıl Bulabilirsiniz?
Hedef Penceresinden Başlayın
Fabrikaya kimse gelmeden önce hedefi parti listesine yazın. Çoğu kaplama için bu, 40 ile 100 mikron arasında D97 anlamına gelir; D50 ise müşterinin ödediği filme uyacak şekilde seçilir. Ardından ölçüm yapın. Lazer kırınımı işlemi beş dakika sürer ve fabrika akımının asla çözemeyeceği tartışmaları sonlandırır.
Değişiklikleri teker teker yapın.
Düğmeleri tek tek çevirin, sonra bekleyin. Tekerleği hafifçe çevirin, haznenin oturmasını bekleyin, bir örnek alın, not edin. Hızı ve hava akışını birlikte hareket ettirirseniz, bir şeyin değiştiğini öğrenmekten başka hiçbir şey öğrenmemiş olursunuz. Jatchen sınıflandırıcı motorundaki değişken frekanslı sürücü, küçük ve tekrarlanabilir adımları kolaylaştırır; bu da geniş bir ayar aralığından daha değerlidir.
Tarifi HMI'ya kaydedin.
Bir tarif nihayet düzgün çalıştığında, kaydedin. Jatchen öğütme sistemindeki PLC ve HMI kontrolü, ayarları saklar ve bir dokunuşla geri çağırır; ayrıca operatörün başlangıçta yanlış numaraları yüklemesini engelleyen hata önleme uyarıları da içerir. Bu, geçişte yirmi dakika tasarruf sağlar veya atlarsanız iki saat kaybedersiniz.
Sınıflandırıcı Hızı Tek Başına Yeterli Olmadığında
PSD optimizasyonu için bir Sınıflandırıcı Siklonu ekleyin.
İnsanların yolun bittiği yer dağıtım eğrisinin kendisidir. Tekerleği istediğiniz kadar çevirin, bir noktada eğri cevap vermeyi bırakır, çünkü değirmen döngüsünün kendi tabanı vardır. Sınıflandırıcı siklon PSD optimizasyon sistemi için de durum böyledir. Ultra ince içeriği minimuma indirir, kesme doğruluğunu ayarlanabilir tutar ve ayarlarını program kontrolü altında tutar. Bir tane takın ve ince fraksiyon atık kutusuna değil ekstrüdere yönlendirildiği için verimlilik kaybı olmadan kalite artar. Öğütme işleminden sonra fazla ince tozun kesilmesiyle ilgili bu makalede, geri dönüş döngüsüne ayrı bir önem verilmektedir..
Değirmen boyutunu üretim kapasitesine uygun hale getirin.
Hiçbir ayar, yanlış boyutlandırılmış bir değirmeni kurtaramaz. Bir çerçeveyi kapasitesinin çok ötesinde çalıştırırsanız, hiç boş alan kalmaz. Aşırı büyük bir çerçeve çalıştırırsanız, tüm hafta boyunca rölantide çalışır. Jatchen, 15 kg/saat kapasiteli ACM04'ten 1000 kg/saat kapasiteli ACM50'ye kadar olan aralığı kapsar; her birinin hava akışı ve motor gücü buna uygun olarak ayarlanmıştır, böylece sınıflandırıcı kötü bir eşleşmeyi örtbas etmek yerine sağlam bir süreci ince ayar yapar. çift vidalı ekstrüder Yukarı doğru ilerlerseniz, yolun büyük bir kısmını kat etmiş olursunuz.
Devreyi sızdırmaz ve tozsuz tutun.
Toz, boşluklar bulur. Sızdırmaz muhafazalar, negatif basınçlı ekstraksiyon ve kapalı taşıma, tozu döngünün içinde tutar; bu da geri kazanım için iyidir ve yakındaki çalışanlar için daha iyidir. Yukarı akışta, düşük kesme kuvvetli bir ekstrüder düzgün pul üretir ve otomatik kaldırma özelliğine sahip otomatik bir kap karıştırıcı, torbaları kimsenin taşımasına gerek kalmadan ön karışımı değiştirir. Tek bir gevşek bağlantı her şeyi mahvedebilir.
Sonuç
Yantai Jatchen Toz Kaplama İşleme Ekipmanları Co., Ltd. Toz boya üretim ekipmanları ve bunların etrafındaki hatları (karıştırma, ekstrüzyon, soğutma, öğütme, paketleme) üretiyor. Şirket kendi ACM öğütme sistemlerini, çift vidalı ekstrüderlerini, soğutma bantlarını ve yapıştırma karıştırıcılarını üretiyor ve bir tesisin hedeflediği tonaja göre yalın hatlar kuruyor. PLC ve HMI kontrolü, reçete depolama, düşük kesme kuvvetli vidalar, sızdırmaz gövdeler, hızlı temizleme yapıları. Farklı özellikler, aynı amaç: satın alındığı rakamları koruyan bir hat.
Servis ve yedek parça desteği, devreye alma dahil olmak üzere hattın ömrü boyunca devam eder. Üretim kapasitenize uygun bir öğütme sistemi mi istiyorsunuz, yoksa daha önce bu tür değirmenleri kurmuş biri tarafından incelenmiş bir partikül boyutu aralığı mı arıyorsunuz? Temas etmek Jatchen ekibine resmi web sitesi üzerinden ulaşabilirsiniz.
Sık Sorulan Sorular
S1: Standart bir epoksi tozu için hangi sınıflandırıcı hızını kullanmalıyım?
Böyle bir rakam yok. Standart kaliteler 0 ile 2800 rpm arasında orta aralıkta yer alır ve geri kalanını hava akışı, reçine ve hedef D97 belirler.
S2: Sınıflandırıcı hızını artırmak çıktıyı azaltır mı?
Genellikle öyle. Daha ince kesim, daha fazla öğütme, daha az verim. Karar vermeden önce ölçüm yapmakta fayda var.
S3: Üretim sırasında parçacık boyutunu ne sıklıkla kontrol etmeliyim?
Her tarif başlangıcında ve reçine, dolgu maddesi veya hava akışında herhangi bir değişiklik olduğunda.
S4: Bir değirmen hem ince hem de kaba öğütülmüş malzemeyi işleyebilir mi?
Evet, çünkü hız ve hava akışı ikisi de hareket halindedir. Her tarifi saklayın ve geçiş süresi kısa olsun.
S5: Sınıflandırıcı siklon optimizasyon sistemi ne gibi bir katkı sağlıyor?
Daha az ultra ince parçacık, daha sıkı dağılım, ince parçacıkların hazne yerine ekstrüder'e geri gönderilmesi.


