

كيف يؤثر عامل التصنيف على توزيع حجم جزيئات الطلاء المسحوق؟
كيف يؤثر عامل التصنيف على توزيع حجم جزيئات الطلاء المسحوق؟
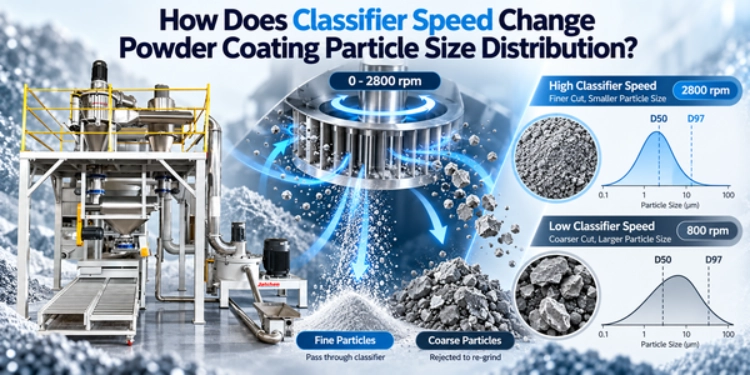
اسأل فني صيانة عن مصدر عيبٍ ما، ونادرًا ما يُلقى اللوم على الراتنج. بل على عجلة التصنيف، التي لا تزال تعمل بنفس سرعة الدوران التي تركها عليها فريق التشغيل، والتي قد تعود إلى ثلاث سنوات مضت. لم يحدث أي عطل، لذا لا أحد يُجادل، وتبتعد نقطة القطع عن التركيبة بضعة ميكرونات في كل مرة حتى يبدأ المنخل بالانسداد في كل وردية تقريبًا. هذه هي سرعة ضبط المُصنِّف: الخط الفاصل بين المسحوق النهائي وجولة أخرى في المطحنة. لف العجلة بسرعة، يقل مرور المواد، وبالتالي يصبح المنتج أكثر حدة. خفف السرعة، فتخرج حبيبات خشنة، ويتبعها D97. نظام طحن ACM يمتد نطاق السرعة من 0 إلى 2800 دورة في الدقيقة، وهو نطاق كافٍ لإطار واحد لحمل طبقة زخرفية دقيقة يوم الاثنين وطبقة وظيفية أكثر خشونة يوم الخميس دون أي تغيير ميكانيكي.
تتناول هذه المقالة الأهداف نفسها بشكل مناسب. تحكم مستقر في D50 و D90ويستحق الأمر قراءته قبل أن تلمس عجلة القيادة.
ما يفعله المصنف داخل المطحنة
الطحن بالصدمات يأتي أولاً
تعتمد حجرة الطحن على آلية طحن بسيطة تعتمد على الصدمات. فعندما تمر المادة عبر القرص الدوار، وأعمدة الصدمات، والحلقة المسننة، تعمل الصدمات المتكررة على تقليل حجم الجزيئات. تتساقط الرقائق، ويدور القرص مارًا بأعمدة الصدمات والحلقة المسننة، فتتكسر المادة عند أي نقطة توقف. هذه هي الآلية بأكملها، وهي تقوم بمعظم عملية تقليل الحجم تلقائيًا. أما ما يهم عمليًا فهو سهولة الوصول. تُفتح الحجرة في غضون دقائق معدودة، وأجزاء التآكل عبارة عن ألواح رخيصة من الفولاذ المقوى، لأن المطحنة التي يصعب تفكيكها هي مطحنة تعمل بأجزاء متآكلة.
تصنيف الطيران يرتب النتائج
تتم عملية الفرز في الأعلى، وهذا هو الجزء الذي يستحق المشاهدة. تُرفع الشظايا نحو العجلة وتواجه على الفور مطلبين متعارضين. الهواء يريد حملها عبر الشفرات، والعجلة تريد قذفها للأسفل. أي جانب ينتصر يحدد مصير الجسيم، وسرعة العجلة هي الفيصل. أي شخص شاهد فاصلًا إعصاريًا سيتعرف على المبدأ، إلا أن القطع هنا يتحرك مع سرعة الدوران وليس مع شكل الغلاف.
تتحرك السرعة وتدفق الهواء معًا
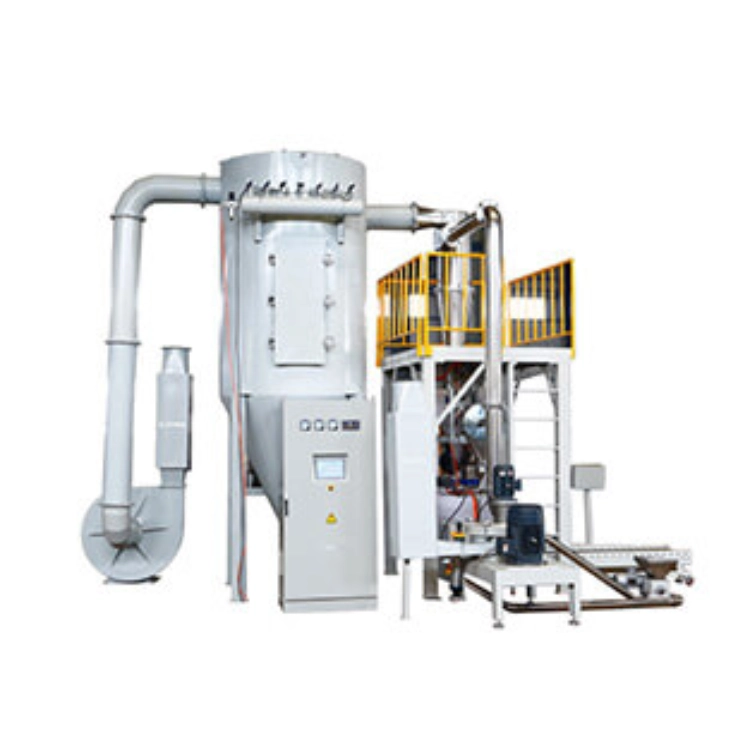
يُعدّ الهواء أحد أهمّ العوامل التي تُهمل عادةً، ولا يُشير إليها النظام. فزيادة كمية الهواء المتدفقة عبر حجرة التبريد تُؤدي إلى اصطدام المادة بالشفرات بقوة أكبر، ما يُؤدي إلى زيادة خشونة القطع دون أن يتغيّر مؤشر سرعة الدوران. يسحب جهاز Jatchen ACM30 حوالي 2500 متر مكعب في الساعة، بينما يسحب جهاز ACM04 الصغير حوالي 350 متر مكعب في الساعة، ويختلف أداء الجهازين عند تشغيل المروحة. اضبط العجلة، ثم انصرف، وعد بعد الغداء: ستجد العيب بانتظارك، وسيُشير تقرير التشغيل إلى الراتنج مجدداً.
ما الذي يحدث خطأً عند ضبط السرعة بشكل خاطئ؟
بسرعة كبيرة، والطاحونة تختنق بسبب إعادة التدوير
عند ضبط سرعة عجلة التصنيف على مستوى عالٍ جدًا، قد تعود الجزيئات الخشنة إلى الدوران داخل المطحنة بدلًا من الخروج من النظام. وهذا بدوره قد يقلل الإنتاجية حتى عندما يبدو توزيع حجم الجزيئات المقاس مقبولًا. فمع سرعة العجلة العالية جدًا، لا تخرج المواد الخشنة أبدًا، وتتعرض كل جزيئة لضربات إضافية، مما يؤدي إلى انخفاض الإنتاجية بينما يبقى تقرير حجم الجزيئات مثاليًا. ويؤكد العداد وفاتورة الكهرباء الحقيقة، وهي أنك تدفع مقابل طحن نفس المسحوق مرتين. كما أن أكياس الترشيح تُملأ بشكل أسرع، ويقضي المشغل أسبوعًا كاملًا وهو يعتقد أن الراتنج قد فسد.
بطيء جدًا، ويهرب جريش
إذا أرجعت العجلة للخلف أكثر من اللازم، ينتقل العطل من التقرير إلى لوحة التحكم. تتراكم الشوائب التي كان من المفترض أن تدور مجددًا في الكيس، وتسد المنخل، وتظهر على شكل بقع في طبقة الطلاء المتصلبة. لا تتكسر التركيبات بنفس الطريقة، لذا يتغير نطاق حجم الحبيبات التي تلامس العجلة مع كل تغيير في التركيبة، وتصبح سرعة دوران الربع السابق هي ما يُرفض هذا الشهر. لا يبدو أي شيء خاطئًا على الشاشة. وهذا ما يجعله مكلفًا.
يتراجع التعافي عندما تُهدر الغرامات.
تُعدّ المساحيق الدقيقة أغلى أنواع الغبار في المصنع، ولا تُصدر فواتير بشأنها. الراتنج والأصباغ والمواد المضافة، كلها مدفوعة الثمن، وتختفي بمجرد وصولها إلى جهاز التجميع. يتسبب القطع غير المحكم في تسرب هذه المواد من الدائرة باستمرار، ولا تظهر أي مشكلة في أي دفعة أثناء حدوث ذلك. تظهر هذه المشكلة في نهاية الربع كقيمة للمواد الخام لا يمكن تفسيرها. يحقق التصنيف الدقيق على خط إنتاج ACM نسبة استرداد 97% أو أكثر، وعادةً ما تكون الفجوة بين هذه النسبة و90% إعدادًا لم تتم مراجعته.
كيفية إيجاد السرعة المناسبة لكل وصفة
ابدأ من نافذة الهدف
دوّن القيمة المستهدفة على ورقة بيانات الدفعة قبل وصول أي شخص إلى المصنع. بالنسبة لمعظم الطلاءات، يعني ذلك قيمة D97 تتراوح بين 40 و100 ميكرون، مع اختيار D50 لتتوافق مع سمك الطبقة التي يدفع العميل ثمنها. ثم قم بالقياس. تستغرق عملية حيود الليزر خمس دقائق فقط، وهي كافية لحسم أي خلافات قد لا تتمكن تقنية المصنع الحالية من حلها.
غيّر شيئًا واحدًا في كل مرة
اضبط كل مقبض على حدة، ثم انتظر. حرك العجلة برفق، واترك الحجرة تستقر، ثم اسحب عينة، وسجل النتائج. إذا قمت بتغيير السرعة وتدفق الهواء معًا، فلن تتعلم شيئًا سوى أن شيئًا ما قد تغير. إن محرك التردد المتغير في جهاز تصنيف جاتشن يجعل الخطوات الصغيرة المتكررة سهلة، وهو ما يفوق قيمة نطاق الضبط الواسع.
قم بتخزين الوصفة على واجهة المستخدم الرسومية
عندما تنجح الوصفة، احفظها. يقوم نظام الطحن من جاتشن، المزود بوحدة تحكم منطقية قابلة للبرمجة (PLC) وواجهة مستخدم رسومية (HMI)، بتخزين الإعدادات واستعادتها بضغطة زر، بالإضافة إلى تنبيهات منع الأخطاء التي تمنع المشغل من إدخال أرقام خاطئة عند بدء التشغيل. هذا يوفر عشرين دقيقة عند تغيير الطحن، أو ساعتين من الوقت الضائع في حال تجاهلت هذه الخطوة.
عندما لا تكفي سرعة المصنف وحدها
أضف إعصارًا مصنفًا لتحسين كثافة القدرة الطيفية
تكمن المشكلة الرئيسية في منحنى التوزيع نفسه. مهما حاولت تغيير إعداداته، سيتوقف المنحنى عن الاستجابة عند نقطة معينة، لأن حلقة الطحن لها حد أدنى خاص بها. هذا هو الحال مع نظام تحسين توزيع حجم الجسيمات (PSD) باستخدام فاصل الإعصار المصنف. فهو يقلل المحتوى فائق الدقة إلى الحد الأدنى، ويحافظ على دقة القطع قابلة للتعديل، ويضبط إعداداته برمجياً. بمجرد تركيبه، تتحسن الجودة دون التأثير على الإنتاجية، حيث يتم توجيه الجزء الدقيق إلى جهاز البثق بدلاً من حاوية النفايات. تتناول هذه المقالة موضوع حلقة الإرجاع بالتفصيل، وذلك فيما يتعلق بتقليل المسحوق الناعم الزائد بعد الطحن..
اختر حجم المطحنة بما يتناسب مع معدل الإنتاج
لا يمكن لأي قدر من الضبط أن يُصلح مطحنة ذات حجم خاطئ. تشغيل إطار يتجاوز قدرته المُصنّفة لن يترك مجالًا للتحسين. تشغيل إطار ذي حجم أكبر من اللازم سيجعله يعمل في وضع الخمول طوال الأسبوع. تُغطي شركة جاتشن هذا النطاق بدءًا من طراز ACM04 بسرعة 15 كجم/ساعة وصولًا إلى طراز ACM50 بسرعة 1000 كجم/ساعة، حيث يتميز كل منهما بتدفق هواء وقوة محرك مُناسبة، وبالتالي يُحسّن المُصنِّف عملية سليمة بدلًا من التستر على عدم التوافق. قارن حجمه بـ مطردة المسمار المزدوج في اتجاه المنبع، تكون قد قطعت معظم الطريق.
حافظ على الحلقة مغلقة وخالية من الغبار
يتسرب المسحوق إلى الفراغات. تحافظ الحاويات المحكمة الإغلاق، ونظام الاستخلاص بالضغط السلبي، ونظام النقل المغلق على المسحوق داخل الدائرة، مما يُحسّن عملية الاسترجاع ويُوفر راحة أكبر للعاملين في المنطقة. في الجزء العلوي من الدائرة، يُنتج جهاز بثق منخفض القص رقائق متجانسة، بينما يقوم خلاط حاويات أوتوماتيكي مزود بخاصية الرفع التلقائي بتبديل الخليط المُسبق دون الحاجة إلى حمل الأكياس. أي وصلة مفكوكة تُفسد كل شيء.
استنتاج
يانتاي جاتشن مسحوق طلاء معالجة المعدات المحدودة تُصنّع الشركة معدات إنتاج الطلاء بالبودرة وخطوط الإنتاج المحيطة بها، بما في ذلك الخلط، والبثق، والتبريد، والطحن، والتعبئة. كما تُصنّع أنظمة الطحن الخاصة بها من الألومنيوم المركب، وآلات البثق ثنائية اللولب، وأحزمة التبريد، وخلاطات الربط، وتُصمّم خطوط إنتاج فعّالة تتناسب مع أي حجم إنتاجي مطلوب. تتميز هذه الخطوط بوحدات تحكم منطقية قابلة للبرمجة (PLC) وواجهات مستخدم رسومية (HMI) مع إمكانية تخزين الوصفات، وبراغي منخفضة القص، وهياكل محكمة الإغلاق، وهياكل سهلة التنظيف. تختلف الميزات، لكن الهدف واحد: خط إنتاج يُحقق الأداء المطلوب منه.
خدمات الدعم وقطع الغيار متوفرة طوال عمر خط الإنتاج، بما في ذلك التشغيل. هل ترغب في نظام طحن مصمم خصيصًا لإنتاجك، أو مراجعة نطاق حجم الجسيمات من قبل شخص سبق له تركيب هذه المطاحن؟ اتصال فريق جاتشن عبر الموقع الرسمي.
أسئلة متكررة
س1: ما هي سرعة التصنيف التي يجب أن أستخدمها لمسحوق الإيبوكسي القياسي؟
لا يوجد مثل هذا الرقم. تقع الدرجات القياسية في النطاق المتوسط بين 0 و 2800 دورة في الدقيقة، ويحدد تدفق الهواء والراتنج و D97 المستهدف الباقي.
س2: هل يؤدي رفع سرعة المصنف إلى تقليل الناتج؟
عادةً. قطع أدق، إعادة طحن أكثر، إنتاجية أقل. من الأفضل قياس ذلك قبل اتخاذ القرار.
س3: كم مرة يجب عليّ التحقق من حجم الجسيمات أثناء الإنتاج؟
كل بداية وصفة، وفي أي وقت تتغير فيه الراتنجات أو الحشوات أو تدفق الهواء.
س4: هل يمكن لطاحونة واحدة التعامل مع كل من الدرجات الناعمة والخشنة؟
نعم، لأن السرعة وتدفق الهواء يتحركان. خزّن كل وصفة على حدة، وسيبقى وقت التغيير قصيرًا.
س5: ما الذي يضيفه نظام تحسين الإعصار المصنف؟
عدد أقل من الجزيئات الدقيقة للغاية، وتوزيع أكثر دقة، وعودة الجزيئات الدقيقة إلى جهاز البثق بدلاً من الحاوية.


