

Wie beeinflusst die Geschwindigkeit des Sichters die Partikelgrößenverteilung bei Pulverbeschichtungen?
Wie beeinflusst die Geschwindigkeit des Sichters die Partikelgrößenverteilung bei Pulverbeschichtungen?
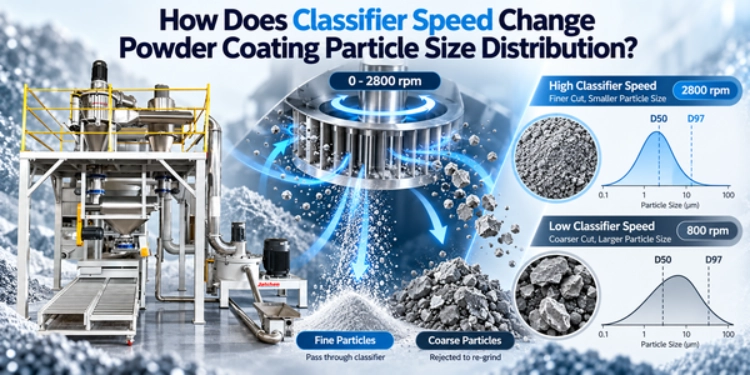
Fragt man einen Instandhaltungsmechaniker nach der Ursache eines einzelnen Defekts, wird selten das Harz dafür verantwortlich gemacht. Meistens ist es das Sichterrad, das immer noch mit der Drehzahl läuft, die das Inbetriebnahmeteam vor manchmal drei Jahren eingestellt hat. Da nichts ausgefallen ist, fragt niemand, und die Trennschärfe entfernt sich nach und nach um einige Mikrometer von der gewünschten Rezeptur, bis das Sieb in jeder zweiten Schicht verstopft. Genau diese Einstellung bestimmt die Geschwindigkeit des Sichters: die Grenze zwischen fertigem Pulver und einem weiteren Mahlgang. Wird das Rad schneller gedreht, gelangt weniger Material durch, wodurch das Produkt schärfer wird. Wird es langsamer gedreht, gelangt gröberes Material ins Produkt, gefolgt von D97. A. Jatchen ACM-Schleifsystem Der Drehzahlbereich reicht von 0 bis 2800 U/min und bietet somit genügend Spielraum, um mit einem einzigen Rahmen montags eine feine dekorative Beschichtung und donnerstags eine gröbere Funktionsbeschichtung aufzutragen, ohne dass eine mechanische Änderung erforderlich ist.
Die Ziele selbst werden in diesem Beitrag angemessen behandelt. stabile D50- und D90-SteuerungUnd es lohnt sich, es zu lesen, bevor Sie das Lenkrad berühren.
Was der Klassierer im Inneren der Mühle leistet
Schlagschleifen kommt zuerst
Die Mahlkammer arbeitet mit einem einfachen Prallmahlmechanismus. Das Material passiert die rotierende Scheibe, die Prallsäulen und den Zahnring, wodurch die Partikelgröße durch wiederholte Stöße reduziert wird. Das Material fällt hinein, eine Scheibe rotiert an den Prallsäulen und dem Zahnring vorbei, und es bricht an den Stellen, wo es aufprallt. Das ist der gesamte Mechanismus, und er übernimmt den Großteil der Zerkleinerung selbstständig. Entscheidend in der Praxis ist die Zugänglichkeit. Die Kammer lässt sich in wenigen Minuten öffnen, und die Verschleißteile sind kostengünstige Platten aus gehärtetem Stahl, denn eine Mühle, die sich nur schwer zerlegen lässt, läuft mit verschlissenen Teilen.
Luftklassifizierung sortiert das Ergebnis
Die Sortierung erfolgt von oben, und genau dieser Teil ist besonders interessant. Partikel werden zum Rad befördert und stehen dort sofort vor zwei gegensätzlichen Kräften: Die Luft will sie durch die Schaufeln transportieren, das Rad hingegen will sie wieder nach unten schleudern. Welche Kraft sich durchsetzt, entscheidet über das Schicksal des Partikels, und die Raddrehzahl ist dabei der entscheidende Faktor. Jeder, der schon einmal einen Zyklonabscheider gesehen hat, erkennt das Prinzip, nur dass sich die Trennbewegung hier mit der Drehzahl und nicht mit der Gehäuseform ändert.
Geschwindigkeit und Luftstrom bewegen sich zusammen
Die Luft ist die Hälfte des Ganzen, die oft vergessen wird und sich nicht bemerkbar macht. Erhöht man das Fördervolumen im Brennraum, trifft das Material härter auf die Schaufeln, der Schnitt wird gröber, während sich die Drehzahlanzeige nicht bewegt. Eine Jatchen ACM30 fördert etwa 2500 m³/h, die kleinere ACM04 knapp 350 m³/h, und beide reagieren unterschiedlich, wenn man den Lüfter stärker beansprucht. Stellt man das Rad ein, geht weg und kommt nach der Mittagspause zurück: Der Defekt wartet schon, und im Schichtbericht wird wieder das Harz verantwortlich gemacht.
Was läuft schief, wenn die Geschwindigkeit falsch eingestellt ist?
Zu schnell, und die Mühle erstickt im Rezirkulationsbetrieb.
Ist die Drehzahl des Sichterrades zu hoch eingestellt, können grobe Partikel wiederholt durch die Mühle zirkulieren, anstatt das System zu verlassen. Dies kann den Durchsatz verringern, selbst wenn die gemessene Partikelgrößenverteilung akzeptabel erscheint. Bei zu hoher Drehzahl gelangt grobes Material nicht aus der Mühle, jedes Partikel wird mehrfach vermahlen, und der Durchsatz sinkt, während die Partikelgrößenverteilung weiterhin einwandfrei ist. Zähler und Stromrechnung zeigen die Wahrheit: Sie bezahlen dafür, dasselbe Pulver zweimal zu vermahlen. Auch die Filtersäcke füllen sich schneller, und der Bediener ist eine Woche lang davon überzeugt, dass das Harz verdorben ist.
Zu langsam, und die Grütze entkommt
Dreht man das Siebrad zu weit zurück, wandert das Problem vom Prüfbericht auf das Siebpanel. Partikel, die eigentlich erneut durchlaufen sollten, landen im Siebbeutel, verstopfen das Sieb und zeigen sich als Flecken im ausgehärteten Film. Da sich verschiedene Rezepturen unterschiedlich verhalten, verschiebt sich die Korngröße, die auf das Siebrad trifft, mit jeder Rezepturänderung, und die Drehzahl des letzten Quartals führt unbemerkt zum Ausschuss dieses Monats. Auf dem Siebpanel ist nichts Auffälliges zu erkennen. Genau das macht den Prozess so teuer.
Die Wiedereinführungsrate sinkt, wenn Bußgelder verschwendet werden.
Feinstaub ist der teuerste Staub im Werk, und niemand stellt ihn jemals in Rechnung. Harz, Pigmente und Additive – alles bezahlt – sind weg, sobald sie den Abscheider erreichen. Durch eine ungenaue Trennung geht dieses Material kontinuierlich verloren, und währenddessen fällt keine Charge auf. Am Quartalsende taucht es als Rohmaterialwert auf, den niemand erklären kann. Eine enge Klassierung an einer ACM-Anlage erzielt eine Rückgewinnung von 97 Prozent oder mehr, und die Differenz zu 90 Prozent ist meist eine Einstellung, die niemand mehr überprüft hat.
Wie man die richtige Geschwindigkeit für jedes Rezept findet
Vom Zielfenster aus starten
Tragen Sie die Zielvorgabe auf dem Chargenblatt ein, bevor jemand die Walzanlage betritt. Für die meisten Beschichtungen bedeutet das einen D97-Wert zwischen 40 und 100 Mikrometern, wobei der D50-Wert so gewählt wird, dass er dem vom Kunden bestellten Film entspricht. Anschließend wird gemessen. Eine Laserbeugungsmessung dauert fünf Minuten und klärt Unstimmigkeiten, die die Walzanlage sonst nie klären könnte.
Verändere eine Sache nach der anderen
Einen Knopf nach dem anderen bedienen, dann warten. Das Rad leicht bewegen, die Kammer sich setzen lassen, eine Probe entnehmen und notieren. Verändert man Geschwindigkeit und Luftstrom gleichzeitig, lernt man nichts weiter, außer dass sich etwas verändert hat. Der Frequenzumrichter des Jatchen-Klassierermotors ermöglicht präzise, wiederholbare Schritte – ein deutlich größerer Wert als ein breiter Einstellbereich.
Speichern Sie das Rezept auf dem HMI.
Wenn ein Rezept endlich funktioniert, speichern Sie es. Die SPS- und HMI-Steuerung einer Jatchen-Mahlanlage speichert die Einstellungen und ruft sie per Fingertipp ab. Zusätzlich werden Fehlervermeidungshinweise angezeigt, die verhindern, dass der Bediener beim Start falsche Werte eingibt. Das spart 20 Minuten beim Umrüsten – oder zwei Stunden, wenn Sie diesen Schritt überspringen.
Wenn die Geschwindigkeit des Klassifikators allein nicht ausreicht
Fügen Sie einen Klassifikatorzyklon zur PSD-Optimierung hinzu.
Die Grenzen der Optimierungsmöglichkeiten liegen in der Verteilungskurve selbst. Man kann das Rad beliebig drehen, aber irgendwann stößt die Kurve an ihre Grenzen, da der Mahlkreislauf eine Art Untergrenze hat. Dasselbe gilt für das PSD-Optimierungssystem mit Klassierzyklon. Es reduziert ultrafeine Partikel auf ein Minimum, ermöglicht eine einstellbare Schnittgenauigkeit und hält die Einstellungen programmgesteuert. Einmal installiert, verbessert sich die Qualität ohne Durchsatzverlust, da die Feinfraktion dem Extruder statt dem Abfallbehälter zugeführt wird. Die Rücklaufschleife wird in diesem Artikel über das Abschneiden von überschüssigem Feinpulver nach dem Mahlen gesondert behandelt..
Die Mühlengröße an den Durchsatz anpassen
Keine noch so ausgeklügelte Optimierung kann eine falsch dimensionierte Mühle retten. Wird eine Mühle weit über ihrer Nennleistung betrieben, bleibt kein Spielraum mehr. Ist sie überdimensioniert, läuft sie die ganze Woche im Leerlauf. Jatchen deckt die gesamte Bandbreite ab – von der ACM04 mit 15 kg/h bis zur ACM50 mit 1000 kg/h, jeweils mit abgestimmtem Luftstrom und Motorleistung. So optimiert der Klassierer einen soliden Prozess, anstatt eine Fehlanpassung zu kaschieren. Die Dimensionierung erfolgt anhand der Doppelschrauben Extruder Wenn Sie flussaufwärts fahren, haben Sie den größten Teil des Weges zurückgelegt.
Den Kreislauf abgedichtet und staubarm halten
Pulver dringt in Lücken ein. Abgedichtete Gehäuse, Unterdruckabsaugung und geschlossene Förderanlagen halten es im Kreislauf, was die Rückgewinnung erleichtert und die Sicherheit der Mitarbeiter in der Nähe verbessert. Vorgelagert sorgt ein Niedrigscher-Extruder für gleichmäßige Flocken, und ein automatischer Behältermischer mit Hebevorrichtung tauscht die Vormischung aus, ohne dass Säcke bewegt werden müssen. Eine einzige undichte Stelle kann alles zunichtemachen.
Schlussfolgerung
Yantai Jatchen Pulverbeschichtung Verarbeitung Equipment Co., Ltd. Das Unternehmen fertigt Produktionsanlagen für Pulverbeschichtungen inklusive der dazugehörigen Fertigungslinien: Mischen, Extrudieren, Kühlen, Mahlen und Verpacken. Es produziert eigene ACM-Mahlsysteme, Doppelschneckenextruder, Kühlbänder und Bindemittelmischer und realisiert schlanke Fertigungslinien, die auf die jeweilige Produktionsmenge zugeschnitten sind. SPS- und HMI-Steuerung mit Rezeptspeicher, scherarme Schnecken, abgedichtete Gehäuse und schnell reinigende Konstruktionen zeichnen die Anlagen aus. Unterschiedliche Merkmale, aber dasselbe Ziel: eine Produktionslinie, die die angestrebten Produktionsmengen erreicht.
Service und Ersatzteile sind während der gesamten Lebensdauer der Anlage verfügbar, inklusive Inbetriebnahme. Benötigen Sie ein Mahlsystem, das auf Ihre Produktionsmenge ausgelegt ist, oder eine Partikelgrößenanalyse durch einen Experten, der bereits Erfahrung mit der Einrichtung solcher Mühlen hat? Kontakt das Jatchen-Team über die offizielle Website.
FAQ (häufig gestellte Fragen)
Frage 1: Welche Klassiergeschwindigkeit sollte ich für ein Standard-Epoxidpulver verwenden?
Eine solche Angabe gibt es nicht. Standardqualitäten liegen im mittleren Drehzahlbereich zwischen 0 und 2800 U/min, der Rest hängt vom Luftdurchsatz, dem Harz und dem angestrebten D97-Wert ab.
Frage 2: Führt eine Erhöhung der Klassifikatorgeschwindigkeit zu einer Verringerung der Ausgabeleistung?
In der Regel gilt: Feinerer Schnitt, häufigeres Nachschleifen, geringere Ausbeute. Es lohnt sich, vor der endgültigen Entscheidung zu messen.
Frage 3: Wie oft sollte ich die Partikelgröße während der Produktion überprüfen?
Bei jedem Rezeptstart und immer dann, wenn sich Harz, Füllstoff oder Luftzufuhr ändern.
Frage 4: Kann eine Mühle sowohl feine als auch grobe Körnungen verarbeiten?
Ja, da sich sowohl Geschwindigkeit als auch Luftstrom verändern. Speichern Sie jedes Rezept, und der Rezeptwechsel bleibt kurz.
Frage 5: Was trägt das Classifier Cyclone Optimization System bei?
Weniger Feinstaub, engere Verteilung, Feinstaub wird zurück zum Extruder anstatt in den Behälter geleitet.


