

分级机速度如何影响粉末涂料的粒度分布?
分级机速度如何影响粉末涂料的粒度分布?
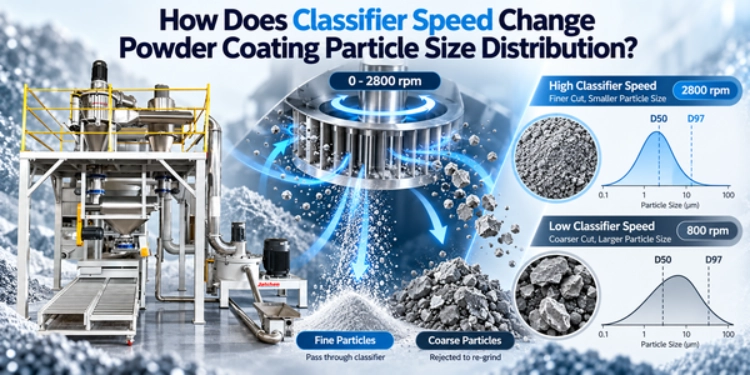
问问维修技工,哪里出现了瑕疵,树脂很少会成为替罪羊。罪魁祸首往往是分级轮,它仍然保持着调试人员设定的转速,有时甚至已经三年没动过。由于一直没出过问题,所以没人质疑,切割点就这样一点一点地偏离配方,每次偏差几微米,直到筛子每隔一个班次就开始堵塞。这就是分级轮转速所决定的:成品粉末和需要再次循环研磨的分界线。提高转速,通过的物料就更少,产品因此更锋利。降低转速,较粗的颗粒就会被排出,D97 颗粒也会随之增多。 ACM研磨系统 转速范围为 0 至 2800 rpm,足以让一个框架在周一保持精细的装饰级涂层,在周四保持较粗糙的功能性涂层,而无需进行任何机械更改。
本文对目标本身进行了恰当的探讨。 稳定的D50和D90控制而且,在接触方向盘之前,最好先阅读一下。
分级机在轧机内部的作用
冲击研磨优先
研磨室采用简单的冲击式研磨机制。物料经过旋转圆盘、冲击柱和齿环时,反复冲击会减小颗粒尺寸。片状物料落入研磨室,圆盘旋转经过冲击柱和齿环,物料在被卡住的地方破碎。这就是整个研磨机制,它能够独立完成大部分的粒度减小。实际应用中,关键在于维护的便捷性。研磨室只需几分钟即可打开,易损件采用廉价的硬化钢板制成,因为难以拆卸的研磨机意味着其部件磨损严重,需要持续运转。
空气分类对结果进行排序
分拣过程发生在上方,这才是最值得关注的部分。碎片被提升到转轮附近,立即面临两种截然相反的需求:空气想要将它们带过叶片,而转轮则想要将它们抛回地面。哪一方占上风,就决定了颗粒的命运,而转轮的转速就是决定一切的裁判。任何见过旋风分离器的人都会认同这个原理,只不过这里的切割方式是取决于转速,而不是外壳的形状。
速度和气流同步变化
空气是这其中容易被忽视的一半,它不会主动发出警报。如果通过腔室的空气流量增加,物料就会更猛烈地冲击叶片,导致切削面变粗,而转速表却纹丝不动。Jatchen ACM30 的风量约为 2500 立方米/小时,而小巧的 ACM04 则接近 350 立方米/小时,两者在风扇运转时的反应截然不同。设置好风轮,走开,午饭后再回来:缺陷依然存在,交班报告又会把责任推给树脂。
速度设置错误会导致什么问题
速度太快,磨机循环不畅
当分级轮转速设置过高时,粗颗粒可能会反复在研磨机内循环,而不是排出系统。即使测得的粒度分布看起来可以接受,这也会降低产量。轮速过快,粗物料无法排出,每个颗粒都会受到额外的冲击,导致产量下降,而粒度报告却依然完美。计数器和电费账单会告诉你真相:你实际上是在为研磨同一种粉末支付两次费用。滤袋的堵塞速度也会加快,操作员会花一周时间怀疑树脂已经变质了。
太慢了,玉米糁就跑了
如果把砂轮往回拉得太远,问题就会从报告转移到面板上。本应再次旋转的砂粒会落入袋中,堵塞筛网,最终在固化后的薄膜中形成斑点。配方的破碎方式各不相同,因此每次配方更改,撞击砂轮的粒度范围都会发生变化,上季度的合格产品悄然变成了本月的次品。屏幕上看起来一切正常。这正是成本高昂的原因。
罚款浪费会导致回收率下降
细粉是工厂里最贵的粉尘,却从未有人为此开具发票。树脂、颜料和添加剂,这些都已付费,但一旦进入收集器,就全都消失了。一次不彻底的切割就会让这些物料不断从生产流程中泄漏出去,而在此过程中,任何批次的物料看起来都没什么问题。直到季度末,这些物料才会以原材料成本的形式出现,却无人能解释其原因。在ACM生产线上进行严格的分级,回收率可以达到97%甚至更高,而97%和90%之间的差距,通常是某个无人重新调整的设置。
如何为每种食谱找到合适的速度
从目标窗口开始
在任何人进入轧机之前,务必将目标值写在批次单上。对于大多数涂层而言,这意味着 D97 值介于 40 至 100 微米之间,而 D50 值则根据客户所购买的薄膜厚度进行选择。然后进行测量。激光衍射测量只需五分钟,却能解决轧机电流永远无法解决的争论。
一次只改变一件事
一次只调整一个旋钮,然后等待。轻轻转动旋钮,让腔室稳定下来,取出样品,记录下来。如果同时调整转速和气流,你除了知道某些东西发生了变化之外,什么也得不到。Jatchen 分级机电机的变频驱动可以轻松实现微小的重复调整,这比宽广的调节范围更有价值。
将配方存储在人机界面 (HMI) 上
当配方最终运行正常时,务必保存。Jatchen研磨系统的PLC和HMI控制系统会存储这些设置,只需轻点一下即可调用,同时还会提供错误预防提示,防止操作员在启动时输入错误的参数。这样每次换型可以节省20分钟,而如果忽略此步骤,则会浪费两个小时。
当分类器速度本身不足以满足需求时
添加分类器旋风以进行PSD优化
人们遇到的瓶颈在于分配曲线本身。无论你如何调整,曲线总会在某个点停止响应,因为磨机回路本身就存在一个极限。分级旋风分离器粒度分布优化系统也面临着同样的问题。它能将超细颗粒去除到最低限度,保持切割精度可调,并由程序控制其设置。安装该系统后,在不损失产量的情况下,产品质量得以提升,细颗粒部分被送往挤出机而不是废料箱。 本文将专门讨论研磨后去除多余细粉的回流回路。.
根据产量选择合适的铣床尺寸
如果轧机尺寸不合适,再怎么调整也无济于事。如果机架运行速度远超额定值,就会没有余力;如果机架尺寸过大,则会整周闲置。Jatchen 提供 ACM04(15 公斤/小时)到 ACM50(1000 公斤/小时)的系列产品,每款产品都配备匹配的气流和电机功率,因此分级机能够对合理的工艺流程进行微调,而不是掩盖不匹配的问题。请根据以下因素选择合适的尺寸: 双螺杆挤出机 向上游走,你就已经走完大部分路程了。
保持回路密封且低尘
粉末容易渗入缝隙。密封外壳、负压抽吸和封闭式输送系统确保粉末留在循环回路内,这有利于回收,也更有利于附近工作人员的安全。上游,低剪切挤出机可挤出均匀的片状粉末,而带自动升降功能的自动容器混合机无需人工搬运即可更换预混料。任何一个松动的接头都可能导致整个系统崩溃。
结论
烟台雅琴粉末涂料加工设备有限公司。 公司生产粉末涂料生产设备及其配套生产线:包括混合、挤出、冷却、研磨和包装。公司自主生产ACM研磨系统、双螺杆挤出机、冷却带和粘合混合机,并根据工厂的产量目标,规划精益生产线。产品采用PLC和HMI控制系统,具备配方存储功能,配备低剪切螺杆、密封外壳和快速清洁结构。不同的功能特性,相同的目标:确保生产线达到预定的产量。
我们提供生产线整个生命周期的服务和备件支持,包括调试。您是否需要根据您的产量定制研磨系统,或者需要由之前安装过此类研磨机的人员审核粒度范围? 接触 Jatchen团队通过官方网站联系。
常见问题解答
Q1:对于标准环氧树脂粉末,我应该使用多大的分级速度?
没有这样的数据。标准等级的转速介于 0 到 2800 转/分之间,其余部分则取决于气流、树脂和目标 D97 值。
Q2:提高分类器速度会降低输出吗?
通常情况下,切得越细,需要反复研磨的次数就越多,产量就越低。所以在决定之前最好先测量一下。
Q3:生产过程中我应该多久检查一次粒度?
每次配方开始,以及树脂、填料或气流发生变化时。
Q4: 一台磨机能否同时处理细粒和粗粒物料?
是的,因为速度和气流都在变化。将每个配方存储起来,这样切换时间就会很短。
Q5:分类器旋风优化系统增加了什么?
超细颗粒更少,分布更均匀,细颗粒返回挤出机而不是料仓。


