

Satın Almadan Önce Toz Boya Soğutma Bandını Nasıl Belirleyebilirsiniz: GDJ ve YPJ Modelleri Karşılaştırması
Satın Almadan Önce Toz Boya Soğutma Bandını Nasıl Belirleyebilirsiniz: GDJ ve YPJ Modelleri Karşılaştırması
Bir soğutma bandı, toz boya üretim hattı için doğru nominal kapasiteye sahip olsa bile, bu hat için mutlaka doğru seçim olmayabilir. Genellikle çok kısa soğutma süresi, yanlış bağlantı, çok küçük taban alanı veya talaşların öğütücüye düzgün beslenmemesi gibi nedenler sorun teşkil eder.
Ekipman satın alınmadan önce yapılacak bir şartnamede, üretim ve ürün şekillendirme arasındaki bağlantı, soğutma, makinenin boyutları ve sonraki ekipman ihtiyaçları açıklanmalıdır. Yantai Jatchen Toz Kaplama İşleme Ekipmanları Co., Ltd. Farklı üretim koşulları için GDJ su soğutma bantları ve YPJ soğutma bantı konfigürasyonları sunmaktadır.
Doğru soğutma kayışı seçimi, ekipman teslimatından önce tanımlanmış çalışma özelliklerini, ölçülebilir performans gereksinimlerini ve net kabul kriterlerini gerektirir.
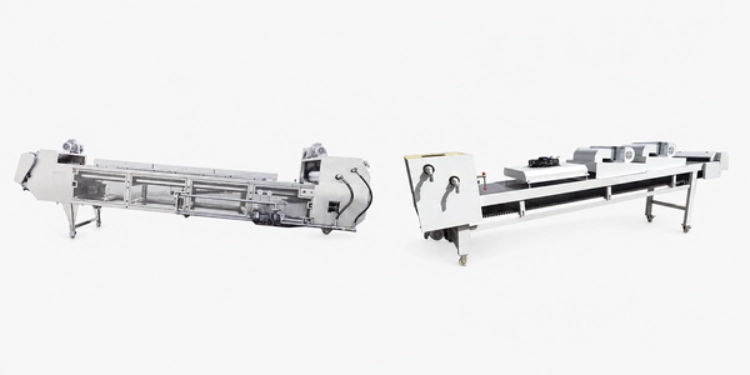
Soğutma kayışı satın alma şartnamesinde nelere yer verilmelidir?
Sürekli Üretim Çıktısını Tanımlayın
Sürekli üretim için belirlenmesi gereken ilk temel rakam, gerekli sürekli üretim kapasitesidir (kg/saat). Bu rakam, deneme amaçlı kısa vadeli en yüksek üretim miktarını değil, üretim hattının sürekli bazda normal üretim çıktısını yansıtmalıdır.
Saatte 500 kg katı maddeyi sürekli olarak üretmesi gereken bir üretim hattı, otomatik olarak saatte 500 kg kapasiteli bir soğutma bandı seçmez. Bir makinenin katı maddeleri soğutmaya uygunluğu, sac kalınlığına, soğutulacak malzemenin sıcaklığına, soğutma olanaklarına ve üretilecek maddenin bileşimine de bağlıdır.
Kapasite, seçilen sistemin operasyonel özelliklerine göre kontrol edilmelidir. çift vidalı ekstrüderİstenen detaylar şunlardır: ekstrüder modeli; normal deşarj hızı; çalışma sıcaklığı; üretilecek farklı toz boya formüllerinin sayısı.
Gerekli Sayfa Koşulunu Belirtin
Toz boya soğutma işleminde, malzeme soğutma bandına döküldükten sonra bir tabaka haline getirilir ve ardından ezilir. Tabakanın kalınlığı, işlenecek malzemeye ve ilgili makine ayarlarına bağlıdır ve tipik olarak 1 mm ile 2 mm arasındadır.
Sac levha için satın alma şartnamesinde, gerekli kalınlık, bu kalınlığa ilişkin tolerans ve malzemenin kırıcı girişine teslim edildiği zamanki durumu ayrıntılı olarak belirtilmelidir.
Yumuşak kalan bir tabaka, taşıma yüzeyine yapışabilir veya düzensiz kırılma parçaları oluşturabilir. Aşırı kalın bölümler, daha ince bölümlere göre daha uzun soğuma süreleri gerektirebilir.
Makinenin nominal üretim kapasitesine güvenmek yerine, amaçlanan formülle ve amaçlanan üretim hızında bir kağıt üretme işleminin gösterimini isteyin.
Kırma Makinesi Boşaltma Gereksinimini Tanımlayın
Malzeme konveyörden çıktıktan sonra soğumaz. Kırıcıdan geçecek ve sonraki işleme aşamalarına iyi durumda ulaşması gerekecektir.
Talaş, kırıcı ve boşaltma ünitenizin teknik özellikleri, şartnamede ayrıntılı olarak belirtilmelidir.
Bir üretim hattına bağlı bir ACM AYIMLEME SİSTEMİ Kırıcı makinenin, aşırı büyük parçalar veya yapışkan malzeme birikmesi olmadan, sürekli olarak yeterli miktarda malzeme sağlayabildiğinden emin olun.
GDJ mi YPJ mi: Hangi Model Özellikleri Daha Önemli?
Yayınlanan kapasite ve fiziksel boyutları karşılaştırın.
Jatchen'in GDJ ve YPJ soğutma bant serileri, farklı üretim kapasiteleri ve konveyör boyutları sunmaktadır. Bant genişliği ve uzunluğunu karşılaştırmak, uygun modelleri belirlemeye yardımcı olurken, soğutma performansı ve kullanım gereksinimleri, üretim hattıyla uyumluluklarını belirler.
| Model | Çıkış (kg / h) | Kemer Genişliği (mm) | Kemer Uzunluğu (mm) |
| GDJ406'nın | 200–400 | 600 | 4,000 |
| GDJ410'nin | 400–500 | 1,000 | 4,000 |
| GDJ510'nin | 500–700 | 1,000 | 5,000 |
| GDJ612'nin | 700–900 | 1,200 | 6,000 |
| GDJ712'nin | 900–1,200 | 1,200 | 7,000 |
| YPJ406'nın | 100–300 | 600 | 3,500 |
| YPJ508'nin | 300–500 | 800 | 4,500 |
| YPJ510'den | 500–800 | 1,000 | 4,500 |
| YPJ612'nin | 800–1,000 | 1,200 | 5,500 |
Bu değerler yayınlanmış model özellikleridir ve her bir toz boya formülasyonunun performansını garanti etmez.
Gerçek Soğutma Yapılandırmasını Onaylayın
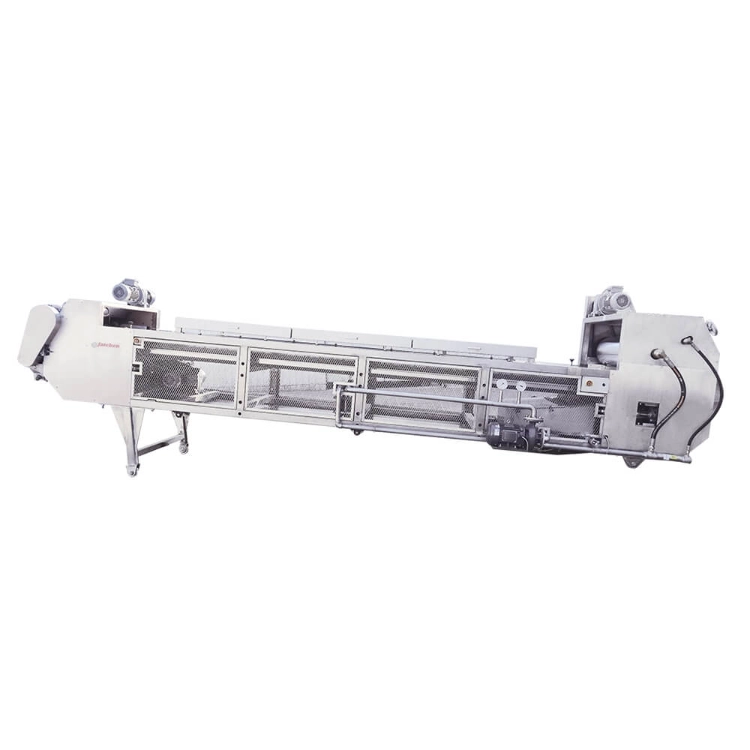
Şu GDJ SU SOĞUTMA KAYIŞI Soğutma silindirleri, paslanmaz çelik konveyör, çelik kırıcı ve soğutma suyu püskürtme sisteminden oluşmaktadır. Sistem, uygun sirkülasyon suyu koşullarına ihtiyaç duymaktadır.
YPJ HAVA SOĞUTMA KAYIŞI Soğutma levha silindirleri, paslanmaz çelik lamelli zincir konveyörü ve bir kırıcı kullanır. Olası Su/Hava Soğutma konfigürasyonları ve söz konusu ekipman için ilgili yardımcı gereksinimler hakkında ayrıntılı bilgi için lütfen yayınlanmış YPJ model özelliklerine bakın.
Soğutma suyu sistemi olmayan bir tesis için, önerilen YPJ'nin mevcut hava soğutucularıyla çalışıp çalışamayacağını ve herhangi bir su bağlantısına ihtiyaç duyulup duyulmadığını teyit edin.
Makine boyutlarını ayrı olarak kontrol edin.
Kayışın uzunluğu, makinenin genel boyutlarıyla her zaman aynı olmayabilir. Lütfen makinenin tüm boyutlarını atölye çizimiyle karşılaştırın.
Örneğin, GDJ510 için yayınlanan makine boyutları yaklaşık olarak 5.000 mm x 1.100 mm x 1.900 mm iken, YPJ510 için bu boyutlar yaklaşık olarak 5.000 mm x 1.490 mm x 1.450 mm'dir.
Makine seçimi, yalnızca konveyör uzunluğunu değil, ekipmanın kapladığı alanı, kurulum yönünü ve bakım erişilebilirliğini de dikkate almalıdır.
300, 500 ve 900 kg/saat üretim gereksinimlerini nasıl değerlendirmelisiniz?
Örnek 1: Saatte 300 kg Üretim Kapasiteli Bir Üretim Hattı
Saatte 300 kg'lık bir işlem için çeşitli seçenekler mevcuttur.
YPJ406'nın üretim aralığı 100–300 kg/saat olup, bu nedenle gerekli üretim aralığının üst sınırındadır. YPJ508'in üretim aralığı 300–500 kg/saat iken, GDJ406'nın üretim aralığı 200–400 kg/saattir.
Planlanan formüle sadık kalarak, kendi atölyenizde saatte 300 kg'lık soğutma kapasitesini sürekli olarak koruyabilir misiniz?
Üretim bu hızda sürekli devam ediyorsa, bir model seçmeden önce mevcut kapasite marjını, gerekli soğutmayı, ekipman boyutlarını ve çip durumunu da karşılaştırın.
Örnek 2: Saatte 500 kg Üretim Kapasiteli Bir Üretim Hattı
Saatte 500 kg üretim için, YPJ508 ve GDJ410'un yayınlanmış kapasitelerinin üst sınırlarına ulaşılmaktadır.
Diğer uygun makineler YPJ510 ve GDJ510'dur. Bunların nominal kapasiteleri sırasıyla 500–800 kg/saat ve 500–700 kg/saattir.
Soğutma ünitesi seçimi, tesiste mevcut olan soğutma yöntemini, kağıtlarda istenen yüzey kalitesini ve makinenin çeşitli farklı formüllerde çalışmasının beklenip beklenmediğini dikkate almalıdır.
Daha yüksek üretim rakamı, otomatik olarak en iyi satın alınacak model anlamına gelmez. Ayrıca fabrikadaki mevcut alana sığmalı ve seçilen işlem için yeterli soğutma ve kırma performansı sağlamalıdır.
Örnek 3: 900 kg/saat Üretim Hattı
Saatte 900 kg kapasiteyle çalışmak, soğutma sisteminin büyük miktarda sürekli malzemeyi işlemesi gerektiği anlamına gelir.
GDJ612'nin kapasitesi 700–900 kg/saat, GDJ712'nin kapasitesi 900–1.200 kg/saat, YPJ612'nin kapasitesi ise 800–1.000 kg/saattir.
Yayınlanan kapasite aralıkları, uygun soğutma bandı modellerinin belirlenmesine yardımcı olur, ancak gerçek performans, amaçlanan toz boya formülasyonu ve çalışma koşulları altında doğrulanmalıdır.
Su soğutmalı tesis için önerilen soğutma suyu sıcaklığını, sirkülasyon akışını ve ilgili yardımcı koşulları elde edin. Önerilen hava soğutma yönteminin, önerilen sürekli hızda gerekli ısı transferini sağlayabildiğini doğrulayın.
Nominal kapasiteye güvenmek yerine üretimi test etmek daha iyi olurdu.
Hangi Tesisat ve Kurulum Detayları Doğrulanmalıdır?
Soğutma Suyu Gereksinimleri
Su soğutma bandı için fabrika tarafından uygun bir su sirkülasyon ünitesi ve su bağlantıları sağlanmalıdır.
Lütfen tedarikçinin giriş suyu sıcaklığı, sirkülasyon akışı, çalışma basıncı, boru bağlantıları ve varsa soğutma ekipmanı ile ilgili gereksinimlerini dikkate alın.
Gerekli koşullar, istenen üretime ve seçilen makineye bağlı olacaktır ve atölye yerleşim planının tasarımından önce belirtilmelidir.
İstikrarlı çalışma önemlidir. Soğutmadaki dalgalanmalar, kırıcıya giren sacın durumuna yansır.
Hava Soğutma Gereksinimleri
Hava soğutmalı konfigürasyonun da belirli bir ortamda çalışması gerekmektedir.
Tedarikçi, soğutma ekipmanını, hava akışını, atölye koşullarını ve gerekli ek tesisatları teyit etmelidir.
Bu durumda, ortam sıcaklığı özellikle önemlidir çünkü hava soğutma sisteminin malzemeden ısıyı uzaklaştırması ve malzemenin durumuna uygun olması gerekir.
Test koşulları, yıl boyunca beklenebilecek sonuçlardan ziyade, bir fabrikada bulunan normal koşulları yansıtmalıdır.
Makine Erişimi ve Fabrika Yerleşimi
Eksiksiz bir kurulum çizimi, ekstrüder çıkışını, soğutma silindirlerini, konveyörü, kırıcı deşarjını ve aşağı yöndeki malzeme toplama yolunu göstermelidir.
Jatchen'in genel üretim hattı kılavuzuna göre, tesislerin minimum planlama yüksekliği yaklaşık 4,5 m olmalıdır. Öğütme alanı için 5 m önerilmektedir. Kurulum için gerçek gereksinimler, seçilen ekipman düzenlemesine bağlıdır.
Çizimde ayrıca temizlik erişimi, ekipman sökme alanı, elektrik bağlantıları ve bakım için güvenli güzergahlar da ayrıntılı olarak belirtilmelidir.
Fabrika Kabul Testlerinde Neler Kontrol Edilmelidir?
İstenilen Çıkış Seviyesinde Kararlı Çalışmayı Doğrulayın
Test ekipmanının teslimatından önce tedarikçiyle test koşulları konusunda anlaşmaya varın.
Temsili bir test çalışması, kullanılan formül, malzeme besleme hızları, silindir ayarları, bant hızı, kullanılan soğutma ve üretilen gerçek çıktı ile birlikte eksiksiz olarak belgelenmelidir.
Kabul edilebilir hedef, yalnızca konveyörün maksimum hızda çalışması değil, kararlaştırılan çalışma koşulları altında kararlaştırılan üretim hedefi olmalıdır.
Levha Oluşumunu ve Malzeme Serbest Bırakılmasını Kontrol Edin
Test işlemi sırasında, malzemenin çeşitli noktalarında inceleme yapın.
Oluşturulan levhanın yeterli kalınlıkta olması ve konveyör bandına aşırı derecede yapışmaması gerekir.
Özellikle sıcaklığa duyarlı formüller veya geçmişte soğutulması zor olan formüller üretirken, ezmeden önce mutlaka kağıdı kontrol edin.
Gerçek kabul edilebilir sınırlar, formül ve ardından gelen işlem adımları ile tanımlanmalıdır.
Kırıcının Performansını ve Malzeme Transferini Kontrol Edin
Kırıcı, soğutulmuş levhayı, kırıcı çıkışında tıkanma veya aşırı malzeme birikme riski olmadan işleyebilmelidir.
Kullanacağınız taşıma ve öğütme ekipmanına talaşların uygun olup olmadığını kontrol edin.
Eğer satın alma işlemi komple bir üretim hattının parçası olarak yapılıyorsa, test gereksinimleri sonraki aşamada kullanılan öğütme sistemiyle koordine edilmelidir.
Dengeli bir soğutma bandı çıkışı tek başına tozun nihai D50 veya D90 değerini garanti etmez. Bu sonuçlar ayrıca öğütme ve sınıflandırma ayarlarına da bağlıdır.
Temizlik ve Güvenlik Fonksiyonlarını Onaylayın
Kabul işlemi ayrıca, tüm silindirler, kayışlar veya zincirler, kılavuzlar ve kırıcı çevresindeki temizleme erişiminin gösterilmesini de içermelidir.
Ayrıca emniyet şalterlerinin, acil durdurma düğmelerinin vb. doğru çalışıp çalışmadığını ve tüm hata önleme cihazlarının düzgün çalışıp çalışmadığını da kontrol edin.
Son teslimatta teslim edilecek tüm ekipman çizimleri, kullanım talimatları, elektrik dokümantasyonu, bakım bilgileri ve belirtilen tesisat ayarlarını listeleyin.
Soğutma kayışı teklif talebinde hangi bilgiler yer almalıdır?
Teklif talebi, tedarikçinin yalnızca benzer nominal çıkış gücüne sahip bir makine için fiyat teklifi vermek yerine, bir konfigürasyon seçebilmesi için yeterli bilgiyi içermelidir.
| Gerekli Bilgiler | Neler Sağlanmalı? |
| Hedef kapasite | Sürekli üretim hedefi (kg/saat) |
| Ekstrüder bilgileri | Model, çıkış, deşarj düzenlemesi |
| Toz boya formülü | Malzeme türü ve ilgili işleme koşulları |
| Sayfa gereksinimi | Kırma işleminden önce hedef kalınlık ve gerekli koşullar |
| Soğutma tesisatları | Mevcut su sirkülasyonu, hava soğutma koşulları ve tesis yardımcı ekipmanları |
| Atölye düzeni | Mevcut zemin alanı, yükseklik ve erişim kısıtlamaları |
| Aşağı akış ekipmanı | Kırıcı boşaltma düzeni ve aşağı akış öğütme sistemi gereksinimleri |
| Test gereksinimleri | Mutabakat sağlanan formülasyon, işletme oranı ve kabul kriterleri |
Net bir şekilde tanımlanmış üretim hedefleri, kullanım koşulları ve kabul kriterleri, tedarikçilerin doğru fiyat teklifleri hazırlamasına ve gerçekçi teslimat gereksinimleri belirlemesine yardımcı olur.
Yeni tesis kurulumları ve mevcut ekipmanlarda yapılacak değişiklikler için, Jatchen'in servis ekibi Gerekli ekipmanın planlaması kapsamında üretim gereksinimlerini ve ilgili atölye çizimlerini inceler.
Son Seçim: Sipariş Vermeden Önce Çalışma Koşullarını Doğrulayın
GDJ ve YPJ tarafından üretilen soğutma bantlarımız arasında seçim yapmak, sadece su soğutma ile hava soğutmayı karşılaştırmaktan daha fazlasını gerektirir.
Son şartnamede, gerekli sürekli kapasite, sac levha durumu, soğutma sistemleri, makine boyutları, kırıcı deşarjı vb. hususlar ve bunlarla ilişkili kabul kriterleri belirtilmelidir.
Belirli bir model için yayınlanan parametrelerin üst sınırına yakın bir modelin, istenen ürünü istenen üretim hızında üretebildiğini doğrulamak için test edilmesi gerekir.
Jatchen, toz boya üretimi için soğutma ekipmanları tedarik etmektedir. Önerdiğiniz modeli, yukarı akış ekstrüderi ve aşağı akış öğütme düzeniyle karşılaştırabiliriz. Belirli bir GDJ veya YPJ modeli hakkında bilgi için lütfen iletişime geçin. Jatchen ile iletişime geçin. İstenen çıktı, ilgili formülasyon bilgileri ve kullanılan yardımcı ekipman ile birlikte ilgili fabrika çiziminin bir kopyası da eklenmelidir.
Sık Sorulan Sorular
S1: Yayınlanan soğutma bandı kapasitesi, garantili sürekli bir üretim kapasitesi midir?
A1: Hayır. Yayınlanan kapasite verileri model seçimi için kullanılabilse de, gerçek kapasite, makinenin kullanılacağı özel formülasyon, soğutma koşulları, sac kalınlığı ve çalışma koşulları altında doğrulanmalıdır.
S2: 500 kg/saat kapasiteli bir hatta, 500 kg/saate kadar kapasiteli bir soğutma bandı kullanılabilir mi?
A2: Evet, mümkün olabilir ancak planlanan üretimin üst sınırında. Daha yüksek nominal kapasiteye sahip diğer modellerle karşılaştırın. Üretimde temsili bir test parçasıyla test edin.
S3: Her YPJ soğutma kayışı yalnızca hava soğutmasına mı ihtiyaç duyar?
A3: Mutlaka değil. Yayınlanan YPJ teknik özelliklerinde Su/Hava Soğutma konfigürasyonları yer almaktadır. Seçilen makine için tam soğutma düzenini ve gerekli bağlantıları teyit edin.
S4: Kayış genişliği ve kayış uzunluğu model seçmek için yeterli mi?
A4: Hayır. Bu, tesisin fiziksel boyutlarını detaylandırıyor ancak sürekli verim, soğutma, silindir ayarı, kırıcı deşarjı vb. gibi birçok başka özelliğin yanı sıra tesisin yardımcı tesisatlarının da detaylandırılması gerekiyor.
S5: Soğutma kayışı kabul edilmeden önce nelerin test edilmesi gerekir?
A5. Belirlenen üretim, sac şekillendirme ve ayırma, soğutma, talaş boşaltma, temizleme ve güvenlik fonksiyonlarının çalışmasını doğrulayın. Kabul edilen ekipmanın daha sonraki doğrulaması için test verilerini kaydedin.


