
Comment choisir l'extrudeuse de revêtement en poudre adaptée à votre ligne de production : 7 facteurs clés de sélection
Comment choisir l'extrudeuse de revêtement en poudre adaptée à votre ligne de production : 7 facteurs clés de sélection
Choisissez une extrudeuse pour revêtement en poudre en fonction de la formule, du débit requis, de la conception de la vis, du contrôle de la température, de la stabilité de l'alimentation, de la procédure de nettoyage et de la capacité en aval. Le meilleur modèle n'est pas simplement celui qui affiche le débit le plus élevé (kg/h). C'est celui qui peut transformer un prémélange stable en une masse fondue homogène à la cadence compatible avec les capacités des sections de refroidissement et de broyage.
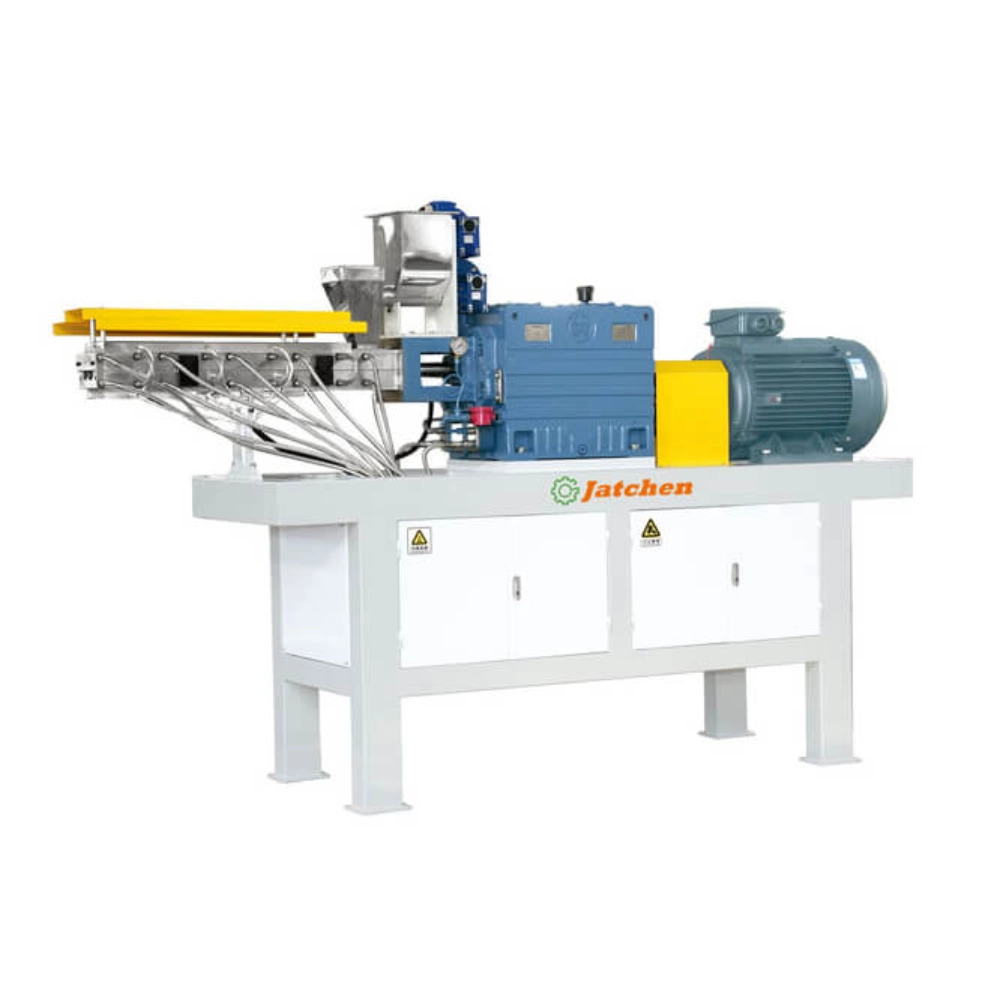
Pour la production de revêtements en poudre, une machine à double vis corotative constitue un point de départ pratique, car la résine, l'agent de durcissement, les pigments, les charges et les additifs nécessitent un transport, une plastification, un malaxage et un mélange à l'état fondu contrôlés avant refroidissement. (Jatchen) Extrudeur à vis jumelles La gamme couvre les modèles TSK35 à TSK98, de 50-80 kg/h à 1200-1500 kg/h, ce qui permet de commencer la sélection par un objectif de production réel plutôt que par une taille de machine générique.
Pourquoi le choix de l'extrudeuse influence-t-il l'ensemble de la ligne de revêtement en poudre ?
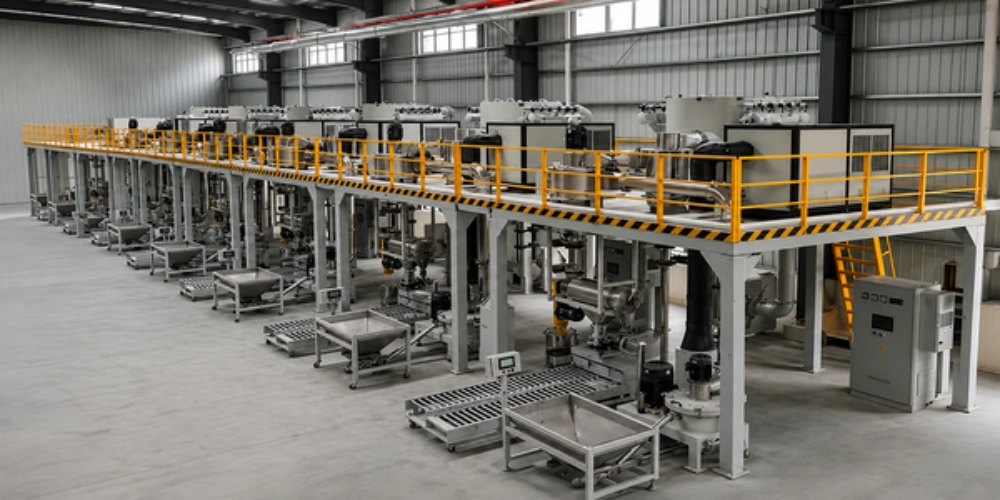
L'extrudeuse se situe entre le prémélange à sec et le refroidissement. De ce fait, elle joue un rôle crucial dans l'équilibrage de la ligne. Un prémélange irrégulier complique la stabilisation de l'alimentation du cylindre. Si le débit d'extrusion dépasse la capacité du tapis de refroidissement ou du broyeur, des matières chaudes s'accumulent en aval. À l'inverse, un débit trop faible immobilise les étapes de refroidissement et de broyage pendant une partie du temps de travail, faute d'alimentation.
Le mélange à fusion stable précède le débit nominal
Jatchen's Série TSK Elle utilise un système à double vis corotative avec une conception à gorge profonde et à faible cisaillement. Le moteur entraîne les vis pour acheminer la formule prémélangée vers l'avant, tandis que les éléments filetés et mélangeurs assurent la compression, le pétrissage et le mélange.
Pour les formulations thermosensibles, le traitement à faible cisaillement est un critère de sélection pertinent, car l'objectif est d'obtenir une fusion homogène sans se focaliser uniquement sur la vitesse maximale de la vis. Un pic de production de courte durée est moins utile si la qualité de la fusion se dégrade en cours de production continue.
Le fluide fondu doit s'écouler à un débit que la section de refroidissement peut accepter.
Une écurie procédé d'extrusion de revêtement en poudre Le processus se poursuit au-delà de la filière. La matière fondue est étalée en feuilles et refroidie avant d'être broyée en copeaux pour le broyage.
Lors de la comparaison d'extrudeuses, il est essentiel de vérifier le débit nominal du convoyeur de refroidissement et du broyeur proposés. Une extrudeuse de 600 à 800 kg/h ne permet pas d'obtenir une ligne de production de 600 à 800 kg/h si une autre étape est systématiquement plus lente. Le débit de l'extrudeuse n'est exploitable que si les équipements en aval peuvent suivre la cadence.
Quelle plage de débit d'extrudeuse de revêtement en poudre convient à votre ligne de production ?
Commencez par le besoin en poudre finie qualifiée par heure et remontez le raisonnement. Comparez ensuite le rendement du modèle TSK, le diamètre de la vis, la vitesse de rotation de la vis, la puissance du moteur, Comment choisir le bon mélangeur à cuve pour le revêtement en poudre ?, capacité de refroidissement et débit du broyeur.
Le tableau ci-dessous illustre pourquoi la production doit être considérée comme une fourchette à adapter à l'ensemble de la chaîne de production plutôt que comme un chiffre isolé.
| Modèle | Puissance nominale | Diamètre de la vis | Moteur principal |
| TSK35 | 50-80 kg/h | 35 mm | 7,5 kW |
| TSK40 | 150-200 kg/h | 40 mm | 18,5 kW |
| TSK55 | 300-500 kg/h | 55 mm | 30 kW |
| TSK65 | 600-800 kg/h | 65 mm | 45 kW |
| TSK75 | 800-1000 kg/h | 75 mm | 55/75 kW |
| TSK85 | 1000-1200 kg/h | 85 mm | 90/110 kW |
| TSK98 | 1200-1500 kg/h | 98 mm | 110/135 kW |
Ne dimensionnez pas l'extrudeuse uniquement pour un débit maximal futur que le reste de l'usine ne pourra pas supporter. Un acheteur travaillant avec des couleurs fréquentes privilégiera peut-être la taille des lots et des cycles de nettoyage plus courts que le débit nominal le plus élevé. Une usine effectuant des productions longues et répétées privilégiera un débit continu.
Dans les deux cas, prévoyez une marge pour le nettoyage normal, le changement de formule, l'entretien et la croissance planifiée au lieu de supposer que chaque heure de fonctionnement se déroulera à pleine capacité nominale.
Quels sont les 7 facteurs clés à vérifier avant d'acheter ?
1. Résultat attendu
Il convient tout d'abord de définir la quantité (en kilogrammes) de poudre conforme que la ligne doit produire par heure ou par poste. Cet objectif doit refléter la demande réelle de poudre finie et non pas seulement la capacité maximale nominale de l'extrudeuse.
Le temps de nettoyage, les changements de formule, la maintenance planifiée et la durée des quarts de travail influent également sur le rendement journalier utile. Si la ligne nécessite 500 kg/h de poudre finie conforme, l'extrudeuse doit être choisie en même temps que le mélangeur, le tapis de refroidissement et le système de broyage, plutôt que dimensionnée indépendamment.
2. Sensibilité de la formule
Décrivez la formule plutôt que de simplement indiquer une capacité au fournisseur. La nature des matériaux thermosensibles, la charge de remplissage, le comportement du prémélange et la régularité de l'alimentation peuvent tous modifier la plage de fonctionnement pratique.
Un modèle conçu pour traiter une formulation donnée de manière constante peut nécessiter des conditions de fonctionnement différentes selon le type de résine, la teneur en charge, la concentration de pigments ou la sensibilité aux additifs. L'objectif est de choisir une extrudeuse pour revêtement en poudre capable de garantir un traitement stable pour la formulation prévue, plutôt que de simplement atteindre la capacité indiquée dans une brochure dans des conditions idéales.
3. Conception des vis
La série TSK utilise une vis de longueur 16D et des vis jumelées corotatives. La géométrie de la vis influe sur le transport, la compression, le malaxage et le mélange à l'intérieur du cylindre ; elle doit donc être évaluée en fonction de la formulation et des conditions de production requises.
Pour la production de revêtements en poudre, le système de vis doit assurer un mélange suffisant pour obtenir une fusion homogène, tout en évitant les contraintes thermiques ou mécaniques excessives. Les acheteurs doivent donc comparer le diamètre de la vis, sa vitesse de rotation, le rapport L/D et le comportement du mélange, plutôt que de considérer sa configuration comme une simple spécification mécanique.
Si vous comparez différentes structures de vis, le guide sur extrudeuses à vis unique vs extrudeuses à double vis explique les principales différences en matière de transport et de mélange.
4. Contrôle de la température
Jatchen indique que la série TSK comporte plusieurs zones de chauffage et de refroidissement avec une régulation de température à ±2 °C près. Ceci fournit aux acheteurs des spécifications précises à vérifier lors de la comparaison des équipements d'extrusion de revêtement en poudre.
La stabilité de la température est essentielle car la résine et les additifs doivent fondre et se plastifier dans une plage de fonctionnement contrôlée. Si la température fluctue trop, le traitement du matériau risque d'être irrégulier et les sections de refroidissement et de broyage recevront une alimentation moins stable.
Lors de la comparaison de deux machines, vérifiez à la fois le nombre de zones de contrôle et la précision avec laquelle la machine peut maintenir la température requise pendant une production continue.
5. Stabilité de l'alimentation
Jatchen mentionne un système d'alimentation par vis sans fin anti-retard conçu pour assurer une alimentation plus uniforme. Ceci est important car une variation du volume d'alimentation peut entraîner des fluctuations du débit de matière à l'intérieur du cylindre, même lorsque la vitesse de la vis et la température restent inchangées.
Si le débit de l'extrudeuse fluctue de manière répétée, vérifiez le prémélange et le système d'alimentation avant de modifier les réglages de la vis. Un système d'alimentation stable assure une charge de matière plus constante dans la section à double vis et contribue à la régularité du processus d'extrusion.
La stabilité de l'alimentation devient particulièrement importante lorsque la formule contient des matériaux ayant des densités apparentes ou des caractéristiques d'écoulement différentes.
6. Nettoyage et contrôles
La série TSK utilise un cylindre à clapet avec inserts de doublure, offrant un meilleur accès pour l'inspection et le nettoyage. Ceci est particulièrement important lorsqu'une usine change fréquemment de couleur ou de formulation de poudre.
Les fonctions de contrôle par automate programmable/interface homme-machine (API/IHM) et de prévention des erreurs permettent aux opérateurs de reproduire les paramètres de processus d'une production à l'autre. Une machine plus facile à nettoyer et à utiliser réduit les temps de changement de format et limite les interruptions de production inutiles.
L'accessibilité pour le nettoyage et la facilité de commande peuvent sembler secondaires lors de l'achat d'un équipement, mais les deux ont une incidence sur les heures de production utilisables pendant la durée de vie de la machine.
7. Correspondance complète
Le dernier critère de sélection est la compatibilité de l'extrudeuse de revêtement en poudre avec le reste de la ligne de production. Comparez son débit nominal avec celui du mélangeur, du tapis de refroidissement, du système de broyage, du système de pesage, de l'espace disponible dans l'atelier et des équipements existants.
Un débit d'extrusion plus élevé n'est utile que si les équipements environnants peuvent l'absorber sans créer de goulot d'étranglement. Si une extrudeuse de 600 à 800 kg/h alimente une section de refroidissement ou de broyage dont la capacité de traitement est nettement inférieure, l'augmentation de la capacité d'extrusion à elle seule n'augmentera pas la production de poudre finie de l'usine.
C’est pourquoi il convient de choisir la meilleure extrudeuse dans le cadre du flux de matériaux complet plutôt que de l’acheter isolément.
Quels sont les problèmes qui indiquent généralement qu'une extrudeuse est inadaptée ?
La production augmente et diminue de façon répétée
Ne mettez pas immédiatement en cause la vitesse de la vis. Vérifiez d'abord le prémélange et le système d'alimentation. Un lot non homogène peut modifier l'entrée du matériau dans l'extrudeuse.
Une extrusion stable repose sur une alimentation régulière. Si le prémélange atteint les vis avec des variations de consistance ou une répartition inégale des composants, les opérateurs risquent de corriger sans cesse les réglages de la machine alors même que le problème se situe en amont.
Le refroidissement devient le goulot d'étranglement quotidien
Si la matière fondue à chaud attend constamment que le système de refroidissement soit opérationnel, l'extrudeuse et la section de refroidissement sont déséquilibrées. Comparez la largeur et la longueur de la courroie, le mode de refroidissement, les réglages des rouleaux et le débit nominal.
La gamme de bandes transporteuses à refroidissement par eau GDJ de Jatchen couvre des débits de 200 à 1 200 kg/h, tandis que les modèles YPJ couvrent des débits de 30 à 1 000 kg/h. Un débit d'extrusion plus élevé n'améliorera pas la ligne globale si l'étape de refroidissement atteint la limite de capacité journalière.
La meuleuse nécessite une correction constante
Une grande variabilité de l'état des copeaux refroidis peut compliquer le contrôle granulométrique final. Avant de modifier les réglages du classificateur ou du broyeur, vérifiez que l'extrusion et le refroidissement produisent une alimentation homogène.
La stabilité d'un système de broyage dépend de la qualité des produits alimentant le broyeur. C'est une raison supplémentaire d'évaluer la ligne comme une séquence de production continue plutôt que de considérer chaque machine indépendamment.
Comment les acheteurs B2B doivent-ils comparer deux extrudeuses de revêtement en poudre ?
Réunissez les deux machines dans une fiche technique comparative. Comparez les rendements testés ou nominaux pour la formule prévue plutôt que le seul chiffre le plus élevé indiqué dans les spécifications du produit.
Inclure le diamètre et la vitesse de la vis, le rapport L/D, les zones de chauffage et de refroidissement, la précision du contrôle de la température, la conception de l'alimentateur, la configuration de la boîte de vitesses, l'accès pour le nettoyage, les fonctions PLC/IHM, la puissance du moteur installé, les dimensions de la machine, l'accès aux pièces de rechange, la capacité du mélangeur, la capacité de la courroie de refroidissement et le débit du système de broyage.
Demandez au fournisseur d'expliquer où se déplacera le goulot d'étranglement de la production si le débit de l'extrudeuse est augmenté. Cette question peut révéler davantage d'informations sur l'adéquation pratique d'une machine que de simplement demander quel modèle possède le moteur le plus puissant.
Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. L'entreprise conçoit des équipements de revêtement en poudre couvrant le mélange, l'extrusion, le refroidissement, le broyage, l'optimisation granulométrique, le pesage et la production en laboratoire. Cette gamme étendue d'équipements facilite la comparaison des extrudeuses, car la machine proposée peut être évaluée par rapport aux étapes de processus adjacentes plutôt que d'être spécifiée comme une unité isolée.
Conclusion
Le choix de l'extrudeuse de revêtement en poudre adaptée dépend avant tout de l'intégration à la ligne de production. Il convient d'abord de définir les exigences de production et le comportement de la formule, puis de vérifier la configuration de la vis, la régulation de la température, la stabilité de l'alimentation, l'accessibilité pour le nettoyage, les fonctions de contrôle et la capacité en aval.
Un processus d'extrusion de revêtement en poudre stable est plus important qu'un pic de production ponctuel. Le modèle TSK adéquat est celui qui garantit un mélange homogène et reproductible du matériau fondu, depuis le prémélange jusqu'au refroidissement et au broyage, sans qu'une étape ultérieure ne devienne un goulot d'étranglement permanent.
FAQ (questions fréquentes)
Quel type d'extrudeuse est couramment utilisé pour le revêtement en poudre ?
Une extrudeuse à double vis corotative est couramment utilisée car elle peut transporter, pétrir, plastifier, mélanger et décharger en continu la formule prémélangée.
Comment choisir la capacité appropriée pour mon extrudeuse de revêtement en poudre ?
Commencez par définir le débit de poudre finie qualifiée requis, puis adaptez l'extrudeuse au rythme de production du mélangeur, à la capacité de refroidissement, au débit de broyage, aux heures de travail et au temps de changement de format.
Pourquoi le contrôle de la température est-il important dans l'extrusion de revêtements en poudre ?
La formule doit fondre et se plastifier dans une plage de fonctionnement contrôlée. Jatchen indique une régulation de température multizone à ±2 °C près sur la série TSK.
Que dois-je vérifier si le débit de l'extrudeuse est instable ?
Vérifiez l'homogénéité du prémélange, le comportement de l'alimentateur, la stabilité de la température, l'état de la vis et la résistance en aval avant de modifier aléatoirement les paramètres de fonctionnement.
Quelle est la plage de puissance couverte par la série Jatchen TSK ?
La gamme indiquée commence à 50-80 kg/h pour le TSK35 et atteint 1200-1500 kg/h pour le TSK98, avec des modèles intermédiaires pour différentes échelles de production.


