
So wählen Sie den richtigen Pulverbeschichtungsextruder für Ihre Produktionslinie: 7 wichtige Auswahlkriterien
So wählen Sie den richtigen Pulverbeschichtungsextruder für Ihre Produktionslinie: 7 wichtige Auswahlkriterien
Wählen Sie den passenden Pulverbeschichtungsextruder anhand der Rezeptur, der erforderlichen Ausbringungsmenge, der Schneckenkonstruktion, der Temperaturregelung, der Förderstabilität, des Reinigungsablaufs und der nachgelagerten Kapazität. Das beste Modell ist nicht einfach der Extruder mit der höchsten Förderleistung (kg/h). Entscheidend ist, dass er eine stabile Vormischung in eine gleichmäßige Schmelze umwandelt und dabei die Kühl- und Mahlstufen optimal unterstützt.
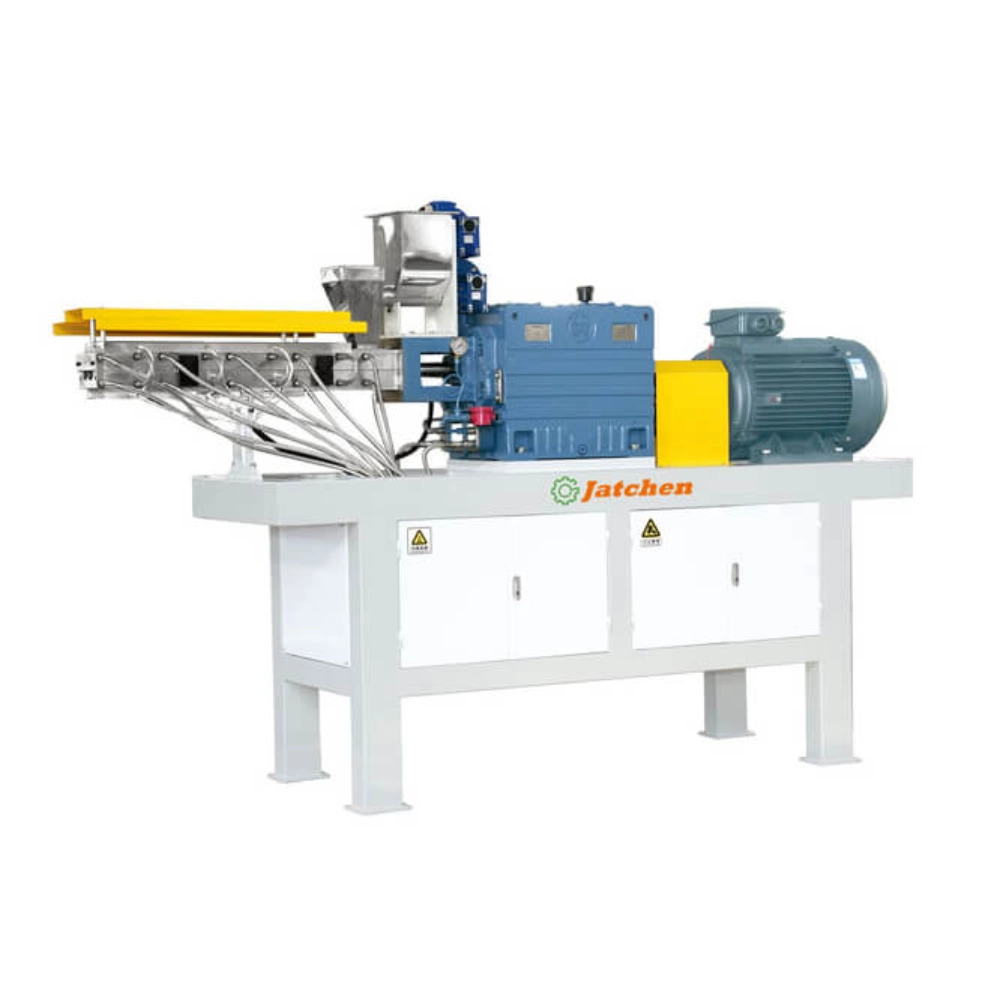
Für die Pulverbeschichtungsproduktion ist eine gleichlaufende Doppelschneckenmaschine ein praktischer Ausgangspunkt, da Harz, Härter, Pigmente, Füllstoffe und Additive vor dem Abkühlen kontrolliert gefördert, plastifiziert, geknetet und geschmolzen gemischt werden müssen. (Jatchen's) Zwillingsschraubenextruder Die Produktpalette umfasst die Modelle TSK35 bis TSK98, von 50-80 kg/h bis 1200-1500 kg/h, sodass die Auswahl mit einem konkreten Produktionsziel und nicht mit einer generischen Maschinengröße beginnen kann.
Warum beeinflusst die Wahl des Extruders die gesamte Pulverbeschichtungsanlage?
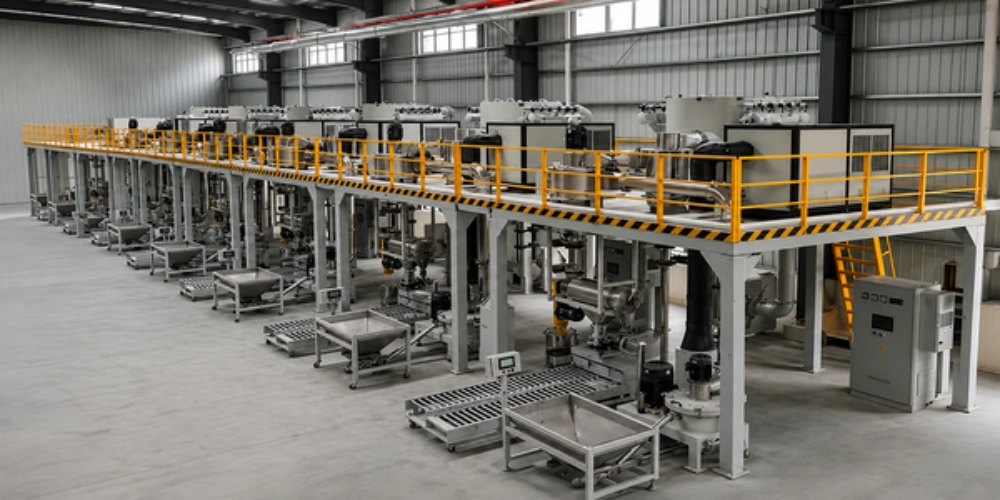
Der Extruder befindet sich zwischen Trockenvormischung und Kühlung. Diese Position macht ihn zu einer wichtigen Komponente für den Produktionslinienausgleich. Bei ungleichmäßiger Vormischung wird die Zuführung in den Zylinder schwieriger zu stabilisieren. Ist die Extrusionsmenge höher als die Aufnahmekapazität des Kühlbandes oder der Mahlanlage, staut sich heißes Material im nachgelagerten Bereich. Ist sie zu gering, müssen die Kühl- und Mahlstufen einen Teil der Schicht auf die Zuführung warten.
Eine stabile Schmelzmischung ist Voraussetzung für die Nennleistung.
Jatchens TSK-Serie Das System arbeitet mit einer gleichläufigen Doppelschneckenanordnung und einer tiefen Nutenkonstruktion mit geringer Scherkraft. Der Motor treibt die Schnecken an, um die vorgemischte Rezeptur zu fördern, während Gewinde- und Mischelemente für Kompression, Kneten und Mischen sorgen.
Bei wärmeempfindlichen Formulierungen ist die Verarbeitung mit geringer Scherung ein wichtiges Auswahlkriterium, da es darum geht, eine homogene Schmelze zu erzeugen, ohne die maximale Schneckendrehzahl als einziges Leistungsziel zu betrachten. Ein kurzzeitiger Produktionsanstieg ist weniger vorteilhaft, wenn sich die Schmelzqualität während der kontinuierlichen Produktion ändert.
Die Schmelze muss mit einer Geschwindigkeit abfließen, die der Kühlbereich aufnehmen kann.
Ein Stall Pulverbeschichtungs-Extrusionsverfahren Die Schmelze setzt sich über den Düsenkanal hinaus fort. Sie wird in Bleche geformt und abgekühlt, bevor sie zu Spänen für das Mahlen zerkleinert wird.
Beim Vergleich von Extrudern sollte auch die Nennleistung des vorgesehenen Kühlbandes und der Mühle berücksichtigt werden. Ein Extruder mit einer Leistung von 600–800 kg/h ermöglicht keine Produktionslinie mit einer Leistung von 600–800 kg/h, wenn eine andere Stufe dauerhaft langsamer arbeitet. Die Extruderleistung ist erst dann für die Produktion nutzbar, wenn die nachgelagerten Anlagen mithalten können.
Welcher Leistungsbereich des Pulverbeschichtungsextruders passt zu Ihrer Produktionslinie?
Beginnen Sie mit dem erforderlichen Materialbedarf an Fertigpulver pro Stunde und rechnen Sie rückwärts. Vergleichen Sie dann die Leistung des TSK-Modells, den Schneckendurchmesser, die Schneckendrehzahl und die Motorleistung. Wie man den richtigen Behältermischer für die Pulverbeschichtung auswählt, Kühlleistung und Mahlleistung.
Die nachstehende Modelltabelle zeigt, warum die Produktionsmenge als Bereich betrachtet werden sollte, der auf die gesamte Produktionslinie abgestimmt ist, und nicht als isolierte Kennzahl.
| Modell | Nennleistung | Schraubendurchmesser | Hauptmotor |
| TSK35 | 50-80 kg/h | 35 mm | 7,5 kW |
| TSK40 | 150-200 kg/h | 40 mm | 18,5 kW |
| TSK55 | 300-500 kg/h | 55 mm | 30 kW |
| TSK65 | 600-800 kg/h | 65 mm | 45 kW |
| TSK75 | 800-1000 kg/h | 75 mm | 55/75 kW |
| TSK85 | 1000-1200 kg/h | 85 mm | 90/110 kW |
| TSK98 | 1200-1500 kg/h | 98 mm | 110/135 kW |
Die Extruderkapazität sollte nicht nur auf ein zukünftiges Maximum ausgelegt sein, das die übrige Produktionsanlage nicht bewältigen kann. Ein Kunde, der häufig mit verschiedenen Farben arbeitet, legt möglicherweise mehr Wert auf handliche Chargengrößen und kurze Reinigungszyklen als auf die höchste Nennleistung. Ein Werk mit langen, wiederholten Produktionsläufen priorisiert hingegen möglicherweise einen kontinuierlichen Durchsatz.
In beiden Fällen sollte man Raum für normale Reinigung, Rezepturwechsel, Wartung und geplantes Wachstum lassen, anstatt davon auszugehen, dass jede Betriebsstunde mit voller Nennkapazität läuft.
Welche 7 Schlüsselfaktoren sollten Sie vor dem Kauf prüfen?
1. Erforderliche Ausgabe
Zunächst muss festgelegt werden, wie viele Kilogramm qualifiziertes Pulver die Anlage pro Stunde oder Schicht produzieren muss. Das Ziel sollte den tatsächlichen Bedarf an Fertigpulver widerspiegeln und nicht nur die maximale Nennkapazität des Extruders.
Reinigungszeiten, Rezepturwechsel, geplante Wartungsarbeiten und Schichtlänge beeinflussen ebenfalls die nutzbare Tagesleistung. Benötigt die Anlage 500 kg/h an qualifiziertem Fertigpulver, sollte der Extruder zusammen mit dem Mischer, dem Kühlband und dem Mahlsystem ausgewählt und nicht als separate Maschine dimensioniert werden.
2. Formelempfindlichkeit
Beschreiben Sie die Rezeptur, anstatt dem Lieferanten nur eine Kapazitätsangabe zu machen. Wärmeempfindliche Materialien, Füllstoffgehalt, Vormischungsverhalten und Konsistenz der Zuführung können den praktischen Betriebsbereich beeinflussen.
Ein Modell, das eine bestimmte Rezeptur konstant verarbeitet, benötigt möglicherweise andere Betriebsbedingungen, wenn sich Harztyp, Füllstoffgehalt, Pigmentbeladung oder Additivempfindlichkeit ändern. Ziel ist es, einen Pulverbeschichtungsextruder auszuwählen, der eine stabile Verarbeitung der gewünschten Rezeptur gewährleistet und nicht nur unter idealen Bedingungen die in der Broschüre angegebene Kapazität erreicht.
3. Schraubenkonstruktion
Die TSK-Serie verwendet eine 16D-Schneckenlänge und gleichlaufende Doppelschnecken. Die Schneckengeometrie beeinflusst Fördern, Verdichten, Kneten und Mischen im Zylinder und muss daher entsprechend der Rezeptur und den erforderlichen Produktionsbedingungen bewertet werden.
Für die Pulverbeschichtungsproduktion muss das Schneckensystem eine ausreichende Durchmischung gewährleisten, um eine gleichmäßige Schmelze zu erzeugen und gleichzeitig unnötige thermische oder mechanische Spannungen zu vermeiden. Käufer sollten daher Schneckendurchmesser, Schneckendrehzahl, L/D-Verhältnis und Mischverhalten vergleichen, anstatt die Schneckenkonfiguration als rein mechanische Spezifikation zu betrachten.
Wenn Sie verschiedene Schraubenkonstruktionen vergleichen, finden Sie im Leitfaden dazu weitere Informationen. Einschneckenextruder vs. Doppelschneckenextruder erklärt die Hauptunterschiede im Förder- und Mischverhalten.
4. Temperaturregelung
Jatchen führt bei der TSK-Serie mehrere Heiz- und Kühlzonen mit einer Temperaturregelung innerhalb von ±2°C auf. Dies bietet Käufern eine konkrete Spezifikation, die sie beim Vergleich von Pulverbeschichtungsanlagen überprüfen können.
Temperaturstabilität ist wichtig, da Harz und Additive innerhalb eines kontrollierten Betriebsfensters schmelzen und plastifizieren müssen. Bei zu starken Temperaturschwankungen kann das Material nicht gleichmäßig verarbeitet werden, und die Kühl- und Mahlabschnitte erhalten möglicherweise eine ungleichmäßige Materialzufuhr.
Beim Vergleich zweier Maschinen sollten Sie sowohl die Anzahl der Regelzonen als auch die Genauigkeit der Temperaturkontrolle während der kontinuierlichen Produktion überprüfen.
5. Fütterungsstabilität
Jatchen beschreibt ein Anti-Lag-Schneckenfördersystem, das für eine gleichmäßigere Förderung sorgt. Dies ist wichtig, da eine Änderung des Fördervolumens zu Schwankungen des Materialflusses im Zylinder führen kann, selbst wenn Schneckendrehzahl und Temperatur unverändert bleiben.
Wenn die Extruderleistung wiederholt schwankt, überprüfen Sie die Vormischung und die Zuführung, bevor Sie die Schneckeneinstellungen ändern. Ein stabiles Zuführungssystem sorgt für eine gleichmäßigere Materialbeladung des Doppelschneckenextruders und trägt zu einem konsistenten Extrusionsprozess bei.
Die Stabilität der Fütterung gewinnt besonders dann an Bedeutung, wenn die Rezeptur Materialien mit unterschiedlichen Schüttdichten oder Fließeigenschaften enthält.
6. Reinigung und Kontrollen
Die TSK-Serie verwendet einen Klappzylinder mit Liner-Einsätzen, was einen besseren Zugang für Inspektion und Reinigung ermöglicht. Dies ist besonders wichtig, wenn in einem Werk häufig Pulverfarben oder -rezepturen gewechselt werden.
Die SPS/HMI-Programmsteuerung und Fehlervermeidungsfunktionen unterstützen die Bediener zudem bei der Wiederverwendung von Prozesseinstellungen über mehrere Produktionsläufe hinweg. Eine Maschine, die leichter zu reinigen und zu bedienen ist, kann Rüstzeiten verkürzen und unnötige Produktionsunterbrechungen minimieren.
Die Zugänglichkeit und Bedienbarkeit der Anlage scheinen beim Kauf von Maschinen zweitrangig zu sein, beeinflussen aber beide die nutzbaren Produktionsstunden über die gesamte Lebensdauer der Maschine.
7. Vollständiges Sortiments-Matching
Der letzte Auswahlfaktor ist, ob der Pulverbeschichtungsextruder mit dem Rest der Produktionslinie kompatibel ist. Vergleichen Sie seine Nennleistung mit den tatsächlichen Kapazitäten von Mischer, Kühlband, Mahlanlage, Waage, Werkstattfläche und verfügbaren Versorgungsleitungen.
Eine höhere Extruderleistung ist nur dann sinnvoll, wenn die umliegenden Anlagen diese ohne weitere Engpässe verarbeiten können. Wenn ein Extruder mit einer Leistung von 600–800 kg/h eine Kühl- oder Mahlanlage versorgt, deren Kapazität deutlich geringer ist, führt eine alleinige Erhöhung der Extrusionskapazität nicht zu einer Steigerung der Pulverausbeute des Werks.
Aus diesem Grund sollte der beste Extruder als Teil des gesamten Materialflusses und nicht als eigenständige Anschaffung ausgewählt werden.
Welche Probleme deuten üblicherweise auf einen nicht passenden Extruder hin?
Die Leistung steigt und fällt wiederholt.
Die Schneckendrehzahl sollte nicht sofort als Ursache genannt werden. Überprüfen Sie zuerst die Vormischung und die Zuführung. Eine ungleichmäßig zubereitete Charge kann den Materialeintritt in den Extruder beeinflussen.
Eine stabile Extrusion beginnt mit einer gleichmäßigen Zuführung. Wenn die Vormischung mit verändertem Schüttvolumen oder ungleichmäßiger Komponentenverteilung die Schnecken erreicht, korrigieren die Bediener möglicherweise ständig die Maschineneinstellungen, obwohl die eigentliche Ursache im vorgelagerten Prozess liegt.
Kühlung wird zum täglichen Flaschenhals
Wenn die Schmelze ständig auf Kühlleistung wartet, sind Extruder und Kühlbereich nicht optimal aufeinander abgestimmt. Vergleichen Sie Bandbreite, Bandbreitenlänge, Kühlmodus, Walzeneinstellungen und Nennleistung.
Die wassergekühlten Förderbänder der GDJ-Serie von Jatchen decken einen Leistungsbereich von 200–1200 kg/h ab, während die YPJ-Modelle 30–1000 kg/h erreichen. Eine höhere Extruderleistung verbessert die Gesamtanlage nicht, wenn die Kühlstufe die tägliche Kapazitätsgrenze darstellt.
Die Schleifmaschine benötigt ständige Korrekturen.
Große Schwankungen im Zustand der abgekühlten Späne können die Kontrolle der endgültigen Partikelgröße erschweren. Vor Änderungen der Einstellungen des Sichters oder der Mühle ist sicherzustellen, dass Extrusion und Kühlung eine reproduzierbare Aufgabeform erzeugen.
Ein stabiles Mahlsystem hängt vom zugeführten Material ab. Dies ist ein weiterer Grund, die Produktionslinie als zusammenhängende Abfolge zu betrachten, anstatt jede Maschine einzeln zu untersuchen.
Wie sollten B2B-Käufer zwei Pulverbeschichtungsextruder vergleichen?
Führen Sie beide Maschinen in einem technischen Vergleichsblatt auf. Vergleichen Sie die getestete oder Nennleistung für die vorgesehene Rezeptur und nicht nur den höchsten in den Produktspezifikationen angegebenen Wert.
Berücksichtigen Sie Schneckendurchmesser und -drehzahl, L/D-Verhältnis, Heiz- und Kühlzonen, Temperaturregelungsgenauigkeit, Zuführungsdesign, Getriebekonfiguration, Reinigungszugang, SPS/HMI-Funktionen, installierte Motorleistung, Maschinenabmessungen, Ersatzteilzugang, Mischerkapazität, Kühlbandkapazität und Durchsatz des Mahlsystems.
Bitten Sie den Lieferanten, zu erläutern, wohin sich der Produktionsengpass verlagert, wenn die Extruderleistung erhöht wird. Diese Frage kann mehr über die praktische Eignung einer Maschine aussagen als die einfache Frage nach dem Modell mit dem größten Motor.
Yantai Jatchen Pulverbeschichtung Verarbeitung Equipment Co., Ltd. Das Unternehmen entwickelt Anlagen zur Pulverbeschichtung, die Mischen, Extrudieren, Kühlen, Mahlen, Partikelgrößenoptimierung, Wiegen und Laborproduktion umfassen. Diese breite Anlagenpalette ist beim Vergleich von Extruderoptionen von Vorteil, da die vorgeschlagene Maschine im Kontext angrenzender Prozessstufen geprüft werden kann und nicht als isolierte Einheit betrachtet wird.
Schlussfolgerung
Die Wahl des richtigen Pulverbeschichtungsextruders ist in erster Linie eine Entscheidung, die auf die Produktionslinie abgestimmt ist. Definieren Sie zunächst die gewünschten Ausbringungsmengen und das Rezepturverhalten. Überprüfen Sie anschließend die Schneckenkonfiguration, die Temperaturregelung, die Zuführungsstabilität, die Reinigungszugänglichkeit, die Steuerungsfunktionen und die nachgelagerte Kapazität.
Ein stabiler Pulverbeschichtungs-Extrusionsprozess ist wichtiger als ein kurzfristiger Spitzenwert in der Extruderleistung. Das richtige TSK-Modell ist dasjenige, das eine wiederholbare Schmelzemischung während des gesamten Materialdurchlaufs von der Vormischung über die Kühlung bis zum Mahlen gewährleistet, ohne dass eine weitere Stufe zum permanenten Engpass wird.
FAQ (häufig gestellte Fragen)
Welcher Extrudertyp wird üblicherweise für die Pulverbeschichtung verwendet?
Ein gleichläufiger Doppelschneckenextruder ist eine gängige Lösung, da er die vorgemischte Rezeptur fördern, kneten, plastifizieren, mischen und kontinuierlich austragen kann.
Wie wähle ich die richtige Extruderkapazität für Pulverbeschichtungen?
Beginnen Sie mit der erforderlichen Menge an qualifiziertem Fertigpulver und stimmen Sie dann den Extruder auf den Mischer-Chargenrhythmus, die Kühlleistung, den Mahldurchsatz, die Schichtzeiten und die Umrüstzeit ab.
Warum ist die Temperaturkontrolle bei der Pulverbeschichtungsextrusion wichtig?
Die Rezeptur muss innerhalb eines kontrollierten Betriebsfensters schmelzen und plastifizieren. Jatchen gibt für die TSK-Serie eine Mehrzonen-Temperaturregelung mit einer Genauigkeit von ±2 °C an.
Was sollte ich überprüfen, wenn die Extruderleistung instabil ist?
Prüfen Sie vor willkürlichen Änderungen der Betriebseinstellungen die Gleichmäßigkeit der Vormischung, das Verhalten der Zuführung, die Temperaturstabilität, den Zustand der Schnecke und den nachgelagerten Widerstand.
Welchen Ausgangsleistungsbereich deckt die Jatchen TSK-Serie ab?
Die angegebene Spanne beginnt bei 50-80 kg/h für TSK35 und reicht bis zu 1200-1500 kg/h für TSK98, wobei Zwischenmodelle für verschiedene Produktionsgrößen verfügbar sind.


