
Üretim Hattınız İçin Doğru Toz Boya Ekstrüderini Seçmek: 7 Temel Seçim Faktörü
Üretim Hattınız İçin Doğru Toz Boya Ekstrüderini Seçmek: 7 Temel Seçim Faktörü
Formüle, gerekli nitelikli çıktıya, vida tasarımına, sıcaklık kontrolüne, besleme stabilitesine, temizleme rutinine ve son işlem kapasitesine uygun bir toz boya ekstrüderi seçin. En iyi model, sadece en yüksek kg/saat değerine sahip ekstrüder değildir. Stabil bir ön karışımı, soğutma ve öğütme bölümlerinin işleyebileceği hızda homojen bir eriyik haline dönüştürebilen ekstrüderdir.
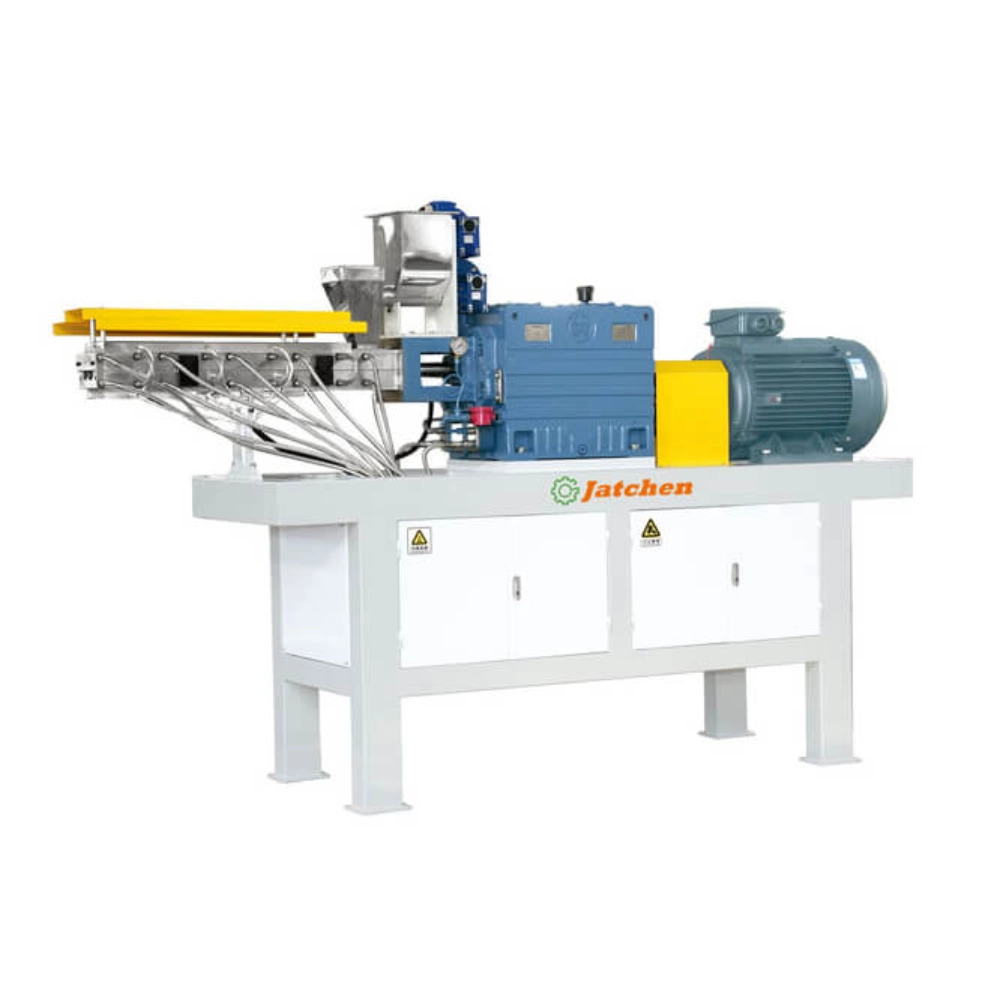
Toz boya üretiminde, reçine, kürleme maddesi, pigmentler, dolgu maddeleri ve katkı maddelerinin soğutulmadan önce kontrollü bir şekilde taşınması, plastikleştirilmesi, yoğrulması ve eriyik halinde karıştırılması gerektiğinden, eş yönlü dönen çift vidalı bir makine pratik bir başlangıç noktasıdır. Jatchen'in İKIZ VIDALI Ekstrüder Ürün yelpazesi TSK35'ten TSK98'e kadar, 50-80 kg/saatten 1200-1500 kg/saate kadar uzanmaktadır; bu nedenle seçim, genel bir makine boyutu yerine gerçek bir üretim hedefiyle başlayabilir.
Ekstrüder seçimi, toz boya üretim hattının tamamını neden etkiler?
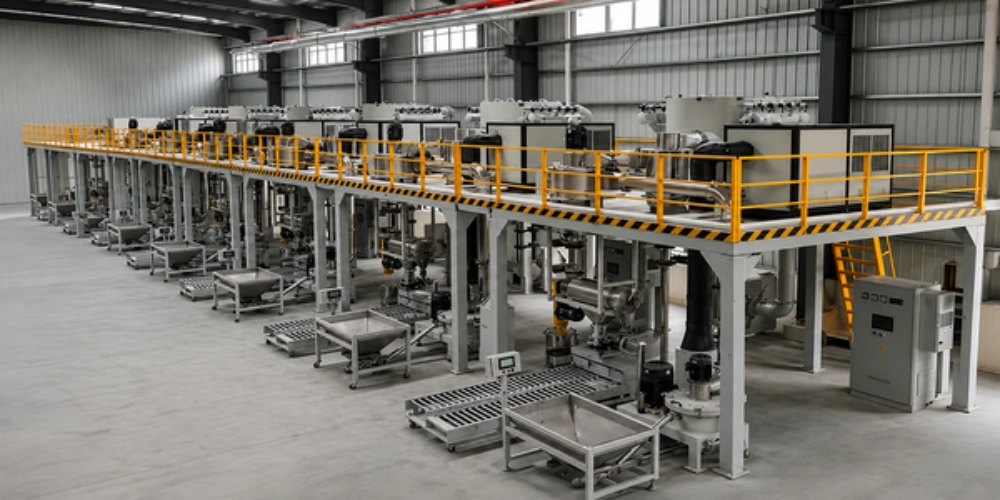
Ekstrüder, kuru ön karıştırma ve soğutma arasında yer alır. Bu konum, onu hat dengeleyici bir makine haline getirir. Ön karıştırma tutarsızsa, namluya beslemeyi dengelemek zorlaşır. Ekstrüzyon çıktısı, soğutma bandının veya öğütme değirmeninin kabul edebileceğinden yüksekse, sıcak malzeme aşağı akışta birikir. Çok düşükse, soğutma ve öğütme aşamaları vardiyanın bir kısmını besleme bekleyerek geçirir.
Kararlı Erime Karışımı, Nominal Çıkış Gücünden Önce Gelir
Jatchen'in TSK serisi Derin oluklu, düşük kesme kuvvetine sahip, eş yönlü dönen çift vidalı bir düzenek kullanır. Motor, önceden karıştırılmış formülü ileri doğru taşımak için vidaları hareket ettirirken, dişli ve karıştırma elemanları sıkıştırma, yoğurma ve karıştırma işlemlerini sağlar.
Isıya duyarlı formülasyonlar için, düşük kesme kuvvetli işleme uygun bir seçim noktasıdır çünkü amaç, maksimum vida hızını tek performans hedefi olarak ele almadan homojen bir eriyik oluşturmaktır. Sürekli üretim sırasında eriyik kalitesi değişirse, kısa süreli bir üretim artışı daha az faydalı olur.
Erime, soğutma bölümünün kabul edebileceği bir hızda dışarı atılmalıdır.
Bir ahır toz boya ekstrüzyon işlemi Kalıptan sonra da devam eder. Erimiş malzeme tabaka haline getirilir ve soğutulduktan sonra öğütme için talaşlara ezilir.
Ekstrüderleri karşılaştırırken, önerilen soğutma bandı ve değirmenin nominal çıkış kapasitesini de aynı kararın bir parçası olarak kontrol edin. 600-800 kg/saat kapasiteli bir ekstrüder, başka bir aşama sürekli olarak daha yavaşsa, 600-800 kg/saat kapasiteli bir nihai ürün hattı oluşturmaz. Ekstrüder çıkışı, ancak aşağı akış ekipmanı aynı hızda çalışabildiğinde faydalı bir üretim çıktısı haline gelir.
Üretim hattınıza hangi toz boya ekstrüderi çıkış aralığı uygundur?
Saat başına gereken nitelikli nihai toz miktarıyla başlayın ve geriye doğru çalışın. Ardından TSK modelinin çıktısını, vida çapını, vida hızını, motor gücünü karşılaştırın, Toz boya için doğru kap karıştırıcıyı nasıl seçersiniz?Soğutma kapasitesi ve öğütücü verimliliği.
Aşağıdaki model tablosu, çıktının tek başına bir ana rakam olarak değil, tüm üretim hattına uyacak şekilde bir aralık olarak ele alınması gerektiğinin nedenini göstermektedir.
| Model | Nominal Çıkış | Vida Çapı | Ana Motor |
| TSK35'in | 50-80 kg/saat | 35 mm | 7,5 kW |
| TSK40'ın | 150-200 kg/saat | 40 mm | 18,5 kW |
| TSK55'in | 300-500 kg/saat | 55 mm | 30 kW |
| TSK65'in | 600-800 kg/saat | 65 mm | 45 kW |
| TSK75'in | 800-1000 kg/saat | 75 mm | 55/75 kW |
| TSK85'in | 1000-1200 kg/saat | 85 mm | 90/110 kW |
| TSK98'nin | 1200-1500 kg/saat | 98 mm | 110/135 kW |
Ekstrüderi yalnızca fabrikanın geri kalanının destekleyemeyeceği gelecekteki maksimum kapasiteye göre boyutlandırmayın. Sık sık renk kullanan bir alıcı, en yüksek nominal çıktıdan ziyade yönetilebilir parti büyüklüğüne ve daha kısa temizleme döngülerine daha çok değer verebilir. Uzun ve tekrarlanan üretim yapan bir tesis, sürekli üretim kapasitesine öncelik verebilir.
Her iki durumda da, her çalışma saatinin tam kapasiteyle çalışacağını varsaymak yerine, normal temizlik, formül değişimi, bakım ve planlı büyüme için pay bırakın.
Satın Almadan Önce Kontrol Etmeniz Gereken 7 Temel Seçim Faktörü Nelerdir?
1. Gerekli Çıktı
Öncelikle, üretim hattının saatte veya vardiyada kaç kilogram nitelikli toz üretmesi gerektiğini belirleyin. Hedef, yalnızca ekstrüderin maksimum nominal kapasitesini değil, gerçek nihai toz talebini yansıtmalıdır.
Temizleme süresi, formül değişiklikleri, planlı bakım ve vardiya uzunluğu da kullanılabilir günlük çıktıyı etkiler. Eğer hat saatte 500 kg nitelikli nihai toz gerektiriyorsa, ekstrüder bağımsız bir makine olarak boyutlandırılmak yerine karıştırıcı, soğutma bandı ve öğütme sistemi ile birlikte seçilmelidir.
2. Formül Hassasiyeti
Tedarikçiye sadece kapasite numarası vermek yerine formülü açıklayın. Isıya duyarlı malzemeler, dolgu maddesi yüklemesi, ön karışım davranışı ve besleme kıvamı, pratik çalışma aralığını değiştirebilir.
Tek bir formülasyonu istikrarlı bir şekilde işleyen bir model, reçine türü, dolgu içeriği, pigment yüklemesi veya katkı maddesi hassasiyeti değiştiğinde farklı çalışma koşulları gerektirebilir. Amaç, ideal koşullar altında broşürdeki kapasiteye ulaşmaktan ziyade, amaçlanan formül için istikrarlı işlemeyi sürdürebilen bir toz boya ekstrüderi seçmektir.
3. Vida Tasarımı
TSK serisi, 16D vida uzunluğuna ve eş yönlü dönen ikiz vidalara sahiptir. Vida geometrisi, hazne içindeki taşıma, sıkıştırma, yoğurma ve karıştırma işlemlerini etkilediğinden, formülasyona ve gerekli üretim koşullarına göre değerlendirilmelidir.
Toz boya üretiminde, vida sistemi, gereksiz termal veya mekanik stresi önlerken, homojen bir eriyik oluşturmak için yeterli karıştırma etkisi sağlamalıdır. Bu nedenle, alıcılar vida konfigürasyonunu temel bir mekanik özellik olarak ele almak yerine, vida çapını, vida hızını, L/D oranını ve karıştırma davranışını karşılaştırmalıdır.
Farklı vida yapılarını karşılaştırıyorsanız, kılavuz şu konuda size yardımcı olabilir: tek vidalı ve çift vidalı ekstrüderler Bu metin, taşıma ve karıştırma davranışlarındaki temel farklılıkları açıklamaktadır.
4. Sıcaklık Kontrolü
Jatchen, TSK serisinde ±2°C hassasiyetle sıcaklık kontrolü sağlayan birden fazla ısıtma ve soğutma bölgesi bulunduğunu belirtiyor. Bu, alıcılara toz boya ekstrüzyon ekipmanlarını karşılaştırırken doğrulayabilecekleri somut bir özellik sunuyor.
Sıcaklık kararlılığı önemlidir çünkü reçine ve katkı maddelerinin kontrollü bir çalışma aralığında erimesi ve plastikleşmesi gerekir. Sıcaklık çok fazla dalgalanırsa, malzeme tutarlı bir şekilde işlenmeyebilir ve soğutma ve öğütme bölümlerine daha az kararlı besleme gelebilir.
İki makineyi karşılaştırırken, hem kontrol bölgelerinin sayısını hem de makinenin sürekli üretim sırasında gerekli sıcaklığı ne kadar doğru bir şekilde koruyabildiğini kontrol edin.
5. Beslenme İstikrarı
Jatchen, daha düzgün beslemeyi desteklemek üzere tasarlanmış, gecikmeyi önleyici bir vidalı besleme sistemini listeliyor. Bu önemlidir çünkü besleme hacminin değiştirilmesi, vida hızı ve sıcaklık ayarları değişmeden kalsa bile, namlu içindeki malzeme akışının yükselip alçalmasına neden olabilir.
Ekstrüder çıkışında sürekli dalgalanmalar varsa, vida ayarlarını değiştirmeden önce ön karışımı ve besleyiciyi kontrol edin. İstikrarlı bir besleme sistemi, çift vidalı bölüme daha tekrarlanabilir bir malzeme yükü sağlar ve ekstrüzyon işleminin tutarlı kalmasına yardımcı olur.
Formül, farklı yoğunluklara veya akış özelliklerine sahip malzemeler içerdiğinde, besleme stabilitesi özellikle önem kazanır.
6. Temizlik ve Kontroller
TSK serisi, daha iyi inceleme ve temizlik erişimi sağlayan, iç astar ek parçaları bulunan, kapaklı bir gövde kullanır. Bu, bir fabrikanın sık sık toz renklerini veya formülasyonlarını değiştirdiği durumlarda önem kazanır.
PLC/HMI program kontrolü ve hata önleme fonksiyonları, operatörlerin üretim süreçleri boyunca işlem ayarlarını tekrarlamasına yardımcı olur. Temizlenmesi ve çalıştırılması daha kolay bir makine, geçiş süresini azaltabilir ve gereksiz üretim kesintilerini sınırlayabilir.
Ekipman satın alımı sırasında temizliğe erişim ve kontrol kolaylığı ikincil öneme sahip gibi görünse de, her ikisi de makinenin kullanım ömrü boyunca kullanılabilir üretim saatlerini etkiler.
7. Tam Ürün Yelpazesi Eşleştirme
Son seçim faktörü, toz boya ekstrüderinin üretim hattının geri kalanıyla uyumlu olup olmadığıdır. Nominal çıkış gücünü, gerçek karıştırıcı, soğutma bandı, öğütme sistemi, tartım ekipmanı, atölye alanı ve mevcut yardımcı tesislerle karşılaştırın.
Daha yüksek ekstrüder çıkışı, ancak çevredeki ekipman başka bir darboğaz yaratmadan bunu kabul edebiliyorsa faydalıdır. Eğer 600-800 kg/saat kapasiteli bir ekstrüder, önemli ölçüde daha az işlem yapabilen bir soğutma veya öğütme bölümünü besliyorsa, yalnızca ekstrüzyon kapasitesini artırmak, fabrikanın nihai toz üretimini artırmayacaktır.
Bu nedenle, en iyi ekstrüder tek başına bir satın alma olarak değil, komple malzeme akışının bir parçası olarak seçilmelidir.
Ekstrüderin uyumsuz olduğunu genellikle hangi sorunlar gösterir?
Üretim Sürekli Olarak Artıyor ve Azalıyor
Hemen vida hızını suçlamayın. Önce ön karışımı ve besleyiciyi kontrol edin. Düzgün hazırlanmamış bir parti, malzemenin ekstrüdere giriş şeklini değiştirebilir.
İstikrarlı ekstrüzyon, tekrarlanabilir besleme ile başlar. Eğer ön karışım, değişen hacimsel davranış veya düzensiz bileşen dağılımı ile vidalara ulaşırsa, operatörler asıl neden daha önceki bir aşamada olsa bile makine ayarlarını düzeltmeye devam edebilirler.
Soğutma, günlük yaşamın en büyük darboğazı haline geliyor.
Eğer sıcak eriyik sürekli olarak soğumayı bekliyorsa, ekstrüder ve soğutma bölümü dengede değildir. Bant genişliğini, bant uzunluğunu, soğutma modunu, silindir ayarlarını ve nominal çıkış gücünü karşılaştırın.
Jatchen'in GDJ su soğutmalı bant serisi 200-1200 kg/saat, YPJ modelleri ise 30-1000 kg/saat kapasiteye sahiptir. Soğutma aşaması günlük kapasite sınırını oluşturursa, daha yüksek ekstrüder çıktısı hattın genel performansını iyileştirmez.
Öğütücü sürekli düzeltme gerektiriyor.
Soğutulmuş talaş koşullarındaki büyük farklılıklar, nihai parçacık boyutu kontrolünü zorlaştırabilir. Sınıflandırıcı veya öğütücü ayarlarını değiştirmeden önce, ekstrüzyon ve soğutmanın tekrarlanabilir bir besleme formu ürettiğinden emin olun.
İstikrarlı bir öğütme sistemi, değirmene gelen malzemeye bağlıdır. Bu da, her makineyi bağımsız olarak ele almak yerine, üretim hattını birbirine bağlı bir üretim dizisi olarak değerlendirmenin bir başka nedenidir.
B2B alıcıları iki toz boya ekstrüzyon makinesini nasıl karşılaştırmalı?
İki makineyi de tek bir teknik karşılaştırma tablosuna koyun. Ürün özelliklerinde yazılı olan en büyük rakamı değil, amaçlanan formül için test edilmiş veya derecelendirilmiş çıktıyı karşılaştırın.
Vida çapı ve hızı, L/D oranı, ısıtma ve soğutma bölgeleri, sıcaklık kontrol hassasiyeti, besleyici tasarımı, dişli kutusu konfigürasyonu, temizleme erişimi, PLC/HMI fonksiyonları, kurulu motor gücü, makine boyutları, yedek parça erişimi, karıştırıcı kapasitesi, soğutma bandı kapasitesi ve öğütme sistemi verimliliği gibi özellikleri dahil edin.
Tedarikçiden, ekstrüder çıkışı artırılırsa üretim darboğazının nereye kayacağını açıklamasını isteyin. Bu soru, sadece hangi modelin en büyük motora sahip olduğunu sormaktan daha fazla, bir makinenin pratik uygunluğu hakkında bilgi verebilir.
Yantai Jatchen Toz Kaplama İşleme Ekipmanları Co., Ltd. Karıştırma, ekstrüzyon, soğutma, öğütme, partikül boyutu optimizasyonu, tartım ve laboratuvar üretimi dahil olmak üzere toz boya ekipmanları geliştiriyor. Bu geniş ekipman yelpazesi, ekstrüder seçeneklerini karşılaştırırken faydalıdır çünkü önerilen makine, izole bir ünite olarak belirtilmek yerine, bitişik işlem aşamalarına göre kontrol edilebilir.
Sonuç
Doğru toz boya ekstrüderini seçmek esasen üretim hattına uygunluk kararıdır. Öncelikle nitelikli çıktı ve formül davranışını tanımlayın, ardından vida konfigürasyonunu, sıcaklık kontrolünü, besleme stabilitesini, temizleme erişimini, kontrol fonksiyonlarını ve aşağı akış kapasitesini doğrulayın.
Toz boya ekstrüzyon işleminin istikrarlı olması, ekstrüder çıkışındaki kısa süreli bir zirveden daha önemlidir. Doğru TSK modeli, malzemenin ön karıştırmadan soğutmaya ve öğütmeye kadar olan süreçte tekrarlanabilir eriyik karıştırmayı sürdürebilen ve başka bir aşamanın kalıcı bir darboğaz haline gelmesine neden olmayan modeldir.
Sık Sorulan Sorular
Toz boyama işleminde genellikle hangi tip ekstrüder kullanılır?
Eş yönlü dönen çift vidalı ekstrüder, önceden karıştırılmış formülü taşıma, yoğurma, plastikleştirme, karıştırma ve sürekli olarak boşaltma işlemlerini gerçekleştirebildiği için yaygın olarak tercih edilen bir tiptir.
Doğru Toz Boya Ekstrüder Kapasitesini Nasıl Seçerim?
Öncelikle gerekli nitelikli nihai toz üretim miktarını belirleyin, ardından ekstrüderi karıştırıcı parti ritmine, soğutma kapasitesine, öğütme verimliliğine, vardiya saatlerine ve geçiş süresine göre ayarlayın.
Toz Boya Ekstrüzyonunda Sıcaklık Kontrolü Neden Önemlidir?
Formül, kontrollü bir çalışma aralığı içinde erimeli ve plastikleşmelidir. Jatchen, TSK serisinde ±2°C hassasiyetinde çok bölgeli sıcaklık kontrolü olduğunu belirtiyor.
Ekstrüder çıkışı dengesizse neyi kontrol etmeliyim?
Çalışma ayarlarını rastgele değiştirmeden önce ön karışımın homojenliğini, besleyici davranışını, sıcaklık kararlılığını, vida durumunu ve aşağı akış direncini kontrol edin.
Jatchen TSK Serisi Hangi Çıkış Aralığını Kapsar?
Listelenen aralık, TSK35 için 50-80 kg/saat'ten başlayıp TSK98 için 1200-1500 kg/saat'e kadar uzanmakta olup, farklı üretim ölçekleri için ara modeller de mevcuttur.


