
Como escolher a extrusora de revestimento em pó ideal para sua linha de produção: 7 fatores-chave de seleção
Como escolher a extrusora de revestimento em pó ideal para sua linha de produção: 7 fatores-chave de seleção
Escolha uma extrusora de revestimento em pó considerando a fórmula, a produção qualificada necessária, o design da rosca, o controle de temperatura, a estabilidade da alimentação, a rotina de limpeza e a capacidade de processamento subsequente. O melhor modelo não é simplesmente a extrusora com a maior capacidade em kg/h. É aquela que consegue transformar uma pré-mistura estável em uma massa fundida uniforme na mesma velocidade que as seções de resfriamento e moagem conseguem processar.
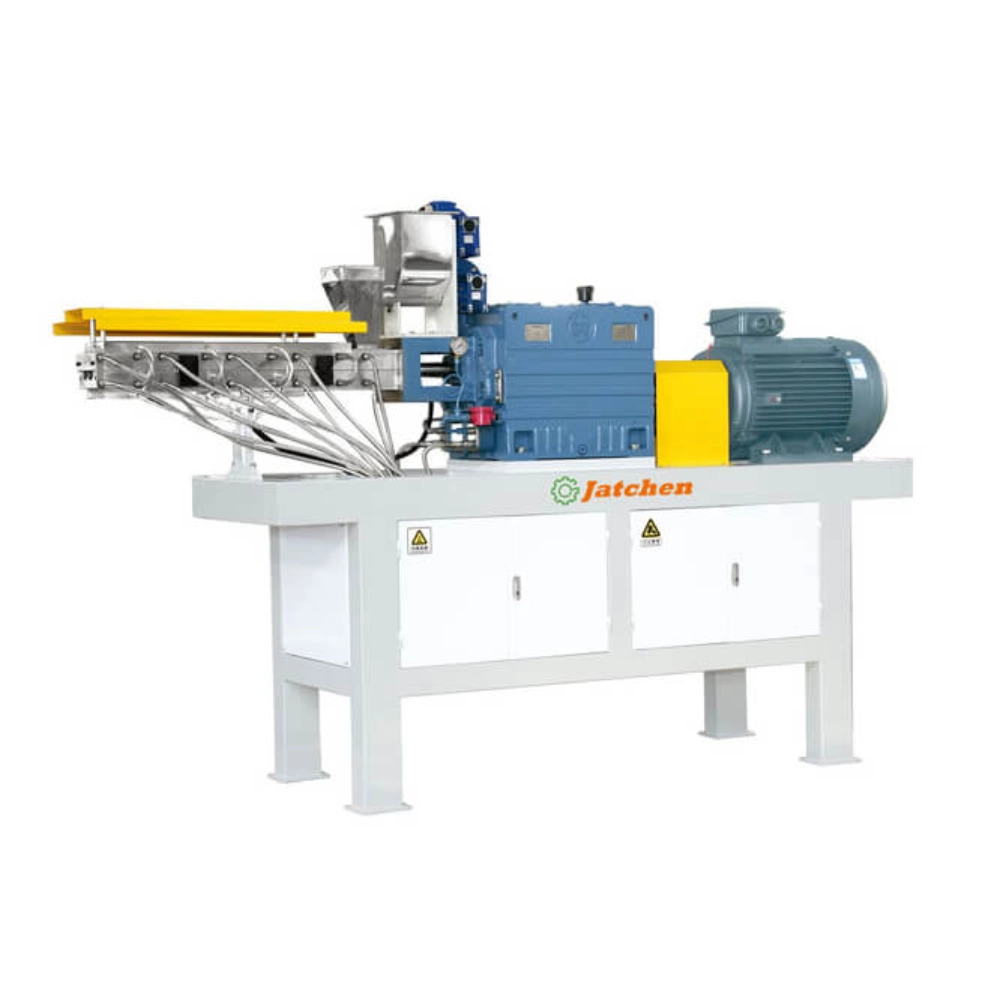
Para a produção de revestimento em pó, uma máquina de rosca dupla corrotativa é um ponto de partida prático, pois a resina, o agente de cura, os pigmentos, as cargas e os aditivos precisam de transporte, plastificação, amassamento e mistura por fusão controlados antes do resfriamento. (Jatchen's) DOS EXTRUTORES DE SCRIO A gama de modelos abrange os tamanhos TSK35 a TSK98, de 50-80 kg/h a 1200-1500 kg/h, permitindo que a seleção comece com uma meta de produção real em vez de um tamanho de máquina genérico.
Por que a seleção da extrusora afeta toda a linha de pintura a pó?
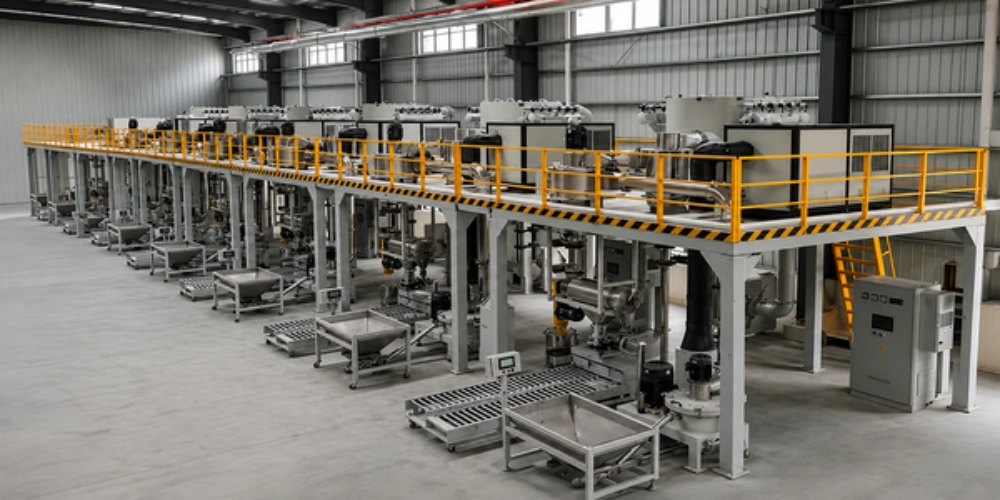
A extrusora fica localizada entre a pré-mistura a seco e o resfriamento. Essa posição a torna uma máquina de balanceamento de linha. Se a pré-mistura for inconsistente, a alimentação no cilindro torna-se mais difícil de estabilizar. Se a produção da extrusão for maior do que a correia de resfriamento ou o moinho de moagem podem absorver, o material quente se acumula a jusante. Se for muito baixa, os estágios de resfriamento e moagem passam parte do turno aguardando alimentação.
A mistura estável da massa fundida vem antes da potência nominal.
De Jatchen Séria TSK Utiliza um sistema de rosca dupla corrotativa com um design de ranhura profunda e baixo cisalhamento. O motor aciona as roscas para transportar a fórmula pré-misturada, enquanto elementos roscados e de mistura proporcionam compressão, amassamento e homogeneização.
Para formulações sensíveis ao calor, o processamento com baixa taxa de cisalhamento é um ponto de seleção relevante, pois o objetivo é formar uma massa fundida uniforme, sem considerar a velocidade máxima da rosca como a única meta de desempenho. Um pico de produção de curta duração é menos útil se a qualidade da massa fundida variar durante a produção contínua.
O material fundido deve sair a uma taxa que a seção de resfriamento possa suportar.
Um estável processo de extrusão de revestimento em pó continua além da matriz. O material fundido é laminado e resfriado antes de ser triturado em lascas para moagem.
Ao comparar extrusoras, verifique a capacidade nominal da correia de resfriamento e do moinho propostos como parte da mesma decisão. Uma extrusora de 600-800 kg/h não produzirá uma linha de produtos acabados com a mesma capacidade se outra etapa for consistentemente mais lenta. A produção da extrusora só se torna útil quando o equipamento subsequente consegue acompanhar o ritmo.
Qual a faixa de produção da extrusora de revestimento em pó mais adequada para sua linha de produção?
Comece com a quantidade de pó acabado qualificado necessária por hora e trabalhe de trás para frente. Em seguida, compare a produção do modelo TSK, o diâmetro da rosca, a velocidade da rosca, a potência do motor, Como escolher o misturador de recipiente certo para pintura a pó, capacidade de refrigeração e rendimento do moedor.
A tabela modelo abaixo mostra por que a produção deve ser tratada como um intervalo a ser comparado com toda a linha de produção, em vez de um valor isolado.
| Modelo | Saída nominal | Diâmetro do parafuso | Motor Principal |
| TSK35 | 50-80 kg/h | 35 mm | 7,5 kW |
| TSK40 | 150-200 kg/h | 40 mm | 18,5 kW |
| TSK55 | 300-500 kg/h | 55 mm | 30 kW |
| TSK65 | 600-800 kg/h | 65 mm | 45 kW |
| TSK75 | 800-1000 kg/h | 75 mm | 55/75 kW |
| TSK85 | 1000-1200 kg/h | 85 mm | 90/110 kW |
| TSK98 | 1200-1500 kg/h | 98 mm | 110/135 kW |
Não dimensione a extrusora apenas para uma capacidade máxima futura que o restante da fábrica não suporte. Um comprador que utiliza cores com frequência pode valorizar lotes de tamanho gerenciável e ciclos de limpeza mais curtos do que a maior produção nominal. Uma fábrica com longas produções repetidas pode priorizar a produção contínua.
Em ambos os casos, deixe espaço para limpeza normal, troca de fórmula, manutenção e crescimento planejado, em vez de presumir que cada hora de operação funcionará com capacidade nominal máxima.
Quais são os 7 principais fatores de seleção que você deve verificar antes de comprar?
1. Resultado esperado
Primeiramente, defina quantos quilogramas de pó qualificado a linha deve produzir por hora ou turno. A meta deve refletir a demanda real de pó acabado, e não apenas a capacidade nominal máxima da extrusora.
O tempo de limpeza, as trocas de fórmula, a manutenção programada e a duração do turno também afetam a produção diária útil. Se a linha necessita de 500 kg/h de pó acabado qualificado, a extrusora deve ser selecionada em conjunto com o misturador, a correia de resfriamento e o sistema de moagem, em vez de ser dimensionada como uma máquina independente.
2. Sensibilidade da fórmula
Descreva a fórmula em vez de fornecer ao fornecedor apenas um número de capacidade. Materiais sensíveis ao calor, quantidade de carga, comportamento da pré-mistura e consistência da alimentação podem alterar a faixa de operação prática.
Um modelo que processa uma formulação de forma constante pode exigir condições operacionais diferentes quando o tipo de resina, o teor de carga, a concentração de pigmento ou a sensibilidade a aditivos se alteram. O objetivo é escolher uma extrusora de revestimento em pó que consiga manter um processamento estável para a fórmula pretendida, em vez de simplesmente atingir a capacidade de produção indicada no catálogo em condições ideais.
3. Projeto do parafuso
A série TSK utiliza um parafuso de 16D de comprimento e parafusos duplos corrotativos. A geometria do parafuso influencia o transporte, a compressão, a mistura e o amassamento dentro do cilindro, portanto, deve ser avaliada de acordo com a formulação e as condições de produção necessárias.
Para a produção de revestimento em pó, o sistema de rosca deve proporcionar ação de mistura suficiente para criar uma massa fundida uniforme, evitando tensões térmicas ou mecânicas desnecessárias. Portanto, os compradores devem comparar o diâmetro da rosca, a velocidade de rotação, a relação L/D e o comportamento de mistura, em vez de considerar a configuração da rosca como uma especificação mecânica básica.
Se você estiver comparando diferentes estruturas de parafusos, o guia sobre Extrusoras de rosca simples versus extrusoras de rosca dupla Explica as principais diferenças no comportamento de transporte e mistura.
4. Controle de temperatura
A Jatchen lista múltiplas zonas de aquecimento e resfriamento com controle de temperatura de ±2°C na série TSK. Isso oferece aos compradores uma especificação concreta para verificar ao comparar equipamentos de extrusão para pintura a pó.
A estabilidade da temperatura é importante porque a resina e os aditivos precisam derreter e plastificar dentro de uma faixa de operação controlada. Se a temperatura oscilar muito, o material pode não ser processado de forma consistente e as seções de resfriamento e moagem podem receber uma alimentação menos estável.
Ao comparar duas máquinas, verifique tanto o número de zonas de controle quanto a precisão com que a máquina consegue manter a temperatura necessária durante a produção contínua.
5. Estabilidade Alimentar
Jatchen descreve um sistema de alimentação por parafuso anti-lag projetado para proporcionar uma alimentação mais uniforme. Isso é importante porque a variação do volume de alimentação pode causar oscilações no fluxo de material dentro do cilindro, mesmo quando a velocidade do parafuso e as configurações de temperatura permanecem inalteradas.
Se a produção da extrusora oscilar repetidamente, verifique a pré-mistura e o alimentador antes de alterar as configurações da rosca. Um sistema de alimentação estável proporciona à seção de rosca dupla uma carga de material mais consistente e ajuda a manter o processo de extrusão uniforme.
A estabilidade da alimentação torna-se especialmente importante quando a fórmula contém materiais com diferentes densidades aparentes ou características de fluxo.
6. Limpeza e Controles
A série TSK utiliza um cilindro tipo concha com inserções de revestimento, proporcionando melhor acesso para inspeção e limpeza. Isso se torna importante quando uma fábrica frequentemente altera as cores ou formulações do pó.
As funções de controle programável e prevenção de erros do PLC/HMI também ajudam os operadores a repetir as configurações do processo em diferentes lotes de produção. Uma máquina mais fácil de limpar e operar pode reduzir o tempo de troca de ferramentas e limitar interrupções desnecessárias na produção.
A facilidade de acesso e controle para limpeza pode parecer secundária na hora de comprar um equipamento, mas ambas afetam as horas de produção úteis ao longo da vida útil da máquina.
7. Correspondência de linha completa
O fator final de seleção é se a extrusora de revestimento em pó é compatível com o restante da linha de produção. Compare sua capacidade de produção nominal com o misturador, a esteira de resfriamento, o sistema de moagem, os equipamentos de pesagem, o espaço disponível na oficina e as instalações disponíveis.
Uma maior capacidade de extrusão só é útil quando os equipamentos adjacentes conseguem absorvê-la sem criar outro gargalo. Se uma extrusora de 600-800 kg/h alimenta uma seção de resfriamento ou moagem que consegue processar uma quantidade substancialmente menor, aumentar a capacidade de extrusão por si só não aumentará a produção de pó acabado da fábrica.
Por essa razão, a melhor extrusora deve ser selecionada como parte de um fluxo de material completo, e não como uma compra isolada.
Quais problemas geralmente indicam que uma extrusora está incompatível?
A produção sobe e desce repetidamente.
Não culpe imediatamente a velocidade da rosca. Verifique primeiro a pré-mistura e o alimentador. Um lote que não esteja preparado uniformemente pode alterar a forma como o material entra na extrusora.
Uma extrusão estável começa com uma alimentação repetível. Se a pré-mistura chegar às roscas com comportamento variável ou distribuição irregular dos componentes, os operadores podem ficar corrigindo as configurações da máquina mesmo que a causa raiz esteja a montante.
O resfriamento se torna o gargalo diário
Se a cola quente estiver constantemente aguardando a capacidade de resfriamento, a extrusora e a seção de resfriamento não estão balanceadas. Compare a largura da correia, o comprimento da correia, o modo de resfriamento, as configurações dos rolos e a produção nominal.
A linha de correias de refrigeração a água GDJ da Jatchen abrange capacidades de 200 a 1200 kg/h, enquanto os modelos YPJ abrangem de 30 a 1000 kg/h. Uma maior produção da extrusora não melhorará a linha como um todo se a etapa de resfriamento se tornar o limite de capacidade diária.
O moedor precisa de correções constantes.
Grandes variações nas condições dos cavacos resfriados podem dificultar o controle final do tamanho das partículas. Antes de alterar as configurações do classificador ou do moinho, verifique se a extrusão e o resfriamento estão produzindo uma granulometria consistente.
Um sistema de moagem estável depende do material que chega ao moinho. Este é mais um motivo para avaliar a linha como uma sequência de produção integrada, em vez de tratar cada máquina individualmente.
Como os compradores B2B devem comparar duas extrusoras de revestimento em pó?
Reúna as duas máquinas em uma única ficha técnica comparativa. Compare os resultados testados ou nominais para a fórmula pretendida, em vez de considerar apenas o maior número impresso na especificação do produto.
Inclui diâmetro e velocidade da rosca, relação L/D, zonas de aquecimento e resfriamento, precisão do controle de temperatura, projeto do alimentador, configuração da caixa de engrenagens, acesso para limpeza, funções PLC/HMI, potência instalada do motor, dimensões da máquina, acesso a peças de reposição, capacidade do misturador, capacidade da correia de resfriamento e capacidade de produção do sistema de moagem.
Peça ao fornecedor que explique para onde irá deslocar o gargalo de produção caso a capacidade da extrusora seja aumentada. Essa pergunta pode revelar mais sobre a adequação prática de uma máquina do que simplesmente perguntar qual modelo possui o motor mais potente.
Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. Desenvolvemos equipamentos para revestimento em pó que abrangem mistura, extrusão, resfriamento, moagem, otimização do tamanho das partículas, pesagem e produção em laboratório. Essa ampla gama de equipamentos é útil na comparação de opções de extrusoras, pois a máquina proposta pode ser verificada em relação às etapas de processo adjacentes, em vez de ser especificada como uma unidade isolada.
Conclusão
A escolha da extrusora de revestimento em pó adequada depende principalmente da compatibilidade com a linha de produção. Primeiramente, defina a produção desejada e o comportamento da fórmula, e em seguida verifique a configuração da rosca, o controle de temperatura, a estabilidade da alimentação, o acesso para limpeza, as funções de controle e a capacidade de processamento subsequente.
Um processo de extrusão de revestimento em pó estável é mais importante do que um pico momentâneo na produção da extrusora. O modelo TSK correto é aquele que consegue manter a mistura do material fundido de forma repetível durante todo o processo, desde a pré-mistura até o resfriamento e a moagem, sem que nenhuma outra etapa se torne um gargalo permanente.
FAQ
Que tipo de extrusora é comumente usado para revestimento em pó?
Uma extrusora de rosca dupla corrotativa é uma opção comum porque consegue transportar, amassar, plastificar, misturar e descarregar continuamente a fórmula pré-misturada.
Como escolher a capacidade correta da extrusora de revestimento em pó?
Comece definindo a produção necessária de pó acabado qualificado e, em seguida, ajuste a extrusora ao ritmo de produção do misturador, à capacidade de refrigeração, à produtividade da moagem, ao número de horas de turno e ao tempo de troca de formato.
Por que o controle de temperatura é importante na extrusão de revestimento em pó?
A fórmula deve derreter e plastificar dentro de uma faixa de operação controlada. A Jatchen indica controle de temperatura multizona com precisão de ±2°C na série TSK.
O que devo verificar se a saída da extrusora estiver instável?
Verifique a uniformidade da pré-mistura, o comportamento do alimentador, a estabilidade da temperatura, a condição da rosca e a resistência a jusante antes de alterar aleatoriamente as configurações de operação.
Qual a faixa de potência de saída da série Jatchen TSK?
A gama de capacidades indicada começa em 50-80 kg/h para o modelo TSK35 e atinge 1200-1500 kg/h para o TSK98, com modelos intermédios para diferentes escalas de produção.


