
Cómo elegir la extrusora de recubrimiento en polvo adecuada para su línea de producción: 7 factores clave de selección
Cómo elegir la extrusora de recubrimiento en polvo adecuada para su línea de producción: 7 factores clave de selección
Elija una extrusora de recubrimiento en polvo que se ajuste a la fórmula, el rendimiento requerido, el diseño del husillo, el control de temperatura, la estabilidad de la alimentación, la rutina de limpieza y la capacidad de procesamiento posterior. El mejor modelo no es simplemente la extrusora con la mayor capacidad (kg/h), sino aquella que puede convertir una premezcla estable en una masa fundida uniforme al mismo ritmo que las secciones de enfriamiento y molienda pueden procesar.
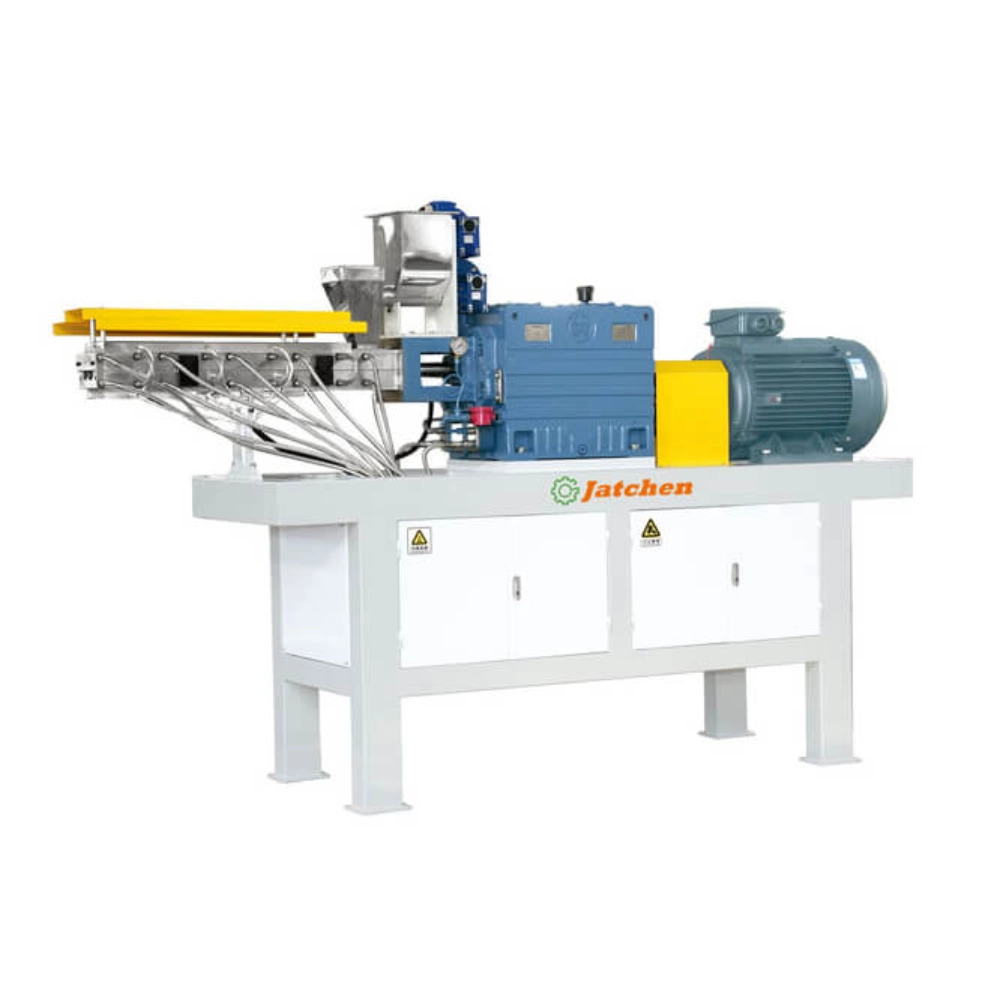
Para la producción de recubrimientos en polvo, una máquina de doble husillo co-rotante es un punto de partida práctico porque la resina, el agente de curado, los pigmentos, las cargas y los aditivos necesitan un transporte, plastificación, amasado y mezcla en estado fundido controlados antes del enfriamiento. Extrusora de tornillo doble La gama abarca desde el modelo TSK35 hasta el TSK98, con capacidades de producción de 50-80 kg/h a 1200-1500 kg/h, por lo que la selección puede comenzar con un objetivo de producción real en lugar de un tamaño de máquina genérico.
¿Por qué la selección de la extrusora afecta a toda la línea de recubrimiento en polvo?
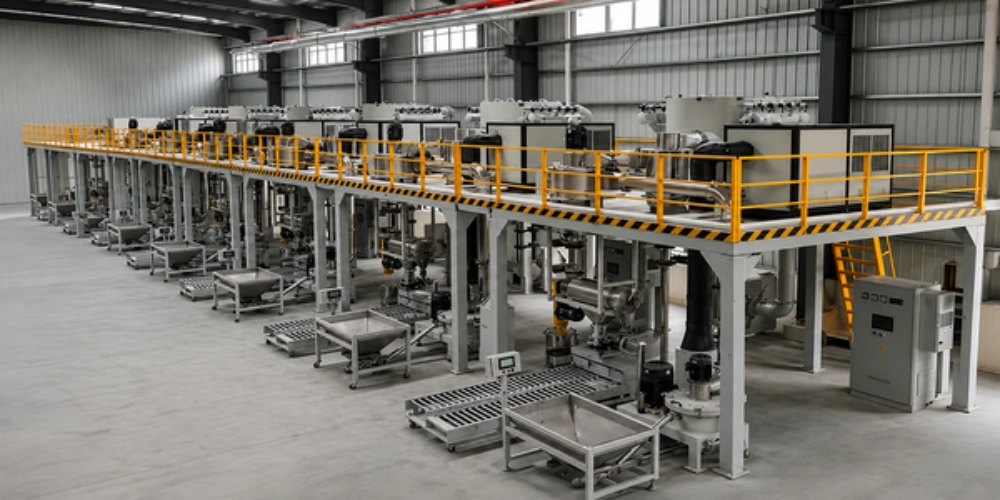
La extrusora se ubica entre la premezcla en seco y el enfriamiento. Esta posición la convierte en una máquina de equilibrio de línea. Si la premezcla es inconsistente, la alimentación al cilindro se vuelve más difícil de estabilizar. Si la producción de extrusión supera la capacidad de la cinta de enfriamiento o del molino, se acumula material caliente aguas abajo. Si es demasiado baja, las etapas de enfriamiento y molienda pasan parte del turno esperando la alimentación.
La mezcla estable de la masa fundida precede a la producción nominal.
Jatchen Serie TSK Utiliza un sistema de doble husillo co-rotante con ranura profunda y diseño de baja cizalladura. El motor impulsa los husillos para transportar la fórmula premezclada, mientras que los elementos roscados y mezcladores proporcionan compresión, amasado y mezcla.
Para formulaciones termosensibles, el procesamiento a baja cizalladura es un factor clave, ya que el objetivo es lograr una fusión uniforme sin considerar la velocidad máxima del husillo como el único parámetro de rendimiento. Un pico de producción breve resulta menos útil si la calidad de la fusión varía durante la producción continua.
El material fundido debe salir a una velocidad que la sección de enfriamiento pueda aceptar.
Un establo proceso de extrusión de recubrimiento en polvo Continúa más allá de la matriz. El material fundido se extiende en láminas y se enfría antes de triturarlo en virutas para su molienda.
Al comparar extrusoras, verifique la capacidad nominal de la cinta de enfriamiento y el molino propuestos como parte de la misma decisión. Una extrusora de 600-800 kg/h no genera una línea de producción terminada de 600-800 kg/h si otra etapa es consistentemente más lenta. La producción de la extrusora solo se vuelve útil cuando el equipo posterior puede mantener el ritmo.
¿Qué rango de producción de extrusoras de recubrimiento en polvo se ajusta mejor a su línea de producción?
Comience con el requisito de polvo terminado calificado por hora y trabaje hacia atrás. Luego compare la salida del modelo TSK, el diámetro del tornillo, la velocidad del tornillo, la potencia del motor, Cómo elegir la mezcladora de contenedores adecuada para recubrimiento en polvo, capacidad de refrigeración y rendimiento de la trituradora.
La tabla modelo que aparece a continuación muestra por qué la producción debe tratarse como un rango que debe ajustarse a toda la línea de producción, en lugar de como una cifra principal aislada.
| modelo | Potencia nominal | Diámetro del tornillo | Motor principal |
| TSK35 | 50-80 kg/h | 35 mm | 7,5 kW |
| TSK40 | 150-200 kg/h | 40 mm | 18,5 kW |
| TSK55 | 300-500 kg/h | 55 mm | 30 kW |
| TSK65 | 600-800 kg/h | 65 mm | 45 kW |
| TSK75 | 800-1000 kg/h | 75 mm | 55/75 kW |
| TSK85 | 1000-1200 kg/h | 85 mm | 90/110 kW |
| TSK98 | 1200-1500 kg/h | 98 mm | 110/135 kW |
No dimensione la extrusora únicamente para una capacidad máxima futura que el resto de la fábrica no pueda soportar. Un comprador que utiliza colores frecuentes puede valorar más un tamaño de lote manejable y ciclos de limpieza más cortos que la máxima producción nominal. Una planta con ciclos de producción largos y repetitivos puede priorizar la producción continua.
En ambos casos, conviene dejar margen para la limpieza habitual, el cambio de fórmula, el mantenimiento y el crecimiento previsto, en lugar de asumir que cada hora de funcionamiento se realizará a plena capacidad.
¿Cuáles son los 7 factores clave que debes tener en cuenta antes de comprar?
1. Salida requerida
En primer lugar, defina cuántos kilogramos de polvo apto para la producción debe realizar la línea por hora o turno. El objetivo debe reflejar la demanda real de polvo acabado, y no solo la capacidad máxima nominal de la extrusora.
El tiempo de limpieza, los cambios de fórmula, el mantenimiento planificado y la duración de los turnos también afectan la producción diaria útil. Si la línea requiere 500 kg/h de polvo acabado de calidad, la extrusora debe seleccionarse junto con la mezcladora, la cinta de enfriamiento y el sistema de molienda, en lugar de dimensionarse como una máquina independiente.
2. Sensibilidad de la fórmula
Describa la fórmula en lugar de simplemente indicarle al proveedor la capacidad. Los materiales sensibles al calor, la cantidad de relleno, el comportamiento de la premezcla y la consistencia de la alimentación pueden modificar el rango de operación práctico.
Un modelo que procesa una formulación de forma constante puede requerir diferentes condiciones de operación cuando cambian el tipo de resina, el contenido de relleno, la carga de pigmento o la sensibilidad a los aditivos. El objetivo es elegir una extrusora de recubrimiento en polvo que pueda mantener un procesamiento estable para la fórmula deseada, en lugar de simplemente alcanzar la capacidad indicada en el catálogo en condiciones ideales.
3. Diseño del tornillo
La serie TSK utiliza un husillo de 16D de longitud y husillos gemelos co-rotativos. La geometría del husillo afecta al transporte, la compresión, el amasado y la mezcla dentro del cilindro, por lo que debe evaluarse en función de la formulación y las condiciones de producción requeridas.
Para la producción de recubrimientos en polvo, el sistema de husillo debe proporcionar una mezcla homogénea para lograr una fusión uniforme, evitando al mismo tiempo tensiones térmicas o mecánicas innecesarias. Por lo tanto, los compradores deben comparar el diámetro del husillo, la velocidad de rotación, la relación L/D y el comportamiento de la mezcla, en lugar de considerar la configuración del husillo como una especificación mecánica básica.
Si está comparando diferentes estructuras de tornillos, la guía sobre Extrusoras de un solo husillo frente a extrusoras de doble husillo Explica las principales diferencias en el comportamiento de transporte y mezcla.
4. Control de temperatura
Jatchen ofrece en la serie TSK múltiples zonas de calentamiento y enfriamiento con control de temperatura de ±2 °C. Esto proporciona a los compradores una especificación concreta que pueden verificar al comparar equipos de extrusión para recubrimiento en polvo.
La estabilidad de la temperatura es fundamental, ya que la resina y los aditivos deben fundirse y plastificarse dentro de un rango de temperatura controlado. Si la temperatura fluctúa demasiado, el material podría no procesarse de manera uniforme y las secciones de enfriamiento y molienda podrían recibir una alimentación menos estable.
Al comparar dos máquinas, compruebe tanto el número de zonas de control como la precisión con la que la máquina puede mantener la temperatura requerida durante la producción continua.
5. Estabilidad de la alimentación
Jatchen describe un sistema de alimentación por tornillo anti-retraso diseñado para lograr una alimentación más uniforme. Esto es importante porque los cambios en el volumen de alimentación pueden provocar fluctuaciones en el flujo del material dentro del cilindro, incluso cuando la velocidad del tornillo y la temperatura permanecen constantes.
Si la producción de la extrusora fluctúa repetidamente, revise la premezcla y el alimentador antes de modificar la configuración del husillo. Un sistema de alimentación estable proporciona una carga de material más uniforme a la sección de doble husillo y contribuye a que el proceso de extrusión se mantenga constante.
La estabilidad de la alimentación cobra especial importancia cuando la fórmula contiene materiales con diferentes densidades aparentes o características de flujo.
6. Limpieza y controles
La serie TSK utiliza un cañón tipo concha con revestimiento interior, lo que facilita la inspección y la limpieza. Esto resulta importante cuando una fábrica cambia con frecuencia el color o la formulación de la pólvora.
Las funciones de control programable y prevención de errores del PLC/HMI también ayudan a los operarios a repetir la configuración del proceso en distintas series de producción. Una máquina más fácil de limpiar y operar puede reducir el tiempo de cambio de formato y limitar las interrupciones innecesarias en la producción.
La facilidad de acceso y control para la limpieza pueden parecer aspectos secundarios a la hora de comprar un equipo, pero ambos influyen en las horas de producción útiles durante la vida útil de la máquina.
7. Coincidencia de línea completa
El factor decisivo para la selección final es si la extrusora de recubrimiento en polvo se ajusta al resto de la línea de producción. Compare su capacidad nominal con la mezcladora, la cinta de enfriamiento, el sistema de molienda, el equipo de pesaje, el espacio de taller y los servicios disponibles.
Una mayor producción de la extrusora solo resulta útil cuando el equipo circundante puede absorberla sin generar otro cuello de botella. Si una extrusora de 600-800 kg/h alimenta una sección de enfriamiento o molienda con capacidad para procesar cantidades considerablemente menores, aumentar la capacidad de extrusión por sí sola no incrementará la producción de polvo terminado de la fábrica.
Por este motivo, la mejor extrusora debe seleccionarse como parte del flujo de material completo, en lugar de comprarla de forma aislada.
¿Qué problemas suelen indicar que un extrusor no es compatible?
La producción sube y baja repetidamente.
No culpe inmediatamente a la velocidad del tornillo. Primero revise la premezcla y el alimentador. Una preparación desigual puede alterar la forma en que el material entra en la extrusora.
Una extrusión estable comienza con una alimentación repetible. Si la premezcla llega a los tornillos con un comportamiento volumétrico variable o una distribución desigual de los componentes, los operarios pueden seguir corrigiendo los ajustes de la máquina aunque la causa principal se encuentre en una etapa anterior del proceso.
La refrigeración se convierte en el cuello de botella diario
Si el material fundido caliente espera constantemente a que se enfríe, la extrusora y la sección de enfriamiento no están equilibradas. Compare el ancho y la longitud de la banda, el modo de enfriamiento, la configuración de los rodillos y la producción nominal.
La gama de cintas de refrigeración por agua GDJ de Jatchen abarca de 200 a 1200 kg/h, mientras que los modelos YPJ cubren de 30 a 1000 kg/h. Una mayor producción de la extrusora no mejorará el rendimiento de toda la línea si la etapa de refrigeración se convierte en el límite de capacidad diaria.
La amoladora necesita corrección constante.
Las grandes variaciones en el estado de las virutas enfriadas pueden dificultar el control del tamaño final de las partículas. Antes de modificar la configuración del clasificador o del molino, verifique que la extrusión y el enfriamiento produzcan una forma de alimentación uniforme.
Un sistema de molienda estable depende de lo que llega al molino. Esta es otra razón para evaluar la línea como una secuencia de producción interconectada, en lugar de tratar cada máquina de forma independiente.
¿Cómo deberían comparar los compradores B2B dos extrusoras de recubrimiento en polvo?
Incluya ambas máquinas en una misma ficha de comparación técnica. Compare el rendimiento probado o nominal para la fórmula prevista, en lugar de basarse únicamente en el valor máximo impreso en las especificaciones del producto.
Incluya el diámetro y la velocidad del tornillo, la relación L/D, las zonas de calentamiento y enfriamiento, la precisión del control de temperatura, el diseño del alimentador, la configuración de la caja de engranajes, el acceso para la limpieza, las funciones del PLC/HMI, la potencia del motor instalado, las dimensiones de la máquina, el acceso a las piezas de repuesto, la capacidad del mezclador, la capacidad de la cinta de enfriamiento y el rendimiento del sistema de molienda.
Pida al proveedor que explique dónde se desplazará el cuello de botella de producción si aumenta la capacidad de la extrusora. Esta pregunta puede revelar más sobre la idoneidad práctica de una máquina que simplemente preguntar qué modelo tiene el motor más potente.
Yantai Jatchen Powder Coating Processing Equipment Co., Ltd. Desarrollamos equipos de recubrimiento en polvo para mezcla, extrusión, enfriamiento, molienda, optimización del tamaño de partícula, pesaje y producción en laboratorio. Esta amplia gama de equipos resulta útil al comparar opciones de extrusoras, ya que la máquina propuesta puede evaluarse en relación con las etapas de proceso adyacentes, en lugar de especificarse como una unidad aislada.
Conclusión
La elección de la extrusora de recubrimiento en polvo adecuada depende principalmente de la compatibilidad con la línea de producción. Primero, defina el rendimiento y el comportamiento de la fórmula, y luego verifique la configuración del husillo, el control de temperatura, la estabilidad de la alimentación, el acceso para la limpieza, las funciones de control y la capacidad de procesamiento posterior.
Un proceso de extrusión de recubrimiento en polvo estable es más importante que un pico puntual en la producción de la extrusora. El modelo TSK adecuado es aquel que puede mantener una mezcla de la masa fundida repetible mientras el material pasa de la premezcla a través del enfriamiento y la molienda, sin que ninguna otra etapa se convierta en un cuello de botella permanente.
Preguntas frecuentes
¿Qué tipo de extrusora se utiliza habitualmente para el recubrimiento en polvo?
Una extrusora de doble husillo co-rotante es una opción común porque puede transportar, amasar, plastificar, mezclar y descargar continuamente la fórmula premezclada.
¿Cómo elijo la capacidad adecuada para mi extrusora de recubrimiento en polvo?
Comience con la producción requerida de polvo terminado calificado, luego ajuste la extrusora al ritmo de lotes de la mezcladora, la capacidad de enfriamiento, el rendimiento de molienda, las horas de turno y el tiempo de cambio.
¿Por qué es importante el control de la temperatura en la extrusión de recubrimientos en polvo?
La fórmula debe fundirse y plastificarse dentro de un rango de temperatura controlado. Jatchen indica que la serie TSK ofrece control de temperatura multizona con una precisión de ±2 °C.
¿Qué debo revisar si la salida del extrusor es inestable?
Antes de cambiar aleatoriamente los ajustes de funcionamiento, compruebe la uniformidad de la premezcla, el comportamiento del alimentador, la estabilidad de la temperatura, el estado del tornillo y la resistencia aguas abajo.
¿Qué rango de salida cubre la serie Jatchen TSK?
La gama indicada comienza en 50-80 kg/h para el modelo TSK35 y alcanza los 1200-1500 kg/h para el modelo TSK98, con modelos intermedios para diferentes escalas de producción.


