
كيفية اختيار جهاز بثق الطلاء المسحوقي المناسب لخط إنتاجك: 7 عوامل اختيار رئيسية
كيفية اختيار جهاز بثق الطلاء المسحوقي المناسب لخط إنتاجك: 7 عوامل اختيار رئيسية
اختر جهاز بثق طلاء المساحيق بناءً على توافق التركيبة، والإنتاجية المطلوبة، وتصميم البرغي، والتحكم في درجة الحرارة، واستقرار التغذية، وإجراءات التنظيف، وسعة المعالجة اللاحقة. لا يُعدّ أفضل جهاز بثق هو الجهاز ذو أعلى معدل إنتاجية (كجم/ساعة) فحسب، بل هو الجهاز القادر على تحويل مزيج أولي مستقر إلى مادة منصهرة متجانسة بنفس سرعة معالجة أقسام التبريد والطحن.
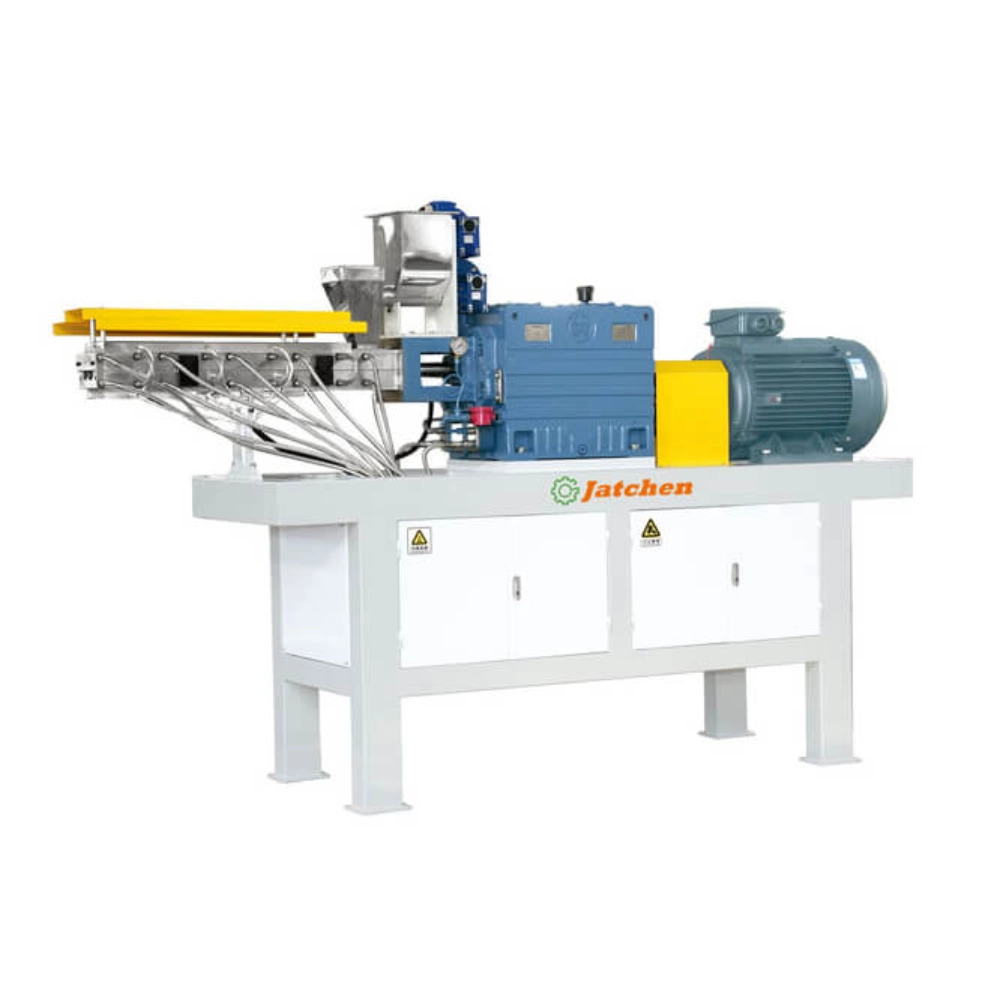
في إنتاج الطلاء المسحوقي، تُعدّ آلة اللولب المزدوج المتزامنة الدوران نقطة انطلاق عملية، لأن الراتنج، وعامل المعالجة، والأصباغ، والحشوات، والمواد المضافة تحتاج إلى نقل مُتحكّم به، وتلدين، وعجن، وخلط المصهور قبل التبريد. Twin المسمار Extruder يغطي النطاق TSK35 إلى TSK98، من 50-80 كجم/ساعة إلى 1200-1500 كجم/ساعة، لذلك يمكن أن يبدأ الاختيار بهدف إنتاج حقيقي بدلاً من حجم آلة عام.
لماذا يؤثر اختيار جهاز البثق على خط طلاء المسحوق بأكمله؟
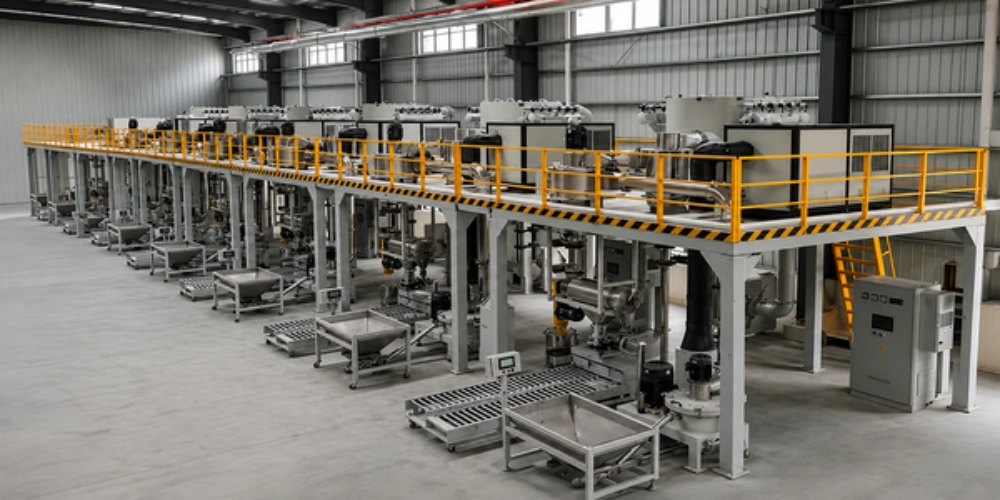
يقع جهاز البثق بين مرحلتي الخلط الجاف والتبريد، مما يجعله آلةً تُوازن خط الإنتاج. فإذا كان الخلط غير منتظم، يصعب تثبيت تغذية الأسطوانة. وإذا كان ناتج البثق أعلى مما يستطيع حزام التبريد أو مطحنة الطحن استيعابه، تتراكم المواد الساخنة في المراحل اللاحقة. أما إذا كان الناتج منخفضًا جدًا، فإن مرحلتي التبريد والطحن تقضيان جزءًا من وردية العمل في انتظار التغذية.
يأتي مزج الذوبان المستقر قبل الإنتاج المقدر
جاتشن سلسلة TSK يستخدم تصميمًا لولبيًا مزدوجًا متزامن الدوران مع تصميم ذي أخدود عميق وقص منخفض. يقوم المحرك بتحريك اللوالب لنقل التركيبة الممزوجة مسبقًا إلى الأمام، بينما توفر العناصر الملولبة وعناصر الخلط الضغط والعجن والمزج.
بالنسبة للتركيبات الحساسة للحرارة، تُعدّ المعالجة منخفضة القصّ نقطة اختيار مهمة، لأنّ الهدف هو تكوين مصهور متجانس دون اعتبار سرعة البرغي القصوى هي المعيار الوحيد للأداء. إنّ ذروة الإنتاج القصيرة تصبح أقل فائدة إذا تغيّرت جودة المصهور أثناء الإنتاج المستمر.
يجب أن يخرج المصهور بمعدل يمكن أن يقبله قسم التبريد
مستقر عملية بثق الطلاء المسحوقي يستمر الصهر بعد القالب. يتم تشكيله على هيئة صفائح وتبريده قبل سحقه إلى رقائق لطحنها.
عند مقارنة أجهزة البثق، يجب التحقق من معدل إنتاج حزام التبريد والطاحونة المقترحين كجزء من عملية اتخاذ القرار. فجهاز بثق بمعدل إنتاج يتراوح بين 600 و800 كجم/ساعة لا يُنتج خط إنتاج نهائي بنفس المعدل إذا كانت إحدى المراحل الأخرى أبطأ منه باستمرار. يصبح إنتاج جهاز البثق مفيدًا فقط عندما تتمكن المعدات اللاحقة من مواكبة هذا المعدل.
ما هو نطاق إنتاج جهاز بثق الطلاء بالمسحوق الذي يناسب خط الإنتاج الخاص بك؟
ابدأ بمتطلبات المسحوق النهائي المؤهل في الساعة، ثم اعمل عكسيًا. بعد ذلك، قارن إنتاجية نموذج TSK، وقطر البرغي، وسرعة البرغي، وقدرة المحرك. كيفية اختيار الخلاط المناسب لطلاء المساحيق، وقدرة التبريد، وإنتاجية المطحنة.
يوضح الجدول النموذجي أدناه سبب وجوب التعامل مع الناتج كنطاق يتم مطابقته مع خط الإنتاج الكامل بدلاً من اعتباره رقماً رئيسياً معزولاً.
| نموذج | القدرة المقدرة | قطر البرغي | المحرك الرئيسي |
| TSK35 | 50-80 كجم/ساعة | 35 مم | 7.5 كيلوواط |
| TSK40 | 150-200 كجم/ساعة | 40 مم | 18.5 كيلوواط |
| TSK55 | 300-500 كجم/ساعة | 55 مم | 30 كيلوواط |
| TSK65 | 600-800 كجم/ساعة | 65 مم | 45 كيلوواط |
| TSK75 | 800-1000 كجم/ساعة | 75 مم | 55/75 كيلوواط |
| TSK85 | 1000-1200 كجم/ساعة | 85 مم | 90/110 كيلوواط |
| TSK98 | 1200-1500 كجم/ساعة | 98 ملم | 110/135 كيلوواط |
لا تُصمّم جهاز البثق بناءً على حد أقصى مستقبلي لا تستطيع بقية أقسام المصنع تحمّله. قد يُفضّل المشتري الذي يستخدم ألوانًا بشكل متكرر حجم دفعات مناسبًا ودورات تنظيف أقصر على أعلى إنتاج اسمي. وقد يُعطي المصنع الذي يُجري عمليات إنتاج طويلة ومتكررة الأولوية للإنتاجية المستمرة.
في كلتا الحالتين، اترك مجالاً للتنظيف العادي، وتغيير التركيبة، والصيانة، والنمو المخطط له بدلاً من افتراض أن كل ساعة تشغيل ستعمل بكامل طاقتها المقدرة.
ما هي العوامل السبعة الرئيسية التي يجب عليك التحقق منها قبل الشراء؟
1. المخرجات المطلوبة
أولاً، حدد كمية الكيلوغرامات من المسحوق عالي الجودة التي يجب أن ينتجها خط الإنتاج في الساعة أو خلال وردية العمل. يجب أن يعكس الهدف الطلب الفعلي على المسحوق النهائي، وليس فقط السعة القصوى المُعلنة لجهاز البثق.
يؤثر وقت التنظيف، وتغييرات التركيبات، والصيانة المخططة، ومدة الوردية على الإنتاج اليومي القابل للاستخدام. إذا كان خط الإنتاج يحتاج إلى 500 كجم/ساعة من المسحوق النهائي عالي الجودة، فينبغي اختيار جهاز البثق مع الخلاط، وحزام التبريد، ونظام الطحن بدلاً من اختياره كجهاز مستقل.
2. حساسية التركيبة
صف التركيبة بدلاً من إعطاء المورد رقم السعة فقط. فالمواد الحساسة للحرارة، ونسبة الحشو، وسلوك الخلطة المسبقة، وتناسق التغذية، كلها عوامل قد تغير نطاق التشغيل العملي.
قد يتطلب نموذج يُعالج تركيبة واحدة بثبات ظروف تشغيل مختلفة عند تغير نوع الراتنج، أو نسبة الحشو، أو كمية الصبغة، أو حساسية المادة المضافة. والهدف هو اختيار جهاز بثق طلاء مسحوقي قادر على الحفاظ على استقرار المعالجة للتركيبة المطلوبة، بدلاً من مجرد الوصول إلى سعة مُحددة في الكتيب في ظل ظروف مثالية.
3. تصميم البرغي
تستخدم سلسلة TSK لولبًا بطول 16D ولولبين مزدوجين يدوران في نفس الاتجاه. يؤثر شكل اللولب على النقل والضغط والعجن والخلط داخل البرميل، لذا يجب تقييمه وفقًا للتركيبة وظروف الإنتاج المطلوبة.
في إنتاج الطلاء المسحوقي، يجب أن يوفر نظام البرغي خلطًا كافيًا لإنتاج مادة منصهرة متجانسة مع تجنب الإجهاد الحراري أو الميكانيكي غير الضروري. لذا، ينبغي على المشترين مقارنة قطر البرغي وسرعته ونسبة طوله إلى قطره (L/D) وسلوك الخلط، بدلًا من اعتبار شكل البرغي مجرد مواصفة ميكانيكية أساسية.
إذا كنت تقارن بين هياكل براغي مختلفة، فراجع الدليل الخاص بـ مقارنة بين طاردات الخيط الأحادي وطاردات الخيط المزدوج يشرح الاختلافات الرئيسية في سلوك النقل والخلط.
4. التحكم في درجة الحرارة
تُدرج شركة جاتشن في سلسلة TSK مناطق تسخين وتبريد متعددة مع تحكم دقيق في درجة الحرارة ضمن نطاق ±2 درجة مئوية. وهذا يمنح المشترين مواصفات محددة للتحقق منها عند مقارنة معدات بثق الطلاء بالمسحوق.
يُعدّ استقرار درجة الحرارة أمراً بالغ الأهمية، إذ يجب أن تنصهر المواد الراتنجية والمواد المضافة وتتصلب ضمن نطاق تشغيل مُحكم. فإذا تذبذبت درجة الحرارة بشكل كبير، فقد لا تتم معالجة المادة بشكل متسق، وقد تتلقى أقسام التبريد والطحن تغذية أقل استقراراً.
عند مقارنة آلتين، تحقق من عدد مناطق التحكم ومدى دقة قدرة الآلة على الحفاظ على درجة الحرارة المطلوبة أثناء الإنتاج المستمر.
5. استقرار التغذية
تُقدّم شركة جاتشن نظام تغذية لولبي مضاد للتأخر مصمم لدعم تغذية أكثر انتظامًا. وهذا أمر بالغ الأهمية لأن تغيير حجم التغذية قد يتسبب في ارتفاع وانخفاض تدفق المواد داخل الأسطوانة حتى مع ثبات سرعة اللولب وإعدادات درجة الحرارة.
إذا كان ناتج الطارد يتذبذب باستمرار، فتحقق من خليط المواد المحضرة ووحدة التغذية قبل تغيير إعدادات البرغي. يضمن نظام التغذية المستقر تحميلًا أكثر ثباتًا للمادة في قسم البرغي المزدوج، ويساعد على الحفاظ على اتساق عملية البثق.
يصبح استقرار التغذية ذا أهمية خاصة عندما تحتوي التركيبة على مواد ذات كثافات حجمية أو خصائص تدفق مختلفة.
6. التنظيف والتحكم
تستخدم سلسلة TSK ماسورة على شكل صدفة مزودة ببطانة داخلية، مما يوفر سهولة أكبر في الفحص والتنظيف. يكتسب هذا الأمر أهمية خاصة عندما يقوم المصنع بتغيير ألوان أو تركيبات المساحيق بشكل متكرر.
تُساعد وظائف التحكم في البرامج ومنع الأخطاء في وحدات التحكم المنطقية القابلة للبرمجة (PLC/HMI) المشغلين على تكرار إعدادات العمليات خلال دورات الإنتاج. كما أن سهولة تنظيف وتشغيل الآلة تُقلل من وقت تغيير العمليات وتُحد من انقطاعات الإنتاج غير الضرورية.
قد تبدو سهولة الوصول إلى التنظيف وسهولة التحكم أمراً ثانوياً أثناء شراء المعدات، لكن كلاهما يؤثر على ساعات الإنتاج القابلة للاستخدام على مدار عمر الآلة.
7. مطابقة كاملة للخط
العامل الأخير في الاختيار هو مدى توافق جهاز بثق الطلاء المسحوقي مع بقية خط الإنتاج. قارن إنتاجه المُقدّر مع الخلاط الفعلي، وحزام التبريد، ونظام الطحن، ومعدات الوزن، ومساحة ورشة العمل، والمرافق المتاحة.
لا تُفيد زيادة إنتاجية جهاز البثق إلا إذا كانت المعدات المحيطة قادرة على استيعابها دون إحداث اختناق إضافي. فإذا كان جهاز بثق بقدرة 600-800 كجم/ساعة يُغذي قسم تبريد أو طحن قادر على معالجة كمية أقل بكثير، فإن زيادة قدرة البثق وحدها لن تزيد من إنتاج المسحوق النهائي في المصنع.
لهذا السبب، ينبغي اختيار أفضل جهاز بثق كجزء من تدفق المواد الكامل بدلاً من شرائه بشكل منفصل.
ما هي المشاكل التي تدل عادةً على عدم توافق جهاز البثق؟
يرتفع وينخفض الناتج بشكل متكرر
لا تُلقِ اللوم مباشرةً على سرعة البرغي. تحقق أولاً من الخليط المُسبق ووحدة التغذية. قد يؤدي عدم تحضير دفعة بشكل متجانس إلى تغيير طريقة دخول المواد إلى جهاز البثق.
تبدأ عملية البثق المستقرة بتغذية متكررة. إذا وصل المزيج الأولي إلى البراغي مع تغير في سلوك الكتلة أو توزيع غير متساوٍ للمكونات، فقد يستمر المشغلون في تصحيح إعدادات الماكينة على الرغم من أن السبب الجذري يكمن في المراحل السابقة.
التبريد يصبح عنق الزجاجة اليومي
إذا كان الصهر الساخن ينتظر باستمرار حتى تبرد المادة، فهذا يعني أن جهاز البثق وقسم التبريد غير متوازنين. قارن بين عرض الحزام وطوله، ووضع التبريد، وإعدادات البكرات، والإنتاجية المقدرة.
تتراوح سعة أحزمة التبريد المائي من طراز GDJ من شركة جاتشن بين 200 و1200 كجم/ساعة، بينما تتراوح سعة طرازات YPJ بين 30 و1000 كجم/ساعة. ولن يؤدي رفع إنتاجية الطارد إلى تحسين خط الإنتاج بالكامل إذا أصبحت مرحلة التبريد هي الحد الأقصى للطاقة الإنتاجية اليومية.
تحتاج المطحنة إلى تصحيح مستمر
قد يؤدي التباين الكبير في حالة الرقائق المبردة إلى صعوبة التحكم النهائي في حجم الجسيمات. قبل تغيير إعدادات المصنف أو المطحنة، تأكد من أن عملية البثق والتبريد تُنتجان شكل تغذية قابلاً للتكرار.
يعتمد استقرار نظام الطحن على المواد التي تصل إلى المطحنة. وهذا سبب آخر لتقييم خط الإنتاج كسلسلة متصلة بدلاً من التعامل مع كل آلة على حدة.
كيف ينبغي لمشتري الشركات مقارنة نوعين من آلات بثق الطلاء بالمسحوق؟
ضع كلا الجهازين في ورقة مقارنة فنية واحدة. قارن الناتج المختبر أو المصنف للصيغة المقصودة بدلاً من الاكتفاء بأكبر رقم مطبوع في مواصفات المنتج.
يشمل ذلك قطر البرغي وسرعته، ونسبة الطول إلى القطر، ومناطق التسخين والتبريد، ودقة التحكم في درجة الحرارة، وتصميم وحدة التغذية، وتكوين علبة التروس، وإمكانية الوصول للتنظيف، ووظائف PLC/HMI، وقوة المحرك المركبة، وأبعاد الآلة، وإمكانية الوصول إلى قطع الغيار، وسعة الخلاط، وسعة حزام التبريد، وإنتاجية نظام الطحن.
اطلب من المورّد توضيح أين ستنتقل نقطة الاختناق في الإنتاج في حال زيادة إنتاجية آلة البثق. هذا السؤال يكشف عن مدى ملاءمة الآلة عمليًا أكثر من مجرد السؤال عن الطراز ذي المحرك الأكبر.
يانتاي جاتشن مسحوق طلاء معالجة المعدات المحدودة تُطوّر الشركة معدات طلاء المساحيق لتشمل عمليات الخلط، والبثق، والتبريد، والطحن، وتحسين حجم الجسيمات، والوزن، والإنتاج المختبري. ويُعدّ هذا النطاق الواسع من المعدات مفيدًا عند مقارنة خيارات آلات البثق، إذ يُمكن فحص الآلة المقترحة مقابل مراحل المعالجة المجاورة بدلاً من تحديدها كوحدة معزولة.
استنتاج
يُعد اختيار جهاز بثق الطلاء المسحوقي المناسب قرارًا يتعلق أساسًا بمواءمة خط الإنتاج. حدد أولًا جودة الإنتاج وسلوك التركيبة، ثم تحقق من تصميم البرغي، والتحكم في درجة الحرارة، واستقرار التغذية، وسهولة التنظيف، ووظائف التحكم، وقدرة خط الإنتاج.
إن استقرار عملية بثق الطلاء المسحوقي أهم من ذروة قصيرة في إنتاجية جهاز البثق. النموذج الأمثل لتقنية TSK هو الذي يحافظ على مزج المواد المنصهرة بشكل متكرر أثناء انتقالها من مرحلة المزج الأولي إلى التبريد والطحن، دون أن يُجبر مرحلة أخرى على أن تصبح عنق الزجاجة الدائم.
أسئلة متكررة
ما نوع جهاز البثق الذي يُستخدم عادةً في طلاء المساحيق؟
تعتبر آلة البثق اللولبية المزدوجة المتزامنة الدوران خيارًا شائعًا لأنها تستطيع نقل وتشكيل وتلدين وخلط وتفريغ التركيبة الممزوجة مسبقًا بشكل مستمر.
كيف أختار السعة المناسبة لآلة بثق الطلاء بالمسحوق؟
ابدأ بإنتاج المسحوق النهائي المؤهل المطلوب، ثم قم بمطابقة جهاز البثق مع إيقاع دفعات الخلاط، وقدرة التبريد، وإنتاجية الطحن، وساعات العمل، ووقت التغيير.
لماذا يُعد التحكم في درجة الحرارة أمراً مهماً في عملية بثق الطلاء المسحوقي؟
يجب أن تذوب التركيبة وتتصلب ضمن نطاق تشغيل محدد. تشير شركة جاتشن إلى إمكانية التحكم في درجة الحرارة في مناطق متعددة ضمن نطاق ±2 درجة مئوية في سلسلة TSK.
ما الذي يجب عليّ فحصه إذا كان خرج الطابعة غير مستقر؟
تحقق من تجانس الخليط المسبق، وسلوك وحدة التغذية، واستقرار درجة الحرارة، وحالة البرغي، ومقاومة التدفق قبل تغيير إعدادات التشغيل بشكل عشوائي.
ما هو نطاق الإخراج الذي تغطيه سلسلة Jatchen TSK؟
يبدأ النطاق المدرج من 50-80 كجم/ساعة لـ TSK35 ويصل إلى 1200-1500 كجم/ساعة لـ TSK98، مع نماذج وسيطة لمقاييس الإنتاج المختلفة.


