

ボンディング方式とドライブレンド方式の金属粉体塗料:製造上の違いとは?
ボンディング方式とドライブレンド方式の金属粉体塗料:製造上の違いとは?
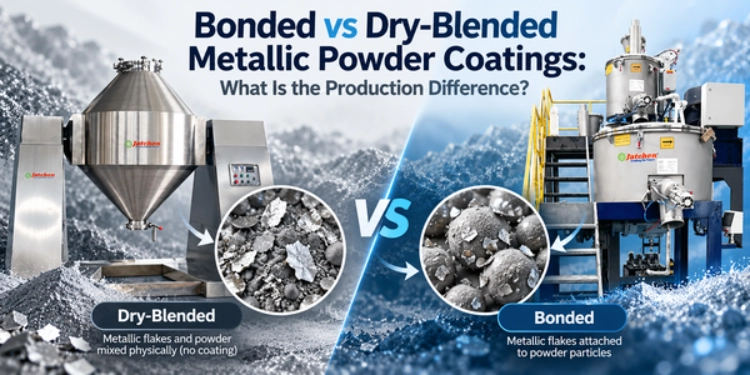
多くの金属コーティングの欠陥は、完成パネル上で目に見えるようになるずっと前の混合段階にまで遡ることができます。アルミニウムを粉末にする2つの方法がありますが、これらは同じものではありません。乾式混合では、フレークが混ざり、そのまま残ります。結合では、内部の粒子の表面が軟化します。 結合ミキサー フレークが全体に馴染むまで待ち、その後バッチを冷却して何も流れ出ないようにする。原料は同じでも物理法則が異なり、請求書は電子メールで届くずっと前に回収報告書に記載される。
乾式混合金属粉末の製造方法
シンプルな物理的ブレンド
乾式混合は、金属粉体塗料の一般的な出発点であり、多くの用途において実用的な選択肢であり続けています。フレークをベースパウダーと一緒に容器に入れ、混合機を回すと、昼食時には梱包できる金属製品ができあがります。加熱も不要で、最初の注文を出荷する前に品質検査を行う必要もありません。また、植物が最初に克服するものであり、通常は仕様書ではなく、2回目の色調に関する苦情がきっかけとなります。
せん断レベルが剥片の生存を左右する理由
フレークは薄くて脆く、通常はバッチシートの中で最も高価な項目なので、それを叩き潰すミキサーは明るい金属色を灰色に変えてしまう。 ツインコーンブレンダー 叩くのではなく、荷物を転がして運びます。Jatchen社は容器をステンレス製で壁面を研磨仕上げにしており、これが金属色のバッチの後に白いバッチが続くような事態を防ぐのに役立ちます。また、排出口はバタフライバルブで密閉されているため、粉塵が本来あるべき場所に留まります。
ドライブレンドのトレードオフ
フレークが緩いと、充填量に上限が生じます。金属含有量と流れが悪化し、充填がムラになり、同じバッチから作られた2枚のパネルがまるで兄弟のように不揃いになってしまいます。もう一つの問題はドリフトです。同じレシピでも、ホッパーに送られる途中でフレークが袋の中で異なる沈下状態になるため、結果が異なってしまうのです。
少量生産の普通のメタリックカラーなら問題ない。しかし、高級仕上げとなると話は別だ。こうしたケースでは、ひっそりと取引先が変わる。
結合金属粉末の製造方法
ベースパウダーをボンディングウィンドウまで温める
結合は熱に依存しており、その温度範囲はパンフレットに記載されているよりも狭い。ベースパウダーはジャケット付き容器内で上昇し、樹脂表面がフレークが垂れ下がらずに保持できるほど粘着性を持つようになるまで上昇する。この温度を超えると、過剰に結合したパウダーは戻らないため、バッチは廃棄となる。このため、処理時間だけに頼るよりも、実際のパウダーの状態を監視する方が信頼性が高い。樹脂の挙動は温度と配合によって変化するため、プロセスパラメータは材料の反応に応じて調整する必要がある。
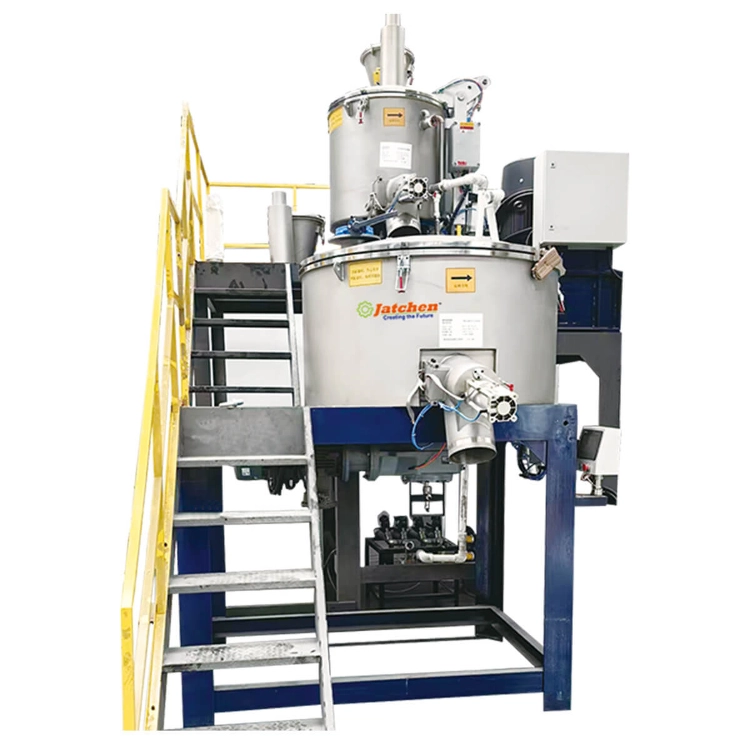
Jatchen BD社の容器には、温水ジャケットと冷水ジャケットが標準装備されているため、同じ機械でバッチを上昇させ、下降させることができます。
フレークが粒子表面に固定される
プロペラブレードが一定速度で回転し、フレークを柔らかくなった表面に押し込みます。フレークが表面に定着し、バッチが冷却されると、その効果はバッチ全体に散らばるのではなく、各粒子に及ぶようになります。温度、時間、ブレード速度はPLCとHMIのレシピに含まれており、こうして40番目のバッチが3番目のバッチと似たような仕上がりになるのです。
クールダウンと仕上げ
冷却は、入念な作業が無駄になる段階です。バッチをゆっくり冷却しすぎると、表面にフレーク状の汚れが付着します。急ぎすぎると、粒子が塊になってくっつき、ふるい分けできません。大型のJatchenフレームは、加熱容器と冷却容器を組み合わせており、BD200/CM800は単一のベースに200Lの加熱容器と800Lの冷却容器を収容できます。また、排出バルブは自動で動作するため、稼働中の容器に手を伸ばす必要はありません。この段階以降は、他の粉末と同様に搬送およびふるい分けされます。これが、リクレイムが扱いやすい理由の半分です。
その違いがあなたの製品にどのような意味を持つのか
外観およびバッチの一貫性
結合粉末は粒子ごとにフレークの角度が一定に保たれるため、バッチ間や再生処理後も色合いが維持されます。一方、乾燥混合粉末は、ミキサーからガンへの衝撃でフレークがずれるため、箱の中では正しく見えても、実際に部品に塗布すると不自然に見えることがあります。2枚のパネルを並べて比較すれば、その違いは明らかです。
充電とフィルムのビルド
遊離したフレークは充電を妨げ、フィルム形成中に漂い続けるため、部品の隅々まで金属の配列がばらつきます。結合粉末は、ガンが粒子の表面のみを認識し、遊離金属を認識しないため、プレーンベースとほぼ同じように充電されます。結合サイクルは、この流動性と充電性、つまり、最初から最後まで動かない状態を維持することを前提として構築されています。
コスト、スピード、切り替え
価格とスピードの面では、乾式混合が圧倒的に優れています。温度管理が不要で、処理時間が短く、サンプル採取も容易です。一方、ボンディングはエネルギーと時間を要し、しかも既に支払ったアルミニウムを買い戻すだけなので、充填量が増えるほど、この点はより顕著になります。 金属粉体塗装の種類を比較する どの成績がどのルートを正当化するかを分類する。
最終的には、ほとんどの工場で両方の方法を採用しています。日常使いの定番カラーにはドライブレンド、そして仕事を成功させるための色味にはボンドを使用します。
各ルートに適した機器の選択
接着剤ミキサーのサイズ選定
BD04はバッチあたり1.5kgの処理能力で、研究室での実験には十分な量ですが、BD500/CM1200はバッチあたり200kg、1時間あたり500~600kgの処理能力を備えています。出力、容量、ジャケット設計はバッチサイズに合わせて調整されるため、試運転でも3交代制の連続運転でも、接着作業に適した範囲を維持できます。 ボンディングマシンの仕組みに関するこの記事では、容器の設計に特に注目が集まっています。.
ミキサーと他の機器との組み合わせ
金属の流れは絶えず変化するので、ラインへの供給は混合と同じくらい重要です。 自動コンテナミキサ 自動昇降シャトルにより、プレミックスされたバッチと密封されたバッチが台車に載せられ、床を横切る開いた容器は一切ありません。ミキサーからふるい、包装まで密閉された状態で移送されるため、微細な金属粒子は製品中に保持され、収益を生み出します。
アルミ粉末を使用した安全機能
アルミニウムは尊重されるべき素材です。Jatchen社のボンディングミキサーには、ガスチェックおよび制御安全装置、混合容器の防爆保護機能、そしてオプションで窒素発生器が搭載されています。窒素発生器は高温混合中に酸素を排出し、自動排出機能により、誰も稼働中の容器を開けることがないように設計されています。
初期設備コストを削減するためにガス監視を省略すると、アルミニウム粉末加工において重大な安全リスクが生じる可能性があります。適切なガス検知、プロセス制御、および爆発防止は、適切な安全戦略の不可欠な要素として考慮されるべきです。
結論
ヤンタイ・ジャチェン粉末コーティング加工機器株式会社 粉体塗装製造装置とその周辺ライン(混合、押出、冷却、粉砕、梱包)を製造しています。ボンディングミキサー、コンテナミキサー、ツインコーンブレンダー、ツインスクリュー押出機、ACM粉砕システムはすべて自社製造で、工場の生産量に合わせて効率的なラインレイアウトを採用しています。PLCとHMIによる制御、レシピ保存機能、フレークをそのまま残す低せん断混合、密閉型ハウジング、迅速な洗浄が可能な構造など、充実した設備を備えています。
サービスとスペアパーツのサポートは、試運転を含め、ラインの寿命期間中継続されます。どのルートがお客様の金属製品に適しているか分からない場合や、バッチ量に合わせたミキサーのサイズが必要な場合は、お気軽にご相談ください。 接触 ヤッチェンチームの公式ウェブサイトを通じて。
FAQについて
Q1:標準的なミキサーで結合金属粉末を作ることは可能ですか?
いいえ。ボンディングには、温度を保持できるジャケット付き容器と、それに合わせた冷却段階が必要ですが、一般的なブレンダーにはどちらも備わっていません。フレークは固定するものがなく、バッチが固まってしまう可能性があります。
Q2:乾燥混合された金属粉末は、なぜ製造ロットごとに色合いが変わるのですか?
遊離フレークは、混合中に偶然に広がり、取り扱いや充填の際にも再び移動します。わずかな間隔の違いでも、レシピに何と書いてあっても、色味のずれとして認識されます。
Q3:アルミ粉末を使った接着は安全ですか?
適切な装置があれば可能です。ガスチェックと制御、混合容器の防爆保護、そして高温混合中に酸素濃度を下げるオプションの窒素発生装置はすべてパッケージに含まれています。
Q4:結合ミキサーはどのくらいのバッチサイズに対応できますか?
BD04では1バッチあたり1.5kg、BD500/CM1200では1バッチあたり200kg、そしてその間のあらゆる処理量に対応し、実験室での作業から生産まで幅広く対応します。
Q5:結合は粉末の回収や再利用に影響しますか?
より優れた再生性能を発揮します。フレークは充電と回復の間も付着したままなので、再生パウダーは飛散することなく、その形状を維持します。


