
空冷ベルトシステムが粉体塗装の生産効率を向上させる方法
空冷ベルトシステムが粉体塗装の生産効率を向上させる方法
粉体塗装の製造において、多くの工場は押出機、粉砕機、または最終的な粉体品質に細心の注意を払っています。これは当然のことです。これらの機械は、生産量と粒子サイズに直接影響を与えるため、容易に気づくことができます。しかし、ライン全体がスムーズに稼働するかどうかを左右する重要な工程が一つあります。それは、押出後の冷却です。
ホットメルト材料が押出機から出てきた後、そのまま粉砕工程に進むことはできません。材料は、広げ、冷却し、成形し、粉砕して、次の工程に備える必要があります。この工程が遅かったり不安定だったりすると、生産ライン全体のリズムが崩れる可能性があります。
ここで適切な冷却ベルトが重要になってくるのです。
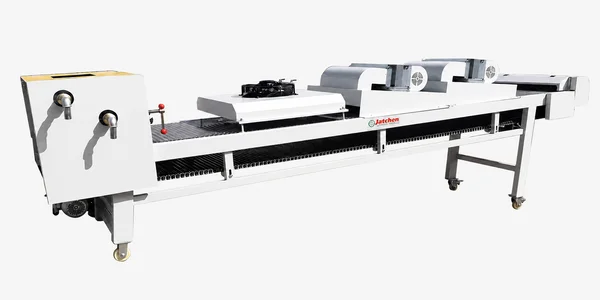
ヤンタイ・ジャチェン粉末コーティング加工機器株式会社 当社は粉体塗装加工機器の専門サプライヤーであり、粉体塗装機およびリーン生産ラインの開発・製造において豊富な実務経験を有しています。粉体塗装メーカー向けに、安全でインテリジェント、効率的かつ低エネルギーな機器の開発に注力しており、実際の生産量、作業場レイアウト、工程フローに基づいて生産ラインを計画することが可能です。 冷却ベルト – 空冷ベルト この装置は、よりスムーズな冷却およびシート成形工程を必要とする工場向けに設計されています。押出成形された粉体塗料を冷却し、粉砕およびふるい分けの準備を整えます。
押出後の冷却がライン全体に影響を与える理由
冷却ベルトを選定する前に、この工程を生産全体の流れの一部として捉える必要があります。単なるコンベアではなく、押出成形と後工程の縮小工程をつなぐ重要な役割を担っているのです。
ホットメルト材料は安定した形状を保つ必要がある
押出成形後、材料はまだ柔らかく、粉砕できる状態ではありません。一定の厚さに広げ、冷却して、成形された硬いシート状にする必要があります。
材料が十分に冷却されないと、形状が不均一になったり、一部が柔らかくなったり、きれいに砕けにくくなったりする可能性があります。これは後々問題を引き起こします。粉砕が不安定になり、ふるい分けが遅くなり、作業員は詰まったり不規則な形状の材料を処理するのに時間がかかる場合があります。
冷却ムラは次のプロセスを遅らせる可能性がある
粉体塗装ラインは、一定の流れで稼働する必要があります。冷却工程が押出機の吐出量に追いつかない場合、材料が蓄積し始めます。そうなると、下流工程も停止してしまいます。
この遅延は、最初は必ずしも明らかではありません。生産量の低下、清掃作業の増加、手作業の増加といった症状しか現れないかもしれません。しかし、原因は単純な場合もあります。材料が適切に冷却・成形されておらず、スムーズな粉砕ができなかったことが原因かもしれません。
優れた冷却ベルトはプロセスを円滑に進める
空冷ベルトは、供給、搬送、冷却、シート準備といった工程を連続的に行うため、ラインの稼働を維持するのに役立ちます。
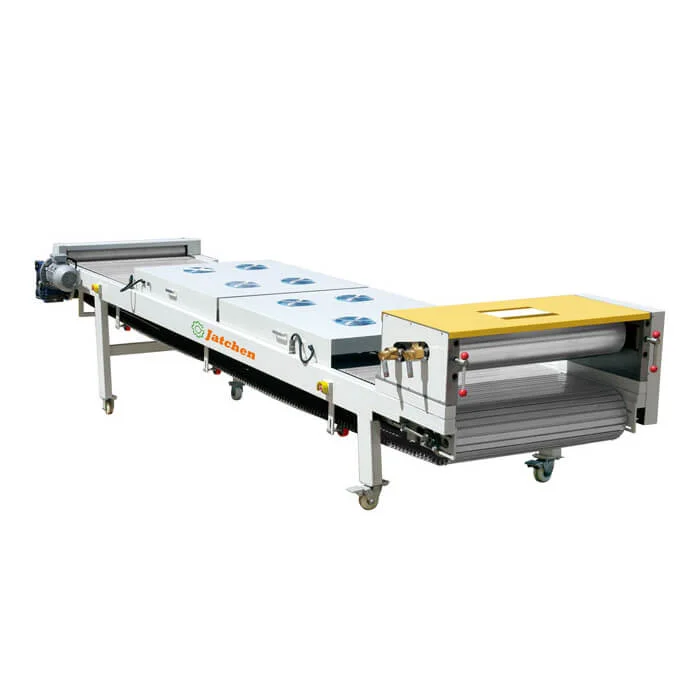
「 The 空冷ベルトシステム 専用の供給装置を通して、溶融した粉体塗料をコンベア上に広げます。その後、材料が前進するにつれて冷風が吹き付けられます。目的は単純で、次の工程に適した固さと形状に材料を成形することです。
粉体塗装製造におけるエアークーリングベルトの仕組み
「 The 冷却コンベアの動作原理 手順は簡単です。材料は押出機から出て、冷却ベルトに入り、前進し、冷却され、固化してから、粉砕とふるい分けの工程に進みます。各工程は安定していなければなりません。各工程は安定していなければなりません。
専用の給餌装置により、材料を均一に散布できます。
供給装置は溶融材料をベルト表面に送り出す。これは、材料の広がり方によって冷却が始まるため重要である。
層の厚さが場所によって異なると、冷却が均一になりません。安定した供給構造は、より均一なシートの形成を助け、後続工程のより良い出発点となります。
複数の空冷ユニットでより速く温度を下げる
この装置は複数の空冷ユニットを使用しています。これらのユニットは、コンベアが材料を搬送している間、材料に冷気を吹き付けます。
この設計により、材料は一箇所に留まることなく、移動中に冷却・固化されます。工場にとっては、待ち時間が短縮され、押出成形と粉砕の間の連続性が向上することを意味します。
コンベアの動きが連続的な流れを生み出す
ベルトコンベアは、単に材料をある地点から別の地点へ移動させるだけでなく、材料が冷却エリアに滞在する時間を制御する役割も担っています。
ベルト速度、冷却力、材料の厚さが適切に調整されると、ラインの管理が容易になります。作業員は頻繁に工程を停止したり再開したりする必要がなくなります。これが、空気冷却ベルトシステムが実際の粉体塗装生産において有用な理由の一つです。
粉砕・ふるい分け効率を向上させる仕組み
冷却後、材料を破砕してふるいにかける必要があります。冷却工程が不十分だと、後の工程が難しくなります。シートが安定していれば、後工程ははるかに容易になります。
硬質シートは潰れやすい
適切に冷却されたシートはより均一に破砕される。これにより、破砕装置が材料を処理する際のばらつきが少なくなる。
シートが柔らかすぎると、くっついたり変形したりする可能性があります。また、表面が不均一すぎると、不規則な破片に割れてしまう可能性があります。安定したシートはこれらの問題を軽減し、粉砕工程でのスムーズな生産を促進します。
シートの品質向上は、後の粒子準備に役立つ
冷却ベルトは、研削や分級に取って代わるものではありません。しかし、それらの工程のための材料準備を行います。
形状の整ったシートは、グラインダーへの供給をより均一にします。これにより、後の粒度調整作業の予測精度が向上します。工場で粉体の均一性を向上させたい場合、グラインダーだけを見るのではなく、グラインダーに投入される材料も確認する必要があります。
手作業を減らすことで時間を節約できます
工程間の手作業は些細なことのように思えるかもしれませんが、積み重なると大きな負担となります。あらゆる一時停止、調整、移送が、生産ラインの効率低下につながる可能性があります。
コンベア式冷却ベルトを使用することで、材料は冷却工程をより制御された状態で通過します。これにより、不要な取り扱いが減り、作業員は絶え間ない修正作業ではなく、工程管理に集中できるようになります。
エアークーリングベルトが生産ラインの効率化に適している理由
多くの粉体塗装工場にとって、真の目標は冷却速度の向上だけではありません。真の目標は、より安定した生産ラインを実現することです。冷却ベルトは、各工程をよりスムーズに連携させることで、この目標達成に貢献します。
二軸押出成形後のステージに適合します
押出成形後、材料はすでに押出機内で溶融・混合されています。この段階で、粉砕工程に進む前に、迅速な成形と冷却が必要です。
エアクーリングベルトはまさにこの用途に最適です。押し出された材料を受け取り、冷却し、シート状に成形します。そのため、押出セクションと下流セクションを別々に動作させるのではなく、連携させて動作させたい場合に実用的な選択肢となります。
粉砕とふるい分けを代替するのではなく、それらをサポートする
本製品は、工程補助装置として捉えるべきです。粉砕システムとしての役割を果たすものではなく、最終的な粒度を単独で制御するものでもありません。
その価値は製造工程の早い段階にある。原料を適切に準備することで、破砕・ふるい分け工程の中断を減らすことができる。生産効率の成否は、まさにこの段階で決まることが多いのだ。
リーン生産方式の一部として機能します
適切なラインレイアウトは、繰り返し搬送、待ち時間、および洗浄が困難な箇所を削減するはずです。冷却ベルトは、押出成形から次の工程への明確な経路を作り出すため、これらの削減に役立ちます。
新しいラインを計画している場合、または既存のラインを改良する場合は、 粉体塗装装置の製品ラインナップ 各機械を個別に選択するのではなく、冷却ベルトは出力、ベルト幅、冷却需要、および下流設備の処理能力に適合させる必要があります。
購入者が空冷ベルトを選ぶ方法
冷却ベルトを選ぶ際には、価格だけでなく、生産ニーズとの整合性も重要です。ベルトが小さすぎるとボトルネックになり、レイアウトに合わないシステムは余計な作業を生み出します。
ベルト容量と押出機の出力を一致させる
まず最初に確認すべきことは、冷却ベルトが押出機の速度に追いついているかどうかです。押出機の生産速度がベルトの冷却・搬送速度を上回る場合、遅延が発生します。
生産量、ベルト幅、ベルト長、ライン速度などを確認する必要があります。これらの要素によって、ライン全体が安定して稼働できるかどうかが決まります。
冷却結果とシートの状態を確認してください
良好な冷却結果が得られれば、材料は十分に固まり、適切な形状になり、次の工程に進む準備が整う。
機械が冷却機能を持っているかどうかだけでなく、どのような種類のシートを生産するのかも確認してください。シートの厚さ、形状の安定性、表面の状態はすべて、その後の粉砕やふるい分けに影響します。
清掃と色の変更の必要性を考慮する
粉体塗装の製造工程では、多くの場合、さまざまな色や配合が用いられます。冷却ベルトの清掃が難しい場合、バッチ切り替えのたびに余分な時間がかかります。
作業場での実用的操作をサポートする機械を選択する必要があります。ライン計画、能力マッチング、プロセスアドバイスについては、 ソリューションセンター 単一の機械だけでなく、機器間の接続性について考えるのに役立ちます。
この製品をおすすめする理由
冷却ベルト(エア冷却ベルト)の価値は非常に明確です。それは、多くの生産ラインが効率を低下させてしまう押出成形と粉砕の間の工程を処理するからです。
これは実際のプロセス上の問題を解決します
これはライン上の装飾用機械ではありません。次の工程に進む前に、押出成形された材料を冷却、固化、成形する必要性を解決する機械です。
安定した粉体塗装生産を目指す工場にとって、この工程は無視できません。より優れた冷却ベルトは、待ち時間の短縮、シート準備の改善、そしてよりスムーズな生産リズムの実現に役立ちます。
ラインのバランスを取りやすくなる
生産効率はバランスから生まれる。押出機、冷却ベルト、粉砕機、ふるい、そしてグラインダーは、ほぼ同じ速度で稼働しなければならない。
いずれかの工程が不十分だと、ライン全体の速度が低下します。エアクーリングベルトは中間接続部の改善に役立ち、ホットメルト材料から圧着シートへの搬送をよりスムーズに行えるようにします。
実用的なサービスサポートが付属しています
機械は適切なラインに合わせて選定することで、より効率的に稼働します。つまり、購入前に生産量、設置スペース、材料の流れ、下流設備などをすべて確認する必要があります。
製品選定、機器のマッチング、または後々のサポートが必要な工場向けに、同社は以下のサービスを提供しています。 サービスサポート そして直接 接触チャネル プロジェクトに関する議論のため。また、実際の制作事例もご覧いただけます。 ケースセンター 自分のブランドを計画する前に。
結論
空冷ベルトシステムが粉体塗装の生産効率をどのように向上させるかは、全工程を見れば容易に理解できます。冷却ベルトは、押出成形後の工程をより安定させることで効率を向上させます。溶融した粉体塗装材料を広げ、複数の空冷ユニットで冷却し、硬質のシート状に成形し、粉砕とふるい分けのための準備を整えます。
推奨製品、 冷却ベルト – 空冷ベルトは、生産ラインにおいてよりスムーズな冷却、より優れたシート準備、そして押出成形と後工程間のより安定した接続が必要な場合に最適です。
粉体塗装工場にとって、この種の装置は単に材料を搬送するだけのものではありません。生産ライン全体のリズムを維持する上で重要な役割を果たします。冷却工程がスムーズに稼働すれば、次の工程の管理も容易になります。新しい粉体塗装生産ラインを計画している場合、または既存の生産ラインを改良する場合は、この製品と当社の包括的な設備およびサービスサポートを併せて検討する価値があります。詳細な選定サポートについては、製品ページをご覧いただくか、サービスセクションをご確認いただくか、または当社のチームにご連絡いただき、最適な生産ソリューションについてご相談ください。
FAQについて
Q1:粉体塗装工程において、空冷ベルトはどのような役割を果たしますか?
A1:空冷ベルトは、押出成形された溶融粉体塗料を受け取り、コンベア上に広げ、冷風で冷却し、後で粉砕およびふるい分けするための硬質シートを形成します。
Q2:押出成形後の冷却工程が重要なのはなぜですか?
A2:押出機から出てきた材料は、そのままでは粉砕できません。まずは安定した冷却と成形が必要です。この工程が不安定だと、次の工程が遅くなったり、制御が難しくなったりする可能性があります。
Q3:冷却ベルト(エア冷却ベルト)は粉体塗装機ですか?
A3:いいえ。これは粉体塗装製造装置です。製造工程において、押出成形後、粉砕およびふるい分け前に使用されます。
Q4:空冷ベルトは最終的な粉末の均一性を向上させることができますか?
A4:最終的な粒度を直接制御するものではありませんが、粉砕後工程での粒度調整に適した、より安定したシート状の原料を準備します。これにより、生産ライン全体のスムーズな稼働に貢献します。
Q5:購入者はどのようにして適切な空冷ベルトを選ぶべきですか?
A5:押出機の生産量、ベルト幅、冷却長さ、ライン速度、工場レイアウト、シートの状態、および洗浄の必要性を確認する必要があります。冷却ベルトは、単一の工程だけでなく、生産ライン全体に適合している必要があります。


